
Vraag een operator van een voermolen naar de pelletkwaliteit en hij begint over de conditioner. Stel dezelfde vraag aan een kleine houtpelletproducent en je krijgt vaak een schouderophalen — veel compacte lijnen draaien helemaal zonder conditioner. Beide antwoorden kloppen voor hun eigen machines, en de kloof ertussen is een van de meest misverstane onderwerpen die kopers bij ons aankaarten. Dit artikel legt uit wat conditionering feitelijk doet, wat stoom in cijfers toevoegt, waarom hout en voer zich anders gedragen, en wanneer een houtpellietlijn echt baat heeft bij conditioneringsapparatuur.
Wat de conditioner feitelijk doet
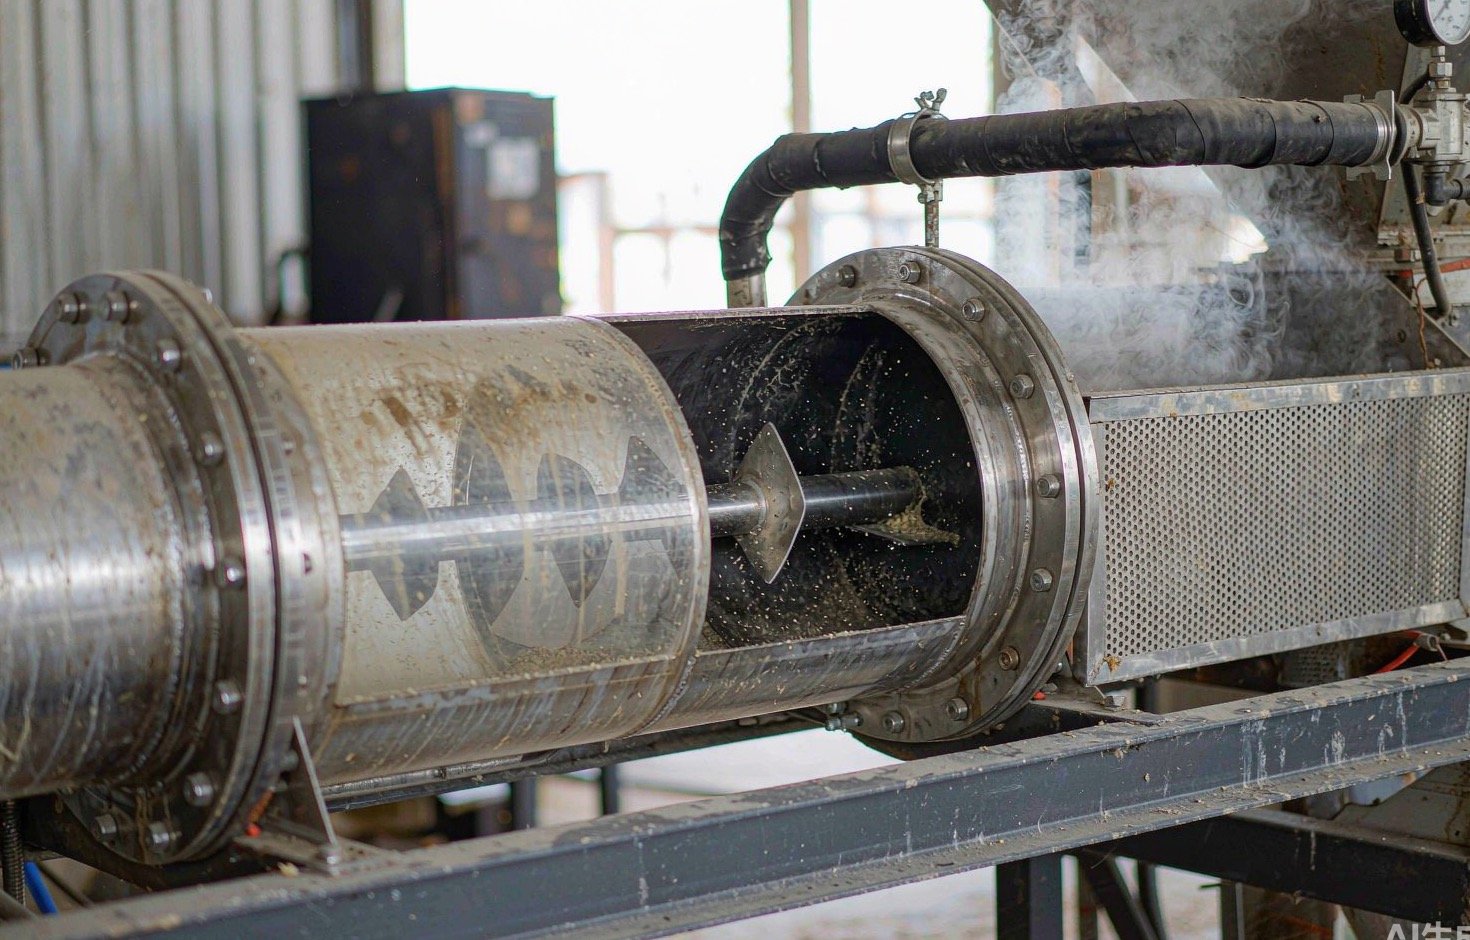
Conditionering is de stap tussen het malen en de matrijs. Gemalen materiaal gaat door een horizontale trommel met een roterende schoepenas, waar stoom (soms water) erin wordt gemengd. In die trommel gebeuren drie dingen: het materiaal warmt op, het vochtgehalte stijgt en de deeltjes worden zachter. De gids voor voerproductie van Kansas State University vat het doel simpel samen — stoomconditionering verbetert de smering van de matrijs en verzacht voerdeeltjes om het bindvermogen te vergroten (Kwaliteitsgids voor diervoederproductie van Kansas State University).
Het smeergedeelte is belangrijker dan nieuwkomers verwachten. Heet, vochtig materiaal glijdt met minder wrijving door de matrijskanalen, waardoor de pers minder vermogen vraagt voor dezelfde tonnage en de matrijs langzamer slijt. Het bindgedeelte is nog belangrijker: warmte en vocht activeren de natuurlijke bindmiddelen in het materiaal, en de duurzaamheid van de pellet wordt in die activering bepaald.

De stoomrekensom, in echte cijfers
Stoomconditionering volgt een nuttige vuistregel die door Kansas State is gedocumenteerd: bij elke 25°F (ongeveer 14°C) stijging van de conditioneringstemperatuur wordt ongeveer 1 procentpunt vocht aan het voer toegevoegd (KSU-gids). Dezelfde gids geeft de bedrijfsdoelen voor typische maïs-sojavoerrantsoenen: conditioneringstemperatuur van 180-200°F (82-93°C) en 17-18% totaal vocht bij de matrijs, met een verblijftijd van ongeveer 30-45 seconden in de conditioner. Boven ruwweg 18% totaal vocht raken pelletpersen verstopt — daarom is de conditioner een balanceeract en geen knop van “meer stoom is beter”.
Het effect op de pelletkwaliteit is dramatisch wanneer het wordt gemeten. In een proef van Kansas State kwamen pellets zonder stoomconditionering uit de koeler met een pellet durability index van 3,3%; toevoeging van stoom om een conditioneringstemperatuur van 190°F te bereiken verhoogde de PDI tot 91,1%, waarbij de stoom onderweg 4,2 procentpunt vocht toevoegde (Wecker et al., Kansas Agricultural Experiment Station Research Reports, 2020). Geen enkele andere afzonderlijke wijziging aan een pellietlijn verschuift de duurzaamheid met die marge.
Branchereferenties voegen de stoomcijfers toe: voerlijnen conditioneren doorgaans tot 80-90°C en 14-18% vocht, met een verbruik in de orde van 60-63 kg droge verzadigde stoom per ton voer, bij een stoomdruk van ongeveer 0,25-0,30 MPa (Univer Machinery). Stoomkwaliteit is ook deel van de vergelijking — natte stoom brengt water op de deeltjes zonder ze door en door te verhitten, en oververhitte stoom doet het tegenovergestelde. Eén praktische gids stelt het optimale conditioneringsvenster op 70-85°C met verblijftijden van 30-120 seconden, afhankelijk van de formulering (Agrikima).
| Parameter | Typische voerpellettering | Typische houtpellettering |
|---|---|---|
| Conditioneringstemperatuur | 82-93°C (180-200°F) | Geen stoom op kleine lijnen; grote lijnen conditioneren richting de wrijvingswarmtezone van de matrijs |
| Vocht bij de matrijs | 17-18% (verstoppingsrisico boven ~18%) | Venster van 10-15% |
| Verblijftijd | 30-45 seconden | Niet van toepassing op lijnen zonder conditioner |
| Stoominzet | ~60-63 kg per ton voer | Meestal geen; watertoevoer op sommige lijnen |
| Belangrijkste bindmiddel | Gelatiniseerd zetmeel | Verzacht lignine |
Voergegevens: Kansas State University-gids; stoomgegevens: Univer Machinery; vochtvenster voor hout: Biomass Connect.
Waarom hout geen voer is: de lignineroute
Alles hierboven beschrijft het pelleteren van voer, waarbij zetmeel het bindmiddel is en stoom dit gelatiniseert. Hout werkt via een ander bindmiddel: lignine. Lignine is een thermoplastisch polymeer — het blijft stijf bij afkoeling en wordt rubberachtig bij verhitting. De verzachtingstemperatuur is sterk afhankelijk van vocht: bij droge lignine in hout ligt deze rond 195°C, maar bij voldoende water daalt deze naar ongeveer 90°C, en pelleteringsonderzoeken noemen een verzachtingsbereik van ruwweg 110-135°C voor houtmaterialen in het vochtbereik van 8-15% (diva-portal scriptieverzameling over de verwerking van brandstofpellets, met verwijzing naar Goring 1963 en Lehtikangas 2001).
Dit is het praktische gevolg: een ringmatrijs die met hout draait, genereert die temperatuur door wrijving. Het materiaal in de matrijsopeningen warmt op onder druk, de lignine verzacht en vloeit tussen de vezels, en wanneer de pellet afkoelt en de lignine weer verhardt, werkt dit als lijm. Daarom draaien zoveel houtpelletlijnen — vooral compacte verticale ringmatrijslijnen — helemaal zonder stoomconditioner. Ze halen hun warmte bij de matrijs, niet in een vat stroomopwaarts.
Het verklaart ook waarom hout minder vocht verdraagt dan voer. Het pelletvenster voor hout ligt rond 10-15% vocht (pelletiseergids van Biomass Connect), en de gewoonte in voermolens om te conditioneren tot 17-18% zou houtlijnen direct in verstopte matrijzen en zachte, vervormde pellets doen belanden. Als je vanuit de voerwereld naar houtpelletering komt, moet je eerst de vochtdoelen afleren. Ons artikel over de ideaal vochtgehalte voor houtpellets behandelt het venster voor hout in detail.
Heeft een houtpelletlijn dan een conditioner nodig?
Ons eerlijke antwoord, na jaren beide configuraties te hebben zien draaien: onder ruwweg 2 t/u op schoon zaagsel doen de meeste fabrieken het prima zonder stoomconditionering, mits de droger het vocht stabiel houdt en de matrijs op het materiaal is afgestemd. De wrijvingsroute werkt, en het bespaarde kapitaal levert elders in de lijn meer op.
Conditionering begint zichzelf terug te verdienen op grotere schaal of bij moeilijke materialen. Grote industriële houtpelletfabrieken — het type dat horizontale ringmatrijsmolens op volledige capaciteit draait — gebruiken vaak stoomconditionering om het materiaal voor te verwarmen, zodat de matrijs zijn bindingstemperatuurzone sneller en met minder wrijvingsverlies bereikt. Bij vezelachtige materialen met weinig lignine is de logica nog sterker: stro bevat bijvoorbeeld ruwweg 12-18% lignine tegenover ~25-30% bij zachthout, waardoor stro doorgaans stoomconditionering en/of een kleine toevoeging van zetmeel nodig heeft om überhaupt te binden (Technische gids van TCPEL — zie ook onze vergelijking van verticale en horizontale molenontwerpen).
De afwegingen zijn concreet. Een conditioner voegt een stoomketel of andere warmtebron, leidingen, condenspoten en isolatie toe — kapitaal en een onderhoudsoppervlak. Hij voegt een procesvariabele toe die iemand moet beheersen: de KSU-gids adviseert de conditioner wekelijks te controleren op aanslag en continu temperatuur, verblijftijd en geconditioneerd vocht te bewaken, omdat een conditioner die stilzwijgend afdrijft twee diensten later bij de koeler de kwaliteit aantast. En hij verandert je droogdoel: materiaal dat een conditioner binnenkomt, moet droger zijn, omdat de conditioner weer vocht toevoegt. Overdrogen vóór een stoomlijn verspilt precies de energie die je in de droger hebt gestoken — een punt dat onze koopgids voor drogers in detail onderzoekt.
Conditioneringsproblemen diagnosticeren
Conditioneringsfouten kondigen zich aan bij de molen en bij de koeler. De symptomen leren lezen bespaart matrijslevensduur en stilstand.
Matrijsdoorslip. Rollers draaien over materiaal dat niet in de gaten wil. Op een geconditioneerde lijn verdenk je eerst natte stoom — aan het oppervlak bevochtigde deeltjes glijden in plaats van samen te drukken. Verminder de stoom, controleer de stoomafscheider en de condenspot.
Verstopping bij de matrijs. Materiaal verstopt de kanalen en de motor raakt overbelast. Bij een voerlijn is een totaalvochtgehalte boven ~18% de klassieke oorzaak (KSU). Bij een houtlijn wijst hetzelfde symptoom meestal op drift van de droger of een matrijs die op een ander materiaal is afgestemd — zie onze gids over brokkelige pellets voor de volledige diagnosereeks.
Fijne deeltjes die de koeler overleven. Als de duurzaamheid laag is ondanks een gezonde matrijs, werk dan het proces in omgekeerde volgorde af: was het materiaal warm en vochtig genoeg om zijn bindmiddel te activeren? Voor voer is dat verstijfseling van zetmeel; voor hout is dat het zachter worden van lignine. Een molen die koud, droog materiaal verwerkt, produceert pellets die er een uur lang goed uitzien en in de zak verkruimelen.
Zachte pellets die nat uit de koeler komen. Vaak een wisselwerking tussen conditioneren en koelen: de lijn heeft vocht toegevoegd dat de koeler bij de huidige luchtstroom niet kan afvoeren. Meet beide kanten — het vochtgehalte na conditioneren dat erin gaat en het vochtgehalte na koelen dat eruit komt — voordat u een instelling wijzigt.
| Symptoom | Waarschijnlijke oorzaak in het conditioneren | Eerste actie |
|---|---|---|
| Matrijsdoorslag, lage capaciteit | Nat stoom / oppervlaktebevochtiging | Controleer stoomkwaliteit en separator, verlaag de stoomtoevoer |
| Verstopping van de matrijs | Totaalvochtgehalte boven het venster van de lijn | Meet het vochtgehalte na conditioneren; controleer de drogercapaciteit stroomopwaarts |
| Lage duurzaamheid ondanks goede matrijs | Materiaal te koud / te droog voor activering van het bindmiddel | Verhoog de conditioneringstemperatuur of de verblijftijd |
| Natte pellets, koeler overbelast | Meer stoom toegevoegd dan de droogcapaciteit van de koeler | Breng de stoomtoevoer in balans met de luchtstroom van de koeler |
Conditioneringsfouten die echt geld kosten
De meeste conditioneringsproblemen zijn terug te voeren op een handvol gewoonten. Deze tabel verzamelt de meest voorkomende, met de kosten van elk en de gewoonte die ze voorkomt.
| Fout | Wat het kost | De gewoonte in plaats daarvan |
|---|---|---|
| Vochtdoelen van een voermolen kopiëren naar een houtlijn | Verstopping van de matrijs, zachte pellets, verloren diensten | Houd hout op 10-15%; behandel 17-18% als een waarde die alleen voor voer geldt |
| Duurzaamheid najagen met alleen stoom | Nat geworden stoom, overbelasting van de koeler, schimmelrisico in zakken | Stem temperatuur, verblijftijd en vocht als één pakket op elkaar af |
| Geen bewaking van de conditioneerder tussen opstarts | Afwijking wordt dagen later ontdekt als kwaliteitsklachten | Wekelijks reinigen; noteer per dienst de uitlaattemperatuur en het vochtgehalte |
| Grondstof “voor de zekerheid” overdrogen | Verspilde droogbrandstof, waarna stoom het water weer terugkoopt | Stel het droogdoel in met de conditioneerder in de lus |
| Stilgezette conditioneerder blijft achter met natte ophoping | Corrosie en verontreiniging bij de volgende start | Laat bij het uitschakelen droog materiaal doorlopen; laat de peddels schoon achter |
Conditioneren is geen mysterieuze upgrade of een verplicht ritueel. Het is een uitwisseling van warmte en vocht waarvan de waarde volledig afhangt van waaraan uw materiaal bindt: zetmeel via stoom of lignine via wrijving. Bepaal op welke binder uw lijn vertrouwt, stem de apparatuur daarop af, en de rest van het pelletproces wordt merkbaar eenvoudiger stabiel te houden.