
اسأل مشغّل مطحنة أعلاف عن جودة الكريات وسيبدأ الحديث عن جهاز التكييف. اسأل منتج كريات خشب صغير السؤال نفسه وكثيرًا ما تحصل على هزّ كتف — فكثير من الخطوط المدمجة تعمل دون جهاز تكييف على الإطلاق. الإجابتان صحيحتان لمعداتهما الخاصة، والفجوة بينهما من أكثر الموضوعات التي يسيء المشترون فهمها عند قدومهم إلينا. يشرح هذا المقال ما يفعله التكييف فعليًا، وما يضيفه البخار بالأرقام، ولماذا يتصرف الخشب والعلف بشكل مختلف، ومتى يستفيد خط إنتاج كريات الخشب فعليًا من معدات التكييف.
ما يفعله جهاز التكييف فعليًا
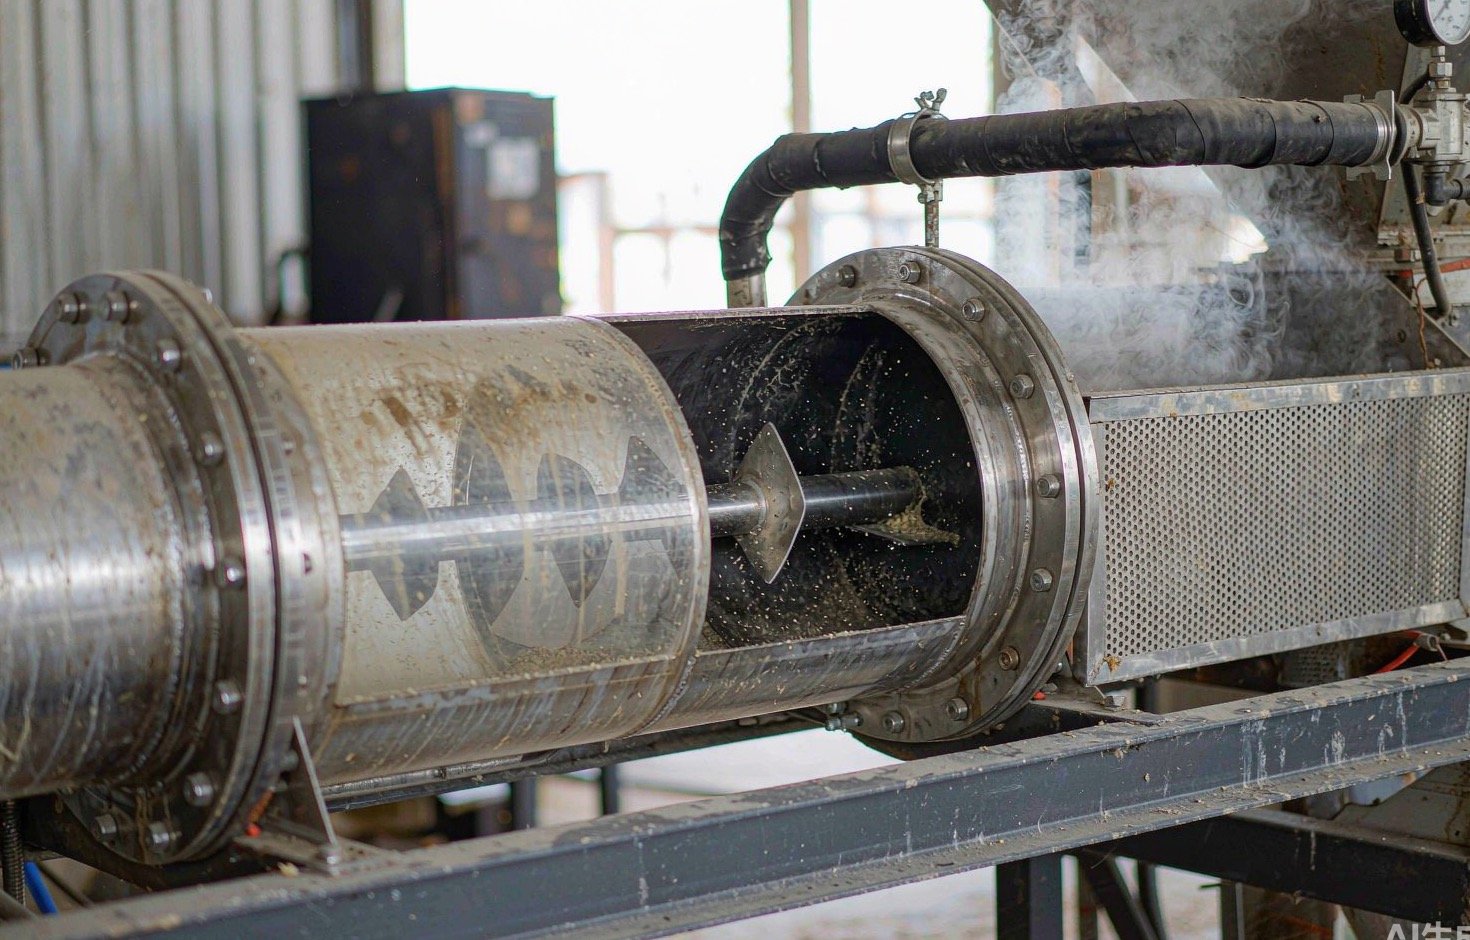
التكييف هو الخطوة بين الطحن والقالب. تمر المواد المطحونة عبر أسطوانة أفقية مزوّدة بعمود دوّار ذي ريشات، حيث يُخلط فيها البخار (وأحيانًا الماء). يحدث في تلك الأسطوانة ثلاثة أشياء: ترتفع حرارة المواد، وترتفع رطوبتها، وتلين الجسيمات. يلخّص دليل تصنيع الأعلاف لجامعة ولاية كانساس الغرض بوضوح — فالتكييف بالبخار يزيد تزليق القالب ويلين جسيمات العلف لزيادة قدرة الترابط (دليل تصنيع الأعلاف عالية الجودة لجامعة ولاية كانساس).
جزء التزليق أهم مما يتوقعه القادمون الجدد. فالمواد الساخنة الرطبة تنزلق عبر قنوات القالب باحتكاك أقل، فيستهلك المكبس طاقة أقل للطنnage نفسه ويبلى القالب ببطء أكبر. أما جزء الترابط فأهم: فالحرارة والرطوبة تنشّطان الروابط الطبيعية في المواد، ومتانة الكريات تُحدَّد في عملية التنشيط تلك.

حساب البخار بأرقام حقيقية
يتبع التكييف بالبخار قاعدة إرشادية مفيدة موثقة من جامعة ولاية كانساس: لكل زيادة قدرها 25°ف (نحو 14°م) في درجة حرارة التكييف، تُضاف نحو نقطة مئوية واحدة من الرطوبة إلى العلف (دليل جامعة ولاية كانساس (KSU)). ويعطي الدليل نفسه الأهداف التشغيلية لعلائق العلف النموذجية من الذرة وفول الصويا: درجة حرارة تكييف 180-200°ف (82-93°م) ورطوبة إجمالية 17-18% عند القالب، مع زمن احتجاز نحو 30-45 ثانية في جهاز التكييف. وفوق رطوبة إجمالية تقارب 18% تبدأ مكابس الكريات بالانسداد — ولهذا فإن جهاز التكييف موازنة دقيقة، لا مِقبض «كلما زاد البخار كان أفضل».
التأثير على جودة الكريات هائل عند قياسه. في تجربة لجامعة ولاية كانساس، خرجت الكريات المصنوعة دون تكييف بالبخار من المبرّد بمؤشر متانة كريات قدره 3.3%؛ وأدت إضافة البخار للوصول إلى درجة تكييف 190°ف إلى رفع مؤشر المتانة إلى 91.1%، مع إضافة البخار 4.2 نقطة مئوية من الرطوبة في أثناء ذلك (ويكر وآخرون، تقارير بحوث محطة كانساس الزراعية التجريبية، 2020). ولا يوجد تغيير منفرد آخر على خط إنتاج الكريات يحرّك المتانة بهذا القدر.
تضيف المراجع الصناعية أرقام جانب البخار: فخطوط الأعلاف تكيّف عادةً إلى 80-90°م ورطوبة 14-18%، مستهلكةً نحو 60-63 كغ من البخار المشبع الجاف لكل طن من العلف، عند ضغط بخار نحو 0.25-0.30 ميغاباسكال (يونيفر ماشينري). جودة البخار جزء من المعادلة أيضًا — فالبخار الرطب يُسقط الماء على الجسيمات دون تسخينها اختراقًا، والبخار المحمّص يفعل العكس. ويضع أحد الأدلة العملية نافذة التكييف المثلى عند 70-85°م مع أزمنة احتجاز من 30-120 ثانية بحسب التركيبة (أغريكيما).
| المعامل | تصنيع كريات العلف النموذجي | تصنيع كريات الخشب النموذجي |
|---|---|---|
| درجة حرارة التكييف | 82-93°C (180-200°F) | لا بخار على الخطوط الصغيرة؛ أما الخطوط الكبيرة فتكيّف نحو منطقة حرارة الاحتكاك في القالب |
| الرطوبة عند القالب | 17-18% (خطر الانسداد أعلى من ~18%) | نطاق 10-15% |
| زمن الاحتجاز | 30-45 ثانية | لا ينطبق على الخطوط التي لا تحتوي على مكيّف |
| استخدام البخار | ~60-63 كغ لكل طن من العلف | عادةً لا شيء؛ إضافة الماء في بعض الخطوط |
| عامل الترابط الرئيسي | النشا المجلتن | اللجنين اللين |
بيانات العلف: دليل جامعة ولاية كانساس؛ بيانات البخار: Univer Machinery؛ نطاق رطوبة الخشب: Biomass Connect.
لماذا لا يُعد الخشب علفًا: مسار اللجنين
كل ما سبق يصف تكوير العلف، حيث يكون النشا هو الرابط ويقوم البخار بجلتنته. أما الخشب فيعمل عبر رابط مختلف: اللجنين. اللجنين بوليمر حراري لدن — يبقى صلبًا عند البرودة ويصبح مطاطيًا عند الحرارة. وتعتمد درجة حرارة التلين اعتمادًا كبيرًا على الرطوبة: ففي اللجنين الجاف للخشب تبلغ نحو 195°C، لكن مع وجود ماء كافٍ تنخفض نحو 90°C، وتشير دراسات التكوير إلى نطاق تلين يتراوح تقريبًا بين 110-135°C للمواد الخشبية في نطاق رطوبة 8-15% (مجموعة أطروحات diva-portal حول معالجة حبيبات الوقود, بالإشارة إلى Goring 1963 وLehtikangas 2001).
إليك النتيجة العملية: قالب الحلقة الذي يعمل على الخشب يولّد تلك الحرارة بالاحتكاك. فتسخن المادة داخل قنوات القالب تحت الضغط، ويلين اللجنين ويتدفق بين الألياف، وعندما يبرد الحبيبات ويتبلور اللجنين مجددًا يعمل كالغراء. ولهذا تعمل كثير من خطوط حبيبات الخشب — لا سيما خطوط قوالب الحلقة العمودية المدمجة — دون أي مكيّف بخاري على الإطلاق. فهي تحصل على حرارتها عند وجه القالب، لا في أسطوانة في المنبع.
وهذا يفسر أيضًا لماذا يتحمل الخشب رطوبة أقل من العلف. فنطاق تكوير الخشب يقع حول رطوبة 10-15% (دليل التحبيب من Biomass Connect)، وعادة مطاحن الأعلاف في التكييف حتى 17-18% من شأنها أن تدفع خطوط إنتاج الكُريات الخشبية مباشرةً إلى انسداد القوالب وإلى كُريات طرية مشوّهة. إذا كنت قادماً إلى إنتاج كُريات الخشب من خلفية في مجال الأعلاف، فاحرص أولاً على التخلّي عن أهداف الرطوبة المتبعة هناك. مقالنا حول محتوى الرطوبة المثالي لكريات الخشب يغطي نطاق الخشب بعمق.
إذن، هل يحتاج خط حبيبات الخشب إلى مكيّف؟
إجابتنا الصادقة، بعد سنوات من مراقبة تشغيل التكوينين: تحت نحو 2 طن/ساعة على نشارة خشب نظيفة، تؤدي معظم المصانع أداءً جيدًا دون تكييف بخاري، بشرط أن تحافظ المجففة على رطوبة مستقرة وأن يكون القالب مطابقًا للمادة. فمسار الاحتكاك يعمل، ورأس المال الموفّر يذهب إلى أبعد من ذلك في الخط.
يبدأ التكييف في تغطية تكلفته عند المستويات الأعلى أو مع المواد الصعبة. فمصانع حبيبات الخشب الصناعية الكبيرة — التي تشغّل مطاحن قوالب الحلقة الأفقية حتى السعة المقدرة الكاملة — تستخدم التكييف البخاري عادةً لتسخين المادة مسبقًا حتى يصل القالب إلى نطاق حرارة الترابط أسرع وبفقد أقل للاحتكاك. وفي المواد الليفية منخفضة اللجنين يكون المنطق أقوى: فالقش مثلًا يحتوي على نحو 12-18% لجنين مقابل ~25-30% للخشب اللين، ولهذا يحتاج القش عمومًا إلى تكييف بخاري و/أو إضافة نشا صغيرة ليرتبط أصلًا (دليل هندسة TCPEL — انظر أيضًا مقارنتنا لمقارنة تصاميم المطاحن العمودية والأفقية).
المقايضات التي يجب وزنها ملموسة. فالمكيّف يضيف غلاية بخار أو مصدر حرارة آخر، وأنابيب، ومصائد تكثيف، وعزلًا — رأس مال وسطح صيانة. ويضيف متغيرًا في العملية يجب على أحدهم التحكم فيه: يوصي دليل KSU بفحص المكيّف أسبوعيًا بحثًا عن الترسبات، ومراقبة الحرارة وزمن الاحتجاز ورطوبة المادة المكيّفة باستمرار، لأن المكيّف الذي ينحرف بصمت يُدهور الجودة بعد ورديتين عند المبرّد. كما يغيّر هدف التجفيف لديك: فالمادة الداخلة إلى المكيّف يجب أن تكون أكثر جفافًا، لأن المكيّف سيعيد إضافة الرطوبة. والتجفيف الزائد قبل خط البخار يهدر بالضبط الطاقة التي أنفقتها في المجففة — وهي نقطة يفحصها دليل مشتري المجفف بالتفصيل.
تشخيص مشاكل التكييف
تعلن أعطال التكييف عن نفسها عند المطحنة وعند المبرّد. وتعلّم قراءة الأعراض يوفر عمر القالب ووقت التوقف.
انزلاق القالب. تدور البكرات فوق مادة لا تغذي الثقوب. في خط مُكيّف، اشتبه أولاً بالبخار الرطب — فالجزيئات المبللة سطحياً تنزلق بدلاً من أن تُضغط. قلّل البخار، وافحص فاصل البخار ومصيدة التكثيف.
انسداد عند القالب. تتراكم المادة في القنوات ويزداد حمل المحرك. في خط العلف، تُعد الرطوبة الكلية فوق نحو 18% السبب الكلاسيكي (KSU). في خط الخشب، تشير الأعراض ذاتها عادةً إلى انحراف المجفف أو إلى قالب مطابق لمادة مختلفة — راجع دليلنا حول الحبيبات المتفتتة للاطلاع على سلسلة التشخيص الكاملة.
نواعم تفلت من المبرد. إذا كانت المتانة منخفضة رغم سلامة القالب، فارجع خطوةً بخطوة عبر العملية: هل كانت المادة ساخنةً ورطبةً بما يكفي لتفعيل مادة الربط فيها؟ في العلف، هذا هو تهلّم النشا؛ وفي الخشب، تلدّن اللجنين. فالمطحنة التي تعمل بمادة باردة وجافة تنتج حبيبات تبدو سليمة لمدة ساعة ثم تتفتت في الكيس.
حبيبات طرية تخرج من المبرد مبللة. غالباً ما يكون الأمر تفاعلاً بين التكييف والتبريد: فقد أضاف الخط رطوبةً لا يستطيع المبرد إزالتها بتدفق الهواء الحالي. قِس الطرفين — الرطوبة المكيّفة الداخلة والرطوبة المبردة الخارجة — قبل تغيير أي إعداد.
| الأعراض | السبب المحتمل في مرحلة التكييف | الإجراء الأول |
|---|---|---|
| انزلاق القالب، إنتاجية منخفضة | بخار رطب / تبلل سطحي | افحص جودة البخار والفاصل، وقلّل تدفق البخار |
| انسداد القالب | الرطوبة الكلية تتجاوز نطاق الخط | قِس الرطوبة بعد التكييف؛ وتحقق من إنتاج المجفف في المنبع |
| متانة منخفضة رغم سلامة القالب | المادة باردة جداً / جافة جداً لتفعيل مادة الربط | ارفع درجة حرارة التكييف أو زمن الاحتفاظ |
| حبيبات مبللة، المبرد محمّل فوق طاقته | بخار مضاف يتجاوز قدرة التجفيف لدى المبرد | وازن إضافة البخار مع تدفق هواء المبرد |
أخطاء في التكييف تكلف أموالاً حقيقية
تعود معظم مشكلات التكييف إلى حفنة من العادات. يجمع هذا الجدول أكثرها شيوعاً، مع تكلفة كل منها والعادة التي تمنعها.
| الخطأ | ما يكلفه | العادة البديلة |
|---|---|---|
| نسخ أهداف رطوبة مصنع العلف على خط خشب | انسداد القالب، الكريات اللينة، الورديات المهدورة | حافظ على رطوبة الخشب عند 10-15%؛ اعتبر 17-18% قيمة تغذية فقط |
| السعي إلى المتانة بالبخار وحده | البخار الرطب، حِمل زائد على المبرد، خطر العفن في الأكياس | اضبط درجة الحرارة وزمن الاحتجاز والرطوبة كحزمة واحدة |
| لا مراقبة للمكيِّف بين مرات التشغيل | اكتشاف الانحراف بعد أيام على شكل شكاوى جودة | تنظيف أسبوعي؛ سجّل درجة حرارة المخرج والرطوبة كل وردية |
| الإفراط في تجفيف المادة الخام «للاعتياد على الأمان» | هدر وقود المجفف، ثم يعيد البخار شراء الماء | حدّد هدف المجفف مع إشراك المكيِّف في الدورة |
| ترك المكيِّف الخامل مع تراكمات رطبة | التآكل وتلوث التشغيل التالي | شغّل مادة جافة عند الإيقاف؛ واترك الريش نظيفة |
التكييف ليس ترقية غامضة ولا طقسًا إلزاميًا. إنه تبادل حراري ورطوبي تعتمد قيمته كليًا على ما ترتبط به مادتك — النشا عبر البخار، أو اللجنين عبر الاحتكاك. حدّد أي رابط تعتمد عليه خطك، واختر المعدات المناسبة له، وسيصبح الحفاظ على استقرار بقية عملية الكبس أسهل بشكل ملحوظ.