
飼料工場のオペレーターにペレット品質について尋ねると、必ずコンディショナーの話になります。同じ質問を小規模な木材ペレット生産者にすると、多くの場合は肩をすくめる反応が返ってきます。多くのコンパクトな生産ラインはコンディショナーなしで稼働しているからです。どちらの答えもそれぞれの機械にとっては正しく、その差こそがお客様が当社に持ち込む最も誤解されているテーマのひとつです。本記事では、コンディショニングが実際に何をするのか、蒸気が数値として何を加えるのか、木材と飼料で挙動が異なる理由、そして木材ペレットラインがコンディショニング装置から本当に恩恵を受けるのはどのような場合かを解説します。
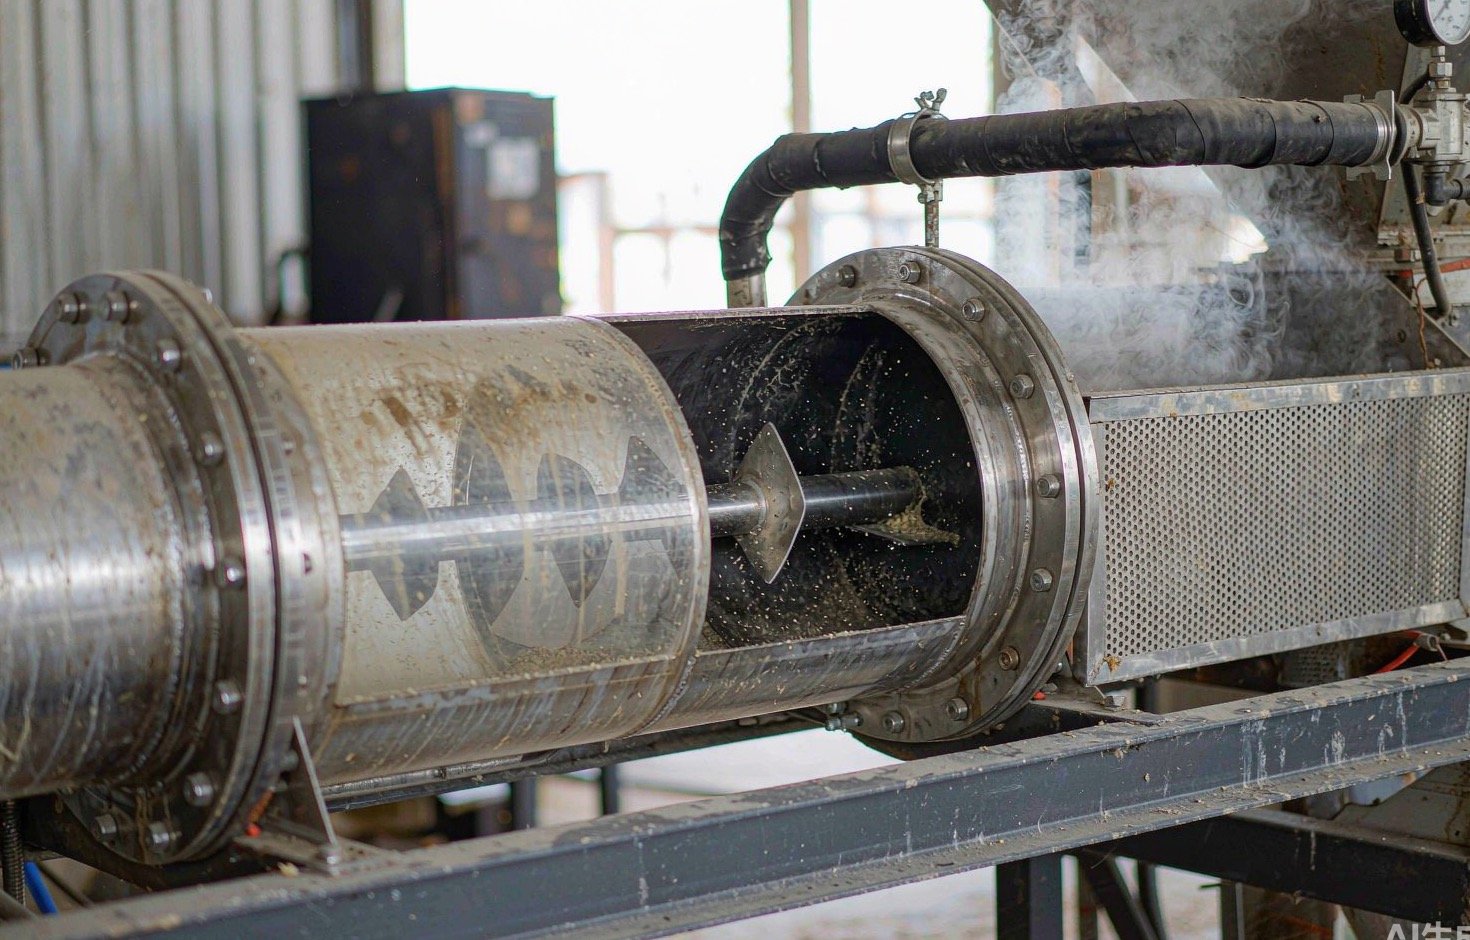
コンディショナーが実際に行うこと
コンディショニングは粉砕とダイの間の工程です。粉砕された原料は、回転するパドル軸を備えた水平のバレルを通過し、そこで蒸気(場合によっては水)が混合されます。このバレル内で3つのことが起こります。原料が加熱され、水分が上昇し、粒子が軟化します。カンザス州立大学の飼料製造ガイドはその目的を端的にまとめています。蒸気コンディショニングはダイの潤滑性を高め、飼料粒子を軟化させて結合能力を増大させる(カンザス州立大学 高品質飼料製造ガイド).
潤滑の面は、初心者が予想する以上に重要です。高温・高水分の原料はダイの孔をより少ない摩擦で通過するため、同じ処理量でもミルの消費電力が減り、ダイの摩耗も遅くなります。さらに重要なのが結合の面です。熱と水分が原料中の天然結合剤を活性化し、ペレットの耐久性はこの活性化の過程で決まります。

蒸気の計算を実数で検証
蒸気コンディショニングには、カンザス州立大学が文書化した有用な経験則があります。コンディショニング温度が25°F(約14°C)上昇するごとに、飼料に約1パーセントポイントの水分が加わるというものです(KSUガイド)。同じガイドには、一般的なトウモロコシ・大豆飼料での運転目標も示されています。コンディショニング温度180~200°F(82~93°C)、ダイでの総水分17~18%、コンディショナー内の滞留時間は約30~45秒です。総水分がおよそ18%を超えると、ペレットミルは詰まり始めます。だからこそコンディショナーは「蒸気は多ければ多いほど良い」というダイヤルではなく、バランスを取る作業なのです。
測定してみると、ペレット品質への影響は劇的です。カンザス州立大学の試験では、蒸気コンディショニングなしで作ったペレットは冷却後のペレット耐久性指数(PDI)が3.3%でした。蒸気を加えてコンディショニング温度を190°Fまで高めると、PDIは91.1%に上昇し、その過程で蒸気により4.2パーセントポイントの水分が加わりました(Weckerほか、Kansas Agricultural Experiment Station Research Reports、2020年)。ペレットライン上の他のいかなる単一の変更も、これほど耐久性を大きく動かすことはありません。
業界の参考文献には蒸気側の数値も示されています。飼料ラインは通常80~90°C、水分14~18%までコンディショニングし、飼料1トンあたりおよそ60~63kgの乾き飽和蒸気を、蒸気圧約0.25~0.30MPaで消費します(ユニバー機械)。蒸気品質も方程式の一部です。湿り蒸気は粒子を十分に加熱することなく水分を付着させ、過熱蒸気はその逆の働きをします。ある実用ガイドでは、最適なコンディショニングの範囲を70~85°C、滞留時間は配合に応じて30~120秒としています(アグリキマ).
| パラメータ | 一般的な飼料ペレット化 | 一般的な木材ペレット化 |
|---|---|---|
| コンディショニング温度 | 82-93°C (180-200°F) | 小規模ラインは蒸気なし。大規模ラインはダイの摩擦熱領域に向けてコンディショニング |
| ダイでの水分 | 17~18%(約18%超で詰まりのリスク) | 10~15%の水分範囲 |
| 保持時間 | 30~45秒 | コンディショナーなしのラインには該当しません |
| 蒸気の使用 | 原料1トンあたり約60~63kg | 通常は不要。一部のラインでは加水あり |
| 主な結合剤 | 糊化デンプン | 軟化したリグニン |
原料の数値:Kansas State Universityのガイド、蒸気の数値:Univer Machinery、木材の水分範囲:Biomass Connect。
木材が飼料と異なる理由:リグニンの経路
ここまでの説明はすべて飼料ペレット化に関するもので、デンプンが結合剤となり、蒸気がそれを糊化します。木材は別の結合剤、すなわちリグニンを通じて機能します。リグニンは熱可塑性ポリマーであり、冷えているときは硬く、熱くなるとゴム状に軟化します。軟化温度は水分に大きく左右され、乾燥した木材リグニンでは約195°Cですが、十分な水分が存在すると90°C付近まで低下し、ペレット化の研究では水分8~15%の木材材料でおよそ110~135°Cの軟化範囲が報告されています(燃料ペレット加工に関するdiva-portal論文コレクション、Goring 1963およびLehtikangas 2001を引用)。
実用的な帰結は次のとおりです。木材を通すリングダイは摩擦によってその温度を生み出します。ダイの孔内部の材料は圧縮下で加熱され、リグニンが軟化して繊維間を流れ、ペレットが冷えてリグニンが再硬化すると接着剤の役割を果たします。だからこそ、多くの木材ペレットライン、特にコンパクトなバーチカルリングダイラインは、蒸気コンディショナーをまったく使わずに稼働しています。彼らは上流のバレルではなく、ダイ面で熱を得ているのです。
これはまた、木材が飼料よりも低い水分しか許容しない理由でもあります。木材のペレット化の水分範囲はおよそ10~15%であり(Biomass Connectペレット化ガイド)、飼料工場の習慣である17~18%へのコンディショニングは、木材ラインを即座にダイ詰まりと軟らかく変形したペレットへと追い込むでしょう。飼料のバックグラウンドから木材ペレット化に移行するなら、まず水分目標を捨ててください。当社の記事 木質ペレットの理想的な水分含有量 では木材の水分範囲を詳しく解説しています。
では、木材ペレットラインにコンディショナーは必要なのでしょうか。
両方の構成が稼働する様子を長年見てきた末の、率直な回答です。清潔なオガクズを使用し、およそ2t/h未満であれば、乾燥機が水分を安定して維持し、ダイが材料に適合していれば、ほとんどのプラントは蒸気コンディショニングなしで問題なく稼働します。摩擦による経路は機能し、節約した設備投資はラインの他の部分でより有効に活用できます。
コンディショニングは、規模が大きくなる場合や難処理材料の場合に費用対効果を発揮し始めます。大型の産業用木材ペレットプラント、すなわち水平リングダイミルを定格能力近くまで稼働させるようなプラントでは、材料を予熱してダイが結合温度域に早く到達し、摩擦損失を抑えるために蒸気コンディショニングを一般的に使用します。繊維質でリグニンの少ない材料では、その論理はさらに強くなります。例えばわらは軟材の約25~30%に対しておよそ12~18%のリグニンしか含まず、そのためわらは一般に蒸気コンディショニングおよび/または少量のデンプン添加なしには結合しません(TCPELエンジニアリングガイド 。当社の バーチカル式とホリゾンタル式ミル設計の比較).
もご参照ください)。 乾燥機購入ガイド で詳しく検討しています。
コンディショニングの問題を診断する
コンディショニングの不具合は、ミルとクーラーで兆候を示します。症状を読み取ることを身につければ、ダイ寿命とダウンタイムを節約できます。
ダイ滑り。 ローラーが孔に供給されない材料の上を回転します。コンディショニングされたラインでは、まず湿り蒸気を疑ってください。表面が濡れた粒子は圧縮されずに滑ります。蒸気を減らし、蒸気セパレーターとトラップを確認してください。
ダイの目詰まり。 原料がチャンネルを塞ぎ、モーターに負荷がかかります。フィードラインでは、総水分量が約18%を超えることが典型的な原因です(KSU). 木質ラインでも同じ症状は通常、乾燥機のドリフトか、異なる原料に合わせたダイを示します — 詳細は当社の 崩れやすいペレットに関するガイド をご覧ください。診断の全手順を掲載しています。
冷却機を通過した微粉。 ダイが正常でも耐久性が低い場合は、プロセスを逆にたどってください。原料は結合剤が活性化するのに十分な温度と水分を持っていたでしょうか?フィードではデンプンの糊化、木質ではリグニンの軟化が該当します。低温・乾燥した原料で運転するミルは、1時間は問題なく見えるペレットを作りますが、袋の中で崩れてしまいます。
冷却機から湿ったまま出てくる軟らかいペレット。 多くの場合、コンディショニングと冷却の相互作用です。ラインが追加した水分を、現在の風量では冷却機が除去できていません。設定に触れる前に、両端を測定してください — 入る側のコンディショニング後水分と、出る側の冷却後水分です。
| 症状 | コンディショニングが原因の可能性 | 最初の対応 |
|---|---|---|
| ダイ滑り、低生産量 | 湿り蒸気/表面濡れ | 蒸気品質とセパレーターを確認し、蒸気流量を減らす |
| ダイの目詰まり | 総水分量がラインの許容範囲を超過 | コンディショニング後水分を測定し、上流の乾燥機出力を確認する |
| ダイが良好でも耐久性が低い | 結合剤の活性化に原料が冷たすぎる/乾燥しすぎている | コンディショニング温度または滞留時間を上げる |
| 湿ったペレット、冷却機の過負荷 | 冷却機の乾燥能力を超える蒸気の添加 | 蒸気添加量と冷却機の風量のバランスを取る |
実際に損失を生むコンディショニングのミス
コンディショニングの問題のほとんどは、いくつかの習慣に起因します。この表は、当社が最も頻繁に目にするものを、それぞれのコストとそれを防ぐ習慣とともにまとめたものです。
| ミス | コスト | 代わりにすべき習慣 |
|---|---|---|
| フィードミルの水分目標を木質ラインにそのまま当てはめる | ダイの目詰まり、軟らかいペレット、シフトの損失 | 木材は10~15%に保ち、17~18%はフィード専用の数値として扱う |
| 蒸気だけで耐久性を追求する | 湿り蒸気、クーラーの過負荷、袋内のカビリスク | 温度・保持時間・水分を一つのパッケージとして調整する |
| 起動から次の起動までコンディショナーの監視なし | 数日後に品質クレームでドリフトが発覚 | 週次で清掃。出口温度と水分を毎シフト記録 |
| 「念のため」に原料を過乾燥 | 乾燥機の燃料を無駄にし、その後蒸気で水分を取り戻す | コンディショナーを組み込んだ状態で乾燥機の目標値を設定する |
| アイドル状態のコンディショナーに湿気の堆積を放置 | 腐食と次回起動時の汚染 | 停止時に乾燥原料を通し、パドルを清潔に保つ |
コンディショニングは神秘的なアップグレードでも必須の儀式でもありません。熱と水分の交換であり、その価値は原料が何と結合するか、つまり蒸気によるデンプンか摩擦によるリグニンかに完全に左右されます。自社ラインがどちらの結合材に依存しているかを見極め、それに合わせて設備を選べば、ペレット化プロセスの残りの部分は明らかに安定させやすくなります。