
Fragt man einen Futtermühlenbetreiber nach der Pelletqualität, beginnt er über den Konditionierer zu sprechen. Fragt man einen kleinen Holzpellethersteller dasselbe, bekommt man oft nur ein Schulterzucken — viele kompakte Linien laufen ganz ohne Konditionierer. Beide Antworten sind für ihre jeweiligen Maschinen richtig, und die Kluft dazwischen ist eines der am häufigsten missverstandenen Themen, mit denen Kunden zu uns kommen. Dieser Artikel erklärt, was die Konditionierung tatsächlich bewirkt, was Dampf in Zahlen hinzufügt, warum sich Holz und Futter unterschiedlich verhalten und wann eine Holzpelletlinie wirklich von einer Konditionierungsanlage profitiert.
Was der Konditionierer tatsächlich bewirkt
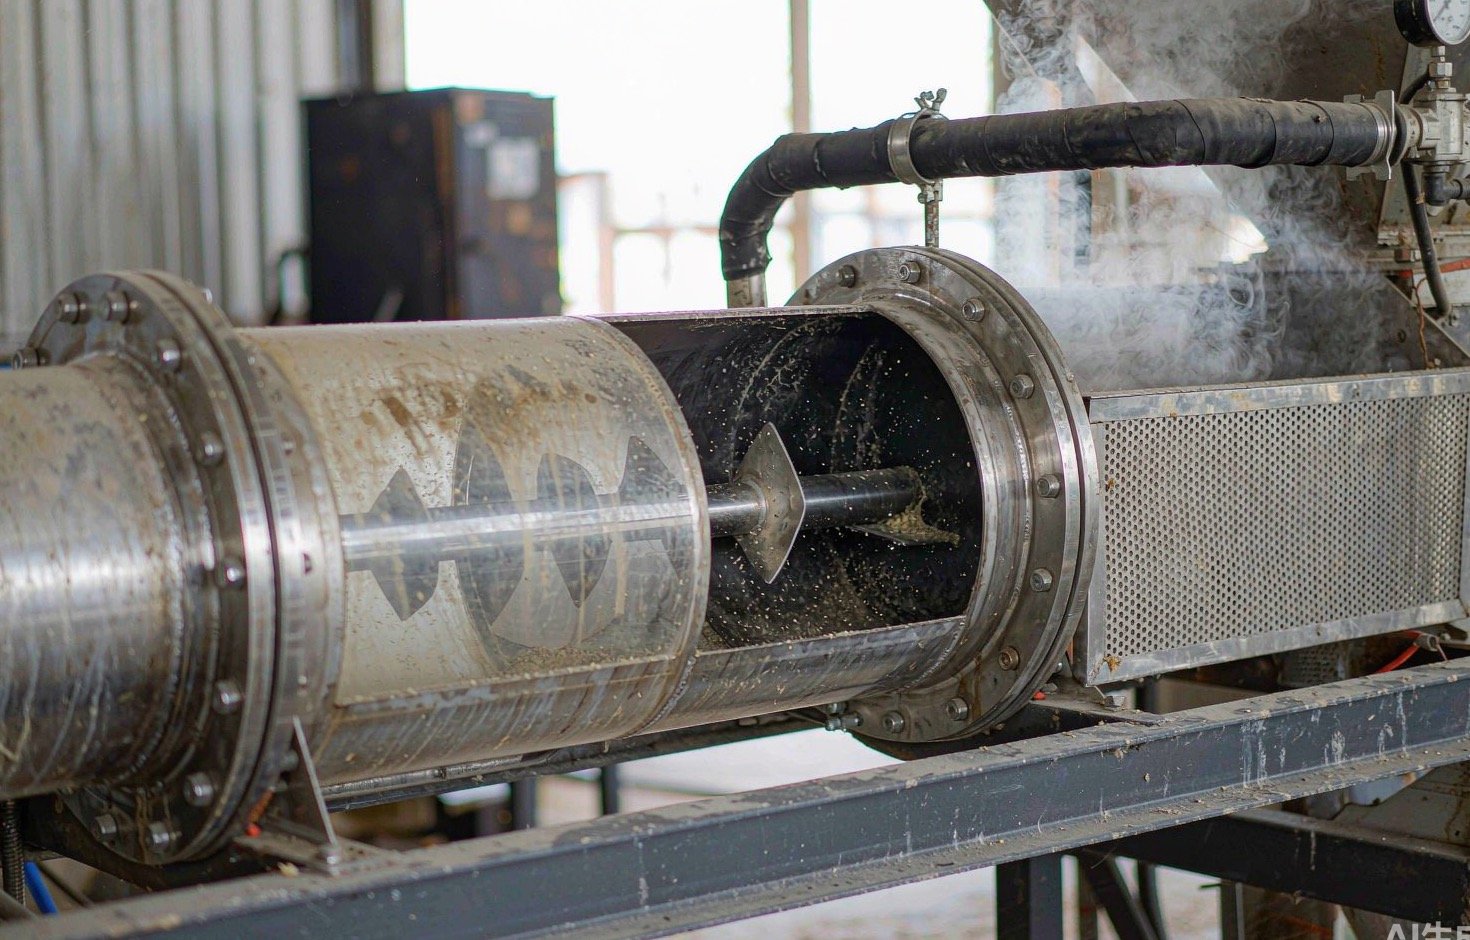
Die Konditionierung ist der Schritt zwischen Mahlen und Matrize. Das gemahlene Material durchläuft einen horizontalen Zylinder mit rotierender Schaufelwelle, in dem Dampf (manchmal auch Wasser) eingemischt wird. In diesem Zylinder geschehen drei Dinge: Das Material erwärmt sich, seine Feuchtigkeit steigt und die Partikel erweichen. Der Leitfaden zur Futtermittelherstellung der Kansas State University fasst den Zweck schlicht zusammen — die Dampfkonditionierung verbessert die Schmierung der Matrize und erweicht die Futterpartikel, um das Bindevermögen zu erhöhen (Quality Feed Manufacturing Guide der Kansas State University).
Der Aspekt der Schmierung ist wichtiger, als Neueinsteiger erwarten. Heißes, feuchtes Material gleitet mit weniger Reibung durch die Matrizenkanäle, sodass die Presse für dieselbe Tonnage weniger Leistung aufnimmt und die Matrize langsamer verschleißt. Der Aspekt der Bindung ist noch wichtiger: Wärme und Feuchtigkeit aktivieren die natürlichen Bindemittel im Material, und über die Pellethaltbarkeit entscheidet genau diese Aktivierung.

Die Dampf-Arithmetik in echten Zahlen
Die Dampfkonditionierung folgt einer nützlichen Faustregel, die von Kansas State dokumentiert wurde: Pro Anstieg der Konditionierungstemperatur um 25 °F (etwa 14 °C) wird dem Futter rund 1 Prozentpunkt Feuchtigkeit zugeführt (KSU-Leitfaden). Derselbe Leitfaden nennt die Betriebsziele für typische Mais-Soja-Futterrationen: Konditionierungstemperatur 180-200 °F (82-93 °C) und Gesamtfeuchtigkeit an der Matrize von 17-18 %, bei einer Verweilzeit von etwa 30-45 Sekunden im Konditionierer. Oberhalb von rund 18 % Gesamtfeuchtigkeit beginnen Pelletpressen zu verstopfen — weshalb der Konditionierer ein Balanceakt ist und kein Regler nach dem Motto „mehr Dampf ist besser“.
Der Effekt auf die Pelletqualität ist bei Messung dramatisch. In einem Versuch der Kansas State University verließen Pellets, die ohne Dampfkonditionierung hergestellt wurden, den Kühler mit einem Pellet Durability Index von 3,3 %; die Zugabe von Dampf bis zu einer Konditionierungstemperatur von 190 °F hob den PDI auf 91,1 %, wobei der Dampf dabei 4,2 Prozentpunkte Feuchtigkeit zuführte (Wecker et al., Forschungsberichte der Kansas Agricultural Experiment Station, 2020). Keine andere einzelne Änderung an einer Pelletlinie verschiebt die Haltbarkeit um einen solchen Betrag.
Branchenreferenzen ergänzen die dampfseitigen Zahlen: Futterlinien konditionieren typischerweise auf 80-90 °C und 14-18 % Feuchtigkeit und verbrauchen in der Größenordnung von 60-63 kg trockengesättigten Dampf pro Tonne Futter bei einem Dampfdruck von etwa 0,25-0,30 MPa (Univer Machinery). Auch die Dampfqualität spielt eine Rolle — Nassdampf bringt Wasser auf die Partikel, ohne sie durchgängig zu erhitzen, und überhitzter Dampf bewirkt das Gegenteil. Ein praktischer Leitfaden legt das optimale Konditionierungsfenster auf 70-85 °C bei Verweilzeiten von 30-120 Sekunden je nach Rezeptur (Agrikima).
| Parameter | Typische Futter-Pelletierung | Typische Holz-Pelletierung |
|---|---|---|
| Konditionierungstemperatur | 82-93°C (180-200°F) | Kein Dampf auf kleinen Linien; große Linien konditionieren in Richtung der Reibungswärmezone der Matrize |
| Feuchtigkeit an der Matrize | 17-18 % (Verstopfungsrisiko über ca. 18 %) | 10-15 %-Fenster |
| Verweilzeit | 30-45 Sekunden | Nicht anwendbar auf Linien ohne Konditionierer |
| Dampfverbrauch | ~60-63 kg pro Tonne Futter | In der Regel keiner; Wasserzugabe auf einigen Linien |
| Hauptbindemittel | Gelatinierte Stärke | Erweichter Lignin |
Futterdaten: Leitfaden der Kansas State University; Dampfdaten: Univer Machinery; Holzfeuchtefenster: Biomass Connect.
Warum Holz kein Futter ist: der Lignin-Weg
Alles oben Beschriebene gilt für die Futterpelletierung, bei der Stärke als Bindemittel dient und Dampf sie gelatinisiert. Holz funktioniert über ein anderes Bindemittel: Lignin. Lignin ist ein thermoplastisches Polymer – es bleibt kalt starr und wird heiß gummiartig. Die Erweichungstemperatur hängt stark von der Feuchtigkeit ab: In trockenem Holz liegt sie bei etwa 195 °C, bei ausreichend Wasser sinkt sie Richtung 90 °C, und Pelletierstudien nennen für Holzmaterialien im Feuchtebereich von 8-15 % eine Erweichungsspanne von etwa 110-135 °C (Diva-Portal-Studiensammlung zur Brennstoffpellet-Verarbeitung, unter Berufung auf Goring 1963 und Lehtikangas 2001).
Die praktische Konsequenz: Eine Ringmatrize, die Holz verarbeitet, erzeugt diese Temperatur durch Reibung. Das Material in den Matrizenkanälen erwärmt sich unter Druck, das Lignin erweicht und fließt zwischen die Fasern, und wenn das Pellet abkühlt und das Lignin wieder erstarrt, wirkt es als Kleber. Deshalb laufen so viele Holzpellet-Linien – besonders kompakte Linien mit vertikaler Ringmatrize – ganz ohne Dampfkonditionierer. Ihre Wärme entsteht an der Matrizenfläche, nicht in einem vorgeschalteten Barrel.
Das erklärt auch, warum Holz weniger Feuchtigkeit verträgt als Futter. Das Holzpelletier-Fenster liegt bei etwa 10-15 % Feuchte (Pelletierungsleitfaden von Biomass Connect), und die Gewohnheit der Futtermühlen, auf 17-18 % zu konditionieren, würde Holzlinien direkt in verstopfte Matrizen und weiche, verformte Pellets treiben. Wer aus der Futterbranche zur Holzpellettierung kommt, sollte zuerst die Feuchteziele verlernen. Unser Artikel über die idealen Feuchtigkeitsgehalt für Holzpellets behandelt das Holzfenster ausführlich.
Braucht eine Holzpellet-Linie also einen Konditionierer?
Unsere ehrliche Antwort nach Jahren der Beobachtung beider Konfigurationen: Unterhalb von etwa 2 t/h bei sauberem Sägemehl kommen die meisten Anlagen ohne Dampfkonditionierung gut zurecht, vorausgesetzt, der Trockner hält die Feuchte konstant und die Matrize passt zum Material. Der Reibungsweg funktioniert, und das eingesparte Kapital kommt anderswo in der Linie besser zum Tragen.
Ab einer höheren Skala oder bei schwierigen Materialien beginnt sich die Konditionierung zu rechnen. Große industrielle Holzpelletanlagen – die Art, die horizontale Ringmatrizenmühlen nahe der Nennkapazität betreibt – nutzen häufig die Dampfkonditionierung, um das Material vorzuwärmen, damit die Matrize ihre Bindetemperaturzone schneller und mit weniger Reibungsverlust erreicht. Bei faserigen Materialien mit niedrigem Ligningehalt ist die Logik noch zwingender: Stroh etwa enthält rund 12-18 % Lignin gegenüber ~25-30 % bei Nadelholz, weshalb Stroh in der Regel Dampfkonditionierung und/oder eine kleine Stärkezugabe benötigt, um überhaupt zu binden (TCPEL-Engineering-Leitfaden – siehe auch unseren Vergleich vertikaler und horizontaler Mühlenkonstruktionen).
Die abzuwägenden Kompromisse sind konkret. Ein Konditionierer erfordert einen Dampfkessel oder eine andere Wärmequelle, Rohrleitungen, Kondensatableiter und Isolierung – Kapital und eine zusätzliche Wartungsfläche. Er bringt eine Prozessvariable hinzu, die jemand steuern muss: Der KSU-Leitfaden empfiehlt, den Konditionierer wöchentlich auf Ablagerungen zu prüfen und Temperatur, Verweilzeit und konditionierte Feuchte kontinuierlich zu überwachen, denn ein Konditionierer, der unbemerkt abdriftet, verschlechtert die Qualität zwei Schichten später am Kühler. Und er verändert Ihr Trocknungsziel: Material, das in einen Konditionierer gelangt, sollte trockener sein, da der Konditionierer Feuchtigkeit zurückführt. Übertrocknung vor einer Dampfleitung verschwendet genau die Energie, die Sie im Trockner aufgewendet haben – ein Punkt, den unser Kaufratgeber für Trockner ausführlich untersucht.
Diagnose von Konditionierungsproblemen
Konditionierungsfehler zeigen sich an der Mühle und am Kühler. Wer die Symptome zu lesen lernt, spart Matrizenlebensdauer und Stillstand.
Matrizenrutschen. Die Rollen drehen über Material, das nicht in die Löcher einläuft. Auf einer konditionierten Linie ist zuerst Nassdampf zu vermuten – oberflächlich benetzte Partikel gleiten, statt zu komprimieren. Dampf reduzieren, Dampfabscheider und Kondensatableiter prüfen.
Verstopfen der Matrize. Material verstopft die Kanäle und der Motor wird überlastet. Bei einer Futterlinie ist eine Gesamtfeuchte über ca. 18 % die klassische Ursache (KSU). Bei einer Holzlinie deutet dasselbe Symptom meist auf Trocknerdrift oder eine auf ein anderes Material abgestimmte Matrize hin – siehe unseren Leitfaden zu bröckeligen Pellets für die vollständige Diagnosekette.
Feinanteile, die den Kühler überstehen. Ist die Haltbarkeit trotz gesunder Matrize gering, arbeiten Sie den Prozess rückwärts durch: War das Material heiß und feucht genug, damit sein Bindemittel aktiviert wurde? Bei Futter ist das die Stärkegelatinierung, bei Holz die Ligninerweichung. Eine Mühle, die kaltes, trockenes Material verarbeitet, erzeugt Pellets, die eine Stunde lang gut aussehen und im Sack zerbröseln.
Weiche Pellets, die den Kühler nass verlassen. Oft eine Wechselwirkung von Konditionierung und Kühlung: Die Linie hat Feuchtigkeit zugeführt, die der Kühler bei seinem aktuellen Luftstrom nicht abführen kann. Messen Sie beide Enden – die konditionierte Feuchte am Eintritt und die gekühlte Feuchte am Austritt –, bevor Sie eine Einstellung ändern.
| Symptom | Wahrscheinliche Ursache in der Konditionierung | Erste Maßnahme |
|---|---|---|
| Matrizenrutschen, geringe Leistung | Nasser Dampf / Oberflächenbenetzung | Dampfqualität und Abscheider prüfen, Dampfstrom reduzieren |
| Verstopfen der Matrize | Gesamtfeuchte über dem Fenster der Linie | Konditionierte Feuchte messen; Trocknerleistung vorgelagert prüfen |
| Geringe Haltbarkeit trotz guter Matrize | Material zu kalt / zu trocken für die Bindemittelaktivierung | Konditionierungstemperatur oder Verweilzeit erhöhen |
| Nasse Pellets, Kühler überlastet | Dampfzufuhr über die Trocknungskapazität des Kühlers hinaus | Dampfzufuhr mit dem Luftstrom des Kühlers abstimmen |
Konditionierungsfehler, die echtes Geld kosten
Die meisten Konditionierungsprobleme lassen sich auf eine Handvoll Gewohnheiten zurückführen. Diese Tabelle fasst die häufigsten zusammen, mit ihren Kosten und der Gewohnheit, die sie verhindert.
| Fehler | Was er kostet | Die bessere Gewohnheit |
|---|---|---|
| Feuchteziele einer Futtermühle auf eine Holzlinie übertragen | Verstopfen der Matrize, weiche Pellets, verlorene Schichten | Holz bei 10–15 % halten; 17–18 % nur als Futterwert behandeln |
| Haltbarkeit allein mit Dampf erzwingen | Nasser Dampf, Überlastung des Kühlers, Schimmelrisiko in Säcken | Temperatur, Verweilzeit und Feuchtigkeit als Gesamtpaket abstimmen |
| Keine Überwachung des Konditionierers zwischen den Anläufen | Abweichung erst Tage später durch Qualitätsbeschwerden entdeckt | Wöchentliche Reinigung; Auslasstemperatur und Feuchtigkeit jede Schicht protokollieren |
| Übertrocknung des Ausgangsmaterials „um sicherzugehen“ | Verschwendeter Trocknerbrennstoff, dann kauft Dampf das Wasser zurück | Trocknerziel mit einbezogenem Konditionierer festlegen |
| Konditionierer im Leerlauf mit nassen Ablagerungen zurückgelassen | Korrosion und Verunreinigung beim nächsten Anlauf | Trockenes Material beim Abschalten durchlaufen lassen; Schaufeln sauber hinterlassen |
Konditionierung ist weder ein mysteriöses Upgrade noch ein obligatorisches Ritual. Sie ist ein Wärme- und Feuchtigkeitsaustausch, dessen Wert vollständig davon abhängt, woran Ihr Material bindet – Stärke über Dampf oder Lignin über Reibung. Entscheiden Sie, auf welchen Binder Ihre Linie setzt, dimensionieren Sie die Ausrüstung entsprechend, und der restliche Pelletierprozess lässt sich spürbar leichter stabil halten.