
사료 공장 작업자에게 펠릿 품질을 물으면 컨디셔너 이야기부터 꺼낼 것입니다. 소규모 목재 펠릿 생산자에게 같은 질문을 하면 고개를 갸웃하는 경우가 많습니다. 많은 소형 라인이 컨디셔너 없이 가동되기 때문입니다. 두 답변 모두 각자의 설비에는 맞는 말이며, 그 차이는 고객이 저희에게 가장 많이 물어보는 오해 중 하나입니다. 이 글에서는 컨디셔닝이 실제로 하는 일, 스팀이 수치상 더하는 것, 목재와 사료의 거동이 다른 이유, 그리고 목재 펠릿 라인이 컨디셔닝 설비로 실질적인 이점을 얻는 경우를 설명합니다.
컨디셔너의 실제 기능
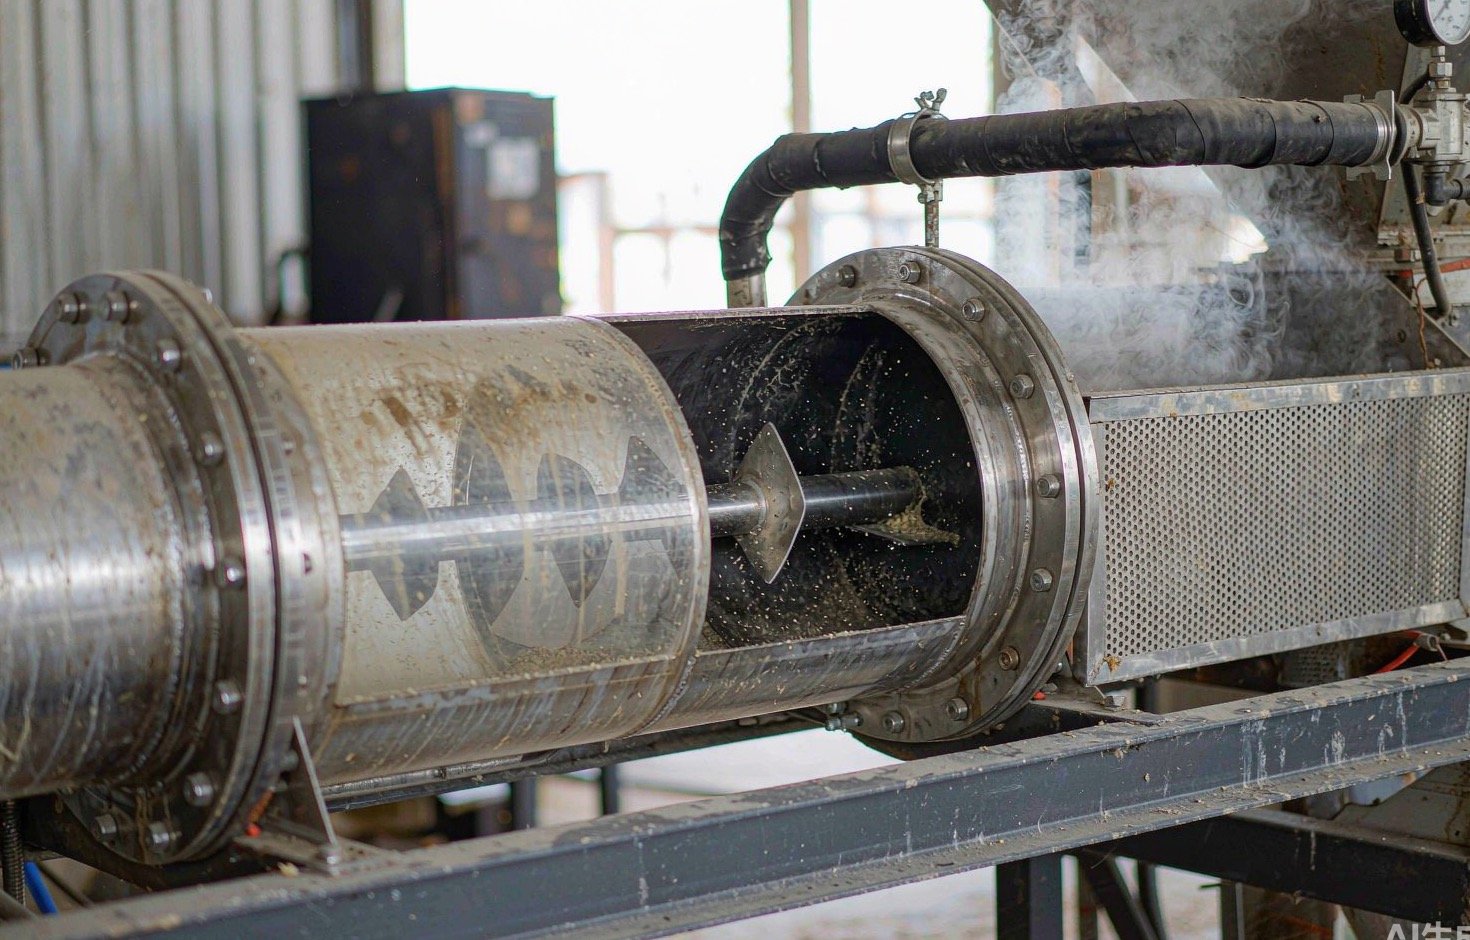
컨디셔닝은 분쇄와 다이 사이의 공정입니다. 분쇄된 원료가 회전 패들 축이 있는 수평 배럴을 통과하며 스팀(때로는 물)이 혼합됩니다. 이 배럴에서는 세 가지가 일어납니다. 원료가 가열되고, 수분이 상승하며, 입자가 연화됩니다. Kansas State University의 사료 제조 가이드는 그 목적을 간명하게 요약합니다. 스팀 컨디셔닝은 다이 윤활을 향상시키고 사료 입자를 연화시켜 결합력을 높입니다 (Kansas State University 품질 사료 제조 가이드).
윤활 부분은 초심자가 예상하는 것보다 중요합니다. 뜨겁고 습한 원료는 다이 채널을 마찰이 적은 상태로 통과하므로, 동일한 톤수에서 밀의 소비 전력이 줄고 다이 마모도 느려집니다. 결합 부분은 더욱 중요합니다. 열과 수분이 원료의 천연 결합제를 활성화하며, 펠릿 내구성은 바로 이 활성화에서 결정됩니다.

실제 수치로 본 스팀 계산
스팀 컨디셔닝에는 Kansas State가 문서화한 유용한 경험 법칙이 있습니다. 컨디셔닝 온도가 25°F(약 14°C) 상승할 때마다 사료에 약 1퍼센트포인트의 수분이 추가됩니다 (KSU 가이드). 같은 가이드는 일반적인 옥수수-대두박 사료 배합의 운전 목표를 제시합니다. 컨디셔닝 온도 180-200°F(82-93°C), 다이에서의 총 수분 17-18%, 컨디셔너 내 체류 시간 약 30-45초입니다. 총 수분이 대략 18%를 넘으면 펠릿 밀이 막히기 시작합니다. 그래서 컨디셔너는 '스팀이 많을수록 좋다'는 다이얼이 아니라 균형 조절 작업입니다.
측정해 보면 펠릿 품질에 미치는 효과는 극적입니다. Kansas State 실험에서 스팀 컨디셔닝 없이 만든 펠릿은 냉각기에서 나올 때 펠릿 내구성 지수(PDI)가 3.3%였습니다. 스팀을 추가해 컨디셔닝 온도 190°F에 도달하도록 하자 PDI가 91.1%로 올랐으며, 그 과정에서 스팀이 4.2퍼센트포인트의 수분을 더했습니다 (Wecker 등, Kansas Agricultural Experiment Station Research Reports, 2020). 펠릿 라인에서 다른 어떤 단일 변경도 내구성을 이 정도 폭으로 끌어올리지 못합니다.
업계 자료는 스팀 측 수치를 덧붙입니다. 사료 라인은 일반적으로 80-90°C, 수분 14-18%로 컨디셔닝하며, 사료 톤당 약 60-63kg의 건포화증기를 소비하고, 스팀 압력은 약 0.25-0.30MPa입니다 (Univer Machinery). 스팀 품질도 방정식의 일부입니다. 습증기는 입자를 충분히 가열하지 않은 채 물만 떨어뜨리고, 과열증기는 그 반대입니다. 한 실무 가이드는 배합에 따라 체류 시간 30-120초, 최적 컨디셔닝 구간을 70-85°C로 제시합니다 (Agrikima).
| 매개변수 | 일반적인 사료 펠릿화 | 일반적인 목재 펠릿화 |
|---|---|---|
| 컨디셔닝 온도 | 82-93°C (180-200°F) | 소형 라인은 스팀 없음, 대형 라인은 다이의 마찰열 구간을 향해 컨디셔닝 |
| 다이에서의 수분 | 17-18% (약 18% 초과 시 막힘 위험) | 10-15% 구간 |
| 체류 시간 | 30-45초 | 컨디셔너가 없는 라인에는 적용되지 않음 |
| 스팀 사용 | 사료 1톤당 약 60-63kg | 대개 없음, 일부 라인에서는 물 첨가 |
| 주요 결합제 | 호화 전분 | 연화된 리그닌 |
사료 수치: Kansas State University 가이드, 스팀 수치: Univer Machinery, 목재 수분 구간: Biomass Connect.
목재가 사료와 다른 이유: 리그닌 경로
위의 모든 내용은 전분이 결합제이고 스팀이 이를 호화시키는 사료 펠릿화를 설명한 것입니다. 목재는 다른 결합제인 리그닌을 통해 작용합니다. 리그닌은 열가소성 고분자로, 차가울 때는 단단하게 유지되다가 뜨거워지면 고무처럼 변합니다. 연화 온도는 수분에 크게 좌우되는데, 건조한 목재의 리그닌은 약 195°C 부근이지만 수분이 충분히 존재하면 90°C 쪽으로 낮아지며, 펠릿화 연구에서는 수분 8-15% 범위의 목재 재료에 대해 약 110-135°C의 연화 범위를 제시합니다 (연료 펠릿 가공에 관한 diva-portal 논문 모음, Goring 1963 및 Lehtikangas 2001 인용).
여기서 실질적인 결과가 나옵니다. 목재를 처리하는 링 다이는 마찰로 그 온도를 발생시킵니다. 다이 채널 내부의 재료는 압축을 받으며 가열되고, 리그닌은 연화되어 섬유 사이로 흐르며, 펠릿이 식으면서 리그닌이 다시 굳으면 접착제 역할을 합니다. 이것이 많은 목재 펠릿 라인, 특히 소형 수직 링 다이 라인이 스팀 컨디셔너 없이 운영되는 이유입니다. 이들은 열을 상류의 배럴이 아니라 다이 표면에서 얻습니다.
이는 또한 목재가 사료보다 수분을 덜 견디는 이유를 설명합니다. 목재 펠릿화 구간은 수분 약 10-15%에 위치하며 (Biomass Connect 펠릿화 가이드) 사료 공장의 습관처럼 17-18%까지 컨디셔닝하면 목재 라인은 곧바로 다이 막힘과 무르고 변형된 펠릿으로 이어집니다. 사료 분야에서 목재 펠릿화로 넘어왔다면 수분 목표치부터 잊으십시오. 저희 기사에서 목재 펠릿의 이상적인 수분 함량 가 목재 구간을 심층적으로 다룹니다.
그렇다면 목재 펠릿 라인에도 컨디셔너가 필요할까요?
두 구성을 수년간 지켜본 후의 솔직한 답변은 이렇습니다. 깨끗한 톱밥 기준 시간당 약 2톤 미만에서는, 건조기가 수분을 일정하게 유지하고 다이가 재료에 맞춰져 있다면 대부분의 공장이 스팀 컨디셔닝 없이도 잘 운영됩니다. 마찰 경로는 작동하며, 절약된 자본은 라인의 다른 곳에서 더 큰 효과를 냅니다.
규모가 커지거나 까다로운 재료에서는 컨디셔닝이 자체 비용을 회수하기 시작합니다. 수평 링 다이 밀을 정격 용량 가까이 가동하는 대형 산업용 목재 펠릿 공장은 흔히 스팀 컨디셔닝으로 재료를 예열하여 다이가 결합 온도 영역에 더 빨리, 더 적은 마찰 손실로 도달하도록 합니다. 섬유질이 많고 리그닌이 적은 재료에서는 논리가 더욱 분명합니다. 예를 들어 짚은 침엽수 목재의 약 25-30%에 비해 리그닌이 약 12-18%에 불과하여, 짚은 결합을 위해서라도 대개 스팀 컨디셔닝 및/또는 소량의 전분 첨가가 필요합니다 (TCPEL 엔지니어링 가이드 — 저희의 수직형 및 수평형 밀 설계 비교).
저울질해야 할 트레이드오프는 구체적입니다. 컨디셔너는 스팀 보일러나 다른 열원, 배관, 트랩, 단열재를 추가합니다. 즉 자본과 유지보수 부담이 늘어납니다. 또한 누군가가 반드시 제어해야 하는 공정 변수를 추가합니다. KSU 가이드는 컨디셔너의 축적물을 매주 점검하고, 온도, 체류 시간, 컨디셔닝된 수분을 지속적으로 모니터링할 것을 권장합니다. 조용히 표류하는 컨디셔너는 두 교대조 뒤 쿨러에서 품질을 저하시키기 때문입니다. 그리고 건조 목표치도 바뀝니다. 컨디셔너에 들어가는 재료는 더 건조해야 합니다. 컨디셔너가 수분을 다시 더하기 때문입니다. 스팀 라인 앞에서 과건조하는 것은 건조기에서 쓴 에너지를 그대로 낭비하는 일이며, 저희의 건조기 구매자 가이드 가 이 점을 자세히 다룹니다.
컨디셔닝 문제 진단
컨디셔닝 실패는 밀과 쿨러에서 드러납니다. 증상을 읽는 법을 익히면 다이 수명과 가동 중단을 줄일 수 있습니다.
다이 슬립. 롤러가 구멍으로 들어가지 않는 재료 위에서 회전합니다. 컨디셔닝 라인에서는 먼저 젖은 스팀을 의심하십시오. 표면이 젖은 입자는 압축되지 않고 미끄러집니다. 스팀을 줄이고 스팀 분리기와 트랩을 점검하십시오.
다이 막힘. 원료가 채널을 막고 모터에 부하가 걸립니다. 피드 라인에서는 총 수분이 약 18%를 넘는 것이 전형적인 원인입니다 (KSU). 목재 라인에서는 같은 증상이 보통 건조기 드리프트나 다른 원료에 맞춰진 다이를 가리킵니다 — 자세한 내용은 부서지기 쉬운 펠릿 가이드 에서 전체 진단 체인을 참조하십시오.
쿨러를 통과한 미분. 다이가 정상인데도 내구성이 낮다면 공정을 역으로 짚어보십시오. 원료가 결합제를 활성화할 만큼 뜨겁고 습했는가? 사료의 경우 전분 호화, 목재의 경우 리그닌 연화입니다. 차갑고 건조한 원료로 가동하는 밀은 한 시간 동안은 괜찮아 보이다가 봉투 속에서 부서지는 펠릿을 만듭니다.
쿨러에서 젖은 채로 나오는 무른 펠릿. 흔히 컨디셔닝과 쿨링의 상호작용입니다. 라인이 현재 풍량으로 쿨러가 제거할 수 없는 수분을 추가한 것입니다. 어떤 설정도 건드리기 전에 양쪽 끝을 측정하십시오 — 유입되는 컨디셔닝 수분과 배출되는 냉각 후 수분을.
| 증상 | 컨디셔닝 원인 가능성 | 첫 조치 |
|---|---|---|
| 다이 슬립, 낮은 생산량 | 습증기 / 표면 습윤 | 증기 품질과 세퍼레이터 점검, 증기 유량 감소 |
| 다이 막힘 | 라인 허용 범위를 초과한 총 수분 | 컨디셔닝 수분 측정, 상류 건조기 출력 확인 |
| 다이는 정상이나 낮은 내구성 | 결합제 활성화에 비해 원료가 너무 차갑거나 건조함 | 컨디셔닝 온도 또는 체류 시간 증가 |
| 젖은 펠릿, 쿨러 과부하 | 쿨러의 건조 능력을 초과한 증기 투입 | 증기 투입과 쿨러 풍량의 균형 조정 |
실제 비용을 초래하는 컨디셔닝 실수
대부분의 컨디셔닝 문제는 몇 가지 습관으로 거슬러 올라갑니다. 이 표는 가장 자주 보는 것들을 각각의 비용 및 이를 예방하는 습관과 함께 정리한 것입니다.
| 실수 | 비용 | 대신 갖출 습관 |
|---|---|---|
| 사료 공장의 수분 목표를 목재 라인에 그대로 적용 | 다이 막힘, 무른 펠릿, 교대조 손실 | 목재는 10-15%로 유지하고, 17-18%는 사료 전용 수치로 간주하십시오. |
| 증기만으로 내구성을 추구하기 | 습증기, 쿨러 과부하, 백 내 곰팡이 위험 | 온도, 체류 시간, 수분을 하나의 패키지로 조정 |
| 가동 시작 사이 컨디셔너 모니터링 없음 | 며칠 후 품질 불만으로 드러나는 편차 | 주간 청소, 매 교대조마다 배출구 온도와 수분 기록 |
| “안전을 위해” 원료를 과도하게 건조하기 | 건조기 연료 낭비, 이후 증기로 수분을 다시 공급 | 컨디셔너를 포함한 공정에서 건조기 목표 설정 |
| 가동 중지된 컨디셔너에 습기 축적 방치 | 부식 및 다음 가동 시 오염 | 정지 시 건조 원료를 통과시켜 패들을 깨끗하게 유지 |
컨디셔닝은 신비로운 업그레이드나 필수 의식이 아닙니다. 원료가 무엇으로 결합하는지에 가치가 전적으로 달려 있는 열과 수분의 교환입니다. 즉, 증기를 통한 전분이거나 마찰을 통한 리그닌입니다. 생산 라인이 어느 결합제에 의존하는지 결정하고 그에 맞춰 장비를 설계하면 펠릿화 공정의 나머지 부분을 안정적으로 유지하기가 눈에 띄게 쉬워집니다.