
De meeste fabrieken halen hun duurzaamheidscijfer van een certificaat dat met een zending meekomt, niet van een testbank die ze zelf bezitten. Het getal is echt, maar het is van iemand anders: een laboratorium dat 2 kg pellets ontving uit een partij die u drie weken eerder had verpakt, één test uitvoerde en 98,2% rapporteerde. Vervolgens voert een klant bij aankomst dezelfde test uit, komt uit op 96,4%, en de discussie begint.
ISO 17831-1 in uw eigen kwaliteitsruimte uitvoeren verandert die discussie. Niet omdat uw resultaat nauwkeuriger is dan dat van het laboratorium, maar omdat u het elke ploeg kunt herhalen, op de pellets die u daadwerkelijk verscheept, en weet wat de lijn deed toen het getal verschoof.
Wat een duurzaamheidsresultaat van een derde partij u wel en niet kan vertellen
Een laboratoriumrapport beantwoordt één vraag: heeft dit monster, bij het vochtgehalte dat het toevallig had bij aankomst, 500 tuimelingen doorstaan boven 98%? Dat is een slaag- of zakresultaat. Het is geen procesbeheersingsgetal.
Drie dingen maken één extern resultaat een slecht beheersinstrument. Het monster is klein ten opzichte van de partij die het vertegenwoordigt. De test is destructief, dus u kunt hem later niet opnieuw op hetzelfde materiaal uitvoeren. En het resultaat verandert met de opslag, wat betekent dat een pellet die in maart in een koele opslagruimte is getest en dezelfde pellet die is getest nadat een container in augustus op een kade heeft gestaan, niet hetzelfde object zijn.
Een onderzoek in Polymeren volgde precies dit. Pellets ontvangen bij 7,2% en 8,0% vocht begonnen bij 98,6% en 96,9% duurzaamheid. Na 30 dagen in gecontroleerde klimaatkamers was het verlies bescheiden — tot 1,2 punt voor de bruine pellets, 2,0 voor de witte. Maar onder vries-dooicycli verloren de witte pellets 4,3 punt, en de hogere verwarmingswaarde van opgeslagen pellets daalde gemiddeld met 3,5% tot 6,0% over 30 dagen (Polymeren 2020, 12, 970). Eén certificaat kan die informatie niet bevatten. Een test die u zelf uitvoert, op elke partij, kan dat wel.
Wat ISO 17831-1 feitelijk van u vraagt
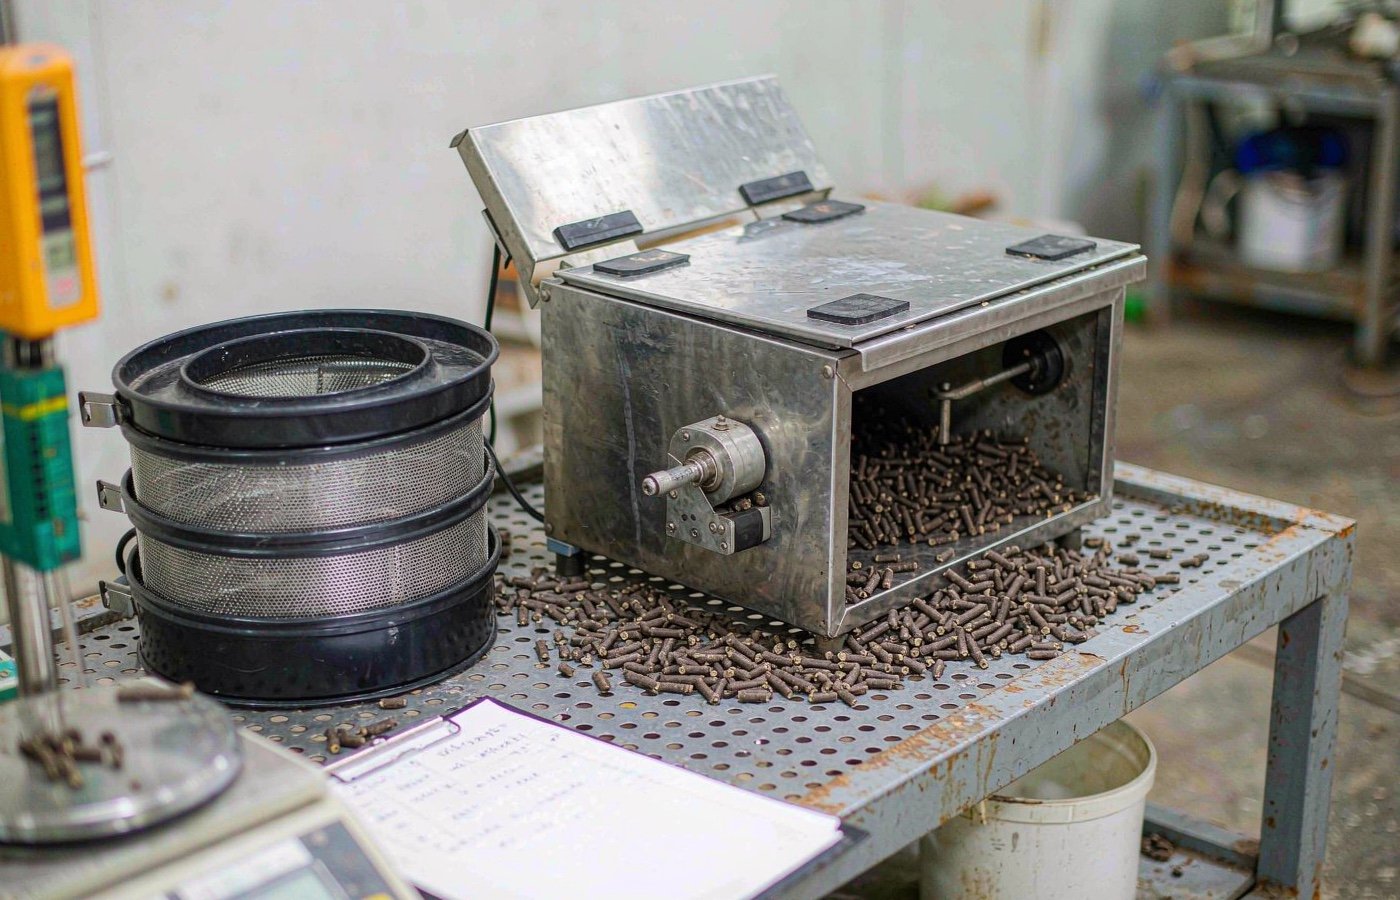
De methode is kort. Een gezeefd monster gaat in een stalen kist met een schot dat diagonaal tegen één wand is gelast. De kist draait 500 omwentelingen bij 50 tpm. Het monster komt eruit, wordt opnieuw gezeefd op dezelfde zeef van 3,15 mm, en de behouden massa wordt gedeeld door de massa die erin ging.
Wat mensen doet struikelen is het detail rond die stappen, omdat de norm de monstermassa, de zeef, het aantal omwentelingen en de manier waarop het resultaat wordt afgerond vastlegt — en elk van die keuzes verschuift het antwoord met enkele tienden van een punt.
| Parameter | Wat ISO 17831-1 voorschrijft | Waarom het ertoe doet op uw testbank |
|---|---|---|
| Zeving vóór de test | Zeef van 3,15 mm, monster al vrij van fijnstof | Fijnstof dat in het monster achterblijft, wordt vóór aanvang van de test als gebroken pellets geteld |
| Testportie | 500 ± 10 g (500 ± 50 g voor pellets groter dan 12 mm) | Ondervulling van de kist verlaagt de impactenergie per pellet en doet het resultaat gunstiger lijken |
| Snelheid van de tumbler | 50 ± 2 rpm | Een versleten aandrijfriem die de snelheid naar 45 tpm terugbrengt, verlaagt het aantal slagen |
| Duur | 500 omwentelingen, ongeveer 10 minuten | Tijd tellen in plaats van omwentelingen is de meest voorkomende sluipweg |
| Zeving na de test | Dezelfde zeef van 3,15 mm, voorzichtig hanteren | Krachtig schudden vormt nieuwe fijnheid en drukt het resultaat |
| Herhaling | Twee testmonsters, gemiddelde gerapporteerd op 0,1% | Eén test is een anekdote; het tweetal is waarop de precisielimieten zijn gebaseerd |
| Berekening | DU = achtergebleven massa ÷ massa vóór × 100 | Weeg beide monsters op 0,1 g, niet op de dichtstbijzijnde gram |
Een onderzoek uit 2018 in Materialen beschrijft dezelfde procedure in de methodensectie — 500 ± 0,1 g, 50 ± 2 tpm, 500 omwentelingen, handmatig zeven op een zeef van 3,15 mm, dubbele runs (Materialen 2018, 11, 1329). Als u een werkinstructie voor operators schrijft, is die paragraaf een beter model dan de meeste leveranciershandleidingen, omdat er de toleranties in staan in plaats van alleen de stappen.
Vijf apparatuuritems, en degene die mensen verkeerd doen
De werkbank zelf is niet duur. Een duurzaamheidstrommel, een set zeven van 3,15 mm, een balans afleesbaar op 0,1 g, een monsterverspreider en een vochtmeter passen in een hoek van het lab. De meeste fabrieken hebben de balans en de vochtmeter al.
Het item dat slecht wordt gekocht, is de trommel. Goedkope units draaien te snel, te langzaam, of hebben een timer die start voordat de motor op snelheid is. Test de uwe voordat u erop vertrouwt: zet een merkteken op de trommel, laat deze precies 60 seconden draaien en tel de omwentelingen. U wilt 50, plus of min 2. Krijgt u 56, dan is de aandrijfpoelie verkeerd en zal elk resultaat dat u produceert te laag uitvallen.
Het tweede item dat mensen onderschatten, is de zeef. Een geweven zeef van 3,15 mm die drie jaar op de verpakkingslijn is gebruikt, is geen testzeef. Ze is uitgerekt en laat pellets door die achtergehouden hadden moeten worden. Koop een aparte testzeef, bewaar deze plat en vervang haar wanneer het gaas doorzakt.
Nog twee details aan de balanszijde. U hebt een vochtreferentie nodig die u vertrouwt — een kleine droogoven op 105 °C is langzamer dan een handmeter, maar het is het getal dat u in een geschil kunt verdedigen, en beide een maand lang laten lopen vertelt u hoeveel uw meter afwijkt. En u moet wegen op 0,1 g, wat vanzelfsprekend klinkt totdat u iemand een monster van 500 g op een keukenweegschaal ziet tareren en 98% ziet noteren.
Bemonstering is waar de meeste fabrieken de discussie verliezen
U kunt de trommel perfect laten draaien en toch een getal publiceren dat niets betekent, omdat het testmonster van de bovenkant van een zak kwam die een uur geleden is gevuld.
Pellets segregeren. Fijnheid migreert naar beneden en naar de buitenkant van een silo of een bigbag. Een schep van het oppervlak is het schoonste materiaal in de partij en zal twee tot drie punten boven het gemiddelde uitkomen. Bemonster bij de verpakkingsmond over een volle minuut productie, of neem een verticale kern uit een bigbag met een sonde, en splits het monster vervolgens met een verdeler in plaats van op het oog. De bemonsteringsrichtlijn van de norm zelf is het startpunt; de praktische versie is dat het materiaal in de trommel eruit moet zien als het materiaal in de silo van de klant, inclusief fijnheid.
Schrijf de bemonsteringsmethode in het record. Wanneer een koper een resultaat betwist, is de eerste vraag altijd hoe het monster is genomen, en “van de hoop” is geen antwoord dat een claim overleeft.
Het resultaat lezen: drempels, toleranties en wat 97,9% kost
Twee getallen zijn commercieel van belang. ENplus A1 vereist een duurzaamheid van ten minste 98,0% en A2 ten minste 97,5%, met fijnheid beperkt tot 1,0% voor bulk en 0,5% voor verpakte pellets (ENplus Handbook v3.0, Deel 3). Industriële kopers die nooit om het label vragen, schrijven die drempels toch in inkooporders, omdat ze de enige gemeenschappelijke taal zijn voor “overleeft dit een transportband”.
Dan is er de vraag van herhaalbaarheid. ISO 17831-1 stelt de herhaalbaarheidslimiet binnen het lab op 0,3 procentpunt en de reproduceerbaarheidslimiet tussen labs op 0,6 punt voor pellets van 97,5% of hoger; onder dat niveau worden de limieten verruimd naar 2,0 en 3,0 punten. In de praktijk betekent dit dat een resultaat van 97,9% en een resultaat van 98,1% dezelfde pellet zijn. Wie een verschil van 0,2 punt, in welke richting dan ook, als kwaliteitsverbetering presenteert, presenteert ruis.
| Resultaat op uw bank | Wat het meestal betekent | Eerste ding om te controleren |
|---|---|---|
| 98,5% en hoger | Ruim binnen A1; het proces is stabiel | Niets — registreren en blijven draaien |
| 98.0–98.4% | Geslaagd, maar zonder marge voor opslagverlies | Matrijstemperatuur en vochtgehalte van de voeding driften tijdens de dienst |
| 97.5–97.9% | A2-gebied; A1-claims komen in gevaar | Fijn materiaal in de voeding, versleten matrijs, te koude koellucht |
| 96.0–97.4% | Echte kwaliteitsfout; reken op klachten op lange routes | Vocht onder het bindingsvenster, te grote deeltjes |
| Onder 96% | Het product verkruimelt bij het hanteren, niet in de matrijs | Controleer de koeler en de transportbanden voordat u de pers de schuld geeft |
Hoe vaak uitvoeren
Dagelijks is de juiste frequentie voor elke continu draaiende lijn, met één test aan het begin van elke dienst en één na elke wisseling van grondstofpartij. Molens met één dienst kunnen terug naar drie tests per week en nog steeds een trend zien. Wat telt, is dat de test op hetzelfde schema loopt als de vochtcontrole, zodat de twee registraties tegen elkaar kunnen worden gelezen.
Voeg één test per exportpartij toe, genomen na het verpakken, en bewaar dat resultaat bij de verzenddocumenten. Die ene registratie doet meer voor een claimgesprek dan een jaar aan cijfers van de pers, omdat ze het product beschrijft op het punt waar uw verantwoordelijkheid eindigt.
De variabele die de norm niet vastlegt: pelletlengte
Hier is een hiaat dat exporteurs verrast. De norm beheerst de monstermassa, niet de lengteverdeling daarbinnen. Een portie van 500 g pellets gesneden op 10 mm heeft veel meer uiteinden per gram dan dezelfde massa pellets van 30 mm, en uiteinden zijn waar breuk begint. Een studie uit 2020 in Energies testte precies dit en ontdekte dat de gemeten duurzaamheid verandert met de lengtemix van het monster, samen met de tuimelomstandigheden zelf (Energies 2020, 13, 3000).
De praktische consequentie: als uw mesinstelling afdrijft en de pellets korter worden, kan uw duurzaamheidscijfer dalen zonder dat er iets verandert in de matrijs. Controleer mesclearance en pelletlengte op hetzelfde schema als de duurzaamheidstest, en noteer de gemiddelde lengte op dezelfde registratie. Anders besteedt u een week aan het bijstellen van stoom om een probleem op te lossen dat in de snijder zit.

Diameter speelt in op hetzelfde effect. Een kleinere matrijsopening levert een pellet met meer oppervlak per massa-eenheid, dus meer oppervlak waar een scheur kan beginnen en minder materiaal dat het bijeenhoudt. Dat is een reden waarom 6 mm-pellets vaak een punt of twee lager uitkomen dan 8 mm-pellets uit dezelfde voeding — niet omdat de pers slechter werkt, maar omdat de geometrie moeilijker is.
Test de pellet die de klant ontvangt, niet de pellet van de matrijs
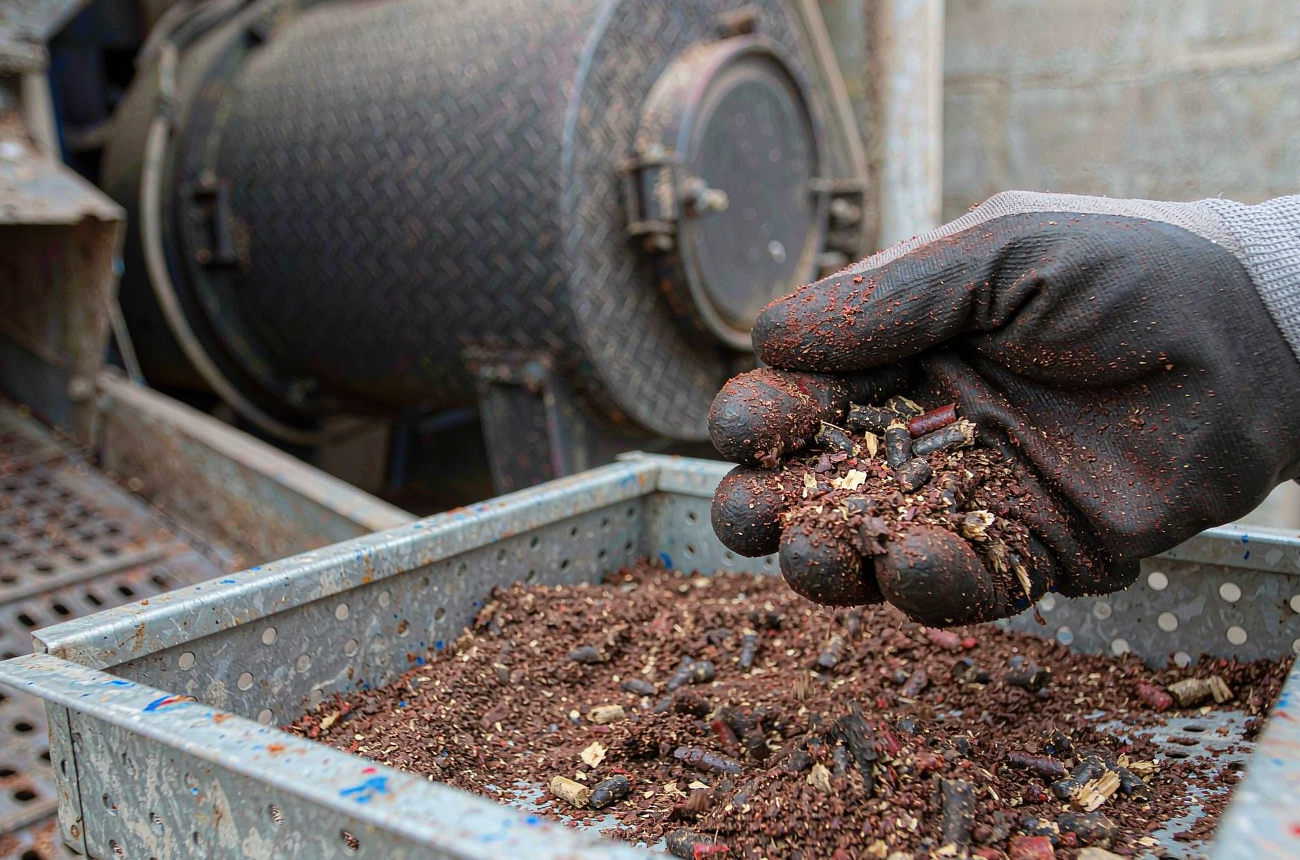
Het meest misleidende monster in elke molen is het monster dat bij de uitlaat van de koeler wordt genomen. Het is heet, het is op zijn zachtst, en het is nog niet door een transportband, een silo, een vrachtwagen en een verpakkingslijn gegaan.
Monster na afkoeling, na zeving en — voor exportpartijen — nadat het materiaal minstens een dag in de zak heeft gezeten. Ook het vochtgehalte op het moment van de test moet worden vastgelegd, omdat de duurzaamheid afhankelijk is van vocht: het pelletiseervenster voor hout ligt rond 10–15% vocht op natte basis, en pellets die in een vochtige zak oppervlaktevocht hebben opgenomen, testen anders dan pellets bij 8%.
Als je cijfers goed zijn bij de pers en slecht in het magazijn, is de pers niet het probleem. Kijk naar de uitlaattemperatuur van de koeler, de staat van de emmerlift, het aantal valpunten tussen zeving en verpakking, en de vrije valhoogte in de big bag. Elke harde overdracht is een kleine duurzaamheidstest die gratis de hele dag op je product draait.
De procesknoppen die het cijfer echt beïnvloeden
Zodra de test betrouwbaar is, begint het interessante werk: uitzoeken welke van vijf knoppen de duurzaamheid in jouw fabriek beïnvloedt. In de meeste molens is de volgorde van invloed ongeveer deze, hoewel de rangorde verschuift met de grondstof.
Vocht bij de matrijs
Te droog en de lignine wordt niet genoeg verzacht om bruggen tussen deeltjes te vormen; de pellet vormt zich en bezwijkt bij de eerste impact. Te nat en de matrijs slipt, de pellet stoomt en scheurt bij het verlaten van de matrijs, en de koeler moet water verwijderen waarvoor hij nooit is gedimensioneerd. Tien tot vijftien procent is het gebruikelijke werkvenster voor hout, en binnen dat venster is het optimum smaller dan de meeste operators aannemen. Conditioneringspraktijk bij de pers — stoom versus versproeid water, en waar de sproeiers zitten — wordt in praktische termen beschreven door de technische notities van een fabrikant van pelletiseerapparatuur, en het is de moeite waard om die naast je eigen vochtlogboek te lezen.
Deeltjesgrootte en voorbereiding
Fijn, uniform materiaal vormt een dichtere pellet met minder interne holtes. Te grote snippers creëren zwakke plekken die zich als voorscheuren gedragen. Als de duurzaamheid daalde na een wissel van het hamermolenzeef, dan is het zeef je antwoord voordat het de matrijs is.
Matrijspecificatie en -conditie
Een matrijs die is uitgesleten, of een die met de verkeerde compressieverhouding voor het materiaal is geboord, bouwt niet genoeg druk op. Hetzelfde voer door een zachtere matrijs geeft een zachtere pellet. Daarom verdient de matrijspecificatie een eigen inkoopdiscipline in plaats van te worden behandeld als een verbruiksartikel dat op prijs wordt besteld — het L/D-verschil tussen twee “identieke” matrijzen is enkele punten duurzaamheid waard.
Matrijstemperatuur en stoom
Warmte is wat de lignine plastiseert, en het meeste van die warmte komt van wrijving in de matrijs, niet van de conditioner. Stoom toevoegen verhoogt tegelijk de begintemperatuur en het vocht, waardoor een kleine stoomverandering de duurzaamheid de verkeerde kant op kan sturen als het voer al nat was.
Koeling en hantering na de matrijs
Pellets verlaten de matrijs zacht en heet. Koel ze te snel met koude lucht bij hoog debiet en je krijgt oppervlaktescheuren die pas twee dagen later als fijn worden zichtbaar. Koel ze te langzaam en het vocht daalt niet. De koeler is onderdeel van het duurzaamheidssysteem, geen aparte afdeling.
Als het cijfer laag terugkomt: een controleorde van 90 minuten
De verleiding na een slecht resultaat is om de matrijs open te maken. Doe eerst de gratis controles, in deze volgorde, en de meeste lage resultaten lossen zich op voordat iemand een sleutel aanraakt.
Minuut 0–10: test hetzelfde monster opnieuw. Splits het achtergebleven materiaal en voer een tweede paar uit. Als de twee paren meer dan een punt verschillen, heeft de testbank een probleem — waarschijnlijk snelheid of zeving — en is het proces mogelijk in orde.
Minuut 10–25: weeg het fijn. Zeef een vers monster van 1 kg en weeg wat door 3,15 mm gaat. Veel fijn bij de verpakkingsmond met goede duurzaamheid bij de pers wijst op hantering, niet op de matrijs.
Minuut 25–40: controleer de snijder. Meet 20 pellets. Als de gemiddelde lengte onder wat je vorige maand draaide is gezakt, is de mesafstand groter geworden en meet de test korte pellets, niet zwakke pellets.
Minuut 40–55: lees het vochtlogboek. Een dienst die op 9% draaide in plaats van 12% laat lagere duurzaamheid zien zonder ander symptoom. Zoek naar een wijziging in de drogerregeling, een nattere partij grondstof, of een stoomklep die is geknepen.
Minuut 55–75: bekijk de matrijs. Controleer de matrijsuren tegen je vervangingspunt, controleer dat de rollen de volledige matrijsbreedte volgen, en bekijk het pelletoppervlak. Een glanzende, geglazuurde pellet die schoon breekt is een ander falen dan een doffe pellet die verkruimelt.
Minuut 75–90: controleer de koeler. Uitlaattemperatuur en luchtdebiet. Pellets die de koeler verlaten boven omgevingstemperatuur plus 5 °C zijn nog zacht, en de lift maakt het werk af dat de matrijs begon.
Als alle zes controles normaal terugkomen en het cijfer nog steeds laag is, dan zijn de matrijs, het voer of de stoom echt de oorzaak — en heb je een verslag dat aantoont welke je al hebt uitgesloten, wat een leverancier nodig heeft om je te helpen in plaats van te gissen.
Zes manieren waarop een interne test geruisloos onbruikbaar wordt
- Enkele runs. Eén testportie, één resultaat, geen duplicaat. Je kunt procesverandering niet onderscheiden van testruis.
- Tijd in plaats van omwentelingen. Tien minuten op een tumbler die op 47 rpm draait is 470 omwentelingen, niet 500.
- Hergebruikte zeven. Een uitgerekt zeefdoek laat hele pellets in de fijnstofbak vallen en blaast het resultaat op.
- Warme monsters. Testen direct vanaf de koeler geeft een zachte pellet en een laag getal dat niets zegt over het verzonden product.
- Ongedocumenteerde monstername. Geen registratie van waar het monster vandaan komt betekent geen manier om een slecht resultaat terug te traceren naar een ploeg.
- Geen vochtregistratie. Een duurzaamheidsgetal zonder het vocht op het moment van testen kan niet worden vergeleken met het getal van vorige maand.
Maak van het getal een registratie die een koper accepteert
De test verdient zichzelf pas terug als er een document uit komt. Een batchregistratie van één pagina, ingevuld door de operator en opgeborgen bij de verzendpapieren, beslecht de meeste kwaliteitsdiscussies voordat ze beginnen — en je hebt iets om te sturen wanneer een koper vraagt waarom deze container anders uitvalt dan de vorige.
| Veld | Wat te registreren | Voorbeeld |
|---|---|---|
| Batch en ploeg | Productiedatum, lijn, operator | 2026-11-12 / Lijn 2 / A. Nguyen |
| Grondstof | Soortenmix en leverancierslot | Acacia 70% / rubberhout 30%, lot RW-118 |
| Vochtgehalte voer bij pers | Meterstand, drie meetpunten over de ploeg | 12.4 / 12.1 / 12.6% |
| Matrijs en uren | Matrijs-ID, compressieverhouding, gedraaide uren | D-630-1:7, 412 u |
| Pellettlengte | Gemiddelde van 20 pellets | 22 mm |
| Monsterpunt | Waar en wanneer genomen | Zakvulaansluiting, 14:20, samengesteld monster van 60 s |
| Vochtgehalte bij de test | Oven of meter, vóór het tumbelen | 8.3% |
| Duurzaamheid | Twee porties, gemiddelde tot op 0,1% | 98.4 / 98.1 → 98.3% |
| Fijn materiaal na zeven | Percentage onder 3,15 mm bij het afzakken | 0.4% |
Negen velden, één pagina, twee tests per dienst. Een lijn van 2 t/h kan die discipline aan met één getrainde operator en ongeveer 40 minuten per dag. De winst is niet het certificaat aan de muur, maar dat u met een document in de hand kunt zeggen dat de pellets de fabriek verlieten met 98,3% en 8,3% vocht, en dat wat daarna gebeurde tijdens het transport gebeurde.
Als de duurzaamheid al onder de doelwaarde ligt en u het proces wilt aanpakken in plaats van de testen, worden de faalpatronen behandeld in waarom houtpellets verkruimelen, en de matrijshelft van de vergelijking in compressieverhouding van de matrijs en de koopgids voor ringmatrijzen. Voor de koelstap die bepaalt of een goede pellet de zak overleeft, zie problemen met pelletkoelers. En als u een nieuwe pers specificeert en de duurzaamheidsvraag in het contract wilt opnemen, hoort de specificatie van matrijs en wals in dezelfde RFQ als de lijst met ringmatrijzen en reserveonderdelen.
Nog één ding dat ronduit gezegd moet worden: koop de tumbler voordat u de tweede pers koopt. Een fabriek die duurzaamheid kan meten, kan op basis van bewijs onderhandelen met een koper. Een fabriek die dat niet kan, onderhandelt op basis van het laboratoriumrapport van de koper, en dat is elke keer een zwakkere positie.