
Twee fabrieken voeren hetzelfde acaciazaagsel door hetzelfde model pers. De ene injecteert verzadigde stoom vóór de matrijs en leest 98,4% duurzaamheid. De andere spuit water in de menger en leest 96,9%, met een matrijs die om de paar weken gepolijst moet worden. Beide operators zullen u vertellen dat ze “het voer conditioneren”.
Ze doen verschillende dingen. Stoom voegt warmte en water samen toe. Water voegt alleen water toe, en als het koud aankomt, onttrekt het tegelijkertijd warmte. Dat verschil bepaalt hoe de lignine zich in de matrijs gedraagt, en het gedrag van lignine is wat een pellet is.
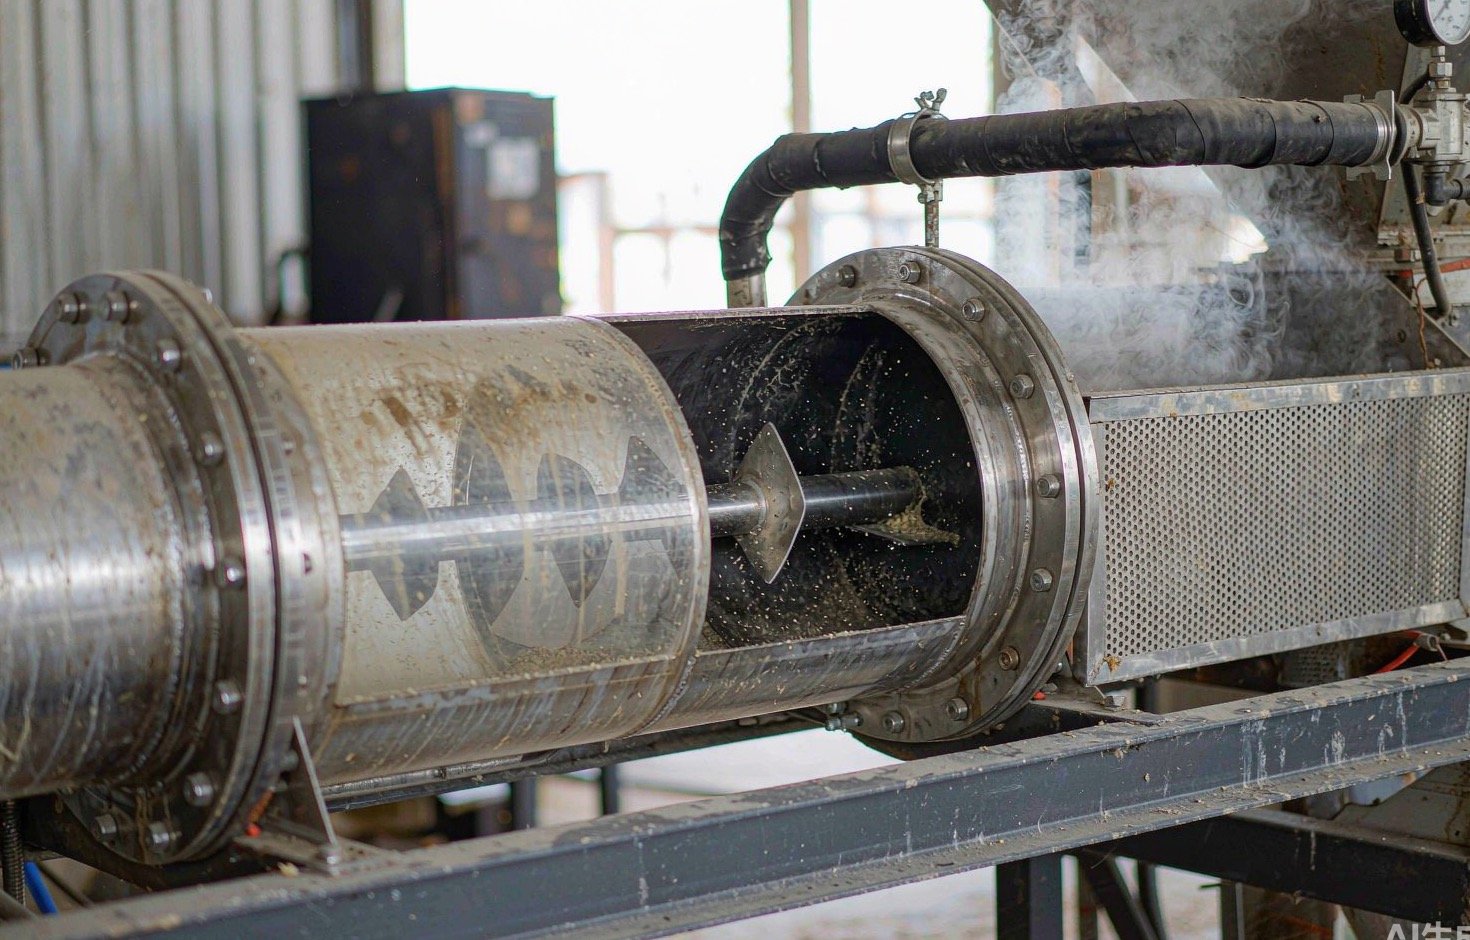
Warmte en vocht doen verschillende taken
Hout bindt zonder enig additief omdat lignine zachter wordt wanneer het heet en vochtig genoeg wordt en vervolgens weer stolt naarmate de pellet afkoelt. Droge lignine wordt zachter rond 195 °C, wat geen enkele pelletmatrijs bereikt. Voeg water toe en het verzachtingspunt daalt sterk — in het bereik van 110–135 °C voor hout bij 8–15% vocht (Pelletiseeronderzoek van de Universiteit van Karlstad).
Dat ligt nog steeds boven wat u met alleen water kunt bereiken. De matrijs levert de rest via wrijving, en wrijving ontstaat pas wanneer het materiaal weerstand biedt tegen door de gaten worden geduwd. De taak van de conditioner is dus om het meel dicht genoeg bij de bindtemperatuur te brengen zodat matrijswrijving het werk kan afmaken — en dat te doen zonder het vocht voorbij het punt te duwen waarop de matrijs slipt.
Water alleen kan het verzachtingspunt verlagen, waardoor sommige fabrieken ermee wegkomen. Wat water niet kan, is de temperatuur verhogen. Een koude spray onttrekt zelfs warmte aan materiaal dat net uit een droger komt, en de pers moet die warmte dan weer opbouwen uit wrijving, wat zich uit in ampère.
Wat stoom daadwerkelijk levert
Verzadigde stoom draagt latente warmte, en wanneer deze condenseert op een zaagseldeeltje, geeft hij die warmte vrij aan het deeltjesoppervlak. Het resultaat is een snelle, gelijkmatige temperatuurstijging — de octrooiliteratuur over het proces beschrijft een deeltjestemperatuur die tot 80 °C en hoger gaat, met een vochttoename van ruwweg 2–5%, afhankelijk van hoe ver het materiaal wordt verwarmd (CA 2467606 A1). Hetzelfde document stelt de bindingsconditie op een oppervlaktetemperatuur boven 90 °C met vocht boven 5%, wat een goede samenvatting is van wat u bij de matrijsinlaat probeert te bereiken.
Drie praktische gevolgen volgen hieruit. Ten eerste wordt het vocht verdeeld als condensaat op het oppervlak van deeltjes in plaats van als druppels in de menger, waardoor u minder last hebt van het natte-plek-droge-plek-probleem dat zich uit in schommelende ampère. Ten tweede komt het meel heet aan, zodat de matrijs na een stop sneller op werktemperatuur is en de eerste tonnen na een herstart minder snel zacht zijn. Ten derde verdringt stoom lucht tussen de deeltjes, wat de warmteoverdracht en dichtheid licht verbetert.
De kostenzijde is echter reëel: een boiler, waterbehandeling, stoomleidingen, condenspoten en een gecertificeerde operator. Voor een lijn van 1 t/h in één ploeg kan dat pakket meer kosten dan de persaccessoires die het voedt.
Wat water daadwerkelijk levert
Water is goedkoop, vereist geen boiler en kan worden toegevoegd met een sproeierverdeelstuk en een flowmeter. Fabrieken gebruiken het om drie redenen: het voer is te droog na de droger, het lokale klimaat is aride, of de fabriek heeft helemaal geen stoom.
Het werkt, met kanttekeningen. Verstuivd water heeft tijd nodig om door het meel te egaliseren, dus de menger moet lang genoeg zijn en de verblijftijd moet worden gemeten, niet aangenomen. Sproeierdruk is van belang: fabrikanten van apparatuur beschrijven water dat bij 2–3 bar door sproeiers nabij de mengerinlaat wordt geïnjecteerd, en merken op dat heet water van 80–90 °C zich beter tussen deeltjes verdeelt dan koud water, omdat een deel ervan na het sproeien verdampt (conditioneringsnotities van een fabrikant van pelletiseerapparatuur). Koud water op droog meel produceert oppervlakkig natte deeltjes en een matrijs die slipt en schommelt.
De andere kanttekening is biologisch. Water dat in de menger wordt toegevoegd, is niet steriel, en vochtig meel dat een weekend in een silo staat, vormt een schimmelrisico. Stoom op temperatuur brengt dat probleem in mindere mate met zich mee.
Stoom of water: de vergelijking die ertoe doet
| Verzadigde stoom | Heet water (80–90 °C) | Koud water | |
|---|---|---|---|
| Aan voer toegevoegde warmte | Aanzienlijk — deeltjes bereiken 80 °C en hoger | Enigszins, maar verdampingsverlies heft een deel ervan op | Negatief — koelt materiaal dat de droger verlaat |
| Vochtbeheersing | Gekoppeld aan warmtetoevoer; doorgaans 2–5% toename | Direct en meetbaar met een flowmeter | Direct en meetbaar met een flowmeter |
| Verdeling door het voer | Condens op deeltjesoppervlakken, snelle egalisatie | Goed bij voldoende verblijftijd | Slecht — oppervlaktebevochtiging, plaatselijke natte plekken |
| Effect op de matrijstemperatuur | Verhoogt deze, verkort de opwarmtijd | Neutraal tot licht positief | Verlaagt deze; ampèrage stijgt terwijl de matrijs herstelt |
| Investerings- en bedrijfskosten | Ketel, waterbehandeling, leidingen, condenspoten, operator | Verwarmer of warmwatercircuit, sproeiers, flowmeter | Alleen sproeiers en flowmeter |
| Belangrijkste risico | Overbevochtiging als het voer al nat is; natte stoom met druppels | Onderbemeten verwarmer; temperatuurdaling in lange leidingen | Schimmel in silo's, matrijsglijding, ongelijkmatige pelletkwaliteit |
| Best geschikt voor | Lijnen boven circa 2 t/u met een bestaande ketel, of vezelrijk materiaal | Droog voer en geen ketel, warm klimaat | Alleen voor noodaanvulling |
De bovengrens die niemand mag overschrijden
Voederfabrieken publiceren een werkdoel van 17–18% vocht bij de conditioneerder, met de waarschuwing dat een totaal vochtgehalte boven 18% de matrijs verstopt (Pelletrichtlijnen van Kansas State University). Hout is geen voer en het bruikbare venster ligt lager: pelletiseren werkt het best met hout van circa 10–15% vocht op natte basis (Pelletgids van Biomass Connect).
Hetzelfde KSU-document geeft een vuistregel die het waard is om op de conditioneerder te plakken: elke stijging van 25 °F in de meeltemperatuur voegt ongeveer 1% vocht toe. Dat werkt twee kanten op. Als je voer binnenkomt met 13% en je onder de 15% wilt blijven, heb je ongeveer 50 °F aan verwarmingsruimte — genoeg om het meel te verwarmen, niet genoeg om het te verdrinken. Een molen die de stempeltemperatuur nastreeft door de stoomklep te openen, stuit meestal op het plafond voordat hij de temperatuur bereikt.
Twee metingen houden je eerlijk: het vochtgehalte van het meel dat de conditioneerder binnenkomt, en de meeltemperatuur bij de uitgang van de conditioneerder. Geen van beide is duur. Zonder beide is elke stoomaanpassing een gok.
Waar elke aanpak wint
Stoom verdient zijn kosten wanneer het voer droog is, moeilijk bindt of veel vezels bevat. Stro, rijstvlies en palmvezel hebben warmte nodig om te plasticeren, en een boiler is de goedkoopste manier om die te leveren. Stoom loont ook op lijnen met een bestaande droger: de afgashitte is al aanwezig en de marginale kosten van wat meer stoom zijn laag.
Water wint wanneer het voer te droog is voor de matrijs maar al op omgevingstemperatuur is, en de fabriek geen boiler heeft. In warme klimaten kan een toevoeging van 1–2% water via een correct gedimensioneerde sproeier genoeg zijn om te voorkomen dat een matrijs doorslipt, tegen een fractie van de investeringskosten van een stoomsysteem.
De configuratie die problemen veroorzaakt is de halfmaatregel: een boiler die voor een ander proces is geïnstalleerd en zonder separator op de conditioneerder is aangesloten, zodat natte stoom druppels in het meel brengt. Het symptoom is een matrijs die twee uur goed draait en dan verstopt raakt — vochtpieken, geen procestrend.

De symptomen lezen: stoom, water of geen van beide
| Symptoom bij de pers | Gebruikelijke oorzaak | Oplossing met stoom of water |
|---|---|---|
| Zachte pellets, lage duurzaamheid, matrijs koel aanvoelend | Meel te koud; wrijving bereikt nooit de bindtemperatuur | Stoom toevoegen; eerst de separator controleren op natte stoom |
| Matrijs slipt en schommelt, ampère varieert ±15% | Vocht te hoog of ongelijkmatig verdeeld | Stoom verlagen; bij alleen water de mengtijd verlengen |
| Pellets barsten aan het oppervlak wanneer ze de matrijs verlaten | Stoom flitst in de matrijs; vocht boven het venster | Stoom verminderen; vocht van het meel bij de uitgang van de conditioneerder controleren |
| Harde, glanzende pellets die bij de eerste val uiteenvallen | Overgeperst, te droog, matrijs te lang voor het materiaal | Kleine water- of stoomtoevoeging om te verzachten; L/D van de matrijs herzien |
| Fijnstof neemt toe gedurende de dienst zonder matrijswissel | Vocht daalt geleidelijk naarmate de grondstof droogt | Stoom bijstellen om uitgangsvocht te handhaven; elke twee uur loggen |
| Natte plekken in het meel, plaatselijke matrijsverstopping | Druppels van natte stoom of één te grote sproeier | Een separator plaatsen; sproeierdoppen als set vervangen |
De meeste hiervan zijn meetfouten, geen apparaatfouten. Een molen die elke twee uur ingangsvocht, uitgangstemperatuur en ampère logt, ziet een afwijking voordat die een partij kruimelige pellets wordt. Die gewoonte is ook wat het duurzaamheidscijfer betekenisvol maakt — de test vertelt je het resultaat, het logboek vertelt je waarom. Als je de test nog niet hebt opgezet, staat de methode in hoe je de duurzaamheid van pellets in-house test.
Twee configuraties die werken, en één die dat niet doet
Een lijn voor hardhout met een capaciteit van 2 t/u in Vietnam, zonder boiler. De droger brengt zaagsel naar 12%, de menger heeft een warmwatercircuit op 85 °C en twee sproeiers met een flowmeter. De operator voegt in het droge seizoen 1% water toe, in het natte seizoen niets, en de matrijs draait op 88–92 °C door wrijving alleen. De duurzaamheid ligt op 98,1–98,5%. Geen boiler, geen stoomafscheiders, één systeem minder dat kapot kan.
Een lijn voor gemengd hardhout en palmvezel met een capaciteit van 5 t/u in Indonesië. Stoom op 0,3 MPa via een afscheider, het meel wordt vóór de matrijs verwarmd tot ongeveer 75 °C. De palmfractie heeft de warmte nodig; met alleen water bleef het aan de buitenkant glanzend en van binnen brokkelig. Het stoomverbruik wordt gemeten en gekoppeld aan het ploegenlogboek, omdat de boiler wordt gedeeld met de droger en een ongemeten stoomleiding een kost is waar niemand eigenaar van is.
Degene die niet werkt: een lijn van 1 t/u die droog zaagsel op 8% draait, zonder stoom en zonder water, volgens de theorie dat “hout vanzelf bindt”. Het bindt wel, slecht, en de fabriek geeft haar onderhoudsbudget uit aan matrijzen en rollen in plaats van aan de 200 kg/u water die het probleem zou hebben opgelost.
Als je nu een lijn specificeert, bepaal dan de conditioneringroute vóór de lay-out, niet erna — de boilerruimte, waterbehandeling en leidingtracés zijn later moeilijk toe te voegen, en de keuze verandert de elektrische belasting en de gebouwvoetafdruk. De procesachtergrond staat in conditionering van pellets, de upstream helft in zaagsel drogen voor pellets, en de matrijszijde in compressieverhouding van de matrijs. Wanneer je klaar bent om de pers te dimensioneren rond een bekende voeding, is de YPM630 verticale ringmatrijspelmolen de configuratie waar de meeste van onze klanten met 1–1,5 t/u van start gaan, met of zonder conditioner afhankelijk van het antwoord op de bovenstaande vraag.