
Si se le pregunta a un operario de una fábrica de piensos por la calidad del pellet, empezará a hablar del acondicionador. Si se le hace la misma pregunta a un pequeño productor de pellets de madera, a menudo se encoge de hombros: muchas líneas compactas funcionan sin acondicionador alguno. Ambas respuestas son correctas para sus respectivas máquinas, y esa diferencia es uno de los temas más malinterpretados que nos plantean los compradores. Este artículo explica qué hace realmente el acondicionamiento, qué aporta el vapor en cifras, por qué la madera y el pienso se comportan de forma distinta y cuándo una línea de pellets de madera se beneficia de verdad del equipo de acondicionamiento.
Qué hace realmente el acondicionador
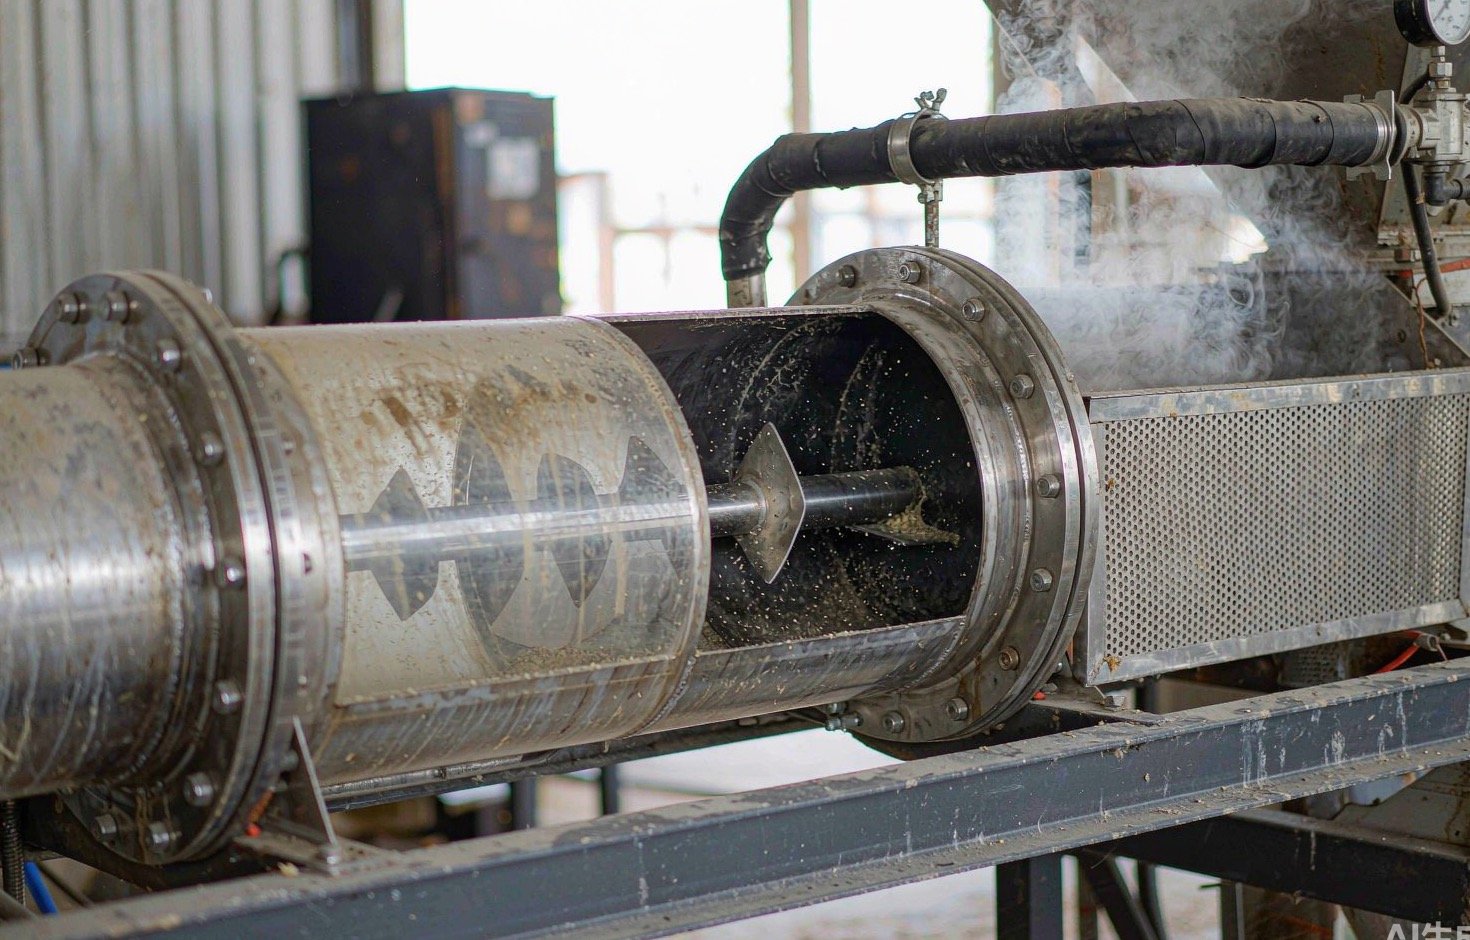
El acondicionamiento es la etapa entre la molienda y la matriz. El material molido pasa por un cilindro horizontal con un eje de paletas giratorio, donde se le mezcla vapor (a veces agua). En ese cilindro ocurren tres cosas: el material se calienta, su humedad aumenta y las partículas se ablandan. La guía de fabricación de piensos de la Universidad Estatal de Kansas resume el propósito con claridad: el acondicionamiento con vapor aumenta la lubricación de la matriz y ablanda las partículas del pienso para incrementar su capacidad de aglutinación (Guía de fabricación de piensos de calidad de la Universidad Estatal de Kansas).
La parte de la lubricación importa más de lo que los recién llegados esperan. El material caliente y húmedo se desliza por los canales de la matriz con menos fricción, de modo que la peletizadora consume menos potencia para el mismo tonelaje y la matriz se desgasta más lentamente. La parte de la aglutinación importa aún más: el calor y la humedad activan los aglutinantes naturales del material, y la durabilidad del pellet se decide en esa activación.

La aritmética del vapor, en cifras reales
El acondicionamiento con vapor sigue una regla práctica documentada por Kansas State: por cada aumento de 25 °F (unos 14 °C) en la temperatura de acondicionamiento, se añade aproximadamente 1 punto porcentual de humedad al pienso (Guía de KSU). La misma guía indica los objetivos operativos para las dietas típicas de pienso de maíz y soja: temperatura de acondicionamiento de 180-200 °F (82-93 °C) y una humedad total del 17-18 % en la matriz, con un tiempo de retención de unos 30-45 segundos en el acondicionador. Por encima de aproximadamente el 18 % de humedad total, las peletizadoras empiezan a obstruirse, y por eso el acondicionador es un equilibrio, no un mando de «cuanto más vapor, mejor».
El efecto sobre la calidad del pellet es enorme cuando se mide. En un ensayo de Kansas State, los pellets fabricados sin acondicionamiento con vapor salieron del enfriador con un índice de durabilidad del pellet (PDI) del 3,3 %; añadir vapor hasta alcanzar una temperatura de acondicionamiento de 190 °F elevó el PDI al 91,1 %, y el vapor añadió 4,2 puntos porcentuales de humedad en el proceso (Wecker et al., Informes de Investigación de la Estación Experimental Agrícola de Kansas, 2020). Ningún otro cambio aislado en una línea de pellets mejora la durabilidad en esa medida.
Las referencias del sector añaden las cifras del lado del vapor: las líneas de pienso suelen acondicionar a 80-90 °C y con un 14-18 % de humedad, consumiendo del orden de 60-63 kg de vapor saturado seco por tonelada de pienso, con una presión de vapor de alrededor de 0,25-0,30 MPa (Univer Machinery). La calidad del vapor también forma parte de la ecuación: el vapor húmedo deposita agua sobre las partículas sin calentarlas a fondo, y el vapor sobrecalentado hace lo contrario. Una guía práctica sitúa la ventana óptima de acondicionamiento en 70-85 °C, con tiempos de retención de 30-120 segundos según la formulación (Agrikima).
| Parámetro | Peletizado típico de pienso | Peletizado típico de madera |
|---|---|---|
| Temperatura de acondicionamiento | 82-93°C (180-200°F) | Sin vapor en las líneas pequeñas; las líneas grandes acondicionan hacia la zona de calor por fricción de la matriz |
| Humedad en la matriz | 17-18 % (riesgo de obstrucción por encima de ~18 %) | Ventana del 10-15 % |
| Tiempo de retención | 30-45 segundos | No aplica en líneas sin acondicionador |
| Uso de vapor | ~60-63 kg por tonelada de alimento | Normalmente ninguno; adición de agua en algunas líneas |
| Agente aglutinante principal | Almidón gelatinizado | Lignina ablandada |
Datos de alimento: guía de Kansas State University; datos de vapor: Univer Machinery; ventana de humedad de la madera: Biomass Connect.
Por qué la madera no es alimento: la vía de la lignina
Todo lo anterior describe el peletizado de alimento, donde el almidón es el aglutinante y el vapor lo gelatiniza. La madera funciona mediante un aglutinante distinto: la lignina. La lignina es un polímero termoplástico: permanece rígida en frío y se vuelve gomosa en caliente. La temperatura de ablandamiento depende en gran medida de la humedad: en lignina de madera seca se sitúa cerca de 195 °C, pero con suficiente agua presente desciende hacia 90 °C, y los estudios de peletizado citan un rango de ablandamiento de aproximadamente 110-135 °C para materiales de madera en el rango de humedad del 8-15 % (colección de tesis de diva-portal sobre procesamiento de pélets de combustible, citando a Goring 1963 y Lehtikangas 2001).
He aquí la consecuencia práctica: una matriz anular que procesa madera genera esa temperatura por fricción. El material dentro de los canales de la matriz se calienta bajo compresión, la lignina se ablanda y fluye entre las fibras, y cuando el pélet se enfría y la lignina vuelve a endurecerse, actúa como pegamento. Por eso muchas líneas de pélets de madera —especialmente las líneas compactas de matriz anular vertical— funcionan sin ningún acondicionador de vapor. Obtienen su calor en la cara de la matriz, no en un barril aguas arriba.
También explica por qué la madera tolera menos humedad que el alimento. La ventana de peletizado de la madera se sitúa en torno al 10-15 % de humedad (guía de peletización de Biomass Connect), y la costumbre de las fábricas de alimento de acondicionar al 17-18 % llevaría directamente las líneas de madera a la obstrucción de la matriz y a pélets blandos y deformados. Si viene al peletizado de madera desde el sector del alimento, olvide primero los objetivos de humedad. Nuestro artículo sobre la el contenido de humedad ideal para los pellets de madera aborda la ventana de la madera en profundidad.
Entonces, ¿necesita un acondicionador una línea de pélets de madera?
Nuestra respuesta honesta, tras años de observar ambas configuraciones en funcionamiento: por debajo de aproximadamente 2 t/h con aserrín limpio, la mayoría de las plantas funcionan bien sin acondicionamiento con vapor, siempre que el secador mantenga la humedad estable y la matriz esté adaptada al material. La vía de la fricción funciona, y el capital ahorrado rinde más en otras partes de la línea.
El acondicionamiento empieza a amortizarse a mayor escala o con materiales difíciles. Las grandes plantas industriales de pélets de madera —las que operan molinos de matriz anular horizontal cerca de su capacidad nominal— suelen usar acondicionamiento con vapor para precalentar el material, de modo que la matriz alcance su zona de temperatura de aglomeración antes y con menos pérdida por fricción. En materiales fibrosos y con baja lignina la lógica es aún más fuerte: la paja, por ejemplo, contiene alrededor del 12-18 % de lignina frente al ~25-30 % de la madera blanda, por lo que la paja generalmente necesita acondicionamiento con vapor y/o una pequeña adición de almidón para aglomerarse (Guía de ingeniería de TCPEL — véase también nuestra comparación de diseños de molinos verticales y horizontales).
Las compensaciones que hay que sopesar son concretas. Un acondicionador añade una caldera de vapor u otra fuente de calor, tuberías, trampas e aislamiento: capital y una superficie de mantenimiento. Añade una variable de proceso que alguien debe controlar: la guía de la KSU recomienda revisar el acondicionador semanalmente en busca de acumulaciones y monitorear de forma continua la temperatura, el tiempo de retención y la humedad acondicionada, porque un acondicionador que se desvía silenciosamente degrada la calidad dos turnos después en el enfriador. Y cambia su objetivo de secado: el material que entra en un acondicionador debe estar más seco, ya que el acondicionador le devolverá humedad. Secar en exceso antes de una línea de vapor desperdicia exactamente la energía que gastó en el secador, un punto que nuestro guía de compra de secadoras examina en detalle.
Diagnóstico de problemas de acondicionamiento
Las fallas de acondicionamiento se manifiestan en el molino y en el enfriador. Aprender a leer los síntomas ahorra vida útil de la matriz y tiempo de inactividad.
Deslizamiento de la matriz. Los rodillos giran sobre material que no entra en los orificios. En una línea acondicionada, sospeche primero de vapor húmedo: las partículas humedecidas en la superficie se deslizan en lugar de comprimirse. Reduzca el vapor, revise el separador de vapor y la trampa.
Atascamiento en la matriz. El material obstruye los canales y el motor se sobrecarga. En una línea de alimento, una humedad total superior al ~18% es la causa clásica (KSU). En una línea de madera, el mismo síntoma suele indicar deriva del secador o una matriz ajustada a un material diferente; consulte nuestra guía sobre pellets friables para conocer la cadena de diagnóstico completa.
Finos que sobreviven al enfriador. Si la durabilidad es baja pese a una matriz en buen estado, recorra el proceso hacia atrás: ¿estaba el material suficientemente caliente y húmedo para activar su aglomerante? En el alimento, eso es la gelatinización del almidón; en la madera, el reblandecimiento de la lignina. Un molino que trabaja con material frío y seco produce pellets que parecen correctos durante una hora y se desmenuzan en el saco.
Pellets blandos que salen húmedos del enfriador. A menudo es una interacción entre acondicionamiento y enfriamiento: la línea añadió humedad que el enfriador no puede eliminar con su caudal de aire actual. Mida ambos extremos —humedad acondicionada de entrada y humedad de salida tras el enfriamiento— antes de tocar cualquier ajuste.
| Síntoma | Causa probable en el acondicionamiento | Primera acción |
|---|---|---|
| Deslizamiento de la matriz, baja producción | Vapor húmedo / mojado superficial | Verifique la calidad del vapor y el separador; reduzca el caudal de vapor |
| Atascamiento de la matriz | Humedad total por encima del rango de la línea | Mida la humedad acondicionada; verifique la salida del secador aguas arriba |
| Baja durabilidad pese a una buena matriz | Material demasiado frío / seco para activar el aglomerante | Aumente la temperatura de acondicionamiento o el tiempo de retención |
| Pellets húmedos, enfriador sobrecargado | Vapor añadido por encima de la capacidad de secado del enfriador | Equilibre la adición de vapor con el caudal de aire del enfriador |
Errores de acondicionamiento que cuestan dinero real
La mayoría de los problemas de acondicionamiento se remontan a unos pocos hábitos. Esta tabla recoge los que vemos con más frecuencia, con su costo y el hábito que los previene.
| Error | Qué cuesta | El hábito correcto |
|---|---|---|
| Copiar los objetivos de humedad de una fábrica de alimento a una línea de madera | Atascamiento de la matriz, pellets blandos, turnos perdidos | Mantenga la madera entre 10 y 15 %; considere 17-18 % como una cifra solo para alimentación |
| Buscar durabilidad solo con vapor | Vapor húmedo, sobrecarga del enfriador, riesgo de moho en sacos | Ajuste temperatura, retención y humedad como un conjunto |
| Sin monitoreo del acondicionador entre arranques | Desviación detectada días después como quejas de calidad | Limpieza semanal; registre temperatura de salida y humedad en cada turno |
| Sobre secar la materia prima “para estar seguro” | Combustible del secador desperdiciado, y luego el vapor recupera el agua | Fije el objetivo del secador con el acondicionador en el circuito |
| Acondicionador inactivo dejado con acumulación húmeda | Corrosión y contaminación en el siguiente arranque | Pase material seco al apagar; deje las paletas limpias |
El acondicionamiento no es una mejora misteriosa ni un ritual obligatorio. Es un intercambio de calor y humedad cuyo valor depende enteramente de con qué se liga su material: almidón mediante vapor o lignina mediante fricción. Decida de qué aglutinante depende su línea, dimensione el equipo en torno a él y el resto del proceso de peletizado será notablemente más fácil de mantener estable.