
Demandez à un opérateur de provenderie ce qu'il pense de la qualité des granulés, et il vous parlera du conditionneur. Posez la même question à un petit producteur de granulés de bois, et vous obtenez souvent un haussement d'épaules — de nombreuses lignes compactes fonctionnent sans aucun conditionneur. Les deux réponses sont justes pour leurs machines respectives, et l'écart entre elles compte parmi les sujets les plus mal compris que les acheteurs nous soumettent. Cet article explique ce que fait réellement le conditionnement, ce que la vapeur apporte en chiffres, pourquoi le bois et l'aliment se comportent différemment, et quand une ligne de granulés de bois tire réellement profit d'un équipement de conditionnement.
Ce que fait réellement le conditionneur
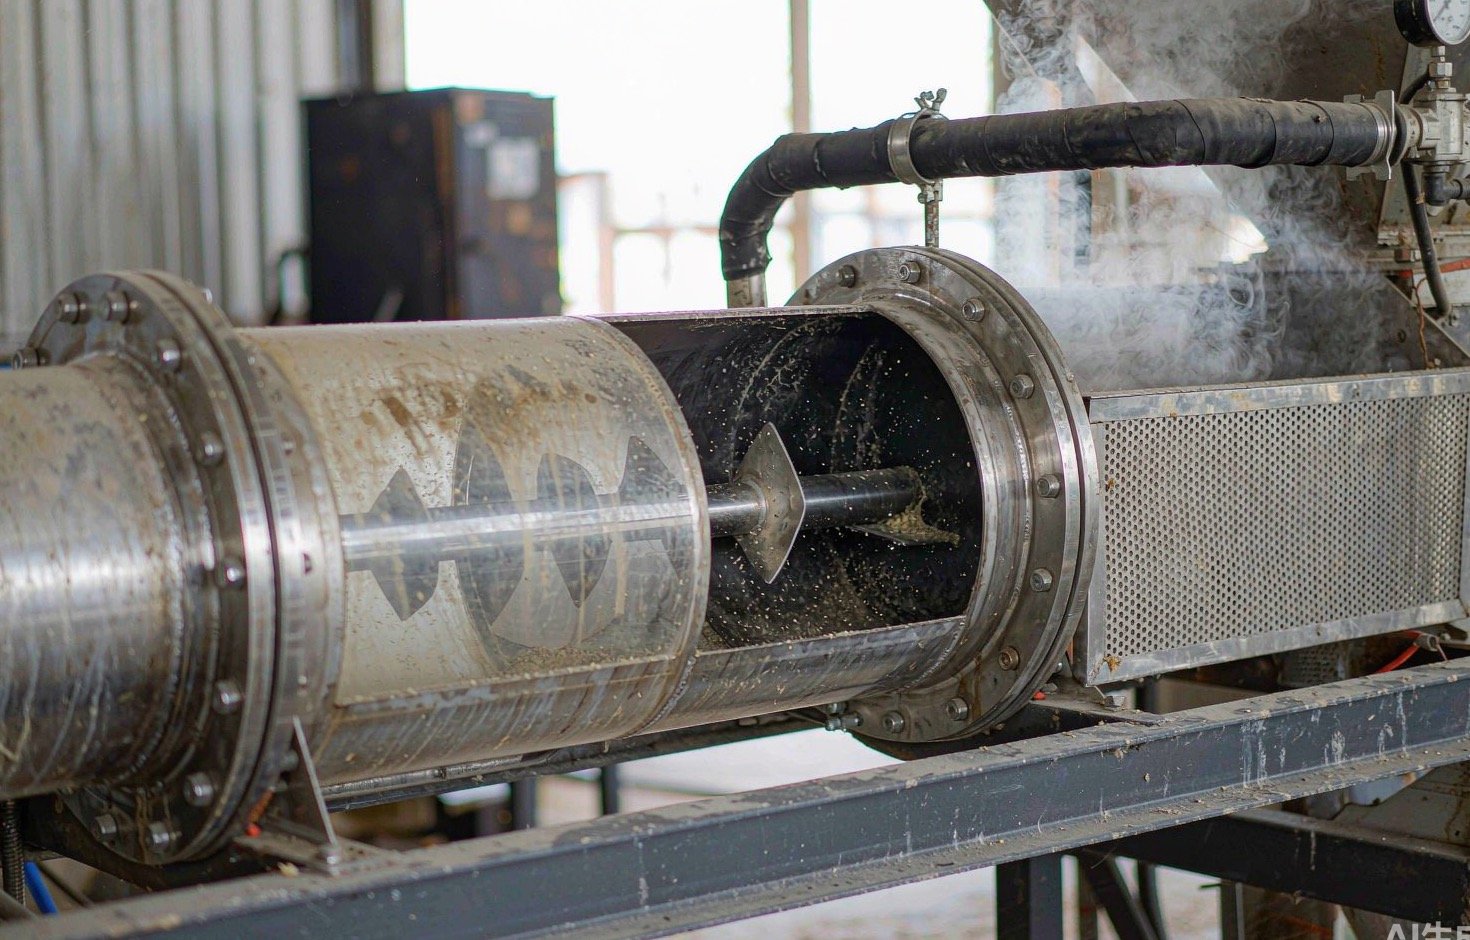
Le conditionnement est l'étape entre le broyage et la filière. La matière broyée traverse un cylindre horizontal doté d'un arbre à pales rotatif, où de la vapeur (parfois de l'eau) y est mélangée. Trois choses se produisent dans ce cylindre : la matière chauffe, son humidité augmente et les particules s'amollissent. Le guide de fabrication d'aliments de la Kansas State University résume simplement l'objectif — le conditionnement à la vapeur augmente la lubrification de la filière et amollit les particules d'aliment pour accroître leur capacité de liaison (Guide de fabrication d'aliments de qualité de la Kansas State University).
L'aspect lubrification compte plus que ne l'imaginent les novices. Une matière chaude et humide glisse dans les canaux de la filière avec moins de frottement, si bien que la presse consomme moins de puissance pour le même tonnage et que la filière s'use plus lentement. L'aspect liaison compte encore davantage : la chaleur et l'humidité activent les liants naturels de la matière, et la durabilité des granulés se décide dans cette activation.

Le calcul de la vapeur, en chiffres réels
Le conditionnement à la vapeur suit une règle empirique utile documentée par Kansas State : pour chaque augmentation de 25 °F (environ 14 °C) de la température de conditionnement, environ 1 point de pourcentage d'humidité est ajouté à l'aliment (Guide KSU). Le même guide donne les cibles de fonctionnement pour les rations typiques maïs-soja : une température de conditionnement de 180-200 °F (82-93 °C) et une humidité totale de 17-18 % à la filière, avec un temps de rétention d'environ 30-45 secondes dans le conditionneur. Au-delà d'environ 18 % d'humidité totale, les presses à granulés commencent à s'engorger — c'est pourquoi le conditionneur est un exercice d'équilibre, et non un réglage où « plus de vapeur, c'est mieux ».
L'effet sur la qualité des granulés est spectaculaire lorsqu'on le mesure. Dans un essai de Kansas State, les granulés produits sans conditionnement à la vapeur sortaient du refroidisseur avec un indice de durabilité des granulés de 3,3 % ; l'ajout de vapeur pour atteindre une température de conditionnement de 190 °F a porté l'IDG à 91,1 %, la vapeur ajoutant au passage 4,2 points de pourcentage d'humidité (Wecker et al., Kansas Agricultural Experiment Station Research Reports, 2020). Aucun autre changement isolé sur une ligne de granulés ne fait varier la durabilité d'une telle marge.
Les références du secteur ajoutent les chiffres côté vapeur : les lignes d'aliment conditionnent généralement à 80-90 °C et 14-18 % d'humidité, en consommant de l'ordre de 60-63 kg de vapeur saturée sèche par tonne d'aliment, à une pression de vapeur d'environ 0,25-0,30 MPa (Univer Machinery). La qualité de la vapeur fait aussi partie de l'équation — la vapeur humide dépose de l'eau sur les particules sans les chauffer à cœur, tandis que la vapeur surchauffée fait l'inverse. Un guide pratique situe la fenêtre de conditionnement optimale à 70-85 °C, avec des temps de rétention de 30 à 120 secondes selon la formulation (Agrikima).
| Paramètre | Granulation d'aliment typique | Granulation de bois typique |
|---|---|---|
| Température de conditionnement | 82-93°C (180-200°F) | Pas de vapeur sur les petites lignes ; les grandes lignes conditionnent en direction de la zone de chaleur par frottement de la filière |
| Humidité à la filière | 17-18 % (risque de bourrage au-delà d'environ 18 %) | plage de 10-15 % |
| Temps de rétention | 30-45 secondes | Non applicable sur les lignes dépourvues de conditionneur |
| Utilisation de la vapeur | ~60-63 kg par tonne d'aliment | Généralement aucun ; ajout d'eau sur certaines lignes |
| Agent liant principal | Amidon gélatinisé | Lignine ramollie |
Chiffres pour l'aliment : guide de la Kansas State University ; chiffres pour la vapeur : Univer Machinery ; plage d'humidité du bois : Biomass Connect.
Pourquoi le bois n'est pas de l'aliment : la voie de la lignine
Tout ce qui précède décrit la granulation d'aliment, où l'amidon sert de liant et où la vapeur le gélatinise. Le bois fonctionne grâce à un liant différent : la lignine. La lignine est un polymère thermoplastique — rigide à froid, elle devient caoutchouteuse à chaud. Sa température de ramollissement dépend fortement de l'humidité : dans une lignine de bois sec, elle se situe près de 195 °C, mais en présence d'eau suffisante, elle descend vers 90 °C, et des études de granulation citent une plage de ramollissement d'environ 110-135 °C pour des matériaux bois dont l'humidité se situe entre 8 et 15 % (recueil de thèses diva-portal sur le traitement des granulés de combustible, citant Goring 1963 et Lehtikangas 2001).
Voici la conséquence pratique : une filière annulaire fonctionnant avec du bois génère cette température par frottement. La matière présente dans les canaux de la filière s'échauffe sous compression, la lignine ramollit et s'écoule entre les fibres ; lorsque le granulé refroidit et que la lignine se redurcit, elle fait office de colle. C'est pourquoi tant de lignes de granulation de bois — en particulier les lignes compactes à filière annulaire verticale — fonctionnent sans aucun conditionneur à vapeur. Elles obtiennent leur chaleur à la face de la filière, et non dans un barillet en amont.
Cela explique aussi pourquoi le bois tolère moins d'humidité que l'aliment. La plage de granulation du bois se situe autour de 10-15 % d'humidité (guide de granulation de Biomass Connect), et l'habitude des usines d'aliment de conditionner à 17-18 % pousserait les lignes de bois directement vers un bourrage de filière et des granulés mous et déformés. Si vous venez du secteur de l'aliment et passez à la granulation du bois, désapprenez d'abord les cibles d'humidité. Notre article sur la l'humidité idéale pour les granulés de bois couvre en profondeur la plage propre au bois.
Une ligne de granulés de bois a-t-elle donc besoin d'un conditionneur ?
Notre réponse honnête, après des années à observer les deux configurations en fonctionnement : en dessous d'environ 2 t/h sur de la sciure propre, la plupart des usines s'en sortent bien sans conditionnement à la vapeur, à condition que le sécheur maintienne une humidité stable et que la filière soit adaptée à la matière. La voie du frottement fonctionne, et le capital économisé est plus utile ailleurs dans la ligne.
Le conditionnement commence à être rentable à plus grande échelle ou sur des matières difficiles. Les grandes usines industrielles de granulés de bois — celles qui font tourner des presses à filière annulaire horizontale à pleine capacité nominale — utilisent couramment le conditionnement à la vapeur pour préchauffer la matière afin que la filière atteigne plus tôt sa zone de température de liaison et avec moins de pertes par frottement. Sur les matières fibreuses à faible teneur en lignine, la logique est encore plus forte : la paille, par exemple, contient environ 12-18 % de lignine contre ~25-30 % pour les résineux, ce qui explique que la paille ait généralement besoin d'un conditionnement à la vapeur et/ou d'un léger ajout d'amidon pour lier, tout simplement (Guide d'ingénierie TCPEL — voir aussi notre comparaison des conceptions de presses verticales et horizontales).
Les compromis à peser sont concrets. Un conditionneur ajoute une chaudière à vapeur ou une autre source de chaleur, de la tuyauterie, des purges et de l'isolation — du capital et une surface de maintenance. Il ajoute une variable de process que quelqu'un doit maîtriser : le guide de la KSU recommande de vérifier chaque semaine l'encrassement du conditionneur, de surveiller en continu la température, le temps de rétention et l'humidité conditionnée, car un conditionneur qui dérive silencieusement dégrade la qualité deux postes plus tard, au refroidisseur. Et il modifie votre cible de séchage : la matière entrant dans un conditionneur doit être plus sèche, puisque le conditionneur rajoutera de l'humidité. Un surséchage en amont d'une ligne vapeur gaspille exactement l'énergie dépensée au sécheur — un point que notre guide d'achat du sécheur examine en détail.
Diagnostiquer les problèmes de conditionnement
Les défaillances de conditionnement se manifestent à la presse et au refroidisseur. Savoir lire les symptômes préserve la durée de vie des filières et limite les arrêts.
Patinage de la filière. Les galets tournent sur une matière qui ne s'engage pas dans les filières. Sur une ligne conditionnée, soupçonnez d'abord la vapeur humide : les particules mouillées en surface glissent au lieu de se comprimer. Réduisez la vapeur, vérifiez le séparateur de vapeur et le purgeur.
Colmatage à la filière. La matière obstrue les canaux et le moteur monte en charge. Sur une ligne d'aliment, une humidité totale supérieure à ~18 % en est la cause classique (KSU). Sur une ligne bois, le même symptôme indique généralement une dérive du sécheur ou une filière adaptée à une autre matière — voir notre guide sur les granulés friables pour toute la chaîne de diagnostic.
Fines qui traversent le refroidisseur. Si la durabilité est faible malgré une filière en bon état, remontez le procédé : la matière était-elle suffisamment chaude et humide pour activer son liant ? Pour l'aliment, il s'agit de la gélatinisation de l'amidon ; pour le bois, du ramollissement de la lignine. Un broyeur travaillant une matière froide et sèche produit des granulés qui semblent corrects pendant une heure puis s'émiettent dans le sac.
Granulés mous sortant humides du refroidisseur. Souvent une interaction conditionnement-refroidissement : la ligne a ajouté une humidité que le refroidisseur ne peut évacuer avec son débit d'air actuel. Mesurez les deux extrémités — humidité conditionnée à l'entrée, humidité refroidie à la sortie — avant de toucher au moindre réglage.
| Symptôme | Cause de conditionnement probable | Première action |
|---|---|---|
| Glissement sur la filière, débit faible | Vapeur humide / mouillage en surface | Vérifier la qualité de la vapeur, le séparateur, réduire le débit de vapeur |
| Colmatage de la filière | Humidité totale au-delà de la plage de la ligne | Mesurer l'humidité conditionnée ; vérifier la sortie du sécheur en amont |
| Faible durabilité malgré une filière correcte | Matière trop froide / trop sèche pour activer le liant | Augmenter la température de conditionnement ou le temps de rétention |
| Granulés humides, refroidisseur surchargé | Vapeur ajoutée au-delà de la capacité de séchage du refroidisseur | Équilibrer l'apport de vapeur et le débit d'air du refroidisseur |
Erreurs de conditionnement qui coûtent cher
La plupart des problèmes de conditionnement remontent à quelques habitudes. Ce tableau rassemble celles que nous voyons le plus souvent, avec leur coût et l'habitude qui les évite.
| Erreur | Ce qu'elle coûte | L'habitude à la place |
|---|---|---|
| Recopier les cibles d'humidité d'une provenderie sur une ligne bois | Colmatage de la filière, granulés mous, arrêts de production | Maintenir le bois entre 10 et 15 % ; considérer 17-18 % comme une valeur destinée uniquement à l'alimentation |
| Rechercher la durabilité uniquement par la vapeur | Vapeur humide, surcharge du refroidisseur, risque de moisissure dans les sacs | Régler la température, le temps de rétention et l'humidité comme un ensemble |
| Aucun suivi du conditionneur entre les démarrages | Dérive constatée plusieurs jours plus tard sous forme de réclamations qualité | Nettoyage hebdomadaire ; consigner la température de sortie et l'humidité à chaque poste |
| Sur-sécher la matière première « par précaution » | Carburant de séchage gaspillé, puis la vapeur rachète l'eau perdue | Définir la consigne du sécheur en intégrant le conditionneur dans la boucle |
| Conditionneur laissé à l'arrêt avec des dépôts humides | Corrosion et contamination au démarrage suivant | Faire passer de la matière sèche à l'arrêt ; laisser les palettes propres |
Le conditionnement n'est ni une amélioration mystérieuse ni un rituel obligatoire. C'est un échange de chaleur et d'humidité dont la valeur dépend entièrement de ce à quoi votre matière se lie : l'amidon par la vapeur, ou la lignine par frottement. Déterminez sur quel liant repose votre ligne, dimensionnez l'équipement en conséquence, et le reste du processus de granulation devient nettement plus facile à maintenir stable.