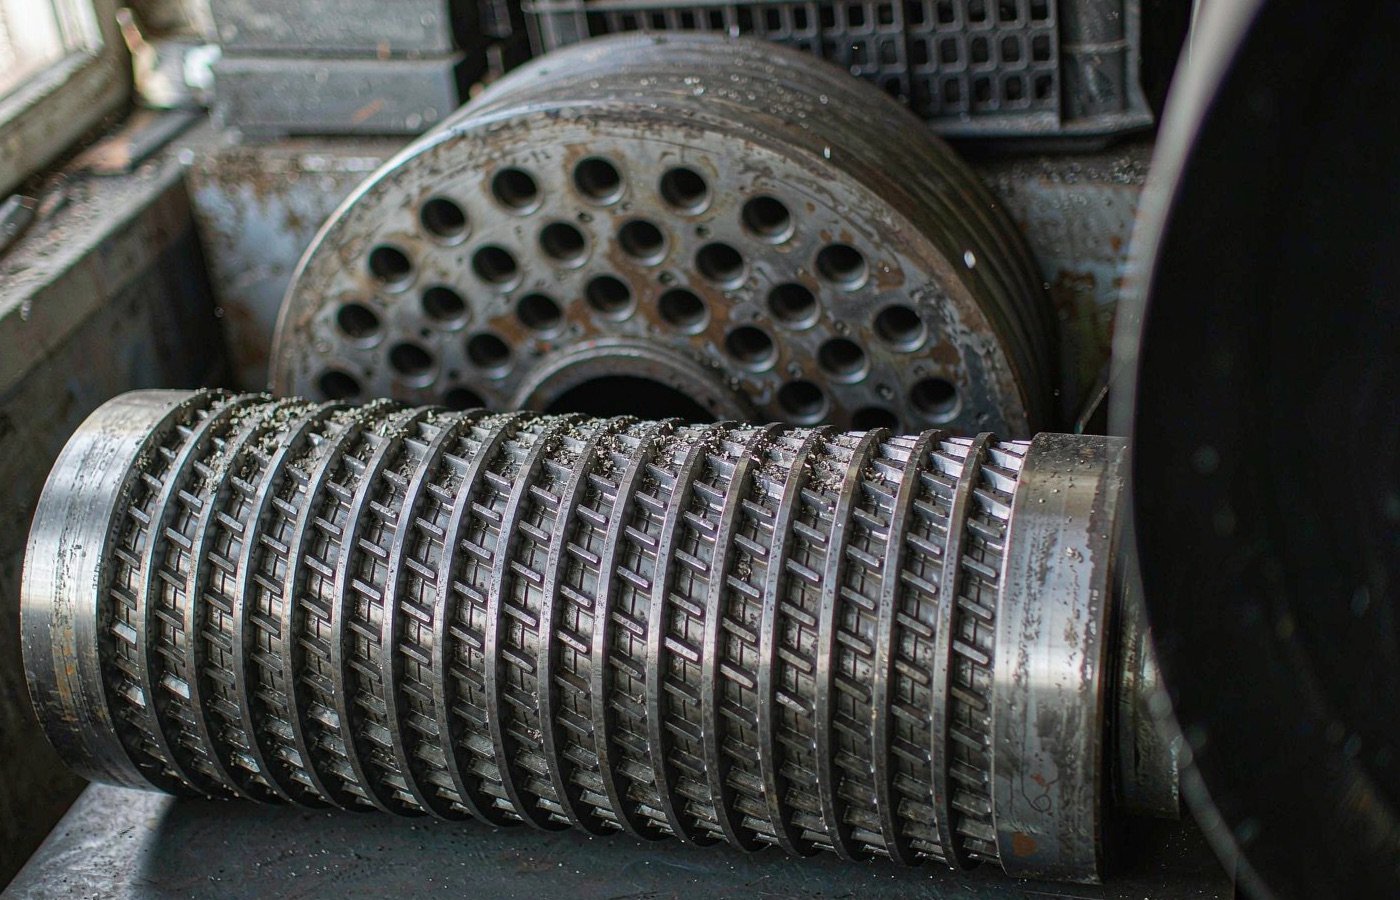
 ペレットミルを選定する際、購入者の注目はリングダイに集まりがちです。しかし4か月稼働させると、実際に最初に摩耗する部品はローラーシェルです。これは各プレスローラーにボルトで固定される溝付きスリーブで、約0.1~0.3 mmの隙間でおがくずをダイに押し込みます。シェルが摩耗すると隙間が広がり、原料が圧縮されずに滑って生産量が低下し、その後ろでダイも不均一に摩耗します。
当社は 縦型リングダイ式ミル を製造し、標準でCr26シェルを出荷しています。ただし必要なシェルは、ミルの機種よりも原料によって大きく左右されます。本ガイドでは、シェルの材質、故障の仕方、購入前に確認すべき点、交換時期について解説します。ダイの選定も行う場合は、当社の リングダイ購入ガイド と併せてお読みください。この2部品はペアで摩耗します。
ローラーシェルが最初に故障する理由
シェルは機械の中で最も過酷な箇所で働きます。圧縮力のすべてを受け、砥粒を含む原料と摺動し、圧縮ゾーンの摩擦がすべて通過するため高温になります。シェルとダイの接触帯は狭いため、ミルが定格能力を大きく下回って運転していても、平方ミリメートル当たりの荷重は高くなります。
中国のバイオマスペレットミルで行われた摩耗試験は、この負荷の過酷さを記録しています。試験したローラーアセンブリは45鋼に3 mmの浸炭層を施したもので、摩耗故障までわずか200時間しかもちませんでした。走査電子顕微鏡による観察では、主要な機構は凝着摩耗とアブレシブ摩耗であり、さらに浸炭層と母材の境界付近で応力腐食割れが生じていました。摩耗が最も深かったのはローラーの供給側で、最大4.2 mm、他の側面より約1.2 mm深くなっていました。これは新鮮でしばしば砥粒の多い原料が最初にシェルに当たる箇所だからです。研究者は、原料中のケイ酸塩鉱物、不純物、水分が急速な故障の原因だと指摘しました(Transactions of the Chinese Society of Agricultural Engineering、ローラー摩耗故障解析).
この研究から実用的な教訓が3つ得られます。第一に、紙の上で「十分に硬い」シェルでも、原料に砂、樹皮の砥粒、石粉が含まれていれば数か月で故障します。第二に、摩耗は供給側に集中するため、ある帯ではスクラップ同然でも他の部分は正常に見えることがあります。第三に、安価なシェル鋼は最も高くつく鋼です。200時間とは、2交替ラインでは2週間ごとにシェル交換を意味します。
シェルの材質
市場では4つの材料系統が主流です。以下の数値は、中国のあるローラーサプライヤーが公開した比較(Changsheng、ローラーシェル Cr26対超硬合金)によるものです。当社も他のベンダーや当社ミルを運転するオペレーターから同じ範囲の数値を確認しています。
| シェル材質 | 硬度(HRC) | 軟木での標準寿命 | 広葉樹での標準寿命 | 相対コスト |
|---|---|---|---|---|
| Cr26高クロム鋳鉄(標準) | 58–62 | 1,200–1,800 h | 600–1,000 h | 1.0× |
| 超硬合金肉盛り | 68~72(表面) | 1,800–2,500 h | 1,000–1,600 h | 1.8–2.2× |
| ステンレス鋼 440C | 52–56 | 800–1,200 h | 400–700 h | 1.5–2.0× |
| 45# 炭素鋼(安価なシェル) | 25–35 | 100–300 h | 50–150 h | 0.5× |
この表は、価格の列だけでなく、原料を念頭に置いて読んでください。Cr26は、針葉樹、混合おがくず、クリーンなバイオマスにとって適切なデフォルトです。炭化タングステンの肉盛溶接は、原料とともにシリカが混入する場合に元が取れます。もみ殻、パーム核殻、わら、そして建設木材も扱うヤードから購入した広葉樹などです。肉盛層は3~5 mmの厚さで、オープンアーク溶接または溶射・融着によって施工され、全面または摩耗域のみを覆うことができます。摩耗性の高い原料では、肉盛シェルは最初の交換サイクルでコストプレミアムを回収できると推定しています。そうでなければ2つ購入するシェルを1つで済むからです。
ステンレス440Cは、誤った理由で注文されることがあるため、一言添えておきます。その利点は耐食性です。湿った、酸性、または塩分を含む原料、そして湿度の高い気候で休止状態になるミルに適しています。純粋な摩耗に関しては、Cr26より早く摩耗し、しかもコストは1.5倍かかります。摩耗数値のためではなく、材料の化学的性質のために購入してください。
硬度に関する警告:硬ければ硬いほど自動的に良いわけではありません。HRC 68+のシェルは靭性が低くなります。ミルに混入した金属片、または詰まったダイへの硬い始動によって、肉盛シェルは欠ける可能性がありますが、Cr26シェルなら傷で済むでしょう。また、非常に硬いシェルは、それと接触するダイの摩耗を加速させます。木質ペレット作業に適したバランスの取れた仕様はHRC 58~62の範囲にあり、これがまさにCr26が標準となった理由です。
45#鋼シェルはどんな価格でも購入しないでください。サプライヤーがそれらをリストするのは、市場に存在するからであり、機能するからではありません。HRC 25~35では、数日で滑らかに研磨され、溝が消え、1か月以内にこのページ冒頭の摩耗シェルの写真の状態に戻ります。
シェルをダイおよび原料と組み合わせる
シェルとダイは互いに摩耗するため、一緒に仕様を決めてください。軟らかいダイに対する肉盛シェルはダイを消耗させます。硬化ダイに対する軟らかいシェルはシェルを消耗させます。以下の組み合わせ表は、当社の 圧縮比ガイド のダイ推奨と、サプライヤーのローラー推奨(長生ダイおよびローラー選定表):
| 原料 | ダイ材料と硬度 | ダイ L/D | ローラーシェル | 予想ダイ寿命 |
|---|---|---|---|---|
| 針葉樹おがくず | GCr15、HRC 52~56 | 1:4–1:6 | Cr26 | 1,800–2,500 h |
| 広葉樹 / もみ殻 | 20CrMnTi、HRC 56~60 | 1:6–1:8 | 炭化タングステン | 1,200–1,800 h |
| 家禽飼料 | GCr15、HRC 50~54 | 1:10–1:14 | Cr26またはステンレス | 1,500–2,500 h |
| 牛飼料 | GCr15、HRC 50~54 | 1:8–1:12 | Cr26 | 1,500–2,500 h |
この表が燃料ペレット製造者にとって何を意味するかに注目してほしい。清潔な軟木では、Cr26シェルとGCr15ダイを1:4~1:6で組み合わせるのが経済的な組み合わせであり、両部品とも2,000時間前後に達する。もみ殻やPKSでは、より硬いダイと硬化肉盛りシェルに移行し、両方とも短い寿命を受け入れることになる。これがシリカの代償であり、どのベンダーもそれを無かったことにはできない。原料に関係なく同一の摩耗寿命を提示するサプライヤーは、工場現場ではなくカタログを提示しているのだ。
これらの組み合わせの背後にある一般的なペレット化の物理——圧縮ゾーンにおける摩擦熱、バインダー軟化の役割、トン当たりのエネルギーコスト——については、以下で詳しく解説されている。 Biomass Connectペレット化ガイド 背景を知りたい場合は。
適合性:支払う前に確認すべき寸法
サイズ違いのシェルはダイサプライヤーで繰り返し発生する受注ラインの問題であり、サイズ違いはすべてライン停止につながる。注文前に、以下を書き留めてベンダーと確認すること:
- 外径: 一般的なリングダイサイズでは150~350 mmで、ダイ径に合わせる。
- シェル幅: 通常40~80 mm——ダイの作動帯の内側に収まる必要がある。
- 軸受ボア: 60~120 mmで、ローラアセンブリに合わせる。シェルは軸受ハウジングの上に圧入されるため。
- 重量: サイズにより1シェル当たり5~25 kg。
これを確実に正しく行う方法は、ベンダーにミル型式と、メジャーを写したローラアセンブリの写真を送ることである。当社のミルでは型式ごとにシェル寸法を公開しており、同じ原則がどのブランドにも当てはまる:寸法が第一、材質が第二、価格が最後。セットが届いたら、保管場所から出す前に図面と外径を測定すること——サイズが0.5ミリ超過したシェルは偏心して回転し、ダイを叩き、数週間で自身の溝を潰してしまう。ベンダーには仕上げ研削公差も確認すること。外径で±0.05 mmは妥当な商業標準である。

シェルがライン上で実際にどのように故障するか
平坦摩耗は誰もが予想する故障である。実際には、シェルの寿命を終わらせる3つの故障モードがある:
1. 砂粒によるアブレシブ摩耗。 砂や石の微粉が原料とともに流入する。これがCSAE試験における200時間故障のメカニズムであり、シェルの前側が最も深く摩耗する理由でもある。対策はミル側ではなく上流にある:ストーントラップ、磁石、そして汚染物を排除するハンマーミルスクリーンである。おがくずが港のヤードや混合木材ヤード由来なら、砂粒を想定し、初日から硬化肉盛りを仕様にすること。
2. ローラ内部の軸受焼き付き。 シェルの回転が止まり、ダイに固着し、数秒でダイにリング状の傷を刻む。根本原因はシールを通過した粉塵とグリスの枯渇である。サプライヤーはこれに対抗して三重ラビリンスシール、粉塵を防ぐ約0.2 barのエアパージ、稼働8時間ごとのグリス注入を採用している。手動グリスのミルなら、シフトチェックリストに入れること——1回の給脂漏れがシェル1個、そして通常はダイ1個の損失につながる。
3. 熱損傷。 満載のダイに対して冷えた状態で始動したシェル、または「冷却」のために水をかけられたシェルは、硬化表面に亀裂が入る。装填前に約5分間ミルを空運転してダイとローラを温め、熱いシェルを決して水冷しないこと。
これらとは別に、止められないが測定できる緩やかな浸食がある:溝の平坦化、実効ギャップの拡大、そして同じモーター負荷で生産量が徐々に低下する。これがエネルギー問題につながる。
疲弊したシェルで無駄にしているエネルギー
摩耗したシェルはラインを遅くするだけでなく、その代償を請求してくる。ローラシェルとダイ表面の摩擦は、ローラ下に開いたダイチャネルがない箇所でも駆動エネルギーを消費し、北京林業大学の研究者たちはその損失を回収するために実験用ミルを特別に製作した。改良設計ではラムで材料を開いたチャネルに押し込み、ローラ表面にもダイにも測定可能な摩耗なしで運転し、ペレット密度と機械的耐久性は同じままであった(BioResources、Chen ら 2015)。商業的なメッセージは率直である:ローラ・ダイ界面は機械における最大の摩擦損失の一つであり、研磨され摩耗したシェルはそれを最大化する。
ペレット化の比エネルギーは原料と条件によって大きく変動する——INLが公表した試験はおよそ75~275 kWh/tに及ぶ——が、基準値が何であれ、摩耗したシェルはそれを押し上げる。生産量と併せてトン当たりkWhを監視すること。生産量が低下しながらトン当たりエネルギーが上昇するとき、圧縮ゾーンが変化しており、シェルが通常の容疑者である。
シェルのコストと製造方法
シェルの製造方法を知ることで、どの品質チェックが重要かが分かります。Cr26シェルの製造工程は次の通りです。誘導炉で合金を溶解し、鋳造します—遠心鋳造は静鋳造より高密度で清浄なシェルが得られます—外径を約2mmの余肉を残して粗加工し、980~1,050°Cで焼入れ、200~250°Cで焼戻しを行い、断面全体でHRC 58~62を実現し、その後外径を最終寸法まで仕上げ研削します(中国のあるローラーサプライヤーが公開した手順、 Changshengローラーシェル工程メモ)。肉盛りシェルの場合、炭化タングステン層は熱処理後にオープンアーク溶接または溶射・溶融によって施され、最終研削の前に行われます。
この工程の各ステップは、確認できるチェックポイントです。どの鋳造方法を使っているか答えられない、あるいは「要望があれば」硬度証明書を出すだけのベンダーは、自社プロセスの弱点を露呈しています。すべての発注で価値がある証明書は2つです。表面硬度(バッチ記録ではなく実際のシェルの抜き取り検査)と、肉盛りシェルの場合は表面全体の3点での層厚検証です。
価格については、サプライヤーの一覧は十分に異なるため、Web上の数値を信頼するのではなく、常に自社のダイ径と原料に照らして見積もりを取るべきです。あるサプライヤーの公開ベースラインでは、Cr26シェルはサイズに応じて1セット200~800ドル、炭化タングステン肉盛りはそのベースラインの1.8~2.2倍とされています。別のサプライヤーはCr26を1セット500~1,200ドルと記載しています(Changshengダイ・ローラー価格表)。これらの範囲を正直に読み解くと、350クラスのミル用の小型シェルは下限に位置し、850クラスのミル用の大型シェルはそれを上回り、絶対値が一致しなくてもプレミアム帯は一貫しています。見積もりがこの帯を大きく下回る場合、通常は45#鋼シェルが正体を偽っているだけです—値引きを求める前に硬度証明書を求めてください。
慣らし運転と最初の100時間
シェルの早期故障のほとんどは、最初の数千時間ではなく最初の数日間に起こり、ずさんに取り付けられたシェルに発生します。当社がお客様に提供している慣らし運転の手順は次の通りです。
- 装填前にミルを暖機する。 ミルを約5分間空運転し、ダイとシェルが一緒に動作温度に達するようにします。コールドスタートは冷たい鋼を冷たいダイに押し付け、この収縮差が肉盛りにひび割れを生じさせます。
- 熱いシェルを絶対に急冷しない。 熱い焼入れ鋼に水をかけるとひび割れの原因になります。空気中で冷却してください。
- ギャップを意図的に設定する。 ローラー・ダイ間のギャップを0.1~0.3mmの作業範囲に、シェル交換のたびに調整し、1か所だけでなく複数の回転位置で確認してください。
- スケジュール通りにグリースを塗布する。 グリース補給の間隔は8時間、高温グリースを使用し、初回始動前にラビリンスシールとエアパージ(約0.2バール)が実際に接続されていることを確認してください。シェル内部のベアリングは粉塵とグリース切れで静かに損傷します—シェルはそれが起きたときに回転を止めるだけのものです。
- 100時間で初回点検。 溝面を撮影し、出力とkWh/tを記録します。この基準写真は300時間および600時間で比較する対象となり、保証請求が発生した場合に必要な証拠となります。
この最後の点は見た目以上に重要です。シェルの摩耗は曲線を描き、100時間の写真は、あなたのラインが曲線の平坦な部分(正常ななじみ)にあるのか、すでに急な部分(原料中の砥粒、ギャップが狭すぎる、または湿気との戦い)にあるのかを教えてくれます。新しいセットごとに写真を撮るオペレーターは、出力チャートより数週間早く原料の問題を発見します。
RFQに記載すべき事項
シェルのRFQは曖昧な表現で失敗するため、表に数値を入れてください。
- 材質と硬度:例:Cr26、証明書付きHRC 58~62、またはWC肉盛り、表面HRC 68~72、層厚3~5mm。
- 寸法:外径、幅、軸受ボア、それぞれに公差を付記。外径は±0.05mmに研削。
- 指定原料に適した溝パターン—「バイオマス」だけでなく原料を明記してください。
- シール:ローラーアセンブリ用の三重ラビリンスシールとグリース補給間隔の仕様。
- 硬度証明書、および肉盛りシェルの場合は層厚検証。
試運転の日から予備セットを2組保管し、ローテーションしてください—当社の スペアパーツ在庫ガイド に全リストとそれに伴う予算項目が記載されています。シェルは消耗品です。消耗品として扱えば、決して驚かされることはありません。交換予算はダイ交換と同じように、カレンダー月ではなく機械の稼働時間として計上してください。
原料別の交換カレンダー
大半の購入者にとって最後に必要なのは、計画の基準となるリズムです。これらの範囲は、清潔で正しくサイズ調整された原料と、上記の表の組み合わせを前提としています。ラインが年間6,000時間稼働する場合、以下のカレンダーが実際の保守計画の姿です。
| 原料 | 期待シェル寿命 | 6,000時間あたりの年間シェル数 | 点検リズム | 棚在庫 |
|---|---|---|---|---|
| 清潔な針葉樹 | 1,200–1,800 h | 3~5セット | 200時間ごとに溝深さを測定 | 2セット |
| 混合材/広葉樹 | 600–1,000 h | 6~10セット | 150時間ごと。供給側のバンドに注意 | 2~3セット |
| もみ殻/PKS/わら | 400~700時間(Cr26)/肉盛りで最大約1,600時間 | 4~15セット | 100時間ごと。出力とkWh/tを記録 | 3セット |
最後に2点。第一に、シェルはセットで交換してください。摩耗したシェル1枚が新品の隣で稼働するとダイに不均一な負荷がかかり、すべてのシェルの寿命を縮めます。第二に、すべての交換を記録してください。稼働時間、原料、出力傾向、そして確認した摩耗パターンです。2サイクルを経れば自社の寿命範囲がわかり、サプライヤーへの見積依頼の精度も毎回上がります。
原料が変わる場合、例えば新しいヤード、新しい樹種構成、おがくずから破砕チップファインへの切り替えなどでは、従来の範囲がそのまま当てはまると決めつける前に、交換の計算をやり直してください。シェル寿命は他のどの変数よりも原料の研磨性に密接に連動し、原料の切り替えは曲線をリセットします。最も安価な保険は、新材料での早期点検1回です。ローラーカバーを外し、100時間で溝を撮影し、前の原料から学んだことではなく、目にしたものに基づいてカレンダーを調整してください。この規律を実践する購入者は摩耗部品を管理するコストとして扱い、省略する購入者は受け入れる不意打ちとして扱います。1年でその差は、保守日誌だけでなく、コスト・パー・トン表に表れます。