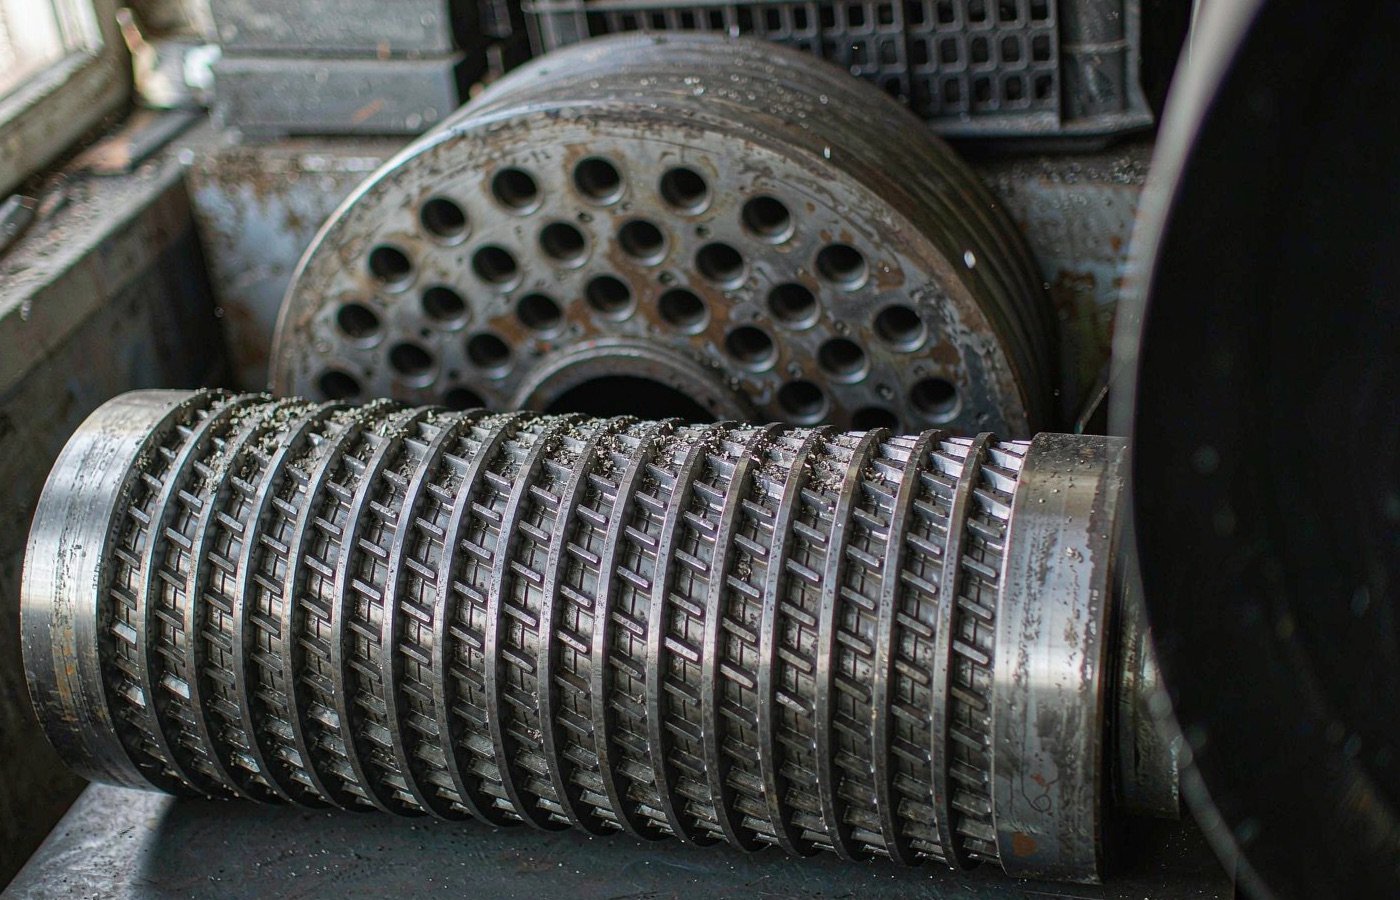
 При подборе пресс-гранулятора всё внимание покупателей достаётся кольцевой матрице. Но проходит четыре месяца работы линии, и первой изнашивается обечайка ролика — рифлёная втулка, закреплённая болтами на каждом прессующем ролике и вдавливающая опилки в матрицу через зазор примерно 0,1–0,3 мм. Когда обечайка изнашивается, зазор увеличивается, материал проскальзывает вместо сжатия, производительность падает, а матрица за ней изнашивается неравномерно.
Мы производим вертикальные грануляторы с кольцевой матрицей и поставляем обечайки из Cr26 как стандарт. Но нужная вам обечайка зависит от вашего сырья гораздо сильнее, чем от модели гранулятора. В этом руководстве — из чего делают обечайки, как они выходят из строя, что проверить перед покупкой и когда их менять. Если вы также подбираете матрицы, читайте его вместе с нашим руководство по выбору кольцевой матрицы — эти две детали изнашиваются в паре.
Почему обечайка ролика выходит из строя раньше всего
Обечайка работает в самом тяжёлом узле машины. Она несёт полное усилие прессования, скользит по сырью с абразивными частицами и нагревается, потому что всё трение из зоны сжатия проходит через неё. Пятно контакта между обечайкой и матрицей узкое, поэтому нагрузка на квадратный миллиметр высока даже при работе гранулятора существенно ниже номинальной мощности.
Испытание на износ на грануляторе биомассы в Китае показало, насколько суровы эти условия. Испытанный роликовый узел был изготовлен из стали 45 с цементированным слоем 3 мм и выдержал всего 200 часов до износового отказа. Исследование на растровом электронном микроскопе показало, что преобладали адгезионный и абразивный износ, а также коррозионное растрескивание под напряжением вблизи границы цементированного слоя и основы. Наибольший износ был на стороне подачи ролика — до 4,2 мм, примерно на 1,2 мм глубже остальных сторон, — потому что именно там свежий, часто более абразивный материал впервые врезается в обечайку. Исследователи объяснили быстрый отказ силикатными минералами, примесями и влагой в сырье (Transactions of the Chinese Society of Agricultural Engineering, анализ износового отказа ролика).
Из этого исследования следуют три практических вывода. Во-первых, обечайка, которая лишь «достаточно твёрдая» на бумаге, может выйти из строя за месяцы, если в сырье есть песок, абразивная кора или каменная мелочь. Во-вторых, износ концентрируется на стороне подачи, поэтому обечайка может стать непригодной на одном поясе, выглядя нормально в остальных местах. В-третьих, дешёвая сталь для обечаек — самая дорогая сталь, которую можно купить: 200 часов означают замену обечайки раз в пару недель на линии с двумя сменами.
Из чего сделана обечайка
На рынке преобладают четыре группы материалов. Приведённые ниже цифры взяты из опубликованного сравнения одного китайского поставщика роликов (Changsheng, обечайка ролика Cr26 против карбида вольфрама); мы видели те же диапазоны у других поставщиков и у операторов, работающих на наших грануляторах.
| Материал обечайки | Твёрдость (HRC) | Типовой ресурс, мягкая древесина | Типовой ресурс, твёрдая древесина | Относительная стоимость |
|---|---|---|---|---|
| Высокохромистый чугун Cr26 (стандарт) | 58–62 | 1,200–1,800 h | 600–1,000 h | 1.0× |
| С наплавкой из карбида вольфрама | 68–72 (поверхность) | 1,800–2,500 h | 1,000–1,600 h | 1.8–2.2× |
| Нержавеющая сталь 440C | 52–56 | 800–1,200 h | 400–700 h | 1.5–2.0× |
| Углеродистая сталь 45# (дешёвые обечайки) | 25–35 | 100–300 h | 50–150 h | 0.5× |
Рассматривайте эту таблицу с учётом вашего сырья, а не только колонки с ценой. Cr26 — правильный выбор по умолчанию для мягкой древесины, смешанных опилок и чистой биомассы. Наплавка твёрдым сплавом (карбидом вольфрама) окупает себя, когда в сырье присутствует кремнезём — рисовая шелуха, пальмовая скорлупа, солома и любая твёрдая древесина, купленная на складе, который также торгует строительным лесом. Толщина наплавленного слоя составляет 3–5 мм, он наносится открытой дуговой наплавкой или газопламенным напылением с оплавлением и может покрывать всю поверхность или только зону износа. На абразивном сырье, по нашим оценкам, наплавленная обечайка окупает свою надбавку в цене уже за первый цикл замены, поскольку вы покупаете одну обечайку там, где иначе купили бы две.
Нержавеющая сталь 440C заслуживает отдельного упоминания, поскольку её заказывают по неверной причине. Её преимущество — коррозионная стойкость: влажное, кислое или солёное сырьё, а также мельницы, простаивающие в условиях влажного климата. При чисто абразивном износе она изнашивается быстрее, чем Cr26, при этом стоит в полтора раза дороже. Покупайте её из-за химического состава вашего материала, а не из-за показателей износа.
Одно предостережение насчёт твёрдости: твёрже — не значит автоматически лучше. Обечайка с твёрдостью HRC 68+ обладает меньшей вязкостью. Кусок постороннего металла, попавший в мельницу, или жёсткий пуск при заклинившей матрице может выкрошить наплавленную обечайку там, где обечайка из Cr26 выдержала бы с задиром. Кроме того, очень твёрдая обечайка ускоряет износ матрицы, по которой она катится. Сбалансированная спецификация для производства древесных гранул находится в диапазоне HRC 58–62 — именно поэтому Cr26 стал стандартом.
Не покупайте обечайки из стали 45# ни по какой цене. Поставщики вносят их в каталог потому, что они есть на рынке, а не потому, что они работают. При твёрдости HRC 25–35 они отполировываются до гладкости за считаные дни, канавки исчезают, и меньше чем через месяц вы возвращаетесь к фотографии изношенной обечайки в начале этой страницы.
Подбор обечайки в паре с матрицей и вашим сырьём
Обечайка и матрица изнашиваются друг о друга, поэтому подбирайте их вместе. Наплавленная обечайка в паре с мягкой матрицей будет съедать матрицу. Мягкая обечайка в паре с закалённой матрицей будет съедаться сама. В таблице ниже объединены рекомендации по матрицам из нашего руководства по степени сжатия с рекомендациями поставщика по роликам (таблицы подбора матриц и роликов Changsheng):
| Сырьё | Материал и твёрдость матрицы | L/D матрицы | Обечайка ролика | Ожидаемый срок службы матрицы |
|---|---|---|---|---|
| Опилки мягкой древесины | GCr15, HRC 52–56 | 1:4–1:6 | Cr26 | 1,800–2,500 h |
| Твёрдая древесина / рисовая шелуха | 20CrMnTi, HRC 56–60 | 1:6–1:8 | Карбид вольфрама | 1,200–1,800 h |
| Птичий комбикорм | GCr15, HRC 50–54 | 1:10–1:14 | Cr26 или нержавеющая сталь | 1,500–2,500 h |
| Крупный рогатый скот (комбикорм) | GCr15, HRC 50–54 | 1:8–1:12 | Cr26 | 1,500–2,500 h |
Обратите внимание, что эта таблица означает для производителей топливных гранул. На чистой мягкой древесине экономичным сочетанием является оболочка Cr26 и матрица GCr15 при соотношении 1:4–1:6, и обе детали достигают ресурса около 2 000 часов. На рисовой шелухе или PKS вы переходите на более твёрдую матрицу и оболочку с наплавкой и принимаете более короткий срок службы обеих — такова цена кремнезёма, и ни один поставщик не сможет это для вас обойти. Любой поставщик, который обещает одинаковый износ независимо от сырья, цитирует рекламный буклет, а не реальное производство.
Общие принципы физики гранулирования, лежащие в основе этих сочетаний — фрикционное тепло в зоне сжатия, роль размягчения связующего, энергозатраты на тонну — хорошо изложены в руководству по гранулированию Biomass Connect если вам нужна предыстория.
Соответствие размеров: параметры, которые нужно подтвердить до оплаты
Оболочки неверного размера — постоянная статья заказов у поставщиков матриц, и каждый неверный размер означает остановленную линию. Перед заказом запишите и подтвердите у поставщика:
- Наружный диаметр: 150–350 мм для распространённых типоразмеров кольцевых матриц, в соответствии с диаметром вашей матрицы.
- Ширина оболочки: обычно 40–80 мм — она должна укладываться в рабочую полосу вашей матрицы.
- Посадочное отверстие под подшипник: 60–120 мм, в соответствии с вашим роликовым узлом, поскольку оболочка напрессовывается на корпус подшипника.
- Вес: 5–25 кг на оболочку в зависимости от размера.
Надёжный способ сделать это правильно — отправить поставщику модель вашей мельницы вместе с фотографией роликового узла с рулеткой в кадре. Для наших мельниц мы публикуем размеры оболочек для каждой модели, и та же дисциплина применима к любому бренду: сначала размеры, затем материал, в последнюю очередь цена. Когда комплект прибывает, измерьте наружный диаметр по чертежу, прежде чем он покинет ваш склад — оболочка, превышающая размер на полмиллиметра, будет работать с эксцентриситетом, бить по матрице и сгладит собственные канавки в течение нескольких недель. Спросите у поставщика также допуск на финишное шлифование; ±0,05 мм по наружному диаметру — разумный коммерческий стандарт.

Как оболочки на самом деле выходят из строя на линии
Равномерный износ — это то, чего все ожидают. На практике срок службы оболочки заканчивают три вида отказов:
1. Абразивный износ, вызванный абразивом. Песок и каменная мелочь попадают вместе с сырьём. Это механизм, стоящий за отказом через 200 часов в испытании CSAE, и именно поэтому передняя сторона оболочки изнашивается глубже всего. Решение находится выше по потоку, а не на мельнице: камнеуловители, магниты и сито молотковой дробилки, которые не пропускают загрязнения. Если ваши опилки поступают с портовой площадки или со смешанной лесной площадки, исходите из наличия абразива и заказывайте наплавку с первого дня.
2. Заклинивание подшипника внутри ролика. Оболочка перестаёт вращаться, заклинивается о матрицу и за секунды прорезает в ней кольцевую канавку. Первопричина — пыль, проникшая через уплотнения, и сухая смазка. Поставщики противодействуют этому трёхступенчатыми лабиринтными уплотнениями, воздушной продувкой около 0,2 бар для защиты от пыли и смазкой каждые 8 часов работы. Если на вашей мельнице смазка ручная, включите её в чек-лист смены — пропущенный круг стоит оболочки и обычно матрицы.
3. Термическое повреждение. Оболочка, которая начинает работу холодной против полностью загруженной матрицы или которую обливают водой, чтобы «охладить», трескается через закалённую поверхность. Дайте мельнице поработать вхолостую около пяти минут, чтобы прогреть матрицу и ролики перед загрузкой, и никогда не охлаждайте горячую оболочку водой.
Помимо этого, есть медленная эрозия, которую вы не можете остановить, но можете измерить: канавки сглаживаются, эффективный зазор расширяется, а производительность постепенно снижается при той же нагрузке двигателя. Это подводит нас к энергии.
Энергия, которую вы тратите впустую с изношенной оболочкой
Изношенная оболочка не просто замедляет линию — она берёт с вас плату за эту привилегию. Трение между оболочкой ролика и поверхностью матрицы потребляет энергию привода даже там, где под роликом нет открытых каналов матрицы, и исследователи из Пекинского лесотехнического университета построили экспериментальную мельницу специально для того, чтобы выявить эту потерю. Их усовершенствованная конструкция вдавливала материал в открытые каналы с помощью толкателей и работала без измеримого износа как поверхности ролика, так и матрицы, при этом плотность гранул и механическая прочность оставались прежними (BioResources, Chen и др., 2015). Коммерческий вывод однозначен: граница контакта ролика и матрицы — одна из крупнейших потерь на трение в машине, и отполированная изношенная оболочка максимизирует её.
Удельный расход энергии на гранулирование сильно варьируется в зависимости от сырья и условий — опубликованные испытания INL охватывают примерно 75–275 кВт·ч/т — но каким бы ни был ваш базовый уровень, изношенная оболочка его повышает. Следите за кВт·ч на тонну наряду с производительностью. Когда расход энергии на тонну растёт, а производительность падает, зона сжатия изменилась, и оболочка — обычный подозреваемый.
Сколько стоят оболочки и как их изготавливают
Понимание того, как устроена обечайка, подсказывает, какие проверки качества имеют значение. Производственная цепочка для обечайки Cr26 включает: расплавление сплава в индукционной печи, отливку — центробежное литьё даёт более плотную и чистую обечайку, чем статическая отливка — черновую обработку наружной поверхности до припуска около 2 мм, закалку при 980–1 050 °C и отпуск при 200–250 °C для достижения твёрдости HRC 58–62 по всему сечению, затем финишное шлифование наружного диаметра до окончательного размера (этапы опубликованы одним китайским поставщиком валков, Технологические заметки по производству обечаек валков Changsheng). Для обечаек с наплавкой слой карбида вольфрама наносят после термической обработки методом открыто-дуговой наплавки или напыления с оплавлением, до финишного шлифования.
Каждый этап этой цепочки — контрольная точка, о которой можно спросить. Поставщик, который не может сказать, какой метод литья использует, или предлагает сертификат твёрдости только «по запросу», сам показывает, где его процесс слаб. Два сертификата стоят своих денег при каждом заказе: поверхностная твёрдость (выборочная проверка на самой обечайке, а не запись партии) и, для обечаек с наплавкой, проверка толщины слоя в трёх точках по рабочей поверхности.
Что касается цены, прайс-листы поставщиков настолько различаются, что всегда следует запрашивать цену исходя из собственного диаметра матрицы и сырья, а не доверять цифре из интернета. Опубликованный базовый уровень одного поставщика оценивает обечайки Cr26 в $200–800 за комплект в зависимости от размера, при этом наплавка карбидом вольфрама составляет 1,8–2,2× от этого базового уровня; другой указывает Cr26 в $500–1 200 за комплект (Таблицы матриц и валков Changsheng). Честное прочтение этих диапазонов: малые обечайки для прессов класса 350 находятся на нижней границе, крупные обечайки для прессов класса 850 — выше неё, а премиальные диапазоны согласуются даже там, где абсолютные цифры расходятся. Если предложение оказывается намного ниже диапазона, это обычно обечайка из стали 45#, надевшая маскировку, — требуйте сертификат твёрдости прежде, чем просить скидку.
Обкатка и первые 100 часов
Большинство преждевременных отказов обечаек происходит в первые дни, а не в первые тысячи часов, и случается это с обечайками, установленными небрежно. Процедура обкатки, которую мы даём нашим собственным клиентам:
- Прогрейте пресс перед загрузкой. Дайте прессу поработать вхолостую около пяти минут, чтобы матрица и обечайки вместе достигли рабочей температуры. Холодный пуск прижимает холодную сталь к холодной матрице, и именно дифференциальное сжатие вызывает трещины наплавки.
- Никогда не закаливайте горячую обечайку. Вода на горячей закалённой стали — генератор трещин. Дайте ей остыть на воздухе.
- Задавайте зазор осознанно. Регулируйте зазор между валком и матрицей до рабочего диапазона 0,1–0,3 мм при каждой замене обечайки, проверяя в нескольких положениях вращения, а не один раз в одном положении.
- Смазывайте по графику. Восемь часов между смазками, высокотемпературная смазка, и убедитесь, что лабиринтные уплотнения и воздушная продувка (около 0,2 бар) действительно подключены перед первым пуском. Подшипник внутри обечайки тихо погибает от пыли и сухой смазки — обечайка лишь перестаёт вращаться, когда это происходит.
- Первый осмотр через 100 часов. Сфотографируйте рабочую поверхность канавок и запишите производительность и кВт·ч/т. Это базовое фото — то, с чем вы сравниваете на 300 и 600 часах, и это доказательство, которое понадобится при гарантийной претензии.
Последний пункт важнее, чем кажется. Износ обечайки — это кривая, и фото на 100 часах показывает, находится ли ваша линия на плоском участке кривой (нормальная приработка) или уже на крутом (абразив в сырье, слишком тесный зазор или влага мешает вам). Операторы, фотографирующие каждый новый комплект, выявляют проблемы с сырьём за недели до того, как это сделает график производительности.
Что указать в запросе предложения
Запросы предложений на обечайки проваливаются из-за расплывчатых формулировок, поэтому вносите в таблицу цифры:
- Материал и твёрдость: например, Cr26, HRC 58–62 с сертификатом, или наплавка WC, поверхностная твёрдость HRC 68–72, слой 3–5 мм.
- Размеры: наружный диаметр, ширина, посадочное отверстие под подшипник, каждый с допуском; наружный диаметр шлифованный до ±0,05 мм.
- Рисунок канавок, соответствующий указанному сырью, — указывайте сырьё, а не просто «биомассу».
- Уплотнение: трёхступенчатые лабиринтные уплотнения и спецификация интервала смазки для валкового узла.
- Сертификат твёрдости и, для обечаек с наплавкой, проверка толщины слоя.
Храните два запасных комплекта с дня ввода в эксплуатацию и чередуйте их — наш руководство по складским запасам объясняет полный список и соответствующие статьи бюджета. Обечайка — расходный материал; относитесь к ней как к таковому, и она никогда вас не удивит. Планируйте её замену так же, как планируете замену матрицы: в часах работы машины, а не в календарных месяцах.
График замены по сырью
Большинству покупателей нужен ритм, по которому можно планировать. Эти диапазоны предполагают чистое сырьё правильного размера и сочетания из таблицы выше. Если ваша линия работает 6 000 часов в год, приведённый ниже график показывает, как план обслуживания выглядит на практике:
| Сырьё | Ожидаемый срок службы | Комплектов в год при 6 000 ч | Ритм осмотра | Запас на складе |
|---|---|---|---|---|
| Чистая мягкая древесина | 1,200–1,800 h | 3–5 комплектов | Замер глубины канавок каждые 200 ч | 2 комплекта |
| Смешанная древесина / твёрдая древесина | 600–1,000 h | 6–10 комплектов | Каждые 150 ч; следите за полосой со стороны подачи | 2–3 комплекта |
| Рисовая шелуха / PKS / солома | 400–700 ч (Cr26) / до ~1 600 ч с наплавкой | 4–15 комплектов | Каждые 100 ч; фиксируйте выработку и кВт·ч/т | 3 комплекта |
Два замечания напоследок. Во-первых, меняйте обечайки комплектом — одна изношенная обечайка рядом с новыми нагружает матрицу неравномерно и сокращает срок службы всех. Во-вторых, записывайте каждую замену: наработку, сырьё, динамику выработки и характер износа, который вы увидели. После двух циклов вы будете знать свои диапазоны срока службы, и каждый раунд запроса цен у поставщика будет точнее.
Если сырьё меняется — новый двор, новый состав пород, переход с опилок на измельчённую щепу — пересчитайте график замены, прежде чем предполагать, что старые диапазоны по-прежнему действуют. Срок службы обечаек сильнее зависит от абразивности сырья, чем от любой другой переменной, и смена сырья сбрасывает кривую. Самая дешёвая страховка — один ранний осмотр на новом материале: снимите обойму ролика, сфотографируйте канавки через 100 часов и скорректируйте график по тому, что увидите, а не по тому, чему научило предыдущее сырьё. Покупатели, которые соблюдают эту дисциплину, относятся к быстроизнашиваемым деталям как к затратам, которыми управляют; те, кто её пропускает, — как к неожиданностям, которые терпят. За год разница проявится в таблице себестоимости тонны, а не только в журнале обслуживания.