冷却は、プロセスフロー図の中では最も単純なボックスに見えます。高温のペレットを入れ、低温のペレットを出すだけです。しかしラインが1週間稼働すると、袋詰め工程から粉っぽくひび割れたペレットについて苦情が出始め、クーラーがどの速度で運転されていたのかと誰かが尋ねます。向流式タワーか横型ベルトかというクーラーの選択が、その会話が始まる前からその内容を決定づけます。この2つの設計では、ペレット層の扱い方がまったく異なるからです。
どちらの設計も物理的原理は同じです。ペレットは70~90 °Cでダイから出て、貯蔵や袋詰めに触れる前に周囲温度のおよそ5 °C以内まで下げる必要があります。この要件は、ノースカロライナ州立大学の研究で詳細に記述されています。 冷却空気とペレットの耐久性冷却は製品を乾燥させます。適切に運転されたクーラーでは、1~2%の水分損失を見込んでください。2つの機械の違いは空気の流れ方にあり、それが微粉率、設置レイアウト、生産能力の上限を決めます。
2つの設計における空気の流れ方
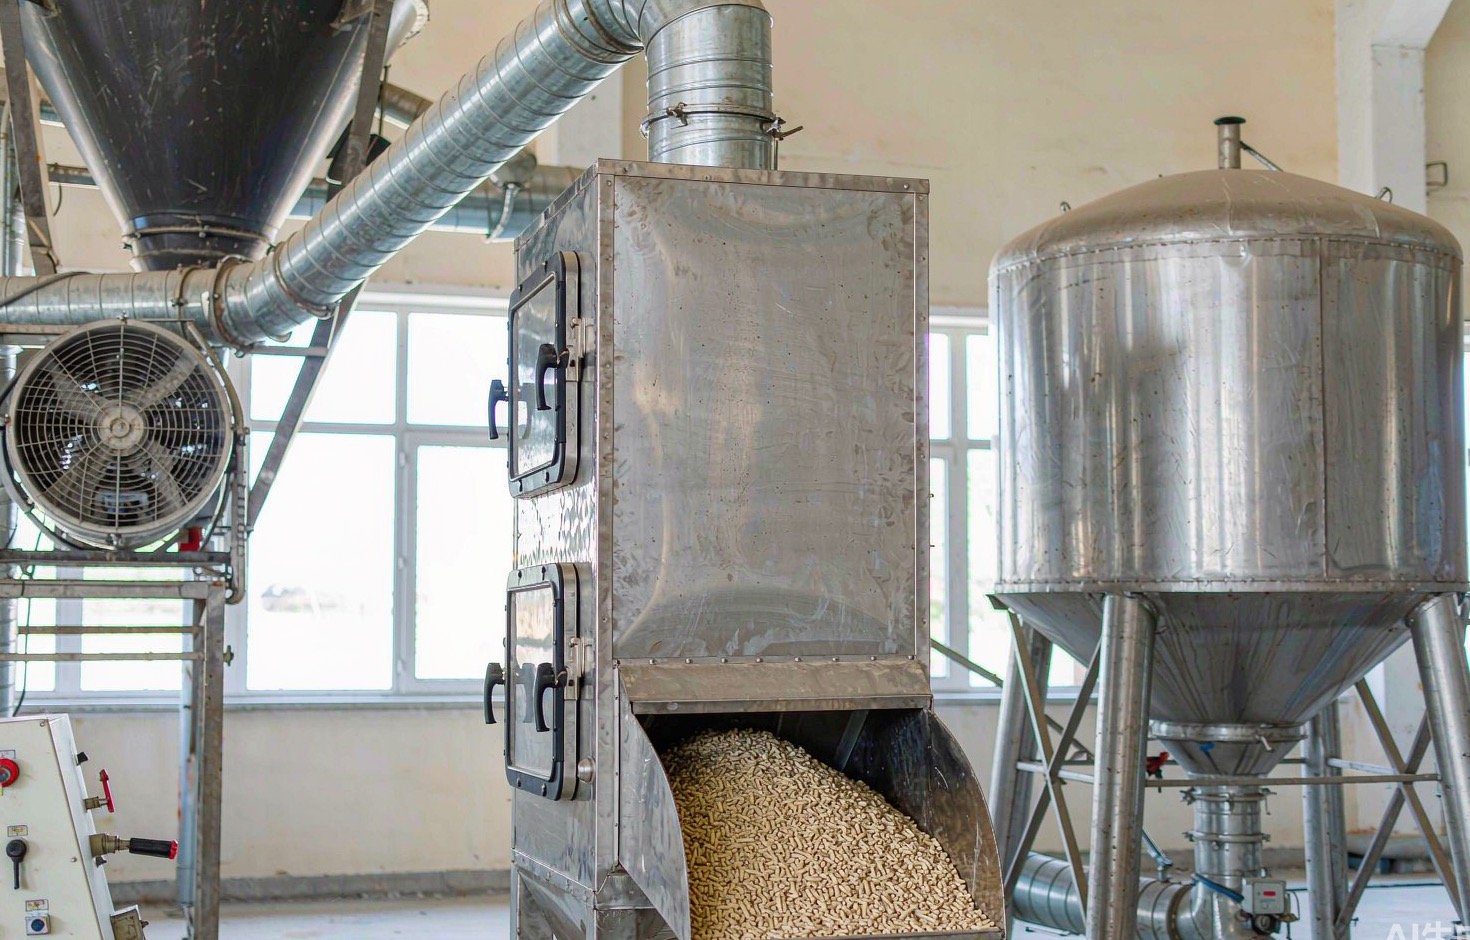
向流式クーラーは縦型タワーです。高温のペレットは上部からロータリーエアロックを通って入り、層を形成して堆積し、底部からスライド式または回転式グリッドによって校正された層ごとに排出されます。空気は下降する層の中を上向きに吸引されるため、最も冷たい外気が底部排出部の最も冷たいペレットと接触し、最も暖かく湿度の高い空気が最も新しい高温ペレットと接触して上部から排出されます。最新の向流式層における空気速度は約0.8~1.5 m/sです(Share Precision Machineryのクーラーガイド).
ベルトクーラーは、ペレットを水平なメッシュまたは鋼製ベルト上に浅く広げます。ベルトは層を1つまたは複数のゾーンに搬送し、そこで空気が層を通して吹き付けられたり吸引されたりします。層が浅く、ペレットが移動面の上に載っているため、従来のベルトクーラーの空気速度は約0.5 m/s未満に保たれます。冷却には十分な速さでありながら、軽いペレットが層から流動化して飛び出すのを防ぐ遅さです。
| パラメータ | 向流式クーラー | ベルトクーラー |
|---|---|---|
| 動作原理 | 密閉タワー内でペレット柱が上昇する空気の中を下降する | 浅い層がベルト上を移動し空気ゾーンを通過する |
| 気流方向とペレット流れ | 向流:最も冷たい空気が最も冷たいペレットと接触する | 直交流:空気が層を横切って流れる |
| 一般的な空気速度 | 0.8–1.5 m/s | 約0.5 m/s未満 |
| 木質ペレットの一般的な滞留時間 | 10–15 min | 15–20 min |
| 排出温度 | 外気温+3~5 °C | 外気温+5 °C以上(ゾーンによる) |
| サプライヤーカタログに見られる処理能力範囲 | 約3~20 t/h | 大型ラインでは通常10 t/h以上 |
| 設置面積 | 縦型タワー式。設置面積は小さいが、高さ方向の空間が必要 | 細長く低い形状。勾配屋根の下に設置しやすい |
| 製品ゾーンの機構 | グリッド排出方式で、製品内部にベルトが通らない | ベルトとその駆動部が製品ゾーンを通る |
この表の滞留時間の数値は、木質ペレット向けのサプライヤー選定表(15~20分、 Changshengのペレットラインガイド)および向流式クーラーの仕様(10~15分、Share Precision)に基づくものです。これらは選定の出発点であり、物理法則ではありません。8 mmペレットは6 mmより長い時間を要し、これについては ペレット径の選び方 の記事でダイ側から解説しています。
風速が微粉率を左右する理由
冷却は蒸発によって機能し、蒸発は性急さを許しません。高温のペレットに冷風を強く当てすぎると、外層が乾燥して収縮する一方で中心部はまだ温かく湿ったままです。これにより表面に亀裂が生じ、その亀裂が次の搬送点で微粉を生み出す原因となります。上記でリンクしたNC Stateの研究は、冷却風の条件と耐久性のまさにこの関係を実証しています。逆にベッドへの通気を不足させると、ペレットは温かく柔らかいまま排出され、スクリーンや搬送過程で変形・破損します。
ここで向流式の熱論理が役立ちます。空気がペレット入口温度付近で塔を出るため、ベッド全体を通じて温度差が緩やかに保たれます。すなわち、最も高温のペレットが最も温かい空気と出会い、最も低温のペレットが最も冷たい空気と出会います。向流式設備のサプライヤーは、同一処理量においてクロスフローベルトクーラーより風量が30~40%少なく、トン当たり2.5~3.5 kWhのファン動力を節約できると主張しています(LANE Machineryの向流式ページ)。これらの数値は試運転で検証すべきベンダー主張として扱うべきですが、その方向性は物理法則と一致しています。向流式は空気1立方メートル当たりにより多くの熱を奪うのです。
滞留時間とそれを維持するために必要なもの
クーラーの選定はベッド滞留時間の計算です。クーラーは滞留時間の間に生産されるすべてのペレットを保持できなければなりません。目標15分の5 t/hラインの場合:
- 定常状態でクーラー内に存在するペレット:5 t/h × (15 ÷ 60) h = 1.25 t
- かさ密度650 kg/m³でのベッド容積:1.25 ÷ 0.65 ≈ 1.9 m³(計算値)
気流にもサプライヤーの経験則があります。木質ペレットでは処理能力1トン毎時あたり約120〜160m³/minの冷却空気です(Changshengのサイジング表)。同じ5t/hのラインでは600〜800m³/min、つまりファンとサイクロンを通して概ね36,000〜48,000m³/hです。購入契約に署名する前に、サプライヤーの数値を Wattの冷却プロセス工学ガイド にある熱・物質収支の扱いと照合してください。経験則の空気量はベンダー間で大きく異なり、能力不足のファンを暴くのはこの収支表です。
| ライン処理能力 | 15分間保持されるペレット量(計算値) | 650 kg/m³でのベッド容積(計算値) | 1 t/h当たり120~160 m³/minの風量(サプライヤー基準) |
|---|---|---|---|
| 2 t/h | 0.5 t | ≈0.8 m³ | 240–320 m³/min |
| 5 t/h | 1.25 t | ≈1.9 m³ | 600–800 m³/min |
| 10 t/h | 2.5 t | ≈3.8 m³ | 1,200–1,600 m³/min |
5~10 t/hの間で何が起きるかに注目してください。気流は4倍になる一方で、ベッド容積は2倍にしかなりません。エアハンドリング(ファン、サイクロン、ダクト)こそが実際にコストがかかる部分であり、仕様が小さすぎることが最初に現れる箇所でもあります。
向流式が優位に立つ場面
およそ10 t/h未満のほとんどのペレットラインでは、向流塔のほうが安全な選択です。その利点は中小規模の工場で積み重なります。
- 設置面積。 塔は上方向に構築されます。メーカーは同等の水平ベルトクーラー(LANE)に比べて最大70%少ない床面積で済むと主張しており、1平方メートルごとに袋詰め場や積み出し場と競合する鉄骨建屋では重要な点です。
- より小さなエア設備。 トン当たりの風量が少ないためファンとサイクロンが小型になり、稼働時間ごとのファン動力も少なくなります。
- 製品にベルトが触れない。 ペレット層は固定のコラム上に載り、グリッドを通して排出されます。ペレットを摩耗させたり清掃が必要になったりする可動面はありません。
- FIFO排出。 校正された層状排出により、最初に入ったペレットが最初に出ていくため、塔の底部で劣化するものがありません。認証ロットのトレーサビリティにとっては確かな利点です。
- デッドゾーンなし。 八角形の塔形状により、隅に滞留物がたまりにくくなります。ガスを放出する製品にとって重要な点です。
向流設計には限界もあります。能力が上がるにつれて滞留時間を確保するためにペレット層を深くする必要があり、向流設計における層深さの制限が、およそ10 t/hを超えるとベルトクーラーがより一般的になる理由です(Changsheng)。深い層はまた、スプレッダーが役割を果たさなくなると不均一に冷却されます。これは向流式の主なメンテナンス上の依存点であり、設計上の欠陥ではありませんが、現実の課題です。
2つのメンテナンスポイントが、向流塔を長年にわたり正常に保ちます。上部のロータリーエアロックは、向流冷却を成り立たせるシールです。そのブレードが摩耗すると、供給部の周囲から偽空気が漏れ込み、ファンは層への吸引力を失い、冷却時間は誰も劇的な症状に気づかないまま延びていきます。エアロックのクリアランスは排出グリッドと同じスケジュールで点検してください。グリッド自体(スライド式または回転式)はサイクルごとに層の全重量を受けます。その駆動装置とリミットスイッチは、ファンベアリングと並んで週次の点検リストに入れるべきです。
ベルト式が優位に立つ場面
ベルトクーラーは3つの状況でその価値を発揮します。第一は純粋な能力です。大規模な産業ラインでは、ベルトのゾーン別設計は非常に高い塔1基よりも容易に拡張でき、複数のベルトを1つの屋根の下で並列運転できます。第二は脆い製品です。浅い層と低風速により、弱いペレットや大径ペレットの破損が少なくなり、各ゾーンの空気を個別に調整できます。第三は高さ制限のある建屋です。ベルトクーラーは高さではなく長さを必要とし、塔のスペースを割けない改修もあります。

ベルト式のコストは製品ゾーンそのものにあります。ベルト表面、その駆動、清掃はいずれもペレットのある場所にあり、年間6,000時間にわたり研磨性の製品の下で稼働するベルトには、それに見合った点検体制が必要です。
冷却を省略したり急いだりすると何が起きるか
クーラーが実際に何を防いでいるのかを述べておく価値があります。なぜなら故障モードは高コストで遅れて現れるからです。高温のまま袋詰めされたペレットは袋の中で汗をかきます。残留熱が温かい中心部から水分を追い出し、それが冷たいフィルムに結露し、袋の壁面のペレットがそれを再吸収します。その結果、柔らかいペレット、湿潤な気候での表面カビ、そしてパレットが倉庫にある間に増加する微粉の数値が生じます。高温のままのバラ貯蔵はさらに悪く、サイロ内の温かく湿ったペレットは呼吸を続けて層の上部空間に微粉を放出し、木質ペレット貯蔵をそれ自体がガス危険の話題にしているガス放出挙動を助長します。高温のペレットは損傷なく出荷も貯蔵もできないこと、そして適切な冷却の副作用が貯蔵安全域に製品を持ち込む1~2ポイントの水分損失であることは、サプライヤーのガイダンスが率直に述べています(Share Precision)。
急いだ冷却には別の兆候があります。塔から出るときは問題なく見えるペレットが、1週間後にひび割れるのです。上記で引用したNC Stateの研究は、物理を疑う人に渡すべき参考文献です。冷却方式と機械的耐久性は関連しており、その関連はペレットの温度勾配がどれだけ徐々に緩和されるかを通じて成り立っています。
1か月後に現れるミス
どの方式を選んでも、私たちが見るクーラーの不具合のほとんどは4つの障害に起因します。
- 滞留時間の不足。 定格能力に「ちょうど収まる」冷却機は、材料が重くなった最初の時点でオペレーターにミルの速度を落とさせます。銘板ではなく実際の処理量でサイズを確認してください。これについての記事 定格能力と実能力 がそのギャップを説明しています。
- 偏ったスプレッダー。 入ってくるペレットが片側に積もると、空気は薄い経路を見つけて残りの層は高温のままになります。材料を変更するたびに回転式スプレッダーを調整してください。
- 漏れのあるエアロック。 摩耗したロータリーバルブを通る偽空気は層を短絡させ、ファンにはペレットが届きません。ファンではなくエアロックで耳を澄ましてください。
- 過乾燥。 空気が熱すぎたり滞留が長すぎたりすると、ペレットの水分は6%未満に押し下げられ——サプライチェーン研究では冷却製品が6%まで低い値で測定され、保管中に8〜10%へ再平衡化しています(Lakehead大学の論文データ)——その過程で収縮し微粉を落とします。当社の 冷却機トラブルシューティングガイド には、採点カード付きの完全な故障リストがあります。
3つのステップで選ぶ
次の順序で判断してください。まず能力:約10t/hまでならデフォルトで向流式です。それを超える場合はベルト式の見積もりを真剣に取りましょう。次にスペース:建屋が長く低ければベルト式が合います。床面積が乏しく天井高があればタワー式が合います。三つ目に製品:壊れやすいペレットや大径ペレットは、ベルト式の穏やかな浅い層に有利に働きます。
典型的なHENGMUの購入者——輸出向けENplusグレードの木質ペレットを生産する1〜5t/hのライン——にとって、私たちが見る大半の見積もりでは向流式タワーが勝ち、それが当社の 完全な生産ライン に標準装備として組み合わせる冷却機です。プラントがタワーの層深さの快適域を超えて成長したときはベルト式が正解であり続けますが、購入前にその境界を知っておくことが比較の要点です。