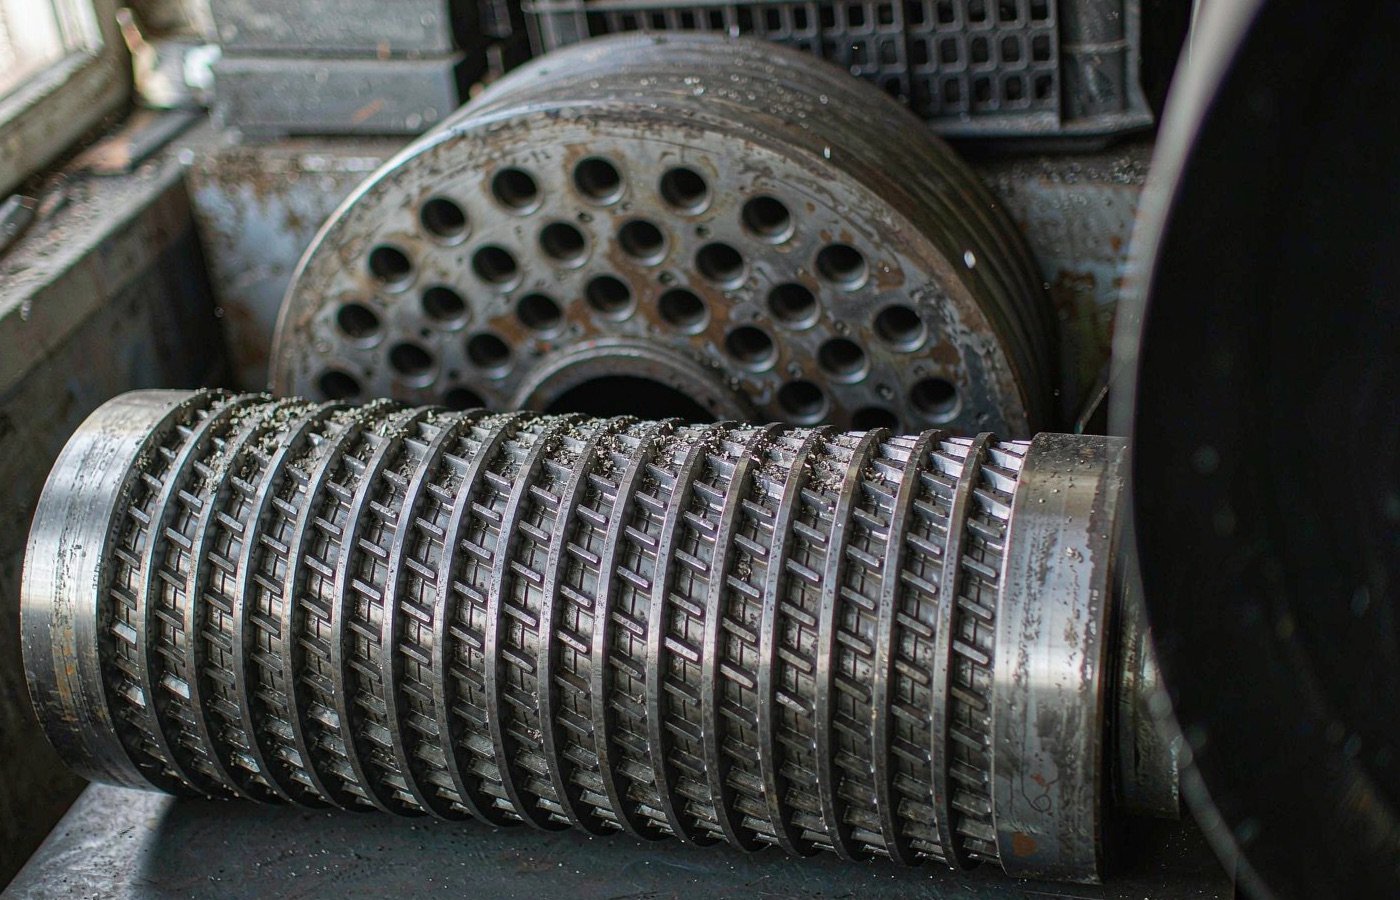
 De ringmatrijs krijgt alle aandacht wanneer kopers een pelletpers specificeren. Dan draait de lijn vier maanden en blijkt het onderdeel dat het eerst is versleten het walshuis te zijn — de gegroefde huls die over elke perswals is geschroefd en zaagsel met een spleet van ongeveer 0,1–0,3 mm in de matrijs drukt. Wanneer het huis slijt, opent de spleet zich, glijdt het materiaal in plaats van te worden samengedrukt, daalt de capaciteit en slijt de matrijs erachter ongelijkmatig.
Wij bouwen verticale ringmatrijspersen en wij leveren Cr26-huizen als standaard. Maar het huis dat u nodig hebt, hangt veel sterker af van uw grondstof dan van het persmodel. Deze gids behandelt waar huizen van gemaakt zijn, hoe ze falen, wat u moet controleren voordat u betaalt en wanneer u ze moet vervangen. Als u ook matrijzen specificeert, lees deze dan samen met onze koopgids voor ringmatrijzen — de twee onderdelen slijten als paar.
Waarom het walshuis als eerste faalt
Het huis werkt in de zwaarste hoek van de machine. Het draagt de volledige verdichtingskracht, het glijdt tegen met grit beladen grondstof en het wordt heet doordat alle wrijving uit de compressiezone erdoorheen gaat. De contactband tussen huis en matrijs is smal, dus de belasting per vierkante millimeter is hoog, zelfs wanneer de pers ruim onder de nominale capaciteit draait.
Een slijtproef op een biomassapelletpers in China documenteerde hoe zwaar deze belasting is. De geteste walsconstructie was gemaakt van 45-staal met een gecarboneerde laag van 3 mm en hield het slechts 200 uur vol voordat slijtageschade optrad. Onderzoek met een scanning-elektronenmicroscoop toonde dat de dominante mechanismen adhesieve slijtage en abrasieve slijtage waren, plus spanningscorrosiescheuring nabij de overgang van de gecarboneerde laag naar het basismateriaal. De slijtage was het diepst aan de toevoerzijde van de wals — tot 4,2 mm, etwa 1,2 mm dieper dan de andere zijden — omdat daar verse, vaak schurende grondstof het huis als eerste aangrijpt. De onderzoekers schreven het snelle falen toe aan silicaatmineralen, onzuiverheden en vocht in de grondstof (Transactions of the Chinese Society of Agricultural Engineering, analyse van walslijtagefalen).
Uit dat onderzoek volgen drie praktische lessen. Ten eerste kan een huis dat op papier slechts ‘hard genoeg’ is binnen enkele maanden falen als uw grondstof zand, schorsgrit of steenfijn bevat. Ten tweede concentreert de slijtage zich aan de toevoerzijde, zodat een huis op één band schroot kan zijn terwijl het er elders nog goed uitziet. Ten derde is goedkoop huizenstaal het duurste staal dat u kunt kopen: 200 uur betekent bij een tweevluchtige lijn elke paar weken een huiswissel.
Waarvan het huis is gemaakt
Vier materiaalfamilies domineren de markt. De onderstaande cijfers komen uit de gepubliceerde vergelijking van één Chinese walsenleverancier (Changsheng, walshuis Cr26 versus wolfraamcarbide); wij hebben dezelfde banden gezien bij andere leveranciers en bij operators die onze persen gebruiken.
| Huismateriaal | Hardheid (HRC) | Typische levensduur, zachthout | Typische levensduur, hardhout | Relatieve kosten |
|---|---|---|---|---|
| Cr26 hoogchroomijzer (standaard) | 58–62 | 1,200–1,800 h | 600–1,000 h | 1.0× |
| Met wolfraamcarbide opgelast | 68–72 (oppervlak) | 1,800–2,500 h | 1,000–1,600 h | 1.8–2.2× |
| Roestvrij staal 440C | 52–56 | 800–1,200 h | 400–700 h | 1.5–2.0× |
| 45# koolstofstaal (goedkope mantels) | 25–35 | 100–300 h | 50–150 h | 0.5× |
Lees die tabel met uw grondstof in gedachten, niet alleen de prijskolom. Cr26 is de juiste standaardkeuze voor zachthout, gemengd zaagsel en schone biomassa. Opgelast wolfraamcarbide verdient zichzelf terug wanneer silica met de grondstof meekomt — rijstkaf, palmkernschil, stro en elk hardhout dat u koopt bij een werf die ook bouwhout verwerkt. De opgelaste laag is 3–5 mm dik, aangebracht door open-booglassen of spuiten-en-smelten, en kan het volledige oppervlak of alleen de slijtagezone bedekken. Bij de schurende grondstoffen schatten we dat een met hardmetaal beklede mantel zijn prijstoeslag al in de eerste wisselcyclus terugverdient, omdat u één mantel koopt waar u anders twee nodig had.
Roestvrij 440C verdient een opmerking, omdat het om de verkeerde reden wordt besteld. Het voordeel is corrosiebestendigheid — natte, zure of zoute grondstoffen, en molens die in vochtige klimaten stil komen te staan. Bij pure slijtage slijt het sneller dan Cr26 terwijl het anderhalf keer zoveel kost. Koop het om de chemische samenstelling van uw materiaal, niet om de slijtagecijfers.
Een waarschuwing over hardheid: harder is niet automatisch beter. Een mantel van HRC 68+ heeft minder taaiheid. Een stuk metaalafval dat door de molen gaat, of een harde start tegen een vastgelopen matrijs, kan een met hardmetaal beklede mantel laten afbrokkelen waar een Cr26-mantel met een groef zou overleven. En een zeer harde mantel versnelt de slijtage van de matrijs waartegen hij loopt. De gebalanceerde specificatie voor houtpelletwerk ligt in de band van HRC 58–62 — precies daarom werd Cr26 de standaard.
Koop om geen enkele prijs 45# stalen mantels. Leveranciers vermelden ze omdat ze op de markt bestaan, niet omdat ze werken. Met HRC 25–35 zijn ze binnen enkele dagen glad gepolijst, verdwijnen de groeven en bent u binnen een maand terug bij de foto van de versleten mantel bovenaan deze pagina.
De mantel afstemmen op de matrijs en uw grondstof
Mantel en matrijs slijten tegen elkaar, dus specificeer ze samen. Een met hardmetaal beklede mantel tegen een zachte matrijs vreet de matrijs op. Een zachte mantel tegen een geharde matrijs vreet de mantel op. De onderstaande combinatietabel combineert de matrijsaanbevelingen uit onze gids voor compressieverhoudingen met de aanbevelingen van de leverancier voor rollen (selectietabellen voor matrijzen en rollen van Changsheng):
| Grondstof | Matrijsmateriaal en hardheid | Matrijs L/D | Rolmangel | Verwachte levensduur matrijs |
|---|---|---|---|---|
| Zaagsel van zachthout | GCr15, HRC 52–56 | 1:4–1:6 | Cr26 | 1,800–2,500 h |
| Hardhout / rijstkaf | 20CrMnTi, HRC 56–60 | 1:6–1:8 | Wolfraamcarbide | 1,200–1,800 h |
| Pluimveevoer | GCr15, HRC 50–54 | 1:10–1:14 | Cr26 of roestvrij staal | 1,500–2,500 h |
| Rundveevoer | GCr15, HRC 50–54 | 1:8–1:12 | Cr26 | 1,500–2,500 h |
Let op wat de tabel impliceert voor producenten van brandstofpellets. Bij schoon zacht naaldhout is een Cr26-mantel met een GCr15-matrijls in een verhouding van 1:4–1:6 de economische combinatie, en beide onderdelen halen de buurt van 2.000 uur. Bij rijstvlies of PKS stapt u over op een hardere matrijs en een opgelaste mantel en accepteert u een kortere levensduur van beide — dat is de prijs van silica, en geen enkele leverancier zal die voor u wegwuiven. Elke leverancier die identieke slijtagelevensduur belooft ongeacht de grondstof, citeert een folder, geen productievloer.
De algemene pelletiseerfysica achter deze combinaties — wrijvingswarmte in de compressiezone, de rol van bindmiddelverweking, de energiekosten per ton — wordt goed behandeld in de pelletiseergids van Biomass Connect als u de achtergrond wilt.
Pasvorm: afmetingen die u moet bevestigen voordat u betaalt
Mantels met de verkeerde maat zijn een terugkerende orderregel bij leveranciers van matrijzen, en elke verkeerde maat is een stilgevallen lijn. Schrijf voordat u bestelt het volgende op en bevestig het met de leverancier:
- Buitendiameter: 150–350 mm bij gangbare ringmatrijsformaten, afgestemd op uw matrijsdiameter.
- Mantelbreedte: doorgaans 40–80 mm — deze moet binnen de werkband van uw matrijs vallen.
- Lagerboring: 60–120 mm, afgestemd op uw rollensamenstel, aangezien de mantel over het lagerhuis wordt geperst.
- Gewicht: 5–25 kg per mantel, afhankelijk van de maat.
De betrouwbare manier om dit goed te doen, is de leverancier uw molenmodel plus een foto van het rollensamenstel met een meetlint in beeld te sturen. Voor onze molens publiceren we de mantelafmetingen per model, en dezelfde discipline geldt voor elk merk: afmetingen eerst, materiaal tweede, prijs laatst. Wanneer een set aankomt, meet dan de buitendiameter tegen de tekening voordat deze uw magazijn verlaat — een mantel die een halve millimeter te groot is, loopt excentrisch, beukelt op de matrijs en vlakt zijn eigen groeven binnen enkele weken af. Vraag de leverancier ook naar de nabewerkingsslijptolerantie; ±0,05 mm op de buitendiameter is een redelijke commerciële standaard.

Hoe mantels in de praktijk op de lijn falen
Vlakke slijtage is het falen dat iedereen verwacht. In de praktijk beëindigen drie faalwijzen de levensduur van een mantel:
1. Schuurmiddelgedreven abrasieve slijtage. Zand en steenfijn komen mee met de grondstof. Dit is het mechanisme achter het falen na 200 uur in de CSAE-proef, en het is de reden waarom de voorzijde van de mantel het diepst slijt. De oplossing ligt stroomopwaarts, niet bij de molen: steenvangers, magneten en een hamermolenscherm dat verontreinigingen buiten houdt. Als uw zaagsel van een havenwerf of een gemengde houtwerf komt, ga dan vanaf dag één uit van schuurmiddel en specificeer oplassen.
2. Vastlopen van het lager in de rol. De mantel stopt met draaien, klemt tegen de matrijs en gutst binnen enkele seconden een ring erin. De grondoorzaak is stof dat langs de afdichtingen komt en droog vet. Leveranciers bestrijden dit met drietraps-labyrintafdichtingen, een luchtspoeling van ongeveer 0,2 bar om stof buiten te houden, en vet elke 8 bedrijfsuren. Als uw molen handmatig wordt gesmeerd, zet dit dan op de ploegenchecklist — een gemiste ronde kost een mantel en meestal ook een matrijs.
3. Hitteschade. Een mantel die koud tegen een volle matrijs start, of die met water wordt “gekoeld”, scheurt door het geharde oppervlak. Laat de molen ongeveer vijf minuten leeg draaien om de matrijs en rollen op te warmen voordat u belast, en blus een hete mantel nooit met water.
Los van deze is er de langzame erosie die u niet kunt stoppen maar wel kunt meten: groeven die afvlakken, de effectieve spleet die breder wordt en de output die bij dezelfde motorlast langzaam daalt. Dat brengt ons bij energie.
De energie die u verspilt met een versleten mantel
Een versleten mantel vertraagt de lijn niet alleen — u betaalt er ook voor. Wrijving tussen de rollermantel en het matrijsoppervlak verbruikt aandrijfenergie, zelfs waar zich geen open matrijskanalen onder de rol bevinden, en onderzoekers van de Beijing Forestry University bouwden speciaal een experimentele molen om dat verlies te recupereren. Hun verbeterde ontwerp perste materiaal met zuigers in de open kanalen en draaide zonder meetbare slijtage aan zowel het rolleroppervlak als de matrijs, terwijl de pelletdichtheid en mechanische duurzaamheid gelijk bleven (BioResources, Chen et al. 2015). De commerciële boodschap is bot: het grensvlak tussen rol en matrijs is een van de grootste wrijvingsverliezen in de machine, en een gepolijste, versleten mantel maximaliseert dat.
Het specifieke energieverbruik voor pelletiseren varieert sterk met grondstof en omstandigheden — de gepubliceerde proeven van INL variëren ruwweg van 75–275 kWh/t — maar wat uw referentiewaarde ook is, een versleten mantel drijft die op. Let op kWh per ton naast de output. Wanneer de energie per ton stijgt terwijl de output daalt, is de compressiezone veranderd, en de mantel is de gebruikelijke verdachte.
Wat mantels kosten en hoe ze worden gemaakt
Weten hoe een walsring is opgebouwd, vertelt je welke kwaliteitscontroles ertoe doen. De productieketen voor een Cr26-walsring verloopt als volgt: het legeren smelten in een inductieoven, gieten — centrifugaalgieten geeft een dichtere, schonere walsring dan statisch gieten — de buitenkant ruw bewerken tot ongeveer 2 mm overmaat, afschrikken bij 980–1.050°C en ontlaten bij 200–250°C om over de hele doorsnede HRC 58–62 te halen, en vervolgens de buitendiameter slijpen op eindmaat (stappen gepubliceerd door een Chinese rollenleverancier, Procesnotities walsring Changsheng). Bij opgestelde walsringen wordt de wolfraamcarbidelaag na de warmtebehandeling aangebracht, via open-booglassen of spuiten-en-versmelten, vóór het eindslippen.
Elke stap in die keten is een controlepunt waar je naar kunt vragen. Een leverancier die niet kan zeggen welke gietmethode hij gebruikt, of die een hardheidscertificaat alleen „op aanvraag” levert, vertelt je waar zijn proces zwak is. Twee certificaten zijn bij elke bestelling het geld waard: oppervlaktehardheid (een steekproef op de daadwerkelijke walsring, niet het batchrecord) en, bij opgestelde walsringen, verificatie van de laagdikte op drie punten over het loopvlak.
Wat prijs betreft lopen leverancierslijsten zo uiteen dat je altijd moet offreren op basis van je eigen matrijsdiameter en grondstof in plaats van een webfiguur te vertrouwen. Een gepubliceerde basislijn van één leverancier zet Cr26-walsringen op $200–800 per set afhankelijk van de maat, met wolfraamcarbide-opstorting op 1,8–2,2× die basislijn; een ander vermeldt Cr26 op $500–1.200 per set (Matrijs- en rollentabellen Changsheng). De eerlijke lezing van die ranges: kleine walsringen voor molens van de 350-klasse zitten aan de onderkant, grote walsringen voor molens van de 850-klasse zitten daarboven, en de premiebanden zijn consistent, ook waar de absolute bedragen dat niet zijn. Als een offerte ver onder de band uitkomt, is het meestal de 45#-stalen walsring in vermomming — vraag naar het hardheidscertificaat voordat je om korting vraagt.
Inlopen en de eerste 100 uur
De meeste voortijdige walsringstoringen gebeuren in de eerste dagen, niet in de eerste duizend uur, en ze overkomen walsringen die onzorgvuldig zijn gemonteerd. De inlooproutine die wij onze eigen klanten geven:
- Warm de molen op voordat je laadt. Laat de molen ongeveer vijf minuten leeg draaien, zodat matrijs en walsringen samen op werktemperatuur komen. Een koude start perst koud staal tegen een koude matrijs, en de differentiële krimp is wat de opstorting laat barsten.
- Schrik een hete walsring nooit af. Water op heet gehard staal veroorzaakt scheuren. Laat het in de lucht afkoelen.
- Stel de speling bewust in. Stel de speling tussen rol en matrijs bij elke walsringwissel af op de werkband van 0,1–0,3 mm, gecontroleerd op meerdere rotatieposities, niet één keer op één positie.
- Smeer volgens schema. Acht uur tussen smeerbeurten, hogetemperatuursmeervet, en bevestig dat de labyrintafdichtingen en de luchtspoeling (ongeveer 0,2 bar) daadwerkelijk zijn aangesloten vóór de eerste start. Het lager in de walsring bezwijkt stil door stof en droog vet — de walsring is alleen wat stopt met draaien wanneer dat gebeurt.
- Eerste inspectie na 100 uur. Fotografeer het groefvlak en noteer de output en kWh/t. Deze basisfoto is je referentie op 300 en 600 uur, en het is het bewijs dat je nodig hebt als er ooit een garantieclaim komt.
Dat laatste punt is belangrijker dan het lijkt. Slijtage van een walsring is een curve, en de foto na 100 uur vertelt je of je lijn op het vlakke deel van de curve zit (normale inloop) of al op het steile deel (gruis in de voeding, speling te krap, of vocht dat tegenwerkt). Operators die elke nieuwe set fotograferen, vangen voederproblemen weken eerder op dan de outputgrafiek.
Wat je in de RFQ zet
RFQ's voor walsringen mislukken door vage formuleringen, dus zet cijfers in de tabel:
- Materiaal en hardheid: bijv. Cr26, HRC 58–62 met certificaat, of WC-opstorting, HRC 68–72 oppervlak, laag 3–5 mm.
- Afmetingen: buitendiameter, breedte, lagerboring, elk met tolerantie; buitendiameter geslepen op ±0,05 mm.
- Groefpatroon passend bij de genoemde grondstof — vermeld de grondstof, niet alleen „biomassa”.
- Afdichting: drievoudige labyrintafdichtingen en specificatie van het smeerinterval voor de rollenassemblage.
- Hardheidscertificaat en, bij opgestelde walsringen, verificatie van de laagdikte.
Houd vanaf de inbedrijfstellingsdag twee reservsets op voorraad en wissel ze af — onze richtlijn voor onderdelenvoorraad legt de volledige lijst uit en de bijbehorende budgetposten. Een walsring is een verbruiksartikel; behandel het als zodanig en het verrast je nooit. Begroot de vervanging zoals je matrijswissels begroot: in bedrijfsuren, niet in kalendermaanden.
Wisselkalender per grondstof
Het laatste wat de meeste inkopers nodig hebben, is een ritme om op te plannen. Deze banden gaan uit van schone, correct gedoseerde voeding en de combinaties in de bovenstaande tabel. Als uw lijn 6.000 uur per jaar draait, ziet een onderhoudsplan er in de praktijk uit zoals de onderstaande kalender:
| Grondstof | Verwachte levensduur van de huls | Hulzen per jaar bij 6.000 u | Inspectieritme | Voorraad op de plank |
|---|---|---|---|---|
| Schoon zachthout | 1,200–1,800 h | 3–5 sets | Meet elke 200 u de groefdiepte | 2 sets |
| Gemengd hout / hardhout | 600–1,000 h | 6–10 sets | Elke 150 u; let op de band aan de voedingszijde | 2–3 sets |
| Rijstvlies / PKS / stro | 400–700 u (Cr26) / tot ~1.600 u hardfaced | 4–15 sets | Elke 100 u; log output en kWh/t | 3 sets |
Twee afsluitende opmerkingen. Ten eerste: vervang hulzen als set — één versleten huls naast nieuwe belast de matrijs ongelijkmatig en verkort de levensduur van alle hulzen. Ten tweede: log elke wissel — gedraaide uren, grondstof, outputtrend en het slijtagepatroon dat u zag. Na twee cycli kent u uw eigen levensduurbanden, en uw offerterondes bij leveranciers worden elke keer scherper.
Als uw grondstof verandert — een nieuwe werf, een nieuwe soortenmix, een overstap van zaagsel naar gemalen spaanders — herbereken dan de wissel voordat u aanneemt dat de oude banden nog gelden. De levensduur van de huls volgt de abrasiviteit van de grondstof nauwer dan welke andere variabele dan ook, en een grondstofwissel zet de curve terug. De goedkoopste verzekering is één vroege inspectie op het nieuwe materiaal: haal de rollenkap eraf, fotografeer de groeven na 100 uur en pas uw kalender aan op wat u ziet in plaats van op wat de vorige grondstof u leerde. Inkopers die deze discipline toepassen, behandelen slijtagedelen als een kostenpost die ze beheersen; inkopers die het overslaan, behandelen ze als een verrassing die ze slikken. Over een jaar is het verschil zichtbaar op het kosten-per-tonblad, niet alleen in het onderhoudsdagboek.