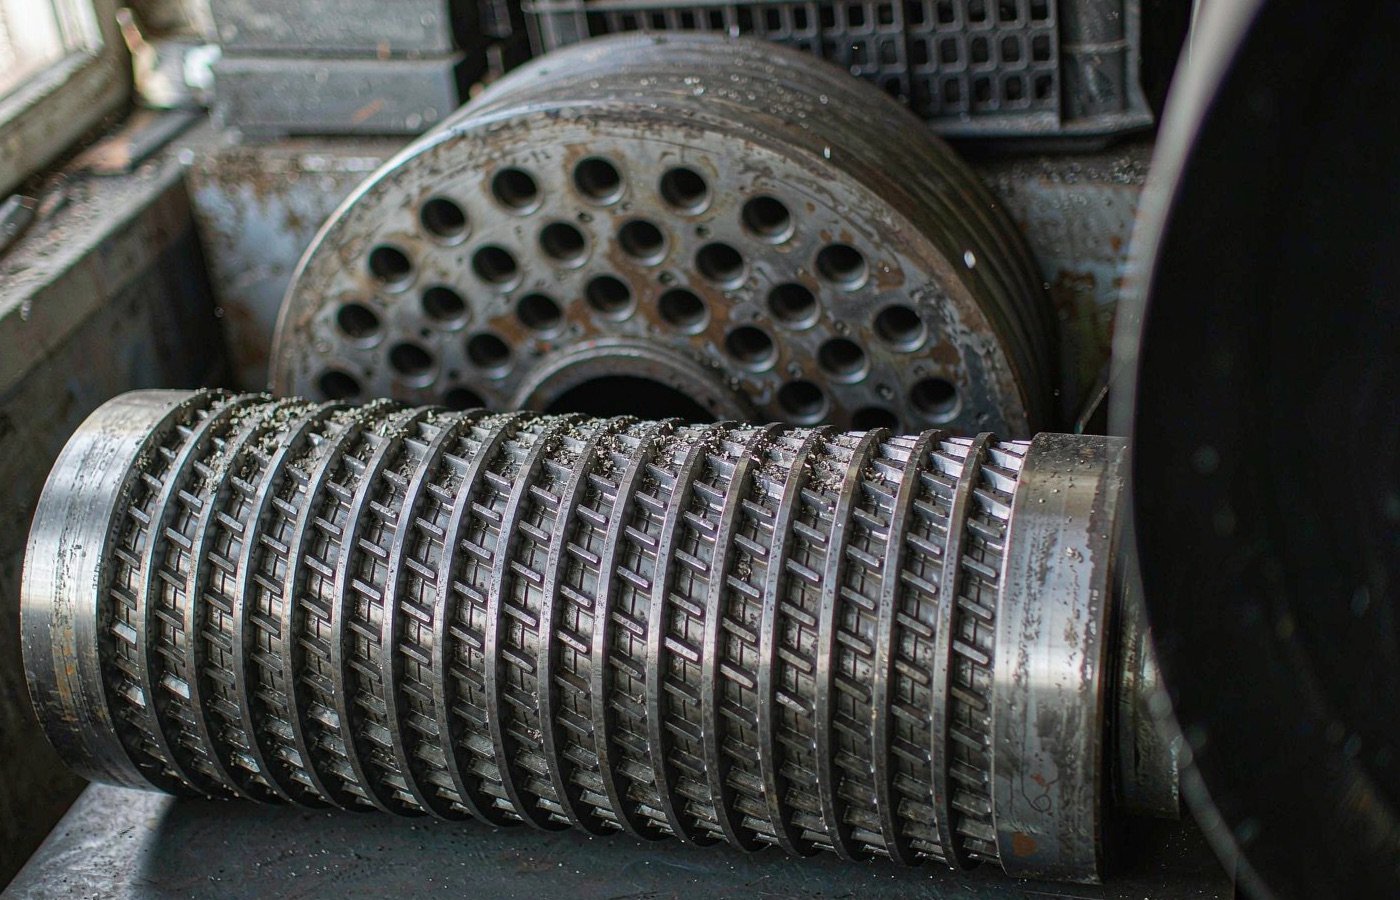
 La matriz anular acapara toda la atención cuando los compradores especifican una peletizadora. Luego la línea funciona durante cuatro meses y la pieza que en realidad se desgasta primero es la carcasa del rodillo: la camisa ranurada atornillada sobre cada rodillo de prensa, que comprime el aserrín contra la matriz con una holgura de aproximadamente 0,1–0,3 mm. Cuando la carcasa se desgasta, la holgura se abre, el material resbala en lugar de comprimirse, la producción cae y la matriz se desgasta de forma irregular detrás de ella.
Fabricamos peletizadoras de matriz anular vertical y enviamos carcasas de Cr26 como estándar. Pero la carcasa que necesita depende mucho más de su materia prima que del modelo de la máquina. Esta guía cubre de qué están hechas las carcasas, cómo fallan, qué revisar antes de pagar y cuándo cambiarlas. Si también está especificando matrices, léala junto con nuestra guía de compra de matrices anulares : las dos piezas se desgastan como un par.
Por qué la carcasa del rodillo falla antes que cualquier otra cosa
La carcasa trabaja en el rincón más exigente de la máquina. Soporta toda la fuerza de compactación, se desliza contra materia prima cargada de partículas abrasivas y se calienta porque toda la fricción de la zona de compresión pasa a través de ella. La banda de contacto entre la carcasa y la matriz es estrecha, por lo que la carga por milímetro cuadrado es alta incluso cuando la máquina funciona muy por debajo de su capacidad nominal.
Un ensayo de desgaste en una peletizadora de biomasa en China documentó lo severa que es esta exigencia. El conjunto de rodillo probado estaba fabricado con acero 45 con una capa cementada de 3 mm y duró solo 200 horas antes de fallar por desgaste. El análisis con microscopio electrónico de barrido mostró que los mecanismos dominantes eran el desgaste adhesivo y el abrasivo, además de fisuración por corrosión bajo tensión cerca de la unión entre la capa cementada y el sustrato. El desgaste fue más profundo en el lado de alimentación del rodillo —hasta 4,2 mm, unos 1,2 mm más que en los otros lados— porque allí es donde el material fresco, a menudo más abrasivo, muerde primero la carcasa. Los investigadores atribuyeron el rápido fallo a los minerales silicatados, las impurezas y la humedad de la materia prima (Transactions of the Chinese Society of Agricultural Engineering, análisis de fallo por desgaste de rodillos).
De ese estudio se desprenden tres lecciones prácticas. Primera, una carcasa que solo es «suficientemente dura» sobre el papel puede fallar en meses si su materia prima contiene arena, corteza abrasiva o finos de piedra. Segunda, el desgaste se concentra en el lado de alimentación, por lo que una carcasa puede quedar inservible en una banda mientras parece estar bien en el resto. Tercera, el acero barato para carcasas es el acero más caro que puede comprar: 200 horas significan un cambio de carcasa cada dos semanas en una línea de dos turnos.
De qué está hecha la carcasa
Cuatro familias de materiales dominan el mercado. Las cifras siguientes provienen de la comparación publicada por un proveedor chino de rodillos (Changsheng, carcasa de rodillo Cr26 frente a carburo de tungsteno); hemos visto las mismas bandas en otros proveedores y en operadores que utilizan nuestras peletizadoras.
| Material de la carcasa | Dureza (HRC) | Vida útil típica, madera blanda | Vida útil típica, madera dura | Costo relativo |
|---|---|---|---|---|
| Hierro de alto cromo Cr26 (estándar) | 58–62 | 1,200–1,800 h | 600–1,000 h | 1.0× |
| Con recubrimiento duro de carburo de tungsteno | 68–72 (superficie) | 1,800–2,500 h | 1,000–1,600 h | 1.8–2.2× |
| Acero inoxidable 440C | 52–56 | 800–1,200 h | 400–700 h | 1.5–2.0× |
| Acero al carbono 45# (carcasas económicas) | 25–35 | 100–300 h | 50–150 h | 0.5× |
Lea esa tabla pensando en su materia prima, no solo en la columna del precio. El Cr26 es la opción predeterminada correcta para madera blanda, aserrín mixto y biomasa limpia. El recubrimiento duro de carburo de tungsteno se amortiza cuando la sílice llega con la materia prima: cáscara de arroz, cáscara de palmiste, paja y cualquier madera dura comprada en un patio que también maneja madera de construcción. La capa recubierta tiene 3–5 mm de espesor, se aplica mediante soldadura por arco abierto o rociado y fusión, y puede cubrir toda la cara o solo la zona de desgaste. En las materias primas abrasivas estimamos que una carcasa recubierta recupera su prima de costo en el primer ciclo de cambio, porque usted compra una carcasa donde de otro modo compraría dos.
El inoxidable 440C merece una nota porque se pide por la razón equivocada. Su ventaja es la resistencia a la corrosión: materias primas húmedas, ácidas o salinas, y molinos que quedan inactivos en climas húmedos. Frente a la abrasión pura se desgasta más rápido que el Cr26 y además cuesta una vez y media más. Cómprelo por la química de su material, no por las cifras de desgaste.
Una advertencia sobre la dureza: más duro no es automáticamente mejor. Una carcasa a HRC 68+ tiene menor tenacidad. Un trozo de metal extraño que pase por el molino, o un arranque forzado contra una matriz atascada, pueden astillar una carcasa recubierta donde una carcasa de Cr26 sobreviviría con un surco. Y una carcasa muy dura acelera el desgaste de la matriz contra la que roza. La especificación equilibrada para el trabajo con pellets de madera se sitúa en la banda de HRC 58–62, que es exactamente por lo que el Cr26 se convirtió en el estándar.
No compre carcasas de acero 45# a ningún precio. Los proveedores las listan porque existen en el mercado, no porque funcionen. A HRC 25–35 se pulen hasta quedar lisas en pocos días, las ranuras desaparecen y en un mes usted vuelve a la foto de la carcasa desgastada que aparece al inicio de esta página.
Combinar la carcasa con la matriz y su materia prima
La carcasa y la matriz se desgastan entre sí, así que especifíquelas juntas. Una carcasa recubierta contra una matriz blanda se comerá la matriz. Una carcasa blanda contra una matriz endurecida se comerá la carcasa. La tabla de combinaciones a continuación reúne las recomendaciones de matriz de nuestra guía de relación de compresión con las recomendaciones de rodillos del proveedor (tablas de selección de matrices y rodillos de Changsheng):
| Materia prima | Material y dureza de la matriz | L/D de la matriz | Carcasa del rodillo | Vida útil esperada de la matriz |
|---|---|---|---|---|
| Aserrín de madera blanda | GCr15, HRC 52–56 | 1:4–1:6 | Cr26 | 1,800–2,500 h |
| Madera dura / cáscara de arroz | 20CrMnTi, HRC 56–60 | 1:6–1:8 | Carburo de tungsteno | 1,200–1,800 h |
| Alimento para aves de corral | GCr15, HRC 50–54 | 1:10–1:14 | Cr26 o inoxidable | 1,500–2,500 h |
| Alimento para ganado | GCr15, HRC 50–54 | 1:8–1:12 | Cr26 | 1,500–2,500 h |
Observe lo que la tabla implica para los productores de pélets de combustible. En madera blanda limpia, una carcasa de Cr26 y una matriz de GCr15 en una proporción de 1:4–1:6 es la combinación económica, y ambas piezas alcanzan el entorno de las 2.000 horas. Con cáscara de arroz o PKS, se pasa a una matriz más dura y a una carcasa con recubrimiento duro, y se acepta una vida útil más corta en ambas: ese es el precio de la sílice, y ningún proveedor se lo va a evitar. Cualquier proveedor que cotice una vida útil idéntica independientemente de la materia prima está cotizando un folleto, no la realidad de la planta.
La física general de la peletización que sustenta estas combinaciones —el calor por fricción en la zona de compresión, el papel del ablandamiento del aglomerante, el costo energético por tonelada— se trata bien en el guía de peletización de Biomass Connect si desea los antecedentes.
Ajuste: dimensiones que debe confirmar antes de pagar
Las carcasas de tamaño incorrecto son una línea de pedido recurrente para los proveedores de matrices, y cada tamaño incorrecto es una línea detenida. Antes de hacer el pedido, anote y confirme con el proveedor:
- Diámetro exterior: 150–350 mm entre los tamaños comunes de matriz anular, según el diámetro de su matriz.
- Ancho de la carcasa: normalmente 40–80 mm; debe encajar dentro de la banda de trabajo de su matriz.
- Diámetro interior del rodamiento: 60–120 mm, según su conjunto de rodillos, ya que la carcasa se prensa sobre el alojamiento del rodamiento.
- Peso: 5–25 kg por carcasa según el tamaño.
La forma fiable de acertar es enviar al proveedor el modelo de su molino junto con una foto del conjunto de rodillos con una cinta métrica en el encuadre. Para nuestros molinos publicamos las dimensiones de la carcasa para cada modelo, y la misma disciplina se aplica a cualquier marca: primero las dimensiones, después el material y por último el precio. Cuando llegue un juego, mida el diámetro exterior contra el plano antes de que salga de su almacén: una carcasa que exceda el tamaño en medio milímetro girará excéntrica, golpeará la matriz y aplanará sus propias ranuras en pocas semanas. Pida también al proveedor la tolerancia del rectificado de acabado; ±0,05 mm en el diámetro exterior es un estándar comercial razonable.

Cómo fallan realmente las carcasas en la línea
El desgaste plano es el fallo que todos esperan. En la práctica, tres modos de fallo ponen fin a la vida útil de una carcasa:
1. Desgaste abrasivo por partículas abrasivas. Arena y finos de piedra entran con la materia prima. Este es el mecanismo que provocó el fallo a las 200 horas en el ensayo de la CSAE, y es la razón por la que el lado frontal de la carcasa se desgasta más. La solución está aguas arriba, no en el molino: trampas de piedras, imanes y una criba de molino de martillos que mantenga fuera los contaminantes. Si su aserrín proviene de un patio portuario o de un patio de madera mixta, suponga la presencia de partículas abrasivas y especifique recubrimiento duro desde el primer día.
2. Agarrotamiento del rodamiento dentro del rodillo. La carcasa deja de girar, se bloquea contra la matriz y le abre un surco en forma de anillo en cuestión de segundos. La causa raíz es el polvo que atraviesa los sellos y la grasa seca. Los proveedores lo contrarrestan con sellos de triple laberinto, una purga de aire de unos 0,2 bar para mantener fuera el polvo y engrase cada 8 horas de funcionamiento. Si su molino tiene engrase manual, inclúyalo en la lista de verificación del turno: una ronda omitida cuesta una carcasa y normalmente también una matriz.
3. Daño por calor. Una carcasa que arranca en frío contra una matriz llena, o a la que se le echa agua para «enfriarla», se agrieta a través de la superficie endurecida. Haga funcionar el molino en vacío unos cinco minutos para calentar la matriz y los rodillos antes de cargar, y nunca aplique un enfriamiento brusco con agua a una carcasa caliente.
Aparte de estos, está la erosión lenta que no se puede detener pero sí medir: las ranuras se aplanan, la holgura efectiva se ensancha y la producción disminuye poco a poco con la misma carga del motor. Eso nos lleva a la energía.
La energía que desperdicia con una carcasa desgastada
Una carcasa desgastada no solo frena la línea: le cobra por el privilegio. La fricción entre la carcasa del rodillo y la superficie de la matriz consume energía de accionamiento incluso donde no hay canales abiertos de matriz bajo el rodillo, y los investigadores de la Universidad Forestal de Pekín construyeron un molino experimental específicamente para recuperar esa pérdida. Su diseño mejorado presionaba el material hacia los canales abiertos con pistones y funcionaba sin desgaste medible ni en la superficie del rodillo ni en la matriz, mientras que la densidad del pélet y la durabilidad mecánica se mantenían igual (BioResources, Chen y otros, 2015). El mensaje comercial es directo: la interfaz rodillo-matriz es una de las mayores pérdidas por fricción de la máquina, y una carcasa pulida y desgastada la maximiza.
La energía específica de la peletización varía ampliamente según la materia prima y las condiciones —los ensayos publicados del INL abarcan aproximadamente 75–275 kWh/t—, pero sea cual sea su valor de referencia, una carcasa desgastada lo eleva. Vigile los kWh por tonelada junto con la producción. Cuando la energía por tonelada sube mientras la producción baja, la zona de compresión ha cambiado, y la carcasa es la sospechosa habitual.
Cuánto cuestan las carcasas y cómo se fabrican
Saber cómo se fabrica una camisa le indica qué controles de calidad importan. La cadena de fabricación de una camisa de Cr26 es: fundir la aleación en un horno de inducción, colarla —la colada centrífuga produce una camisa más densa y limpia que la colada estática—, mecanizar en desbaste el exterior hasta unas 2 mm de sobredimensión, templar a 980–1.050 °C y revenir a 200–250 °C para alcanzar HRC 58–62 en toda la sección, y después rectificar en acabado el diámetro exterior a la dimensión final (pasos publicados por un proveedor chino de rodillos, Notas de proceso de las camisas de rodillo de Changsheng). En las camisas con recargue duro, la capa de carburo de tungsteno se aplica después del tratamiento térmico, mediante soldadura por arco abierto o proyección y fusión, antes del rectificado final.
Cada paso de esa cadena es un punto de control por el que puede preguntar. Un proveedor que no sabe decir qué método de colada utiliza, o que ofrece un certificado de dureza solo «a petición», le está indicando dónde flaquea su proceso. Dos certificados valen la pena en cada pedido: la dureza superficial (una comprobación puntual en la camisa real, no en el registro del lote) y, en las camisas con recargue duro, la verificación del espesor de la capa en tres puntos a lo ancho de la cara.
En cuanto al precio, las listas de los proveedores difieren lo suficiente como para que siempre convenga cotizar con su propio diámetro de matriz y su materia prima en lugar de fiarse de una cifra de la web. Una referencia publicada por un proveedor sitúa las camisas de Cr26 en 200–800 USD por juego según el tamaño, con el recargue duro de carburo de tungsteno a 1,8–2,2 veces esa referencia; otro fija el Cr26 en 500–1.200 USD por juego (Tablas de matrices y rodillos de Changsheng). La lectura honesta de esos rangos: las camisas pequeñas para molinos de la clase 350 quedan en el extremo inferior, las camisas grandes para molinos de la clase 850 quedan por encima, y las franjas premium son coherentes aunque los valores absolutos no lo sean. Si una cotización queda muy por debajo de la franja, normalmente es una camisa de acero 45# disfrazada: pida el certificado de dureza antes de pedir el descuento.
Rodaje inicial y las primeras 100 horas
La mayoría de las fallas prematuras de camisas ocurren en los primeros días, no en las primeras mil horas, y les ocurren a camisas que se instalaron sin cuidado. La rutina de rodaje inicial que damos a nuestros propios clientes:
- Caliente el molino antes de cargarlo. Haga funcionar el molino en vacío unos cinco minutos para que la matriz y las camisas alcancen juntas la temperatura de trabajo. Un arranque en frío presiona acero frío contra una matriz fría, y la contracción diferencial es lo que agrieta el recargue duro.
- Nunca temple una camisa caliente. El agua sobre acero templado caliente genera grietas. Déjela enfriar al aire.
- Ajuste la holgura de forma deliberada. Ajuste la holgura rodillo-matriz a la banda de trabajo de 0,1–0,3 mm en cada cambio de camisa, comprobándola en varias posiciones de giro, no una sola vez en una posición.
- Engrase según el programa. Ocho horas entre rondas de engrase, grasa de alta temperatura, y confirme que los sellos laberínticos y la purga de aire (alrededor de 0,2 bar) están realmente conectados antes del primer arranque. El rodamiento dentro de la camisa muere en silencio por el polvo y la grasa seca; la camisa es solo lo que deja de girar cuando eso ocurre.
- Primera inspección a las 100 horas. Fotografíe la cara de la ranura y anote la producción y los kWh/t. Esta foto de referencia es con la que compara a las 300 y 600 horas, y es la evidencia que necesita si alguna vez surge un reclamo de garantía.
Ese último punto importa más de lo que parece. El desgaste de una camisa es una curva, y la foto de las 100 horas le indica si su línea está en la parte plana de la curva (asentamiento normal) o ya en la parte empinada (arenilla en la alimentación, holgura demasiado estrecha o humedad que le juega en contra). Los operadores que fotografían cada juego nuevo detectan problemas de materia prima semanas antes de que lo haga el gráfico de producción.
Qué incluir en la solicitud de cotización
Las solicitudes de cotización de camisas fracasan por redacciones vagas, así que ponga números en la tabla:
- Material y dureza: p. ej., Cr26, HRC 58–62 con certificado, o recargue duro de WC, superficie HRC 68–72, capa de 3–5 mm.
- Dimensiones: diámetro exterior, ancho, diámetro interior del rodamiento, cada uno con tolerancia; diámetro exterior rectificado a ±0,05 mm.
- Patrón de ranuras adecuado a la materia prima indicada: especifique la materia prima, no solo «biomasa».
- Sellado: sellos de triple laberinto y especificación del intervalo de engrase para el conjunto del rodillo.
- Certificado de dureza y, en las camisas con recargue duro, verificación del espesor de la capa.
Almacene dos juegos de repuesto desde el día de la puesta en marcha y altérnelos: nuestra guía de almacenamiento de repuestos explica la lista completa y las partidas presupuestarias que la acompañan. Una camisa es un consumible; trátela como tal y nunca le dará sorpresas. Presupueste su reemplazo como presupuesta los cambios de matriz: en horas de máquina, no en un mes del calendario.
Calendario de sustitución por materia prima
Lo último que necesita la mayoría de los compradores es un ritmo con el que planificar. Estas bandas suponen una alimentación limpia y con el tamaño correcto, además de los emparejamientos de la tabla anterior. Si su línea funciona 6.000 horas al año, el calendario siguiente refleja cómo es un plan de mantenimiento en la práctica:
| Materia prima | Vida útil esperada de la camisa | Camisas al año a 6.000 h | Ritmo de inspección | Existencias en almacén |
|---|---|---|---|---|
| Madera blanda limpia | 1,200–1,800 h | 3–5 juegos | Medir la profundidad de las ranuras cada 200 h | 2 juegos |
| Madera mixta / madera dura | 600–1,000 h | 6–10 juegos | Cada 150 h; vigilar la banda del lado de alimentación | 2–3 juegos |
| Cáscara de arroz / PKS / paja | 400–700 h (Cr26) / hasta ~1.600 h con recargue duro | 4–15 juegos | Cada 100 h; registrar la producción y los kWh/t | 3 juegos |
Dos notas finales. Primera: sustituya las camisas como juego; una camisa desgastada que funciona junto a otras nuevas carga la matriz de forma desigual y acorta la vida de todas. Segunda: registre cada sustitución: horas de funcionamiento, materia prima, tendencia de producción y el patrón de desgaste observado. Tras dos ciclos conocerá sus propias bandas de vida útil, y sus rondas de cotización con el proveedor serán cada vez más precisas.
Si cambia su materia prima —un nuevo patio, una nueva mezcla de especies, un cambio de serrín a finos de astillas trituradas—, vuelva a calcular la sustitución antes de dar por hecho que las bandas anteriores siguen siendo válidas. La vida útil de las camisas sigue la abrasividad de la materia prima más estrechamente que cualquier otra variable, y un cambio de materia prima reinicia la curva. El seguro más barato posible es una inspección temprana con el nuevo material: retire la cubierta del rodillo, fotografíe las ranuras a las 100 horas y ajuste su calendario según lo que vea, no según lo que le enseñó la materia prima anterior. Los compradores que aplican esta disciplina tratan las piezas de desgaste como un coste que gestionan; los que la omiten las tratan como una sorpresa que asumen. A lo largo de un año, la diferencia se refleja en la hoja de coste por tonelada, no solo en el diario de mantenimiento.