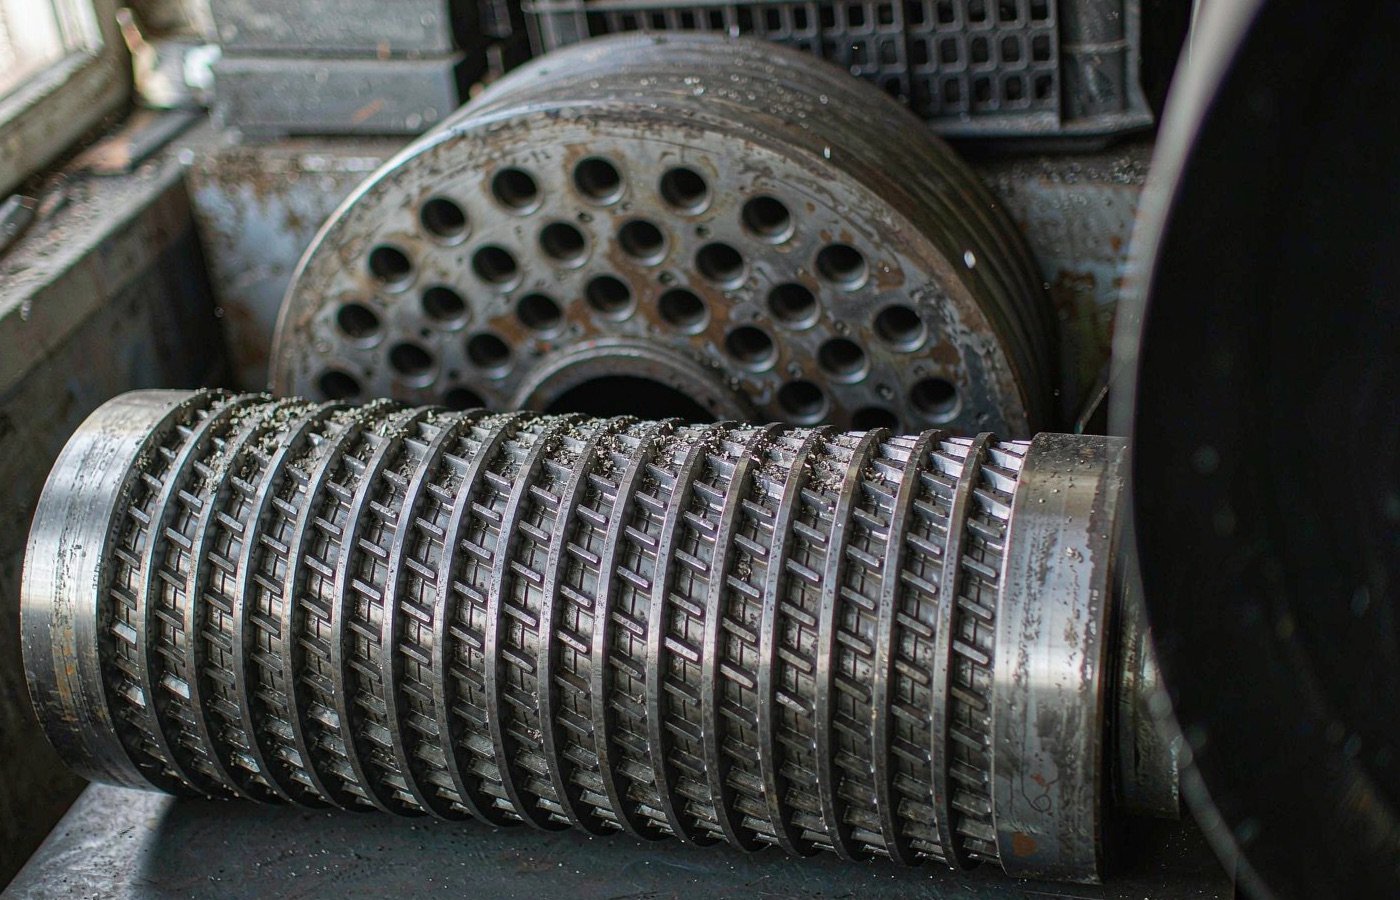
 يحظى القالب الحلقي بكل الاهتمام عندما يحدد المشترون مواصفات مطحنة الحبيبات. ثم يعمل الخط لأربعة أشهر، ويكون الجزء الذي تآكل أولاً في الواقع هو أسطوانة البكرة — الجلبة المحززة المربوطة بمسامير فوق كل بكرة كبس، التي تضغط نشارة الخشب داخل القالب عند فجوة تبلغ نحو 0.1–0.3 مم. وعندما تتآكل الأسطوانة، تتسع الفجوة، وينزلق المواد بدلاً من أن ينضغط، وينخفض الإنتاج، ويتآكل القالب بشكل غير متساوٍ خلفها.
نحن نصنع مطاحن ذات قالب حلقي عمودي ونشحن أسطوانات Cr26 كمعيار قياسي. لكن الأسطوانة التي تحتاجها تعتمد على مادتك الخام أكثر بكثير من اعتمادها على طراز المطحنة. يغطي هذا الدليل مما تُصنع الأسطوانات، وكيف تتلف، وما يجب فحصه قبل الدفع، ومتى تغيّرها. وإذا كنت تحدد مواصفات القوالب أيضاً، فاقرأه مع دليل شراء قالب الحلقة — فالجزآن يتآكلان كزوج واحد.
لماذا تتلف أسطوانة البكرة قبل أي شيء آخر
تعمل الأسطوانة في أسوأ زاوية في الآلة. فهي تحمل قوة الضغط الكاملة، وتنزلق على المادة الخام المحمّلة بالحبيبات الكاشطة، وتسخن لأن كل الاحتكاك من منطقة الضغط يمر عبرها. ونطاق التلامس بين الأسطوانة والقالب ضيق، لذا يكون الحمل لكل مليمتر مربع مرتفعاً حتى عندما تعمل المطحنة بأقل بكثير من طاقتها المقدرة.
وثّقت تجربة تآكل على مطحنة حبيبات كتلية في الصين مدى قسوة هذا العمل. فقد صُنّع مجمّع البكرة المختبر من فولاذ 45 بطبقة كربنة بسماكة 3 مم ولم يصمد سوى 200 ساعة قبل فشل التآكل. وأظهر الفحص بالمجهر الإلكتروني الماسح أن الآليات السائدة كانت التآكل الالتصاقي والتآكل الكاشط، إضافة إلى تشقق التآكل الإجهادي بالقرب من وصلة طبقة الكربنة والركازة. وكان التآكل أعمق في جانب التغذية من البكرة — حتى 4.2 مم، أي نحو 1.2 مم أعمق من الجوانب الأخرى — لأن هناك حيث تعضّ المادة الطازجة، وغالباً الأكثر خشونة، الأسطوانة أولاً. وعزا الباحثون الفشل السريع إلى المعادن السيليكاتية والشوائب والرطوبة في المادة الخام (معاملات الجمعية الصينية للهندسة الزراعية، تحليل فشل تآكل البكرة).
تستخلص ثلاث دروس عملية من تلك الدراسة. أولاً، الأسطوانة “الصلبة بما يكفي” على الورق فقط قد تتلف في غضون أشهر إذا كانت مادتك الخام تحمل رمالاً أو حبيبات لحاء أو غبار حجارة. ثانياً، يتركز التآكل في جانب التغذية، لذا قد تكون الأسطوانة خردة في شريط واحد بينما تبدو سليمة في مكان آخر. ثالثاً، فولاذ الأسطوانة الرخيص هو أغلى فولاذ يمكنك شراؤه: فالـ200 ساعة تعني تغيير أسطوانة كل أسبوعين على خط بورديتين.
مما تُصنع الأسطوانة
تهيمن أربع عائلات من المواد على السوق. الأرقام أدناه مأخوذة من مقارنة منشورة لمورد أسطوانات صيني واحد (Changsheng، أسطوانة البكرة Cr26 مقابل كربيد التنغستن)؛ وقد رأينا النطاقات نفسها من موردين آخرين ومن مشغلين يشغّلون مطاحننا.
| مادة الأسطوانة | الصلابة (HRC) | العمر النموذجي، الخشب اللين | العمر النموذجي، الخشب الصلب | التكلفة النسبية |
|---|---|---|---|---|
| حديد عالي الكروم Cr26 (قياسي) | 58–62 | 1,200–1,800 h | 600–1,000 h | 1.0× |
| مُلبّس بكربيد التنغستن | 68–72 (السطح) | 1,800–2,500 h | 1,000–1,600 h | 1.8–2.2× |
| فولاذ مقاوم للصدأ 440C | 52–56 | 800–1,200 h | 400–700 h | 1.5–2.0× |
| فولاذ كربوني 45# (أغلفة اقتصادية) | 25–35 | 100–300 h | 50–150 h | 0.5× |
اقرأ هذا الجدول مع وضع مادة التغذية الخاصة بك في الاعتبار، وليس عمود السعر فقط. Cr26 هو الخيار الافتراضي الصحيح للخشب اللين ونشارة الخشب المختلطة والكتلة الحيوية النظيفة. يسترد طلاء كربيد التنجستن المقاوم للتآكل تكلفته عندما ترافق السيليكا المادة الخام — قشور الأرز، وقشرة نواة النخيل، والقش، وأي خشب صلب يُشترى من ساحة تتعامل أيضاً مع خشب البناء. يبلغ سمك الطبقة المطلية المقاومة للتآكل 3–5 مم، وتُطبَّق باللحام القوسي المكشوف أو بالرش والصهر، ويمكن أن تغطي الوجه بالكامل أو منطقة التآكل فقط. وبالنسبة لمواد التغذية الكاشطة، نقدّر أن الغلاف المطلي المقاوم للتآكل يسترد علاوة تكلفته في دورة الاستبدال الأولى، لأنك تشتري غلافاً واحداً حيث كنت ستشتري غلافين.
يستحق فولاذ 440C المقاوم للصدأ ملاحظة لأنه يُطلب لسبب خاطئ. ميزته هي مقاومة التآكل — مواد التغذية الرطبة أو الحمضية أو المالحة، والمطاحن التي تبقى متوقفة في المناخات الرطبة. أما في الكشط الصرف فإنه يتآكل أسرع من Cr26 بينما تبلغ تكلفته ضعف ونصف. اشترِه من أجل كيمياء مادتك، لا من أجل أرقام التآكل.
تحذير واحد بشأن الصلادة: الأصلب ليس بالضرورة الأفضل. فالغلاف بصلادة HRC 68+ يتمتع بمتانة أقل. وقطعة من المعدن الغريب تمر عبر المطحنة، أو بداية قاسية مقابل قالب محشور، يمكن أن تكسر غلافاً مطلياً مقاومًا للتآكل حيث كان غلاف Cr26 سينجو بخدش. كما أن الغلاف شديد الصلادة يسرّع تآكل القالب الذي يعمل مقابله. المواصفة المتوازنة لعمل كريات الخشب تقع في نطاق HRC 58–62 — وهذا بالضبط سبب أصبح Cr26 هو المعيار.
لا تشترِ أغلفة فولاذ 45# بأي سعر. فالمورّدون يدرجونها لأنها موجودة في السوق، لا لأنها تعمل. عند صلادة HRC 25–35 تصبح ملساء تمامًا في غضون أيام، وتختفي الأخاديد، وتعود إلى صورة الغلاف المتآكل أعلى هذه الصفحة في غضون شهر.
مطابقة الغلاف مع القالب ومادة التغذية
يتآكل الغلاف والقالب ضد بعضهما البعض، لذا حدّد مواصفاتهما معًا. فالغلاف المطلي المقاوم للتآكل مقابل قالب طري يأكل القالب. والغلاف الطري مقابل قالب مقسّى يأكل الغلاف. يجمع جدول المطابقة أدناه توصيات القوالب من دليلنا دليل نسبة الانضغاط مع توصيات البكرات من المورّد (جداول اختيار القوالب والبكرات من Changsheng):
| المادة الخام | مادة القالب وصلادته | نسبة L/D للقالب | غلاف البكرة | عمر القالب المتوقع |
|---|---|---|---|---|
| نشارة الخشب اللين | GCr15، HRC 52–56 | 1:4–1:6 | Cr26 | 1,800–2,500 h |
| الخشب الصلب / قشور الأرز | 20CrMnTi، HRC 56–60 | 1:6–1:8 | كربيد التنجستن | 1,200–1,800 h |
| علف الدواجن | GCr15، HRC 50–54 | 1:10–1:14 | Cr26 أو مقاوم للصدأ | 1,500–2,500 h |
| علف الأبقار | GCr15، HRC 50–54 | 1:8–1:12 | Cr26 | 1,500–2,500 h |
لاحظ ما يعنيه الجدول لمنتجي حبيبات الوقود. على خشب الصنوبر اللين النظيف، فإن غلاف Cr26 وقالب GCr15 بنسبة 1:4–1:6 هو الاقتران الاقتصادي، ويصل كلا الجزأين إلى نطاق 2,000 ساعة. أما على قشر الأرز أو PKS، فإنك تنتقل إلى قالب أصلب وغلاف مبطن بسبيكة صلدة وتقبل عمرًا أقصر لكليهما — وهذا هو ثمن السيليكا، ولن يزيله لك أي مورّد. أي مورد يقدّم عمر تآكل متطابقًا بغض النظر عن المادة الأولية فإنه يقدّم كتيّبًا دعائيًا، لا أرضية مصنع.
أساسيات فيزياء التحبيب الكامنة وراء هذه الاقترانات — حرارة الاحتكاك في منطقة الضغط، ودور تليين المادة الرابطة، وتكلفة الطاقة لكل طن — مشروحة جيدًا في دليل التحبيب من Biomass Connect إذا أردت الخلفية.
الملاءمة: أبعاد يجب تأكيدها قبل الدفع
الأغلفة ذات المقاس الخاطئ بند طلب متكرر لدى موردي القوالب، وكل مقاس خاطئ يعني خط إنتاج متوقفًا. قبل أن تطلب، دوّن وتأكد مع المورّد من:
- القطر الخارجي: 150–350 مم عبر مقاسات القوالب الحلقية الشائعة، مطابقًا لقطر قالبك.
- عرض الغلاف: عادةً 40–80 مم — يجب أن يستقر داخل نطاق عمل قالبك.
- تجويف المحمل: 60–120 مم، مطابقًا لمجموعة البكرة لديك، لأن الغلاف يُضغط فوق مبيت المحمل.
- الوزن: 5–25 كجم لكل غلاف حسب المقاس.
الطريقة الموثوقة لإنجاز ذلك صحيحًا هي إرسال طراز مطحنتك إلى المورّد مع صورة لمجموعة البكرة وبجانبها شريط قياس ظاهر في الإطار. بالنسبة لمطاحننا ننشر أبعاد الغلاف مقابل كل طراز، وينطبق المبدأ نفسه على أي علامة تجارية: الأبعاد أولًا، والمادة ثانيًا، والسعر أخيرًا. وعند وصول طقم، قِس القطر الخارجي مقابل الرسم قبل أن يخرج من مخزنك — فالغلاف الذي يزيد نصف مليمتر عن المقاس سيدور لا مركزيًا، ويضرب القالب، ويُسطّح أخاديده خلال أسابيع. اطلب من المورّد تفاوت التجليخ التشطيبي أيضًا؛ فـ ±0.05 مم على القطر الخارجي معيار تجاري معقول.

كيف تفشل الأغلفة فعليًا على خط الإنتاج
التآكل المستوي هو الفشل الذي يتوقعه الجميع. في الواقع، هناك ثلاثة أنماط فشل تُنهي عمر الغلاف:
1. تآكل حَكّي بفعل الحبيبات الحاكة. تتسرب الرمال والحصى الناعم مع المادة الأولية. هذه هي الآلية وراء الفشل عند 200 ساعة في تجربة CSAE، وهي سبب كون الجانب الأمامي من الغلاف هو الأكثر تعرضًا للتآكل. الحل في المراحل الأولية، لا عند المطحنة: مصائد الحجارة، والمغناطيسات، ومصفاة مطحنة المطارق التي تبقي الملوثات خارجًا. إذا كان نشارتك يأتي من ساحة ميناء أو ساحة خشب مختلط، فافترض وجود الحبيبات الحاكة وحدّد التبطين الصلب منذ اليوم الأول.
2. انحشار المحمل داخل البكرة. يتوقف الغلاف عن الدوران، وينحشر ضد القالب، ويحفر فيه حلقة خلال ثوانٍ. السبب الجذري هو تسرب الغبار عبر الموانع والشحم الجاف. يواجه الموردون ذلك بأختام متاهية ثلاثية، وطرد هواء بنحو 0.2 بار لإبقاء الغبار خارجًا، وتشحيم كل 8 ساعات تشغيل. إن كانت مطحنتك تعتمد التشحيم اليدوي، فأدرجه في قائمة فحص الوردية — فدورة تشحيم فائتة تكلفك غلافًا وعادةً قالبًا أيضًا.
3. تلف حراري. الغلاف الذي يبدأ باردًا مقابل قالب ممتلئ، أو الذي يُصب عليه الماء «لتبريده»، يتشقق عبر سطحه المقسّى. شغّل المطحنة فارغة لنحو خمس دقائق لتسخين القالب والبكرات قبل التحميل، ولا تُطفئ غلافًا ساخنًا بالماء أبدًا.
بعيدًا عن هذه، هناك التآكل البطيء الذي لا يمكنك إيقافه لكن يمكنك قياسه: تسطّح الأخاديد، وانحراف الفجوة الفعلية نحو الاتساع، وتراجع الإنتاج عند حمل المحرك نفسه. وهذا يقودنا إلى الطاقة.
الطاقة التي تهدرها مع غلاف مستهلك
الغلاف المتآكل لا يُبطئ الخط فحسب — بل يجعلك تدفع ثمن ذلك. فالاحتكاك بين غلاف البكرة وسطح القالب يستهلك طاقة التشغيل حتى حيث لا توجد قنوات قالب مفتوحة تحت البكرة، وقد بنى باحثون في جامعة بكين للغابات مطحنة تجريبية خصيصًا لاستعادة تلك الخسارة. صميمهم المحسّن كان يضغط المادة في القنوات المفتوحة بكبّاسات ويعمل دون تآكل قابل للقياس على سطح البكرة أو القالب، مع بقاء كثافة الحبيبات والمتانة الميكانيكية كما هي (BioResources، Chen وآخرون 2015). والرسالة التجارية صريحة: السطح البيني بين البكرة والقالب هو أحد أكبر مصادر خسائر الاحتكاك في الآلة، والغلاف المتآكل المصقول يزيدها إلى أقصى حد.
تتباين الطاقة النوعية للتحبيب تباينًا واسعًا حسب المادة الأولية والظروف — فتجارب INL المنشورة تمتد نحو 75–275 كيلوواط ساعة/طن — لكن أيًا كان خط أساسك، فإن الغلاف المتآكل يدفعه إلى الأعلى. راقب كيلوواط ساعة لكل طن إلى جانب الإنتاج. عندما ترتفع الطاقة لكل طن بينما ينخفض الإنتاج، فقد تغيّرت منطقة الضغط، والغلاف هو المشتبه به المعتاد.
تكلفة الأغلفة وكيف تُصنع
معرفة كيفية تصنيع الأسطوانة تخبرك بفحوصات الجودة التي تهم. تتضمن سلسلة التصنيع لأسطوانة Cr26: صهر السبيكة في فرن حثّي، ثم صبّها — الصبّ بالطرد المركزي يعطي أسطوانة أكثف وأنظف من الصبّ الساكن — ثم الخراطة الخشنة للسطح الخارجي إلى حوالي 2 مم فوق المقاس، ثم التقسية عند 980–1,050°C والطبع عند 200–250°C للوصول إلى صلادة HRC 58–62 عبر المقطع، ثم التجليخ النهائي للقطر الخارجي إلى المقاس النهائي (خطوات نشرها أحد موردي البكرات الصينيين، ملاحظات عملية تصنيع أسطوانة بكرات Changsheng). بالنسبة للأسطوانات المكسوة بالقساوة، تُطبَّق طبقة كربيد التنغستن بعد المعالجة الحرارية، باللحام بالقوس المكشوف أو بالرشّ والصهر، قبل التجليخ النهائي.
كل خطوة في تلك السلسلة هي نقطة تفتيش يمكنك السؤال عنها. المورّد الذي لا يستطيع تحديد طريقة الصبّ التي يستخدمها، أو الذي يقدّم شهادة صلادة «عند الطلب» فقط، يخبرك أين يكون عملية التصنيع لديه ضعيفة. هناك شهادتان تستحقان التكلفة في كل طلب: صلادة السطح (فحص عشوائي على الأسطوانة الفعلية، وليس على سجل الدفعة)، وبالنسبة للأسطوانات المكسوة بالقساوة، التحقق من سُمك الطبقة عند ثلاث نقاط عبر السطح.
فيما يتعلق بالسعر، تختلف قوائم الموردين بما يكفي بحيث يجب عليك دائمًا طلب عرض سعر وفق قطر القالب والمواد الخام لديك بدلاً من الوثوق برقم منشور على الإنترنت. تُحدد بيانات أساسية منشورة لمورّد واحد أسطوانات Cr26 عند 200–800 دولار لكل طقم حسب الحجم، مع كسوة كربيد التنغستن عند 1.8–2.2× ذلك الأساس؛ ويُدرج آخر Cr26 عند 500–1,200 دولار لكل طقم (جداول القوالب والبكرات من Changsheng). القراءة الصادقة لتلك النطاقات: الأسطوانات الصغيرة لمطاحن فئة 350 تقع في الطرف الأدنى، والأسطوانات الكبيرة لمطاحن فئة 850 تقع فوقه، والنطاقات الممتازة متسقة حتى حيث لا تكون القيم المطلقة كذلك. إذا جاء عرض السعر أقل بكثير من النطاق، فعادةً ما تكون أسطوانة الفولاذ 45# متنكرة — اطلب شهادة الصلادة قبل أن تطلب الخصم.
التشغيل الأولي وأول 100 ساعة
معظم أعطال الأسطوانات المبكرة تحدث في الأيام الأولى، لا في أول ألف ساعة، وتحدث للأسطوانات التي رُكِّبت بإهمال. روتين التشغيل الأولي الذي نعطيه لعملائنا:
- سخّن المطحنة قبل التحميل. شغّل المطحنة فارغة لمدة خمس دقائق تقريبًا حتى يصل القالب والأسطوانات إلى درجة حرارة التشغيل معًا. التشغيل البارد يضغط الفولاذ البارد على قالب بارد، والانكماش التفاضلي هو ما يشقّ الكسوة الصلدة.
- لا تُطفئ أبدًا أسطوانة ساخنة. وضع الماء على الفولاذ المقسّى الساخن يولّد شقوقًا. اتركه يبرد في الهواء.
- اضبط الفجوة عن قصد. اضبط الفجوة بين البكرة والقالب على نطاق العمل 0.1–0.3 مم عند كل تغيير للأسطوانة، مفحوصة عند عدة مواضع دوران، لا مرة واحدة عند موضع واحد.
- التشحيم وفق الجدول. ثماني ساعات بين جولات التشحيم، شحم عالي الحرارة، وتأكد من أن الأختام المتاهية وطرد الهواء (حوالي 0.2 بار) متصلة فعلاً قبل التشغيل الأول. يموت المحمل داخل الأسطوانة بصمت بسبب الغبار والشحم الجاف — والأسطوانة هي فقط ما يتوقف عن الدوران عندما يحدث ذلك.
- أول فحص عند 100 ساعة. صوّر وجه الأخدود وسجّل الإنتاج وكيلوواط ساعة/طن. هذه الصورة المرجعية هي ما تقارنه عند 300 و600 ساعة، وهي الدليل الذي تحتاجه إذا تقدّم أي مطالبة ضمان.
هذه النقطة الأخيرة أهم مما تبدو. التآكل على الأسطوانة منحنى، وصورة الـ100 ساعة تخبرك ما إذا كان خطك على الجزء المستوي من المنحنى (تآكل استقرار طبيعي) أو بالفعل على الجزء الحاد (حبيبات في التغذية، فجوة ضيقة جدًا، أو رطوبة تعاندك). المشغلون الذين يصوّرون كل طقم جديد يكتشفون مشاكل المواد الخام قبل أسابيع من مخطط الإنتاج.
ما يجب وضعه في طلب عرض السعر
تفشل طلبات عرض سعر الأسطوانات بسبب الصياغة الغامضة، لذا ضع أرقامًا في الجدول:
- المادة والصلادة: مثلاً Cr26، HRC 58–62 مع شهادة، أو كسوة WC، صلادة سطح HRC 68–72، طبقة 3–5 مم.
- الأبعاد: القطر الخارجي، العرض، تجويف المحمل، كل منها بتفاوت؛ القطر الخارجي مجلّخ إلى ±0.05 مم.
- نمط الأخدود المناسب للمادة الخام المحددة — اذكر المادة الخام، لا مجرد «الكتلة الحيوية».
- الإحكام: أختام متاهية ثلاثية ومواصفات فترة التشحيم لمجموعة البكرة.
- شهادة الصلادة، وبالنسبة للأسطوانات المكسوة بالقساوة، التحقق من سُمك الطبقة.
خزّن طقمين احتياطيين من يوم التشغيل وبدّل بينهما — دليلنا لتخزين قطع الغيار يشرح القائمة الكاملة وبنود الميزانية المرتبطة بها. الأسطوانة مادة استهلاكية؛ تعامل معها على هذا الأساس ولا تفاجئك أبدًا. خصّص ميزانية استبدالها كما تخصّص ميزانية تغييرات القوالب: بعدد الساعات على الماكينة، لا بالشهر التقويمي.
تقويم الاستبدال حسب المادة الخام
آخر ما يحتاجه معظم المشترين هو إيقاع يُخطّطون على أساسه. تفترض هذه النطاقات تغذية نظيفة وبالحجم الصحيح والاقترانات الواردة في الجدول أعلاه. إذا كان خطك يعمل 6,000 ساعة سنويًا، فإن التقويم أدناه هو ما تبدو عليه خطة الصيانة عمليًا:
| المادة الخام | العمر التشغيلي المتوقع للقشرة | عدد القشور سنويًا عند 6,000 ساعة | إيقاع الفحص | المخزون الاحتياطي |
|---|---|---|---|---|
| خشب لين نظيف | 1,200–1,800 h | 3–5 أطقم | قياس عمق الأخدود كل 200 ساعة | طقمان |
| خشب مختلط / خشب صلب | 600–1,000 h | 6–10 أطقم | كل 150 ساعة؛ راقب شريط جانب التغذية | 2–3 أطقم |
| قشر الأرز / قشور نواة النخيل / القش | 400–700 ساعة (Cr26) / حتى ~1,600 ساعة للمُصلّب بالطلاء | 4–15 طقمًا | كل 100 ساعة؛ سجّل الإنتاج وكيلوواط/طن | 3 أطقم |
ملاحظتان ختاميتان. أولًا، استبدل القشور كطقم كامل — فتشغيل قشرة واحدة متآكلة بجانب قشور جديدة يحمّل القالب بشكل غير متساوٍ ويقصر عمر الجميع. ثانيًا، سجّل كل عملية استبدال: ساعات التشغيل، والمادة الخام، واتجاه الإنتاج، ونمط التآكل الذي لاحظته. بعد دورتين ستعرف نطاقات العمر الخاصة بك، وستصبح جولات عروض الأسعار من مورّدك أدق في كل مرة.
إذا تغيّرت مادتك الخام — ساحة جديدة، أو خليط أنواع جديد، أو التحول من نشارة الخشب إلى الرقائق المكسّرة الدقيقة — فأعد حساب الاستبدال قبل أن تفترض أن النطاقات القديمة ما زالت صالحة. يتبع عمر القشرة مدى كشط المادة الخام ارتباطًا أوثق من أي متغير آخر، وتغيير المادة الخام يعيد ضبط المنحنى. وأرخص تأمين ممكن هو فحص مبكر واحد للمادة الجديدة: انزع غطاء الأسطوانة، وصوّر الأخاديد عند 100 ساعة، وعدّل تقويمك بناءً على ما تراه لا على ما علّمته إياك المادة الخام السابقة. المشترون الذين يلتزمون بهذا الانضباط يتعاملون مع قطع التآكل كتكلفة يديرونها؛ أما الذين يتجاهلونه فيتعاملون معها كمفاجأة يتحملونها. وعلى مدار عام، يظهر الفرق في ورقة التكلفة لكل طن، وليس في مذكرة الصيانة فقط.