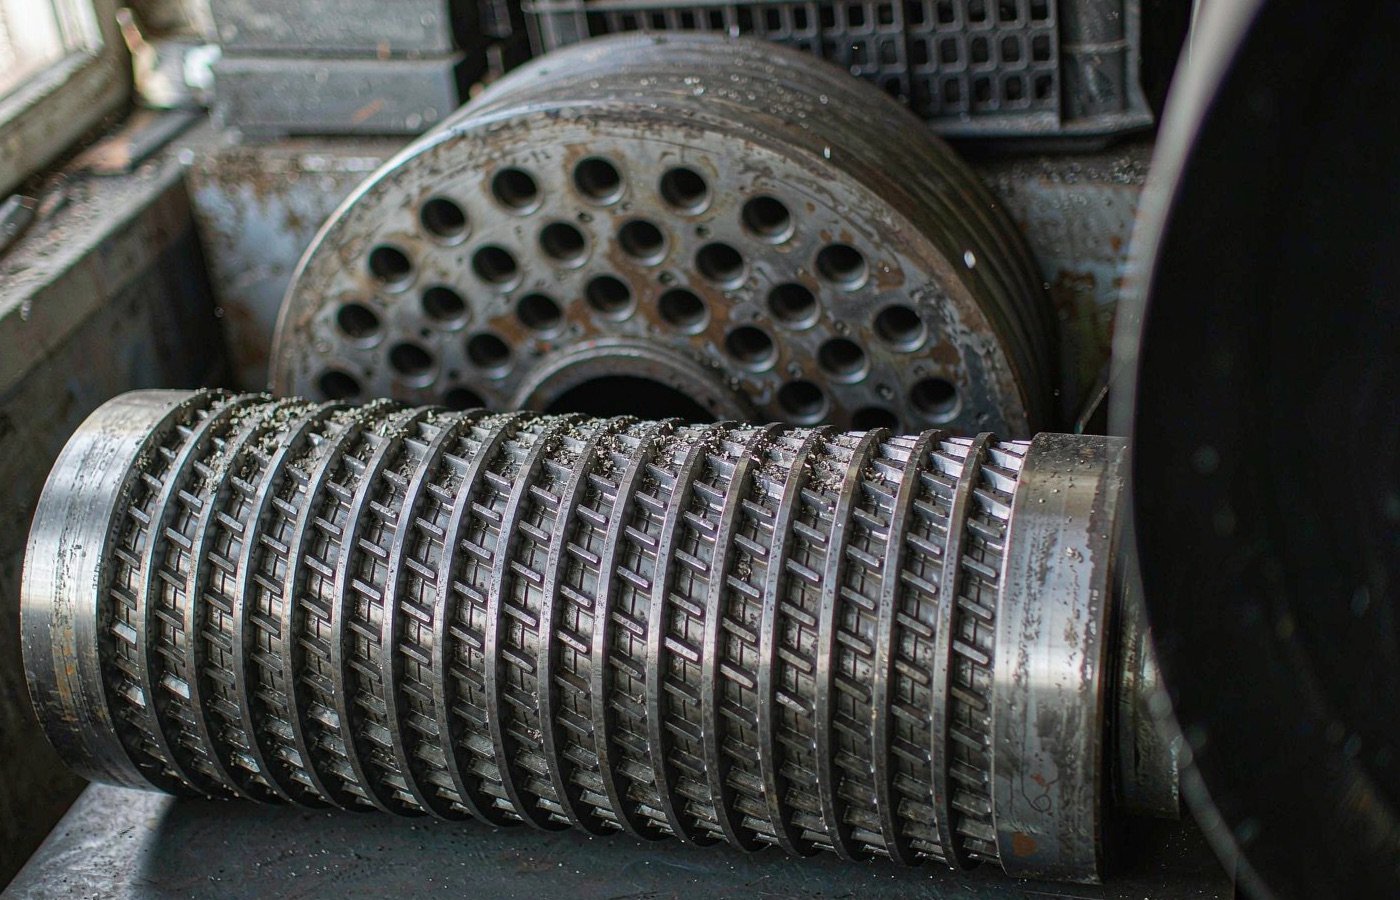
 La filière annulaire concentre toute l'attention lors du choix d'une presse à granulés. Puis la ligne tourne pendant quatre mois et la pièce qui s'use réellement en premier est la coquille de rouleau — le manchon rainuré boulonné sur chaque rouleau presseur, qui comprime la sciure contre la filière avec un jeu d'environ 0,1 à 0,3 mm. Lorsque la coquille s'use, le jeu s'ouvre, la matière glisse au lieu d'être comprimée, le débit chute et la filière s'use de façon irrégulière en aval.
Nous fabriquons des presses à filière annulaire verticale et nous livrons les coquilles en Cr26 en standard. Mais la coquille qu'il vous faut dépend de votre matière première bien plus que du modèle de presse. Ce guide présente les matériaux des coquilles, leurs modes de défaillance, les points à vérifier avant l'achat et le moment de les remplacer. Si vous choisissez aussi des filières, lisez-le avec notre guide d'achat des filières annulaires — les deux pièces s'usent ensemble.
Pourquoi la coquille de rouleau se défaillance avant tout le reste
La coquille travaille dans le pire recoin de la machine. Elle supporte toute la force de compactage, elle glisse contre une matière première chargée d'abrasifs et elle chauffe, car toute la friction de la zone de compression passe par elle. La bande de contact entre la coquille et la filière est étroite, de sorte que la charge par millimètre carré est élevée même lorsque la presse tourne bien en dessous de sa capacité nominale.
Un essai d'usure sur une presse à granulés de biomasse en Chine a documenté la sévérité de cette sollicitation. L'ensemble rouleau testé était en acier 45 avec une couche cémentée de 3 mm et n'a duré que 200 heures avant défaillance par usure. L'analyse au microscope électronique à balayage a montré que les mécanismes dominants étaient l'usure adhésive et l'usure abrasive, plus une fissuration par corrosion sous contrainte près de la jonction entre la couche cémentée et le substrat. L'usure était la plus profonde du côté alimentation du rouleau — jusqu'à 4,2 mm, soit environ 1,2 mm de plus que les autres côtés — car c'est là que la matière fraîche, souvent plus abrasive, mord d'abord la coquille. Les chercheurs ont attribué la défaillance rapide aux minéraux silicatés, aux impuretés et à l'humidité de la matière première (Transactions of the Chinese Society of Agricultural Engineering, analyse de la défaillance par usure des rouleaux).
Trois leçons pratiques découlent de cette étude. Premièrement, une coquille qui n'est que « suffisamment dure » sur le papier peut céder en quelques mois si votre matière première contient du sable, des écorces abrasives ou des fines de pierre. Deuxièmement, l'usure se concentre du côté alimentation, si bien qu'une coquille peut être hors service sur une bande tout en paraissant intacte ailleurs. Troisièmement, l'acier bon marché pour coquille est l'acier le plus cher que vous puissiez acheter : 200 heures signifient un remplacement de coquille toutes les deux semaines sur une ligne en deux équipes.
De quoi la coquille est-elle constituée
Quatre familles de matériaux dominent le marché. Les chiffres ci-dessous proviennent de la comparaison publiée par un fournisseur chinois de rouleaux (Changsheng, coquille de rouleau Cr26 vs carbure de tungstène) ; nous avons observé les mêmes fourchettes chez d'autres fournisseurs et chez des exploitants utilisant nos presses.
| Matériau de la coquille | Dureté (HRC) | Durée de vie typique, bois tendre | Durée de vie typique, bois dur | Coût relatif |
|---|---|---|---|---|
| Fonte à haute teneur en chrome Cr26 (standard) | 58–62 | 1,200–1,800 h | 600–1,000 h | 1.0× |
| Rechargée au carbure de tungstène | 68–72 (surface) | 1,800–2,500 h | 1,000–1,600 h | 1.8–2.2× |
| Acier inoxydable 440C | 52–56 | 800–1,200 h | 400–700 h | 1.5–2.0× |
| Acier au carbone 45# (coques économiques) | 25–35 | 100–300 h | 50–150 h | 0.5× |
Lisez ce tableau en fonction de votre matière première, et non uniquement de la colonne des prix. Le Cr26 est le choix par défaut adapté au bois tendre, aux sciures mixtes et à la biomasse propre. Le rechargement dur au carbure de tungstène s'amortit lorsque la silice accompagne la matière première — balles de riz, coques de palmiste, paille et tout bois dur acheté dans un dépôt qui manipule aussi du bois de construction. La couche rechargée fait 3 à 5 mm d'épaisseur, appliquée par soudage à l'arc ouvert ou par pulvérisation-fusion, et peut couvrir toute la face ou uniquement la zone d'usure. Sur les matières premières abrasives, nous estimons qu'une coque rechargée amortit son surcoût dès le premier cycle de remplacement, car vous achetez une coque là où vous en auriez acheté deux.
L'inox 440C mérite une remarque, car il est commandé pour de mauvaises raisons. Son avantage est la résistance à la corrosion — matières premières humides, acides ou salées, et broyeurs qui restent à l'arrêt en climat humide. En abrasion pure, il s'use plus vite que le Cr26 tout en coûtant une fois et demie plus cher. Achetez-le pour la chimie de votre matière, pas pour les chiffres d'usure.
Une mise en garde sur la dureté : plus dur n'est pas automatiquement meilleur. Une coque à HRC 68+ a moins de ténacité. Un morceau de métal parasite traversant le broyeur, ou un démarrage à force contre une filière bloquée, peut ébrécher une coque rechargée là où une coque en Cr26 survivrait avec une entaille. Et une coque très dure accélère l'usure de la filière contre laquelle elle frotte. La spécification équilibrée pour le travail des granulés de bois se situe dans la plage HRC 58–62 — c'est exactement pourquoi le Cr26 est devenu la référence.
N'achetez des coques en acier 45# à aucun prix. Les fournisseurs les listent parce qu'elles existent sur le marché, pas parce qu'elles fonctionnent. À HRC 25–35, elles se polissent en quelques jours, les rainures disparaissent, et vous retrouvez la photo de coque usée en haut de cette page en moins d'un mois.
Associer la coque à la filière et à votre matière première
La coque et la filière s'usent l'une contre l'autre, il faut donc les spécifier ensemble. Une coque rechargée contre une filière tendre rongera la filière. Une coque tendre contre une filière trempée rongera la coque. Le tableau d'association ci-dessous combine les recommandations de filière de notre guide des taux de compression avec les recommandations de galets du fournisseur (tableaux de sélection filière et galet Changsheng):
| Matière première | Matériau et dureté de la filière | L/D de la filière | Coque de galet | Durée de vie attendue de la filière |
|---|---|---|---|---|
| Sciure de bois tendre | GCr15, HRC 52–56 | 1:4–1:6 | Cr26 | 1,800–2,500 h |
| Bois dur / balles de riz | 20CrMnTi, HRC 56–60 | 1:6–1:8 | Carbure de tungstène | 1,200–1,800 h |
| Aliment pour volaille | GCr15, HRC 50–54 | 1:10–1:14 | Cr26 ou inox | 1,500–2,500 h |
| Aliment pour bovins | GCr15, HRC 50–54 | 1:8–1:12 | Cr26 | 1,500–2,500 h |
Notez ce que le tableau implique pour les producteurs de granulés de combustible. Sur du bois résineux propre, une coquille en Cr26 et une filière en GCr15 à un rapport de 1:4–1:6 constituent l'association économique, et les deux pièces atteignent l'ordre de 2 000 heures. Sur de la balle de riz ou des PKS, vous passez à une filière plus dure et à une coquille rechargée dur et acceptez une durée de vie plus courte sur les deux — c'est le prix de la silice, et aucun fournisseur ne vous l'effacera. Tout fournisseur qui annonce une durée d'usure identique quel que soit le substrat vend une brochure, pas un atelier.
La physique générale de la granulation derrière ces associations — chaleur de frottement dans la zone de compression, rôle du ramollissement du liant, coût énergétique par tonne — est bien traitée dans le guide de granulation de Biomass Connect si vous souhaitez le contexte.
Montage : dimensions à confirmer avant de payer
Les coquilles de mauvaise taille sont une ligne de commande récurrente pour les fournisseurs de filières, et chaque mauvaise taille est une ligne à l'arrêt. Avant de commander, notez et confirmez avec le fournisseur :
- Diamètre extérieur : 150–350 mm pour les tailles courantes de filière annulaire, en correspondance avec le diamètre de votre filière.
- Largeur de coquille : typiquement 40–80 mm — elle doit s'inscrire dans la bande de travail de votre filière.
- Alésage de roulement : 60–120 mm, en correspondance avec votre ensemble de galets, puisque la coquille se presse sur le logement de roulement.
- Poids : 5–25 kg par coquille selon la taille.
La méthode fiable pour réussir cela est d'envoyer au fournisseur le modèle de votre presse ainsi qu'une photo de l'ensemble de galets avec un mètre ruban dans le cadre. Pour nos presses, nous publions les dimensions des coquilles pour chaque modèle, et la même discipline s'applique à toute marque : dimensions d'abord, matière ensuite, prix en dernier. À la réception d'un jeu, mesurez le diamètre extérieur par rapport au plan avant qu'il ne quitte votre magasin — une coquille d'un demi-millimètre de trop tournera en excentricité, martèlera la filière et aplatira ses propres rainures en quelques semaines. Demandez aussi la tolérance de rectification de finition au fournisseur ; ±0,05 mm sur le diamètre extérieur est une norme commerciale raisonnable.

Comment les coquilles défaillent réellement sur la ligne
L'usure à plat est la défaillance à laquelle tout le monde s'attend. En pratique, trois modes de défaillance mettent fin à la vie d'une coquille :
1. Usure abrasive entraînée par les particules. Le sable et les fines de pierre arrivent avec la matière première. C'est le mécanisme à l'origine de la défaillance en 200 heures dans l'essai CSAE, et c'est pourquoi le côté avant de la coquille s'use le plus profondément. La solution se trouve en amont, pas à la presse : pièges à pierres, aimants et une grille de broyeur à marteaux qui empêche les contaminants d'entrer. Si votre sciure provient d'un parc portuaire ou d'un parc de bois mélangés, présumez la présence de particules et prévoyez un rechargement dur dès le premier jour.
2. Grippage du roulement à l'intérieur du galet. La coquille cesse de tourner, se bloque contre la filière et y creuse un sillon en quelques secondes. La cause profonde est la poussière qui franchit les joints et la graisse sèche. Les fournisseurs y remédient avec des joints à triple labyrinthe, une purge d'air à environ 0,2 bar pour tenir la poussière à l'écart, et une graissage toutes les 8 heures de fonctionnement. Si votre presse utilise un graissage manuel, inscrivez-le sur la liste de contrôle de poste — une tournée manquée coûte une coquille et généralement une filière.
3. Dommages thermiques. Une coquille qui démarre à froid contre une filière pleine, ou qui est frappée d'eau pour la « refroidir », se fissure à travers sa surface trempée. Faites tourner la presse à vide pendant environ cinq minutes pour chauffer la filière et les galets avant de charger, et ne trempez jamais à l'eau une coquille chaude.
À part ces cas, il y a l'érosion lente que vous ne pouvez pas arrêter mais que vous pouvez mesurer : les rainures s'aplatissent, l'écart effectif dérive vers le haut et le débit baisse progressivement à charge moteur identique. Ce qui nous amène à l'énergie.
L'énergie que vous gaspillez avec une coquille usée
Une coquille usée ne fait pas que ralentir la ligne — elle vous le fait payer. Le frottement entre la coquille de galet et la surface de la filière consomme de l'énergie d'entraînement même là où il n'y a pas de canaux de filière ouverts sous le galet, et des chercheurs de l'Université forestière de Pékin ont construit une presse expérimentale spécialement pour récupérer cette perte. Leur conception améliorée pressait la matière dans les canaux ouverts à l'aide de vérins et fonctionnait sans usure mesurable ni sur la surface du galet ni sur la filière, tandis que la densité des granulés et la durabilité mécanique restaient identiques (BioResources, Chen et al. 2015). Le message commercial est direct : l'interface galet-filière est l'une des plus grandes pertes par frottement de la machine, et une coquille usée et polie la maximise.
L'énergie spécifique de granulation varie fortement selon le substrat et les conditions — les essais publiés par l'INL s'étendent d'environ 75 à 275 kWh/t — mais quel que soit votre niveau de référence, une coquille usée le fait grimper. Surveillez les kWh par tonne en parallèle du débit. Lorsque l'énergie par tonne augmente alors que le débit baisse, la zone de compression a changé, et la coquille est le suspect habituel.
Combien coûtent les coquilles et comment elles sont fabriquées
Savoir comment une chemise est fabriquée vous indique quels contrôles qualité comptent. La chaîne de fabrication d'une chemise en Cr26 se déroule ainsi : fusion de l'alliage dans un four à induction, coulée — la coulée centrifuge donne une chemise plus dense et plus propre que la coulée statique —, usinage d'ébauche de l'extérieur à environ 2 mm de surépaisseur, trempe à 980–1 050 °C et revenu à 200–250 °C pour atteindre HRC 58–62 dans toute la section, puis rectification finale du diamètre extérieur à la cote nominale (étapes publiées par un fournisseur chinois de rouleaux, Notes de process des chemises de rouleaux Changsheng). Pour les chemises rechargées, la couche de carbure de tungstène est appliquée après le traitement thermique, par soudage à l'arc ouvert ou par projection-fusion, avant la rectification finale.
Chaque étape de cette chaîne est un point de contrôle sur lequel vous pouvez interroger le fournisseur. Un fournisseur incapable de dire quelle méthode de coulée il utilise, ou qui ne propose un certificat de dureté que « sur demande », vous indique où son process est faible. Deux certificats valent l'investissement à chaque commande : la dureté de surface (un contrôle ponctuel sur la chemise réelle, pas sur l'enregistrement du lot) et, pour les chemises rechargées, la vérification de l'épaisseur de couche en trois points de la face.
Côté prix, les listes des fournisseurs diffèrent suffisamment pour qu'il faille toujours demander un devis selon votre propre diamètre de filière et votre matière première, plutôt que de se fier à un chiffre trouvé sur le web. La base publiée d'un fournisseur situe les chemises Cr26 à 200–800 $ par jeu selon la taille, le rechargement au carbure de tungstène étant à 1,8–2,2× cette base ; un autre indique le Cr26 à 500–1 200 $ par jeu (Tableaux des filières et rouleaux Changsheng). La lecture honnête de ces fourchettes : les petites chemises pour presses de classe 350 se situent en bas de gamme, les grandes chemises pour presses de classe 850 au-dessus, et les tranches premium restent cohérentes même lorsque les valeurs absolues ne le sont pas. Si un devis tombe bien en dessous de la fourchette, il s'agit généralement d'une chemise en acier 45# déguisée — demandez le certificat de dureté avant de demander la remise.
Rodage et premières 100 heures
La plupart des défaillances prématurées de chemises surviennent dans les premiers jours, pas dans les mille premières heures, et elles touchent des chemises installées sans soin. La routine de rodage que nous donnons à nos propres clients :
- Préchauffer la presse avant le chargement. Faire tourner la presse à vide pendant environ cinq minutes afin que la filière et les chemises atteignent ensemble leur température de service. Un démarrage à froid presse de l'acier froid contre une filière froide, et c'est la contraction différentielle qui fissure le rechargement.
- Ne jamais tremper une chemise chaude. De l'eau sur de l'acier trempé chaud est un générateur de fissures. Laissez refroidir à l'air.
- Régler le jeu avec méthode. Ajustez le jeu rouleau-filière dans la plage de travail de 0,1–0,3 mm à chaque changement de chemise, en le vérifiant à plusieurs positions de rotation, et non une seule fois à une seule position.
- Graisser selon le calendrier. Huit heures entre les graissages, graisse haute température, et vérifiez que les joints labyrinthiques et la purge d'air (environ 0,2 bar) sont réellement raccordés avant le premier démarrage. Le roulement à l'intérieur de la chemise meurt sans bruit à cause de la poussière et d'une graisse sèche — la chemise n'est que ce qui cesse de tourner quand cela arrive.
- Première inspection à 100 heures. Photographiez la face de la gorge et notez le débit et les kWh/t. Cette photo de référence est ce à quoi vous comparerez à 300 et 600 heures, et c'est la preuve dont vous aurez besoin en cas de réclamation sous garantie.
Ce dernier point compte plus qu'il n'y paraît. L'usure d'une chemise suit une courbe, et la photo à 100 heures vous dit si votre ligne se situe sur la partie plate de la courbe (rodage normal) ou déjà sur la partie raide (abrasif dans l'alimentation, jeu trop serré ou humidité qui vous pénalise). Les opérateurs qui photographient chaque nouveau jeu détectent les problèmes de matière première des semaines avant que le graphique de débit ne le fasse.
Que mettre dans la demande de prix
Les demandes de prix de chemises échouent à cause de formulations vagues ; inscrivez donc des chiffres dans le tableau :
- Matière et dureté : par ex. Cr26, HRC 58–62 avec certificat, ou rechargement WC, surface HRC 68–72, couche 3–5 mm.
- Dimensions : diamètre extérieur, largeur, alésage de roulement, chacun avec tolérance ; diamètre extérieur rectifié à ±0,05 mm.
- Profil de gorge adapté à la matière première nommée — précisez la matière première, pas seulement « biomasse ».
- Étanchéité : joints à triple labyrinthe et spécification de l'intervalle de graissage pour l'ensemble rouleau.
- Certificat de dureté et, pour les chemises rechargées, vérification de l'épaisseur de couche.
Stockez deux jeux de rechange dès la mise en service et faites-les tourner — notre guide de stock de pièces de rechange détaille la liste complète et les lignes budgétaires associées. Une chemise est un consommable ; traitez-la comme tel et elle ne vous surprendra jamais. Budgétez son remplacement comme vous budgétez les changements de filière : en heures de machine, pas en mois calendaires.
Calendrier de remplacement par matière première
La dernière chose dont la plupart des acheteurs ont besoin, c’est d’un rythme sur lequel planifier. Ces fourchettes supposent une alimentation propre et correctement dimensionnée, ainsi que les associations indiquées dans le tableau ci-dessus. Si votre ligne fonctionne 6 000 heures par an, le calendrier ci-dessous montre à quoi ressemble un plan de maintenance dans la pratique :
| Matière première | Durée de vie attendue des coquilles | Coquilles par an à 6 000 h | Rythme d’inspection | Stock disponible |
|---|---|---|---|---|
| Résineux propre | 1,200–1,800 h | 3–5 jeux | Mesurer la profondeur des gorges toutes les 200 h | 2 jeux |
| Bois mélangé / bois dur | 600–1,000 h | 6–10 jeux | Toutes les 150 h ; surveiller la bande côté alimentation | 2–3 jeux |
| Balle de riz / PKS / paille | 400–700 h (Cr26) / jusqu’à ~1 600 h rechargé dur | 4–15 jeux | Toutes les 100 h ; consigner le débit et les kWh/t | 3 jeux |
Deux remarques finales. Premièrement, remplacez les coquilles par jeu — une coquille usée fonctionnant à côté de coquilles neuves charge la filière de manière inégale et raccourcit la durée de vie de toutes. Deuxièmement, consignez chaque remplacement : heures de fonctionnement, matière première, tendance de débit et profil d’usure observé. Après deux cycles, vous connaîtrez vos propres fourchettes de durée de vie, et vos cycles de demande de devis auprès du fournisseur gagneront en précision à chaque fois.
Si votre matière première change — un nouveau parc, un nouveau mélange d’essences, un passage de la sciure aux fines de copeaux broyés — refaites le calcul de remplacement avant de supposer que les anciennes fourchettes tiennent encore. La durée de vie des coquilles suit l’abrasivité de la matière première plus étroitement que toute autre variable, et un changement de matière première réinitialise la courbe. L’assurance la moins chère possible est une inspection précoce sur la nouvelle matière : retirez le capot du rouleau, photographiez les gorges à 100 heures et ajustez votre calendrier en fonction de ce que vous observez plutôt que de ce que la précédente matière première vous a appris. Les acheteurs qui appliquent cette discipline traitent les pièces d’usure comme un coût qu’ils maîtrisent ; ceux qui la négligent les traitent comme une surprise qu’ils absorbent. Sur un an, la différence apparaît sur la feuille du coût par tonne, pas seulement dans le journal de maintenance.