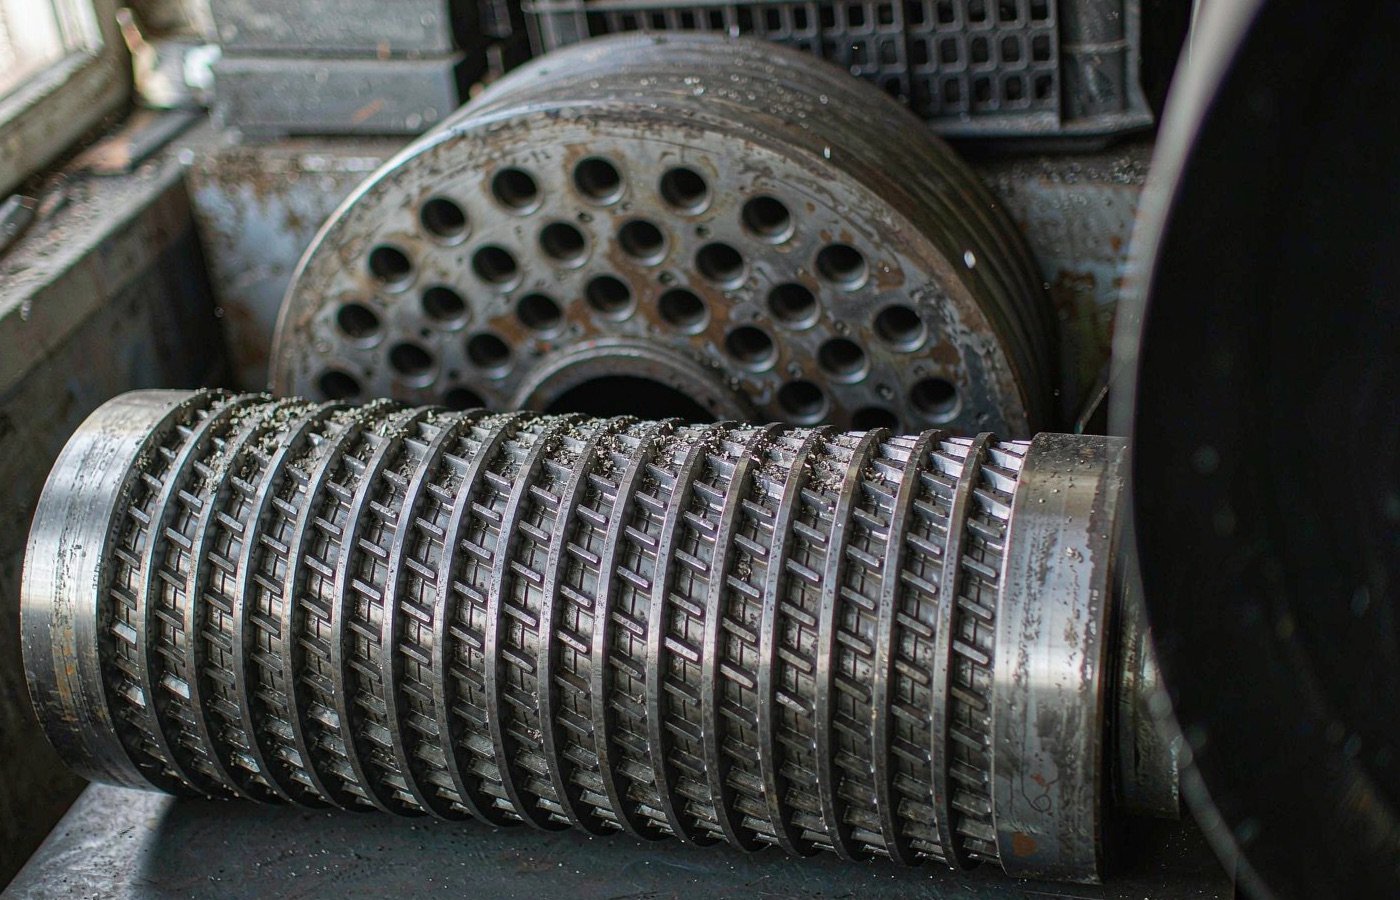
 Bei der Auslegung einer Pelletmühle steht die Ringmatrize im Mittelpunkt. Nach vier Monaten Laufzeit zeigt sich dann, dass das zuerst verschlissene Bauteil der Walzenmantel ist – die genutete Hülse, die auf jede Presswalze geschraubt wird und das Sägemehl bei einem Spalt von etwa 0,1–0,3 mm in die Matrize drückt. Wenn der Mantel verschleißt, öffnet sich der Spalt, das Material rutscht durch statt verdichtet zu werden, die Leistung sinkt, und die Matrize dahinter verschleißt ungleichmäßig.
Wir fertigen vertikale Ringmatrizenmühlen und liefern Cr26-Mäntel als Standard. Welchen Mantel Sie benötigen, hängt jedoch weit stärker von Ihrem Rohstoff ab als vom Mühlenmodell. Dieser Ratgeber behandelt die Werkstoffe der Mäntel, ihre Verschleißmechanismen, die Punkte, die Sie vor dem Kauf prüfen sollten, und den richtigen Wechselzeitpunkt. Wenn Sie auch Matrizen auslegen, lesen Sie ihn zusammen mit unserem Kaufratgeber für Ringmatrizen – die beiden Bauteile verschleißen als Paar.
Warum der Walzenmantel vor allem anderen versagt
Der Mantel arbeitet an der ungünstigsten Stelle der Maschine. Er trägt die gesamte Verdichtungskraft, gleitet gegen gritbeladenes Rohmaterial und läuft heiß, weil die gesamte Reibung aus der Verdichtungszone durch ihn hindurchgeht. Das Kontaktband zwischen Mantel und Matrize ist schmal, sodass die Last pro Quadratmillimeter hoch ist, selbst wenn die Mühle deutlich unter Nennleistung läuft.
Ein Verschleißversuch an einer Biomasse-Pelletmühle in China dokumentierte, wie hart diese Beanspruchung ist. Die getestete Walzengruppe bestand aus Stahl 45 mit einer 3 mm dicken Einsatzschicht und versagte bereits nach 200 Stunden durch Verschleiß. Rasterelektronenmikroskopische Untersuchungen zeigten als dominierende Mechanismen Adhäsiv- und Abrasivverschleiß sowie Spannungsrisskorrosion nahe der Grenzfläche zwischen Einsatzschicht und Grundwerkstoff. Der Verschleiß war auf der Zufuhrseite der Walze am tiefsten – bis zu 4,2 mm, etwa 1,2 mm tiefer als auf den übrigen Seiten –, weil dort frisches, oft gritreicheres Material zuerst am Mantel angreift. Die Forscher machten Silikatminerale, Verunreinigungen und Feuchtigkeit im Rohmaterial für das schnelle Versagen verantwortlich (Transactions of the Chinese Society of Agricultural Engineering, Rollenverschleiß-Schadensanalyse).
Aus dieser Studie ergeben sich drei praktische Lehren. Erstens kann ein Mantel, der auf dem Papier lediglich „hart genug“ ist, innerhalb von Monaten versagen, wenn Ihr Rohstoff Sand, Rindengrit oder Steinfeinanteile enthält. Zweitens konzentriert sich der Verschleiß auf die Zufuhrseite, sodass ein Mantel in einem Band Schrott sein kann, während er anderswo noch gut aussieht. Drittens ist billiger Mantelstahl der teuerste Stahl, den Sie kaufen können: 200 Stunden bedeuten bei einer Zweischichtlinie einen Mantelwechsel alle paar Wochen.
Woraus der Mantel besteht
Vier Werkstoffgruppen beherrschen den Markt. Die folgenden Zahlen stammen aus einem veröffentlichten Vergleich eines chinesischen Walzenlieferanten (Changsheng, Walzenmantel Cr26 vs. Wolframcarbid) ; wir haben dieselben Bereiche bei anderen Anbietern und bei Betreibern unserer Mühlen gesehen.
| Mantelwerkstoff | Härte (HRC) | Typische Standzeit, Weichholz | Typische Standzeit, Hartholz | Relative Kosten |
|---|---|---|---|---|
| Cr26-Hochchrom-Eisen (Standard) | 58–62 | 1,200–1,800 h | 600–1,000 h | 1.0× |
| Wolframcarbid-aufgepanzert | 68–72 (Oberfläche) | 1,800–2,500 h | 1,000–1,600 h | 1.8–2.2× |
| Edelstahl 440C | 52–56 | 800–1,200 h | 400–700 h | 1.5–2.0× |
| 45# Kohlenstoffstahl (günstige Walzen) | 25–35 | 100–300 h | 50–150 h | 0.5× |
Lesen Sie diese Tabelle mit Blick auf Ihr Rohmaterial, nicht nur auf die Preisspalte. Cr26 ist die richtige Standardwahl für Nadelholz, gemischtes Sägemehl und saubere Biomasse. Aufgeschweißtes Wolframcarbid rechnet sich, wenn Siliziumdioxid mit dem Rohmaterial einhergeht — Reishülsen, Palmkernschalen, Stroh und jedes Hartholz von einem Hof, der auch Bauholz verarbeitet. Die aufgeschweißte Schicht ist 3–5 mm dick, wird durch Open-Arc-Schweißen oder Spritz-Aufschmelzen aufgebracht und kann die gesamte Stirnfläche oder nur die Verschleißzone abdecken. Bei abrasiven Rohmaterialien gehen wir davon aus, dass sich der Preisaufschlag einer aufgeschweißten Walze bereits im ersten Wechselzyklus amortisiert, da Sie eine Walze kaufen, wo Sie sonst zwei kaufen würden.
Edelstahl 440C verdient eine Anmerkung, weil er aus dem falschen Grund bestellt wird. Sein Vorteil ist die Korrosionsbeständigkeit — feuchte, saure oder salzhaltige Rohmaterialien und Mühlen, die in feuchten Klimazonen ungenutzt stehen. Bei reiner Abrasion verschleißt er schneller als Cr26 und kostet dabei noch die Hälfte mehr. Kaufen Sie ihn wegen der Chemie Ihres Materials, nicht wegen der Verschleißwerte.
Eine Warnung zur Härte: Härter ist nicht automatisch besser. Eine Walze mit HRC 68+ hat eine geringere Zähigkeit. Ein Stück Fremdmetall in der Mühle oder ein harter Anlauf gegen eine blockierte Matrize kann eine aufgeschweißte Walze absplittern, wo eine Cr26-Walze mit einer Kerbe überleben würde. Und eine sehr harte Walze beschleunigt den Verschleiß der Matrize, auf der sie läuft. Die ausgewogene Spezifikation für die Holzpelletherstellung liegt im Bereich HRC 58–62 — genau deshalb wurde Cr26 zum Standard.
Kaufen Sie 45# Stahlwalzen zu keinem Preis. Lieferanten führen sie, weil sie auf dem Markt existieren, nicht weil sie funktionieren. Bei HRC 25–35 sind sie innerhalb von Tagen glattpoliert, die Rillen verschwinden, und Sie stehen innerhalb eines Monats wieder vor dem Foto der verschlissenen Walze oben auf dieser Seite.
Die Walze auf die Matrize und Ihr Rohmaterial abstimmen
Walze und Matrize verschleißen sich gegenseitig, spezifizieren Sie sie daher gemeinsam. Eine aufgeschweißte Walze gegen eine weiche Matrize frisst die Matrize. Eine weiche Walze gegen eine gehärtete Matrize frisst die Walze. Die folgende Paarungstabelle kombiniert die Matrizenempfehlungen aus unserem Leitfaden zum Verdichtungsverhältnis mit den Lieferantenempfehlungen für Walzen (Changsheng Auswahltabellen für Matrizen und Walzen):
| Ausgangsmaterial | Matrizenmaterial & Härte | Matrize L/D | Walze | Erwartete Matrizenlebensdauer |
|---|---|---|---|---|
| Nadelholz-Sägemehl | GCr15, HRC 52–56 | 1:4–1:6 | Cr26 | 1,800–2,500 h |
| Hartholz / Reishülsen | 20CrMnTi, HRC 56–60 | 1:6–1:8 | Wolframcarbid | 1,200–1,800 h |
| Geflügelfutter | GCr15, HRC 50–54 | 1:10–1:14 | Cr26 oder Edelstahl | 1,500–2,500 h |
| Rinderfutter | GCr15, HRC 50–54 | 1:8–1:12 | Cr26 | 1,500–2,500 h |
Beachten Sie, was die Tabelle für Hersteller von Brennstoffpellets bedeutet. Bei sauberem Nadelholz sind eine Cr26-Laufringschale und eine GCr15-Matrize im Verhältnis 1:4–1:6 die wirtschaftliche Kombination, und beide Teile erreichen den Bereich von 2.000 Stunden. Bei Reishülsen oder PKS wechseln Sie zu einer härteren Matrize und einer panzerplattierten Laufringschale und akzeptieren eine kürzere Standzeit bei beiden – das ist der Preis für Siliziumdioxid, und kein Lieferant wird ihn für Sie wegzaubern. Jeder Anbieter, der unabhängig vom Einsatzmaterial identische Verschleißlebensdauer verspricht, zitiert einen Prospekt, nicht eine Produktionshalle.
Die allgemeine Pelletierphysik hinter diesen Kombinationen – Reibungswärme in der Verdichtungszone, die Rolle der Bindemittelerweichung, der Energieaufwand pro Tonne – wird gut behandelt in den Pelletierungsleitfaden von Biomass Connect wenn Sie den Hintergrund wünschen.
Passung: Maße, die Sie vor der Zahlung bestätigen sollten
Falsch dimensionierte Laufringschalen sind eine wiederkehrende Bestellposition bei Matrizenlieferanten, und jede falsche Größe ist eine stillstehende Linie. Bevor Sie bestellen, notieren und bestätigen Sie mit dem Lieferanten:
- Außendurchmesser: 150–350 mm bei gängigen Ringmatrizengrößen, passend zu Ihrem Matrizendurchmesser.
- Laufringschalenbreite: in der Regel 40–80 mm – sie muss innerhalb des Arbeitsbands Ihrer Matrize sitzen.
- Lagerbohrung: 60–120 mm, passend zu Ihrer Rollenbaugruppe, da die Laufringschale über das Lagergehäuse gepresst wird.
- Gewicht: 5–25 kg pro Laufringschale, je nach Größe.
Der zuverlässige Weg, dies richtig hinzubekommen, besteht darin, dem Lieferanten Ihr Mühlenmodell sowie ein Foto der Rollenbaugruppe mit einem Maßband im Bild zu senden. Für unsere Mühlen veröffentlichen wir die Laufringschalenmaße für jedes Modell, und dieselbe Disziplin gilt für jede Marke: Maße zuerst, Material zweitens, Preis zuletzt. Wenn ein Satz eintrifft, messen Sie den Außendurchmesser gegen die Zeichnung, bevor er Ihr Lager verlässt – eine Laufringschale, die einen halben Millimeter zu groß ist, läuft exzentrisch, hämmert auf die Matrize und flacht ihre eigenen Rillen innerhalb von Wochen ab. Fragen Sie den Lieferanten auch nach der Feinschleiftoleranz; ±0,05 mm am Außendurchmesser ist ein angemessener kommerzieller Standard.

Wie Laufringschalen an der Linie tatsächlich versagen
Flacher Verschleiß ist das Versagen, das jeder erwartet. In der Praxis beenden drei Versagensarten das Leben einer Laufringschale:
1. Abrasiver Verschleiß durch Grit. Sand- und Steinfeinteile gelangen mit dem Rohmaterial hinein. Dies ist der Mechanismus hinter dem 200-Stunden-Ausfall im CSAE-Versuch, und deshalb verschleißt die Vorderseite der Laufringschale am tiefsten. Die Lösung liegt vorgelagert, nicht an der Mühle: Steinfänger, Magnete und ein Hammerbrecher-Sieb, das Verunreinigungen draußen hält. Wenn Ihr Sägemehl von einem Hafengelände oder einem gemischten Holzlager stammt, rechnen Sie ab Tag eins mit Grit und spezifizieren Sie Panzerung.
2. Lagerfestfressen in der Rolle. Die Laufringschale dreht sich nicht mehr, blockiert gegen die Matrize und gräbt innerhalb von Sekunden einen Ring hinein. Die Ursache ist Staub, der an den Dichtungen vorbeigelangt, und trockenes Fett. Lieferanten begegnen dem mit dreifachen Labyrinthdichtungen, einer Luftspülung bei etwa 0,2 bar, um Staub draußen zu halten, und Fett alle 8 Betriebsstunden. Wenn Ihre Mühle manuelle Schmierung hat, setzen Sie sie auf die Schichtcheckliste – eine verpasste Runde kostet eine Laufringschale und meist auch eine Matrize.
3. Hitzeschaden. Eine Laufringschale, die kalt gegen eine volle Matrize startet oder mit Wasser „gekühlt“ wird, reißt durch die gehärtete Oberfläche. Lassen Sie die Mühle etwa fünf Minuten leer laufen, um Matrize und Rollen vor der Beschickung aufzuwärmen, und schrecken Sie eine heiße Laufringschale niemals mit Wasser ab.
Davon getrennt gibt es die langsame Erosion, die Sie nicht stoppen, aber messen können: Rillen flachen ab, der effektive Spalt driftet breiter, und der Durchsatz sinkt schleichend bei gleicher Motorlast. Damit kommen wir zur Energie.
Die Energie, die Sie mit einer verschlissenen Laufringschale verschwenden
Eine verschlissene Laufringschale bremst nicht nur die Linie – sie berechnet Ihnen auch noch dafür. Reibung zwischen Laufringschale und Matrizenoberfläche verbraucht Antriebsenergie, selbst dort, wo keine offenen Matrizenkanäle unter der Rolle liegen, und Forscher der Beijing Forestry University bauten eigens eine Versuchsmühle, um diesen Verlust zu erfassen. Ihr verbessertes Design presste Material mit Stößeln in die offenen Kanäle und lief ohne messbaren Verschleiß an der Rollenoberfläche oder der Matrize, während Pellettdichte und mechanische Beständigkeit gleich blieben (BioResources, Chen et al. 2015). Die kommerzielle Botschaft ist unverblümt: Die Rollen-Matrizen-Schnittstelle ist einer der größten Reibungsverluste in der Maschine, und eine polierte, verschlissene Laufringschale maximiert ihn.
Der spezifische Energiebedarf für das Pelletieren variiert stark je nach Einsatzmaterial und Bedingungen – die veröffentlichten Versuche des INL reichen von etwa 75–275 kWh/t –, aber was auch immer Ihre Ausgangsbasis ist, eine verschlissene Laufringschale treibt sie nach oben. Beobachten Sie kWh pro Tonne zusammen mit dem Durchsatz. Wenn der Energieaufwand pro Tonne steigt, während der Durchsatz sinkt, hat sich die Verdichtungszone verändert, und die Laufringschale ist der übliche Verdächtige.
Was Laufringschalen kosten und wie sie hergestellt werden
Zu wissen, wie eine Presswalze aufgebaut ist, sagt Ihnen, welche Qualitätsprüfungen entscheidend sind. Die Fertigungskette für eine Cr26-Walze verläuft so: die Legierung in einem Induktionsofen schmelzen, gießen – Schleuderguss ergibt eine dichtere, sauberere Walze als Standguss –, die Außenseite auf etwa 2 mm Übermaß schruppen, bei 980–1.050°C abschrecken und bei 200–250°C anlassen, um über den gesamten Querschnitt HRC 58–62 zu erreichen, dann den Außendurchmesser auf das Endmaß fertigschleifen (Schritte veröffentlicht von einem chinesischen Walzenlieferanten, Verfahrenshinweise von Changsheng zu Presswalzen). Bei aufgeschweißten Walzen wird die Wolframcarbid-Schicht nach der Wärmebehandlung durch Offenlichtbogenschweißen oder Flammspritzen mit anschließendem Aufschmelzen vor dem Fertigschleifen aufgetragen.
Jeder Schritt in dieser Kette ist ein Prüfpunkt, nach dem Sie fragen können. Ein Lieferant, der nicht sagen kann, welches Gießverfahren er verwendet, oder der ein Härtezertifikat nur „auf Anfrage“ anbietet, zeigt Ihnen damit, wo sein Prozess Schwachstellen hat. Zwei Zertifikate sind bei jeder Bestellung ihr Geld wert: die Oberflächenhärte (eine Stichprobe an der tatsächlichen Walze, nicht der Chargenaufzeichnung) und bei aufgeschweißten Walzen die Prüfung der Schichtdicke an drei Punkten über die Mantelfläche.
Beim Preis unterscheiden sich die Lieferantenlisten so stark, dass Sie immer auf Basis Ihres eigenen Matrizen-Durchmessers und Ihres Rohmaterials anfragen sollten, statt einer Zahl aus dem Netz zu vertrauen. Der veröffentlichte Richtwert eines Lieferanten setzt Cr26-Walzen je nach Größe bei 200–800 USD pro Satz an, mit Wolframcarbid-Aufschweißung bei dem 1,8- bis 2,2-Fachen dieses Richtwerts; ein anderer nennt Cr26 mit 500–1.200 USD pro Satz (Übersichten zu Changsheng-Matrizen und -Walzen). Die ehrliche Lesart dieser Spannen: kleine Walzen für Pressen der 350-Klasse liegen am unteren Ende, große Walzen für Pressen der 850-Klasse darüber, und die Premium-Bänder sind konsistent, auch wo die absoluten Werte es nicht sind. Liegt ein Angebot weit unter dem Band, steckt dahinter meist eine Walze aus 45#-Stahl in Verkleidung – fragen Sie nach dem Härtezertifikat, bevor Sie nach dem Rabatt fragen.
Einlaufphase und die ersten 100 Stunden
Die meisten vorzeitigen Walzenschäden entstehen in den ersten Tagen, nicht in den ersten tausend Stunden, und sie treffen Walzen, die nachlässig montiert wurden. Die Einlaufroutine, die wir unseren eigenen Kunden geben:
- Die Presse vor der Beschickung aufwärmen. Die Presse etwa fünf Minuten leer laufen lassen, damit Matrize und Walzen gemeinsam Betriebstemperatur erreichen. Ein Kaltstart presst kalten Stahl gegen eine kalte Matrize, und die unterschiedliche Ausdehnung ist es, die die Aufschweißung rissig macht.
- Eine heiße Walze niemals abschrecken. Wasser auf heißen gehärteten Stahl erzeugt Risse. Lassen Sie ihn an der Luft abkühlen.
- Den Spalt gezielt einstellen. Stellen Sie den Spalt zwischen Walze und Matrize bei jedem Walzenwechsel auf das Arbeitsband von 0,1–0,3 mm ein, geprüft an mehreren Drehpositionen, nicht nur einmal an einer Position.
- Fristgerecht abschmieren. Acht Stunden zwischen den Schmierintervallen, Hochtemperaturfett, und bestätigen Sie vor dem ersten Start, dass Labyrinthdichtungen und Luftspülung (etwa 0,2 bar) tatsächlich angeschlossen sind. Das Lager in der Walze stirbt still an Staub und trockenem Fett – die Walze ist nur das, was sich dann nicht mehr dreht.
- Erste Inspektion nach 100 Stunden. Fotografieren Sie die Rillenfläche und notieren Sie Leistung und kWh/t. Dieses Referenzfoto ist der Vergleichsmaßstab bei 300 und 600 Stunden und der Nachweis, den Sie bei einem Garantieanspruch brauchen.
Der letzte Punkt ist wichtiger, als er aussieht. Der Verschleiß einer Walze verläuft als Kurve, und das Foto nach 100 Stunden zeigt Ihnen, ob Ihre Linie auf dem flachen Teil der Kurve liegt (normales Einlaufen) oder schon auf dem steilen Teil (Schmirgel im Aufgabegut, Spalt zu eng oder Feuchtigkeit, die Ihnen zu schaffen macht). Betreiber, die jeden neuen Satz fotografieren, erkennen Probleme mit dem Aufgabegut Wochen früher als das Leistungsdiagramm.
Was in die Ausschreibung gehört
Ausschreibungen für Walzen scheitern an unklaren Formulierungen, deshalb gehören Zahlen in die Tabelle:
- Werkstoff und Härte: z. B. Cr26, HRC 58–62 mit Zertifikat, oder WC-Aufschweißung, Oberfläche HRC 68–72, Schicht 3–5 mm.
- Abmessungen: Außendurchmesser, Breite, Lagerbohrung, jeweils mit Toleranz; Außendurchmesser geschliffen auf ±0,05 mm.
- Rillenmuster passend zum genannten Aufgabegut – nennen Sie das Aufgabegut, nicht nur „Biomasse“.
- Dichtung: Dreifach-Labyrinthdichtungen und Spezifikation des Schmierintervalls für die Walzeneinheit.
- Härtezertifikat und bei aufgeschweißten Walzen die Prüfung der Schichtdicke.
Lagern Sie ab dem Tag der Inbetriebnahme zwei Ersatzsätze und wechseln Sie sie im Turnus – unser Leitfaden zur Ersatzteilbevorratung erläutert die vollständige Liste und die zugehörigen Budgetposten. Eine Walze ist ein Verschleißteil; behandeln Sie sie als solches, und sie überrascht Sie nie. Planen Sie ihren Austausch so, wie Sie Matrizenwechsel planen: nach Betriebsstunden, nicht nach Kalendermonat.
Wechselkalender nach Rohstoff
Was die meisten Käufer am wenigsten brauchen, ist ein Rhythmus, an dem sie planen können. Diese Bereiche setzen sauberes, korrekt dimensioniertes Futter und die Paarungen in der obigen Tabelle voraus. Wenn Ihre Linie 6.000 Stunden pro Jahr läuft, zeigt der folgende Kalender, wie ein Wartungsplan in der Praxis aussieht:
| Ausgangsmaterial | Erwartete Standzeit | Mantelsätze pro Jahr bei 6.000 h | Inspektionsrhythmus | Lagerbestand |
|---|---|---|---|---|
| Sauberes Weichholz | 1,200–1,800 h | 3–5 Sätze | Rillentiefe alle 200 h messen | 2 Sätze |
| Mischholz / Hartholz | 600–1,000 h | 6–10 Sätze | Alle 150 h; Einzugsband beachten | 2–3 Sätze |
| Reishülsen / PKS / Stroh | 400–700 h (Cr26) / bis zu ~1.600 h panzerverstärkt | 4–15 Sätze | Alle 100 h; Ausstoß und kWh/t protokollieren | 3 Sätze |
Zwei Schlusshinweise. Erstens: Mantelsätze als Satz tauschen — ein abgenutzter Mantel neben neuen belastet die Matrize ungleichmäßig und verkürzt die Standzeit aller. Zweitens: jeden Wechsel protokollieren — Betriebsstunden, Rohstoff, Output-Trend und das beobachtete Verschleißbild. Nach zwei Zyklen kennen Sie Ihre eigenen Standzeitbereiche, und die Angebotsrunden Ihres Lieferanten werden jedes Mal präziser.
Wenn sich Ihr Rohstoff ändert — ein neues Werk, eine neue Mischung von Holzarten, ein Wechsel von Sägemehl zu zerkleinerten Spanfeinfraktionen —, rechnen Sie den Wechsel vor der Annahme neu durch, dass die alten Bereiche noch gelten. Die Mantelstandzeit folgt der abrasiven Wirkung des Rohstoffs enger als jeder andere Faktor, und ein Rohstoffwechsel setzt die Kurve zurück. Die günstigste Versicherung ist eine frühe Inspektion mit dem neuen Material: Walzenabdeckung abnehmen, die Rillen bei 100 Stunden fotografieren und den Kalender an dem ausrichten, was Sie sehen, statt an dem, was der letzte Rohstoff Sie gelehrt hat. Käufer, die diese Disziplin beherrschen, behandeln Verschleißteile als Kosten, die sie steuern; Käufer, die sie überspringen, behandeln sie als Überraschung, die sie hinnehmen. Über ein Jahr zeigt sich der Unterschied im Blatt zu den Kosten pro Tonne — nicht nur im Wartungstagebuch.