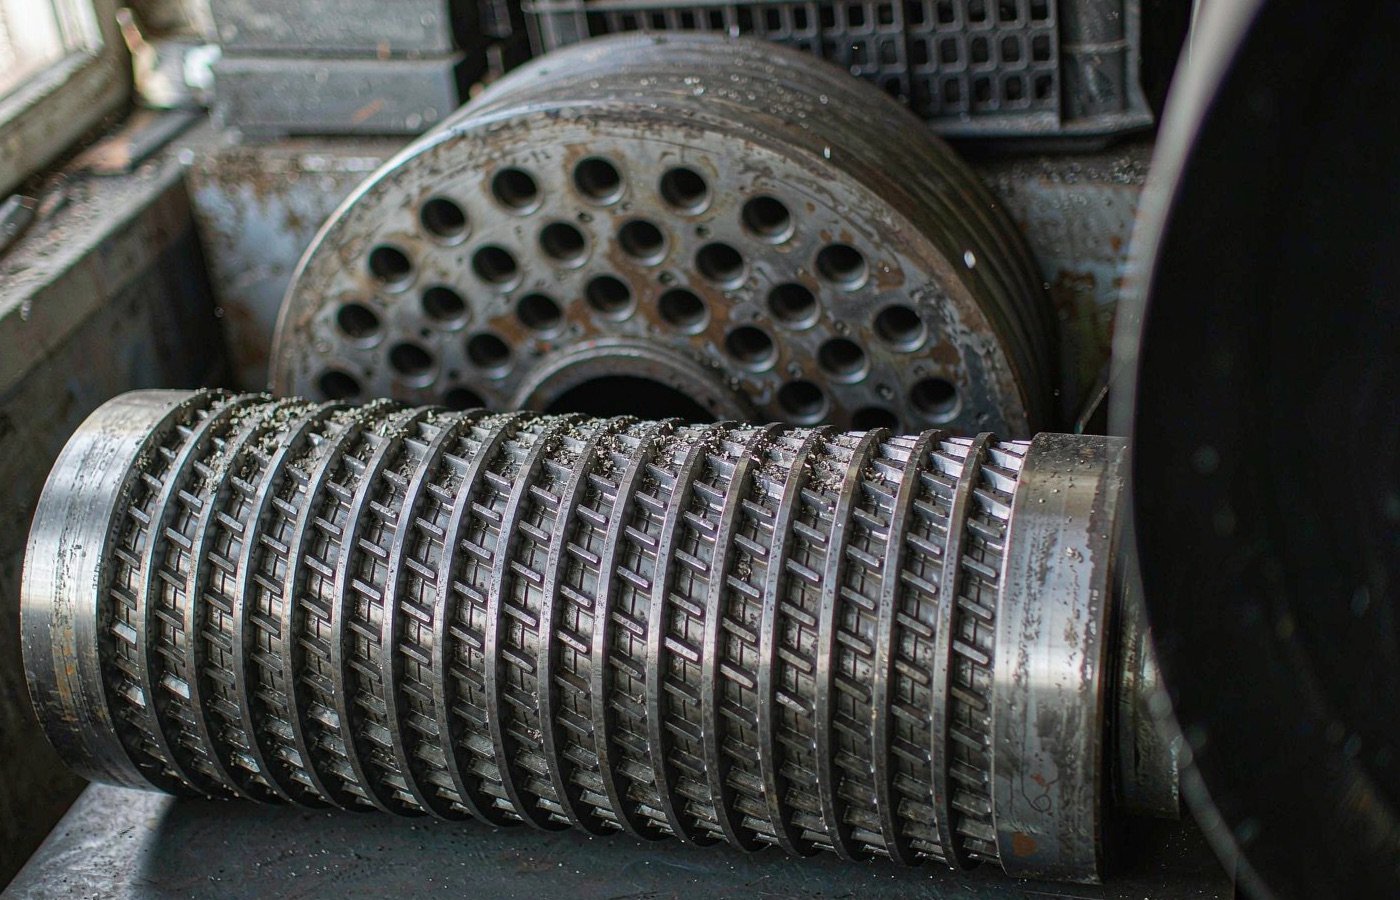
 A matriz anelar recebe toda a atenção quando os compradores especificam um moinho de pellets. Depois a linha opera por quatro meses e a peça que na verdade se desgasta primeiro é o revestimento do rolo — a luva estriada aparafusada sobre cada rolo prensador, comprimindo a serragem contra a matriz com uma folga de cerca de 0,1–0,3 mm. Quando o revestimento se desgasta, a folga aumenta, o material escorrega em vez de ser comprimido, a produção cai e a matriz se desgasta de forma irregular por trás dele.
Fabricamos moinhos de matriz anelar vertical e fornecemos revestimentos de Cr26 como padrão. Mas o revestimento de que você precisa depende muito mais da sua matéria-prima do que do modelo do moinho. Este guia aborda do que os revestimentos são feitos, como falham, o que verificar antes de pagar e quando trocá-los. Se você também está especificando matrizes, leia-o junto com o nosso guia de compra de matriz anelar — as duas peças se desgastam em conjunto.
Por que o revestimento do rolo falha antes de tudo
O revestimento trabalha no pior ponto da máquina. Ele suporta toda a força de compactação, desliza contra a matéria-prima carregada de abrasivos e opera quente, pois todo o atrito da zona de compressão passa por ele. A faixa de contato entre o revestimento e a matriz é estreita, então a carga por milímetro quadrado é alta mesmo quando o moinho opera bem abaixo da capacidade nominal.
Um ensaio de desgaste em um moinho de pellets de biomassa na China documentou o quão severa é essa condição. O conjunto de rolos testado era feito de aço 45 com uma camada cementada de 3 mm e durou apenas 200 horas antes de falhar por desgaste. A análise por microscópio eletrônico de varredura mostrou que os mecanismos dominantes eram desgaste adesivo e desgaste abrasivo, além de corrosão sob tensão próxima à junção da camada cementada com o substrato. O desgaste foi mais profundo no lado de alimentação do rolo — até 4,2 mm, cerca de 1,2 mm mais profundo que os outros lados — porque é ali que o material fresco, muitas vezes mais abrasivo, atinge primeiro o revestimento. Os pesquisadores atribuíram a falha rápida aos minerais silicatados, às impurezas e à umidade da matéria-prima (Transactions of the Chinese Society of Agricultural Engineering, análise de falha por desgaste de rolos).
Três lições práticas decorrem desse estudo. Primeiro, um revestimento que no papel é apenas “duro o suficiente” pode falhar em meses se a sua matéria-prima contiver areia, casca abrasiva ou finos de pedra. Segundo, o desgaste concentra-se no lado de alimentação, então um revestimento pode virar sucata em uma faixa enquanto parece bom nas demais. Terceiro, o aço barato para revestimento é o aço mais caro que você pode comprar: 200 horas significam uma troca de revestimento a cada duas semanas em uma linha de dois turnos.
Do que é feito o revestimento
Quatro famílias de materiais dominam o mercado. Os números abaixo vêm da comparação publicada por um fornecedor chinês de rolos (Changsheng, revestimento de rolo Cr26 vs carboneto de tungstênio) ; vimos as mesmas faixas em outros fornecedores e em operadores que usam nossos moinhos.
| Material do revestimento | Dureza (HRC) | Vida útil típica, madeira macia | Vida útil típica, madeira dura | Custo relativo |
|---|---|---|---|---|
| Ferro alto cromo Cr26 (padrão) | 58–62 | 1,200–1,800 h | 600–1,000 h | 1.0× |
| Carboneto de tungstênio com revestimento duro | 68–72 (superfície) | 1,800–2,500 h | 1,000–1,600 h | 1.8–2.2× |
| Aço inoxidável 440C | 52–56 | 800–1,200 h | 400–700 h | 1.5–2.0× |
| Aço carbono 45# (carcaças baratas) | 25–35 | 100–300 h | 50–150 h | 0.5× |
Leia essa tabela pensando na sua matéria-prima, não apenas na coluna de preço. O Cr26 é o padrão correto para madeira macia, serragem mista e biomassa limpa. O revestimento duro de carboneto de tungstênio se paga quando a sílica acompanha a matéria-prima — casca de arroz, casca de palmiste, palha e qualquer madeira de lei comprada em um pátio que também trabalha com madeira de construção. A camada revestida tem 3–5 mm de espessura, aplicada por soldagem a arco aberto ou aspersão e fusão, e pode cobrir toda a face ou apenas a zona de desgaste. Nas matérias-primas abrasivas, estimamos que uma carcaça revestida recupera seu prêmio de custo no primeiro ciclo de troca, porque você compra uma carcaça onde, de outra forma, compraria duas.
O inox 440C merece uma observação porque é encomendado pelo motivo errado. Sua vantagem é a resistência à corrosão — matérias-primas úmidas, ácidas ou salinas, e moinhos que ficam parados em climas úmidos. Em abrasão pura, ele se desgasta mais rápido que o Cr26, custando uma vez e meia a mais. Compre-o pela química do seu material, não pelos números de desgaste.
Um alerta sobre dureza: mais duro não é automaticamente melhor. Uma carcaça com HRC 68+ tem menos tenacidade. Um pedaço de metal estranho passando pelo moinho, ou uma partida dura contra uma matriz emperrada, pode lascar uma carcaça revestida onde uma carcaça Cr26 sobreviveria com um entalhe. E uma carcaça muito dura acelera o desgaste da matriz contra a qual trabalha. A especificação equilibrada para peletização de madeira fica na faixa de HRC 58–62 — que é exatamente por isso que o Cr26 se tornou o padrão.
Não compre carcaças de aço 45# a preço algum. Os fornecedores as listam porque existem no mercado, não porque funcionam. Com HRC 25–35, elas ficam lisas em poucos dias, os sulcos desaparecem e você volta à foto da carcaça desgastada no topo desta página em menos de um mês.
Combinando a carcaça com a matriz e sua matéria-prima
Carcaça e matriz se desgastam mutuamente, então especifique-as juntas. Uma carcaça revestida contra uma matriz macia vai consumir a matriz. Uma carcaça macia contra uma matriz endurecida vai consumir a carcaça. A tabela de combinações abaixo reúne as recomendações de matriz do nosso guia de taxa de compressão com as recomendações de rolos do fornecedor (tabelas de seleção de matriz e rolo Changsheng):
| Matéria-prima | Material e dureza da matriz | L/D da matriz | Carcaça do rolo | Vida útil esperada da matriz |
|---|---|---|---|---|
| Serragem de madeira macia | GCr15, HRC 52–56 | 1:4–1:6 | Cr26 | 1,800–2,500 h |
| Madeira de lei / casca de arroz | 20CrMnTi, HRC 56–60 | 1:6–1:8 | Carboneto de tungstênio | 1,200–1,800 h |
| Ração para aves | GCr15, HRC 50–54 | 1:10–1:14 | Cr26 ou inox | 1,500–2,500 h |
| Ração para gado | GCr15, HRC 50–54 | 1:8–1:12 | Cr26 | 1,500–2,500 h |
Observe o que a tabela implica para os produtores de pellets de combustível. Em madeira macia limpa, uma carcaça Cr26 e uma matriz GCr15 numa proporção de 1:4–1:6 é o emparelhamento económico, e ambas as peças atingem a vizinhança das 2.000 horas. Com casca de arroz ou PKS, passa para uma matriz mais dura e uma carcaça com revestimento duro e aceita uma vida útil mais curta em ambas — esse é o preço da sílica, e nenhum fornecedor o vai eliminar por si. Qualquer fornecedor que cite uma vida útil de desgaste idêntica independentemente da matéria-prima está a citar um folheto, não o chão de fábrica.
A física geral da peletização por trás destes emparelhamentos — o calor de fricção na zona de compressão, o papel do amolecimento do ligante, o custo energético por tonelada — está bem coberta no guia de peletização da Biomass Connect se quiser o contexto.
Encaixe: dimensões a confirmar antes de pagar
Carcaças de tamanho errado são uma linha de encomenda recorrente para os fornecedores de matrizes, e cada tamanho errado é uma linha parada. Antes de encomendar, anote e confirme com o fornecedor:
- Diâmetro exterior: 150–350 mm nos tamanhos comuns de matrizes anelares, correspondente ao diâmetro da sua matriz.
- Largura da carcaça: tipicamente 40–80 mm — deve assentar dentro da faixa de trabalho da sua matriz.
- Furo do rolamento: 60–120 mm, correspondente ao seu conjunto de rolos, uma vez que a carcaça se encaixa sobre a caixa do rolamento.
- Peso: 5–25 kg por carcaça, dependendo do tamanho.
A forma fiável de acertar isto é enviar ao fornecedor o modelo da sua prensa mais uma fotografia do conjunto de rolos com uma fita métrica na imagem. Para as nossas prensas publicamos as dimensões das carcaças para cada modelo, e a mesma disciplina aplica-se a qualquer marca: dimensões primeiro, material depois, preço por último. Quando um conjunto chega, meça o diâmetro exterior em relação ao desenho antes de sair do seu armazém — uma carcaça meio milímetro acima da medida funcionará excêntrica, martelará a matriz e aplanará as suas próprias ranhuras em poucas semanas. Peça também ao fornecedor a tolerância de retificação; ±0,05 mm no diâmetro exterior é um padrão comercial razoável.

Como as carcaças falham realmente na linha
O desgaste plano é a falha que todos esperam. Na prática, três modos de falha terminam a vida de uma carcaça:
1. Desgaste abrasivo por grãos. Areia e finos de pedra entram com a matéria-prima. Este é o mecanismo por trás da falha às 200 horas no ensaio da CSAE, e é por isso que o lado frontal da carcaça desgasta mais profundamente. A solução está a montante, não na prensa: armadilhas de pedras, ímanes e uma peneira de moinho de martelos que mantenha os contaminantes fora. Se a sua serradura vem de um pátio portuário ou de um pátio de madeira mista, conte com grãos e especifique revestimento duro desde o primeiro dia.
2. Gripar do rolamento dentro do rolo. A carcaça deixa de rodar, encrava contra a matriz e abre-lhe uma cova em segundos. A causa raiz é o pó que passa os vedantes e a massa lubrificante seca. Os fornecedores contrariam isto com vedantes de labirinto triplo, uma purga de ar a cerca de 0,2 bar para manter o pó fora, e massa lubrificante a cada 8 horas de funcionamento. Se a sua prensa tem lubrificação manual, coloque-a na lista de verificação do turno — uma ronda falhada custa uma carcaça e geralmente também uma matriz.
3. Danos por calor. Uma carcaça que arranca fria contra uma matriz cheia, ou que é atingida com água para a “arrefecer”, fende através da superfície endurecida. Deixe a prensa rodar em vazio cerca de cinco minutos para aquecer a matriz e os rolos antes de carregar, e nunca tempere com água uma carcaça quente.
Separadamente destas, há a erosão lenta que não pode parar mas pode medir: ranhuras que se aplanam, a folga efetiva a alargar, e o rendimento a descer à mesma carga do motor. Isso leva-nos à energia.
A energia que desperdiça com uma carcaça desgastada
Uma carcaça gasta não abranda apenas a linha — cobra-lhe por esse privilégio. A fricção entre a carcaça do rolo e a superfície da matriz consome energia de acionamento mesmo onde não há canais de matriz abertos sob o rolo, e investigadores da Beijing Forestry University construíram uma prensa experimental especificamente para recuperar essa perda. O seu design melhorado comprimia o material para os canais abertos com êmbolos e funcionava sem desgaste mensurável tanto na superfície do rolo como na matriz, mantendo a densidade dos pellets e a durabilidade mecânica iguais (BioResources, Chen et al. 2015). A mensagem comercial é direta: a interface rolo-matriz é uma das maiores perdas por fricção na máquina, e uma carcaça polida e desgastada maximiza-a.
A energia específica para a peletização varia amplamente com a matéria-prima e as condições — os ensaios publicados do INL vão de cerca de 75 a 275 kWh/t — mas seja qual for a sua referência, uma carcaça desgastada faz subir esse valor. Vigie os kWh por tonelada a par do rendimento. Quando a energia por tonelada sobe enquanto o rendimento desce, a zona de compressão mudou, e a carcaça é o suspeito habitual.
Quanto custam as carcaças e como são feitas
Saber como um revestimento é fabricado indica quais verificações de qualidade importam. A cadeia de produção de um revestimento em Cr26 é: fundir a liga em forno de indução, vazar — a fundição centrífuga produz um revestimento mais denso e limpo do que a fundição estática —, pré-usinar o exterior com sobremetal de cerca de 2 mm, temperar a 980–1.050°C e revenir a 200–250°C para atingir HRC 58–62 em toda a seção, e depois retificar o diâmetro externo até a dimensão final (etapas publicadas por um fornecedor chinês de rolos, Notas de processo do revestimento de rolo Changsheng). Para revestimentos com revestimento duro, a camada de carboneto de tungstênio é aplicada após o tratamento térmico, por soldagem a arco aberto ou aspersão e fusão, antes da retificação final.
Cada etapa dessa cadeia é um ponto de verificação sobre o qual você pode perguntar. Um fornecedor que não sabe dizer qual método de fundição utiliza, ou que oferece certificado de dureza apenas "sob solicitação", está revelando onde seu processo é frágil. Dois certificados valem o investimento em cada pedido: dureza superficial (uma verificação pontual no revestimento real, não no registro do lote) e, para revestimentos com revestimento duro, verificação da espessura da camada em três pontos ao longo da face.
Quanto ao preço, as listas dos fornecedores diferem o suficiente para que você sempre deva cotar com base no diâmetro da sua matriz e na sua matéria-prima, em vez de confiar em um valor da internet. A base publicada por um fornecedor coloca os revestimentos em Cr26 a US$ 200–800 por conjunto, dependendo do tamanho, com revestimento duro de carboneto de tungstênio a 1,8–2,2× essa base; outro lista o Cr26 a US$ 500–1.200 por conjunto (Tabelas de matrizes e rolos Changsheng). A leitura honesta dessas faixas: revestimentos pequenos para moinhos classe 350 ficam na extremidade inferior, revestimentos grandes para moinhos classe 850 ficam acima dela, e as faixas premium são consistentes mesmo onde os valores absolutos não são. Se uma cotação ficar muito abaixo da faixa, geralmente é o revestimento em aço 45# disfarçado — peça o certificado de dureza antes de pedir o desconto.
Amaciamento e as primeiras 100 horas
A maioria das falhas prematuras de revestimento ocorre nos primeiros dias, não nas primeiras mil horas, e acontece com revestimentos instalados de forma descuidada. A rotina de amaciamento que damos aos nossos próprios clientes:
- Aqueça o moinho antes de carregar. Opere o moinho vazio por cerca de cinco minutos para que a matriz e os revestimentos atinjam a temperatura de trabalho juntos. Uma partida a frio pressiona aço frio contra matriz fria, e a contração diferencial é o que trinca o revestimento duro.
- Nunca resfrie bruscamente um revestimento quente. Água sobre aço temperado quente gera trincas. Deixe esfriar ao ar.
- Ajuste a folga de forma deliberada. Ajuste a folga rolo-matriz para a faixa de trabalho de 0,1–0,3 mm a cada troca de revestimento, verificada em várias posições de rotação, não uma única vez em uma posição.
- Lubrifique conforme o cronograma. Oito horas entre cada rodada de graxa, graxa de alta temperatura, e confirme que as vedações labirínticas e a purga de ar (cerca de 0,2 bar) estão realmente conectadas antes da primeira partida. O rolamento dentro do revestimento morre silenciosamente por poeira e graxa seca — o revestimento é apenas o que para de girar quando isso acontece.
- Primeira inspeção em 100 horas. Fotografe a face do sulco e registre a produção e o kWh/t. Esta foto de referência é o que você compara às 300 e 600 horas, e é a evidência de que você precisa caso surja alguma reivindicação de garantia.
Esse último ponto importa mais do que parece. O desgaste de um revestimento é uma curva, e a foto das 100 horas indica se sua linha está na parte plana da curva (assentamento normal) ou já na parte íngreme (abrasivo na alimentação, folga muito apertada ou umidade atrapalhando). Operadores que fotografam cada conjunto novo detectam problemas de matéria-prima semanas antes do gráfico de produção.
O que incluir na RFQ
As RFQs de revestimento falham por redação vaga, então coloque números na tabela:
- Material e dureza: por exemplo, Cr26, HRC 58–62 com certificado, ou revestimento duro de WC, superfície HRC 68–72, camada de 3–5 mm.
- Dimensões: diâmetro externo, largura, furo do rolamento, cada um com tolerância; diâmetro externo retificado a ±0,05 mm.
- Padrão de sulcos adequado à matéria-prima indicada — especifique a matéria-prima, não apenas "biomassa".
- Vedação: vedações de labirinto triplo e especificação do intervalo de lubrificação para o conjunto do rolo.
- Certificado de dureza e, para revestimentos com revestimento duro, verificação da espessura da camada.
Armazene dois conjuntos sobressalentes desde o dia da entrada em operação e faça rodízio entre eles — nosso guia de estocagem de peças de reposição explica a lista completa e as linhas de orçamento correspondentes. Um revestimento é um consumível; trate-o como tal e ele nunca o surpreenderá. Orce sua substituição como você orça as trocas de matriz: em horas na máquina, não em mês de calendário.
Calendário de substituição por matéria-prima
A última coisa de que a maioria dos compradores precisa é de um ritmo para planear. Estas faixas pressupõem alimentação limpa e com a granulometria correta, e os emparelhamentos da tabela acima. Se a sua linha funcionar 6.000 horas por ano, o calendário abaixo é o que um plano de manutenção representa na prática:
| Matéria-prima | Vida útil esperada do revestimento | Revestimentos por ano a 6.000 h | Ritmo de inspeção | Stock em armazém |
|---|---|---|---|---|
| Madeira macia limpa | 1,200–1,800 h | 3–5 conjuntos | Medir a profundidade das ranhuras a cada 200 h | 2 conjuntos |
| Madeira mista / madeira dura | 600–1,000 h | 6–10 conjuntos | A cada 150 h; vigiar a faixa do lado da alimentação | 2–3 conjuntos |
| Casca de arroz / PKS / palha | 400–700 h (Cr26) / até ~1.600 h com revestimento duro | 4–15 conjuntos | A cada 100 h; registar produção e kWh/t | 3 conjuntos |
Duas notas finais. Primeiro, substitua os revestimentos em conjunto — um revestimento gasto a funcionar ao lado de revestimentos novos carrega a matriz de forma irregular e encurta a vida de todos. Segundo, registe cada substituição: horas de funcionamento, matéria-prima, tendência de produção e o padrão de desgaste observado. Ao fim de dois ciclos, conhecerá as suas próprias faixas de vida útil e as rondas de cotação ao fornecedor tornam-se mais precisas de cada vez.
Se a sua matéria-prima mudar — um novo parque, uma nova mistura de espécies, uma mudança de serradura para finos de aparas trituradas — recalcule a substituição antes de assumir que as faixas antigas ainda se aplicam. A vida útil dos revestimentos acompanha a abrasividade da matéria-prima mais estreitamente do que qualquer outra variável, e uma mudança de matéria-prima reinicia a curva. O seguro mais barato possível é uma inspeção precoce com o novo material: retire a tampa do rolo, fotografe as ranhuras às 100 horas e ajuste o seu calendário com base no que vê, e não no que a matéria-prima anterior lhe ensinou. Os compradores que seguem esta disciplina encaram as peças de desgaste como um custo que gerem; os que a ignoram encaram-nas como uma surpresa que absorvem. Ao longo de um ano, a diferença reflete-se na folha de custo por tonelada, não apenas no diário de manutenção.