El enfriamiento parece el equipo más simple del diagrama de flujo del proceso: pellets calientes entran, pellets fríos salen. Luego la línea funciona una semana, el extremo de ensacado empieza a quejarse de pellets polvorientos y agrietados, y alguien pregunta a qué velocidad funcionaba el enfriador. La elección del enfriador —torre de contraflujo o banda horizontal— condiciona esa conversación antes de que empiece, porque ambos diseños tratan el lecho de pellets de formas completamente distintas.
Ambos diseños aplican la misma física. Los pellets salen de la matriz a 70–90 °C y deben descender hasta quedar aproximadamente a 5 °C de la temperatura ambiente antes de tocar el almacenamiento o una bolsa, una función documentada en detalle en un estudio de North Carolina State sobre aire de enfriamiento y durabilidad de los pellets. El enfriamiento también seca el producto: prevea una pérdida de humedad del 1–2% en un enfriador bien operado. La diferencia entre ambas máquinas está en cómo llega el aire, y eso determina su tasa de finos, su distribución en planta y su límite de capacidad.
Cómo mueven el aire ambos diseños
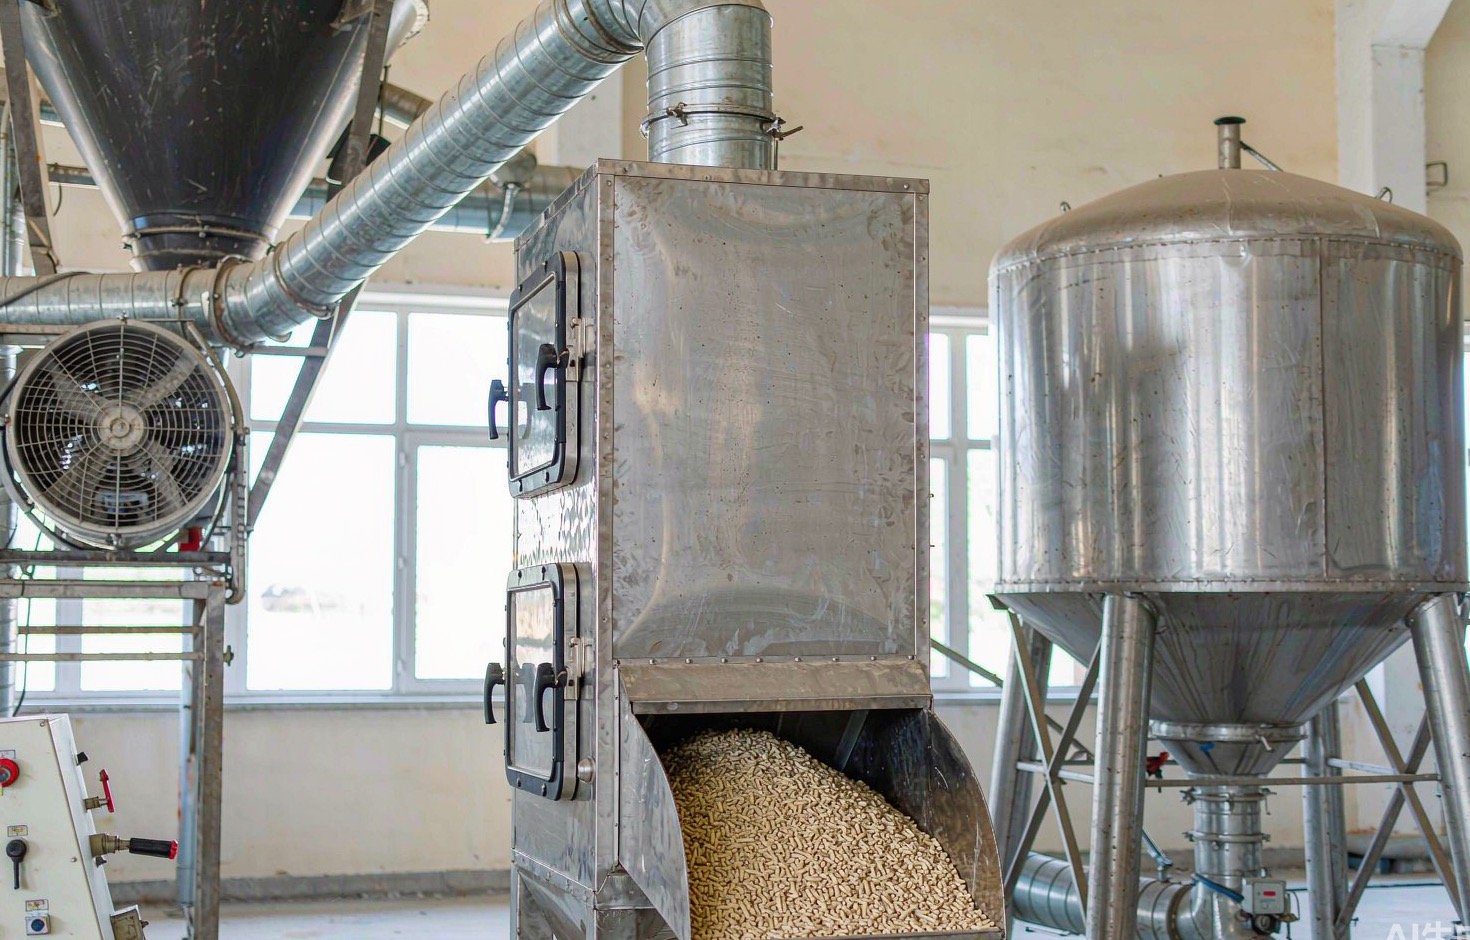
Un enfriador de contraflujo es una torre vertical. Los pellets calientes entran por la parte superior a través de una esclusa rotativa, se acumulan formando un lecho y se descargan por la parte inferior en capas calibradas mediante una rejilla deslizante o giratoria. El aire se aspira hacia arriba a través del lecho descendente, de modo que el aire ambiente más frío se encuentra con los pellets más fríos en la descarga inferior y el aire más cálido y húmedo sale por la parte superior en contacto con los pellets calientes más recientes. La velocidad del aire a través de un lecho de contraflujo moderno se sitúa entre aproximadamente 0,8 y 1,5 m/s (guía de enfriadores de Share Precision Machinery).
Un enfriador de banda distribuye los pellets en una capa poco profunda sobre una malla horizontal o una banda de acero. La banda transporta el lecho a través de una o varias zonas donde el aire se insufla o se aspira a través de la capa. Como el lecho es poco profundo y los pellets descansan sobre una superficie en movimiento, la velocidad del aire en los enfriadores de banda convencionales se mantiene por debajo de aproximadamente 0,5 m/s: suficiente para enfriar y lo bastante baja para evitar fluidizar los pellets ligeros fuera del lecho.
| Parámetro | Enfriador de contraflujo | Enfriador de banda |
|---|---|---|
| Principio de funcionamiento | La columna de pellets desciende a través del aire ascendente en una torre cerrada | Un lecho poco profundo avanza sobre una banda a través de zonas de aire |
| Dirección del aire vs flujo de pellets | Contracorriente: el aire más frío se encuentra con los pellets más fríos | Flujo cruzado: el aire pasa lateralmente a través de la capa |
| Velocidad típica del aire | 0.8–1.5 m/s | Por debajo de ~0,5 m/s |
| Retención típica, pellets de madera | 10–15 min | 15–20 min |
| Temperatura de descarga | Ambiente +3–5 °C | Ambiente +5 °C o mejor, según la zona |
| Rango de capacidad observado en los catálogos de proveedores | Aproximadamente 3–20 t/h | Comúnmente por encima de 10 t/h en líneas grandes |
| Huella | Torre vertical; superficie de planta reducida, requiere altura libre | Largo y bajo; fácil de encajar bajo un techo inclinado |
| Mecánica de la zona del producto | Descarga por rejilla, sin banda en el producto | La banda y su accionamiento atraviesan la zona del producto |
Las cifras de retención de esa tabla provienen de las tablas de dimensionamiento de proveedores para pellets de madera (15–20 minutos, Guía de la línea de pellets de Changsheng) y de las especificaciones de enfriadores de contraflujo (10–15 minutos, Share Precision). Son puntos de partida para el dimensionamiento, no leyes de la física: los pellets de 8 mm necesitan más tiempo que los de 6 mm, lo cual cubre nuestro artículo sobre elección del diámetro de pellet desde el lado de la matriz.
Por qué la velocidad del aire determina la tasa de finos
El enfriamiento funciona por evaporación, y la evaporación castiga la impaciencia. Si se sopla aire frío con demasiada fuerza sobre pellets calientes, la capa exterior se seca y se contrae mientras el núcleo aún está caliente y húmedo: la superficie se agrieta y cada grieta se convierte en una fábrica de finos en el siguiente punto de transferencia. El estudio de NC State enlazado arriba documenta exactamente esta relación entre el régimen de aire de enfriamiento y la durabilidad. Si, por el contrario, se deja el lecho sin aire suficiente, los pellets salen calientes y blandos, y luego se deforman y se rompen en la criba y en el transporte.
La lógica térmica del contraflujo ayuda aquí. Como el aire sale de la torre cerca de la temperatura de entrada de los pellets, la diferencia de temperatura se mantiene más suave en todo el lecho: los pellets más calientes se encuentran con el aire más cálido, y los más fríos con el aire más frío. Los proveedores de equipos de contraflujo afirman un volumen de aire 30–40 % menor que los enfriadores de banda de flujo cruzado para la misma función, lo que ahorra 2,5–3,5 kWh de potencia de ventilador por tonelada (página de contraflujo de LANE Machinery). Tome esas cifras como afirmaciones del proveedor que deben verificarse en la puesta en marcha, pero la dirección es coherente con la física: el contraflujo extrae más calor por metro cúbico de aire.
Tiempo de retención y lo que se necesita para mantenerlo
Dimensionar un enfriador es aritmética de retención en el lecho. El enfriador debe contener todos los pellets producidos durante la ventana de retención. Para una línea de 5 t/h con un objetivo de 15 minutos:
- Pellets en el enfriador en régimen estacionario: 5 t/h × (15 ÷ 60) h = 1,25 t
- Volumen del lecho con una densidad aparente de 650 kg/m³: 1,25 ÷ 0,65 ≈ 1,9 m³ (aritmética)
El caudal de aire también tiene una regla empírica del proveedor: alrededor de 120–160 m³/min de aire de enfriamiento por tonelada por hora de capacidad para pellets de madera (tabla de dimensionamiento de Changsheng). En la misma línea de 5 t/h, eso son 600–800 m³/min — aproximadamente 36.000–48.000 m³/h a través del ventilador y el ciclón. Verifique cualquier cifra de proveedor contra el tratamiento de balance de calor y masa en la guía de ingeniería del proceso de enfriamiento de Watt antes de firmar un contrato de compra; las cifras de aire de las reglas empíricas varían mucho entre proveedores, y el balance es lo que detecta un ventilador subdimensionado.
| Capacidad de la línea | Pellets retenidos a 15 min (aritmética) | Volumen del lecho a 650 kg/m³ (aritmética) | Caudal de aire a 120–160 m³/min por t/h (regla del proveedor) |
|---|---|---|---|
| 2 t/h | 0,5 t | ≈0.8 m³ | 240–320 m³/min |
| 5 t/h | 1,25 t | ≈1.9 m³ | 600–800 m³/min |
| 10 t/h | 2,5 t | ≈3.8 m³ | 1,200–1,600 m³/min |
Observe lo que ocurre entre 5 y 10 t/h: el caudal de aire se cuadruplica mientras que el volumen del lecho solo se duplica. El manejo del aire —ventilador, ciclón, conductos— es donde realmente se va el dinero en refrigeración, y es el primer lugar donde se manifiesta una especificación insuficiente.
Dónde gana el contraflujo
Para la mayoría de las líneas de pellets de menos de unas 10 t/h, la torre de contraflujo es la compra más segura. Sus ventajas se acumulan en plantas pequeñas y medianas:
- Superficie de planta. La torre se construye hacia arriba. Su fabricante afirma hasta un 70 % menos de superficie que un enfriador de banda horizontal equivalente (LANE), lo que importa en una nave de acero donde cada metro cuadrado compite con la zona de ensacado y la de carga.
- Instalación de aire más pequeña. Un menor caudal de aire por tonelada implica un ventilador y un ciclón más pequeños, y menos potencia de ventilador en cada hora de funcionamiento.
- Sin banda en el producto. El lecho de pellets descansa sobre una columna estática y descarga a través de una rejilla; no hay superficie móvil que desgaste los pellets ni que limpiar.
- Descarga FIFO. La descarga calibrada por capas hace salir primero los pellets que entraron primero, de modo que nada se queda en el fondo de la torre envejeciendo: una ventaja real para la trazabilidad de los lotes certificados.
- Sin zonas muertas. La geometría octagonal de la torre evita que las esquinas retengan material estancado, lo que importa en un producto que emite gases.
El diseño de contraflujo tiene un límite. A medida que aumenta la capacidad, el lecho de pellets debe hacerse más profundo para mantener el tiempo de retención, y los límites de profundidad del lecho propios del contraflujo son la razón por la que los enfriadores de banda se vuelven más comunes por encima de unas 10 t/h (Changsheng). Los lechos profundos también enfrían de forma desigual cuando el distribuidor deja de cumplir su función, lo que constituye la principal dependencia de mantenimiento del contraflujo: no un defecto de diseño, pero sí uno real.
Dos puntos de mantenimiento mantienen fiable una torre de contraflujo a lo largo de los años. La esclusa rotativa de la parte superior es el sello que hace posible el enfriamiento en contracorriente; cuando sus paletas se desgastan, entra aire falso alrededor de la alimentación, el ventilador pierde succión sobre el lecho y el tiempo de enfriamiento se alarga sin que nadie detecte un síntoma drástico. Compruebe la holgura de la esclusa con la misma frecuencia que la rejilla de descarga. La rejilla en sí —deslizante o giratoria— soporta todo el peso del lecho en cada ciclo, y su accionamiento e interruptores de fin de carrera merecen un lugar en su lista de inspección semanal junto con los rodamientos del ventilador.
Dónde gana la banda
Los enfriadores de banda se justifican en tres situaciones. La primera es la capacidad pura: en líneas industriales grandes, el diseño por zonas de la banda escala con más facilidad que una torre muy alta, y varias bandas pueden funcionar en paralelo bajo un mismo techo. La segunda es el producto frágil: el lecho poco profundo y la baja velocidad del aire manejan pellets débiles o de gran diámetro con menos rotura, y el aire de cada zona puede ajustarse de forma independiente. La tercera son los edificios con límite de altura: un enfriador de banda necesita longitud, no altura libre, y algunas reformas no tienen espacio para una torre.

Los costes de la banda residen en la propia zona del producto: la superficie de la banda, su accionamiento y su limpieza están donde están los pellets, y una banda que funciona 6 000 horas al año con un producto abrasivo exige el régimen de inspección que eso implica.
Qué ocurre cuando se omite o se acelera el enfriamiento
Vale la pena señalar qué previene realmente el enfriador, porque los modos de fallo son costosos y diferidos. Los pellets ensacados calientes sudan dentro del saco: el calor residual expulsa la humedad del núcleo caliente, esta se condensa contra la película fría y los pellets de la pared del saco la reabsorben. El resultado son pellets blandos, moho superficial en climas húmedos y un recuento de finos que aumenta mientras el palé permanece en el almacén. El almacenamiento a granel en caliente es peor: los pellets cálidos y húmedos en un silo siguen respirando, desprenden finos en el espacio situado sobre el lecho y alimentan el comportamiento de emisión de gases que convierte el almacenamiento de pellets de madera en un tema de riesgo de gas por derecho propio. Las indicaciones de los proveedores son tajantes: los pellets calientes no pueden enviarse ni almacenarse sin daño, y un efecto secundario de un enfriamiento adecuado es la pérdida de uno o dos puntos de humedad que sitúa el producto en su rango seguro para el almacenamiento (Share Precision).
Un enfriamiento acelerado deja una huella distinta: pellets que parecen correctos al salir de la torre y se agrietan una semana después. El trabajo de NC State citado anteriormente es la referencia que hay que entregar a quien dude de la física: el régimen de enfriamiento y la durabilidad mecánica están vinculados, y el vínculo pasa por la gradualidad con la que se relaja el gradiente de temperatura del pellet.
Los errores que aparecen un mes después
Sea cual sea su elección, cuatro fallos explican la mayoría de las quejas sobre enfriadores que vemos:
- Retención insuficiente. El enfriador que “apenas cumple” la capacidad nominal obliga al operador a reducir la velocidad del molino la primera vez que el material llega pesado. Verifique el dimensionamiento con el rendimiento real, no con la placa de características — nuestro artículo sobre capacidad nominal frente a capacidad real explica esa diferencia.
- Un distribuidor que no reparte bien. Si los pellets entrantes se acumulan en un lado, el aire encuentra el camino fino y el resto del lecho permanece caliente. Ajuste el distribuidor rotativo después de cada cambio de material.
- Una esclusa de aire con fugas. El aire falso a través de una válvula rotativa desgastada cortocircuita el lecho y el ventilador nunca ve los pellets. Escúchelo en la esclusa de aire, no en el ventilador.
- Sobreporreo o secado excesivo. Un aire demasiado caliente o una retención demasiado prolongada lleva los pellets por debajo del 6% de humedad — en investigaciones de la cadena de suministro se ha medido producto enfriado con tan solo 6%, que se reequilibra a 8–10% en el almacenamiento (datos de tesis de Lakehead University) — y se encogen y desprenden finos en el camino. Nuestro guía de solución de problemas del enfriador incluye la lista completa de fallas con una tarjeta de puntuación.
Elegir en tres pasos
Tome la decisión en este orden. Primero, la capacidad: hasta unos 10 t/h, opte por defecto por el flujo contracorriente; por encima de eso, solicite cotizaciones de banda en serio. Segundo, el espacio: si su edificio es largo y bajo, la banda encaja; si la superficie de piso es escasa y hay altura disponible, la torre encaja. Tercero, el producto: los pellets frágiles o de gran diámetro inclinan la balanza hacia el lecho poco profundo y suave de la banda.
Para el comprador típico de HENGMU — una línea de 1–5 t/h que produce pellets de madera de grado ENplus para exportación — la torre de flujo contracorriente gana en la mayoría de las cotizaciones que vemos, y es el enfriador que combinamos con nuestras líneas de producción completas como estándar. La banda sigue siendo la respuesta correcta cuando la planta crece más allá de la zona de confort de profundidad de lecho de la torre, y conocer ese límite antes de comprar es el objetivo central de la comparación.