
Fragt man einen Anlagenbetreiber, was im letzten Jahr die Produktion gestoppt hat, ist die Antwort selten das Getriebe. Es ist eine Matrize, die an einem Freitag gerissen ist, Rollenmäntel, die über ihre Rillen hinaus abgenutzt sind, ein Hammermühlensieb, das von einem Stein gesprengt wurde, oder ein Thermoelement, das die Kühlertemperatur falsch anzeigte, bis die Pellets dampfend herauskamen. Keines dieser Teile ist teuer. Alle sind teuer, wenn man sie erst bestellen muss, denn eine Standard-Pelletmaschine braucht bereits 25–45 Tage für Bau und Versand (Beschaffungsdaten der Lieferanten), und Luftfracht für eine 60-kg-Ringmatrize ist eine Strafe, kein Plan.
Hier ist also die Liste, die wir Kunden vor dem Versand einer Linie geben: die sieben Teile, die ab dem ersten Tag im Regal stehen sollten, warum jedes davon ausfällt und wie realistische Wartungsintervalle aussehen. Die von Lieferanten gemeldeten Zahlen schwanken – wo sie voneinander abweichen, sage ich es –, aber die Logik der Bevorratung bleibt dieselbe.
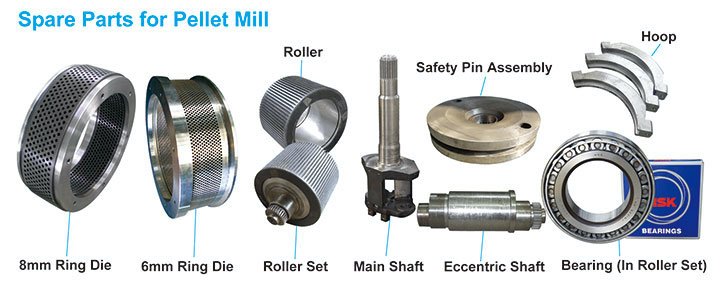
1. Eine Ersatz-Ringmatrize mit dem richtigen Verdichtungsverhältnis
Die Matrize ist das Herz der Maschine und das Teil mit der größten Streuung der gemeldeten Standzeiten. Die Felddaten eines Lieferanten setzen die Standzeit industrieller Biomasse-Matrizen auf etwa 500–2.000 Betriebsstunden an, je nach Abrasivität des Rohstoffs, Legierung und Feuchtekontrolle (Felddaten von Kingwood); die Wartungsbudgettabellen eines anderen gehen von einem Austausch alle 1.000–3.000 Stunden aus (Wartungsleitfaden von Changsheng). Beide können richtig liegen. Sauberes, gut getrocknetes Weichholz mit einem sinnvollen Verdichtungsverhältnis liegt am oberen Ende der Spanne; Hartholzmischungen, Reisschalen oder Bambus – alles mit Siliziumdioxid oder stark schwankendem Ligningehalt – zehren Matrizen von unten auf.
Was für die Bevorratung zählt: Bestellen Sie die Ersatzmatrize zusammen mit der Maschine, abgestimmt auf den Lochdurchmesser und das Verdichtungsverhältnis, die Sie mit Ihrem eigenen Rohstoff geprüft haben, nicht die generische Matrize, die im Lieferumfang enthalten ist – die Produktseite zur Ringmatrize zeigt die bei der Bestellung zu bestätigenden Spezifikationsdetails. Ersatzmatrizen für industrielle Pressen mit 2–5 t/h kosten je nach Durchmesser und Legierung typischerweise 800–3.000 USD (Budgetzahlen von Kingwood). Eine Ersatzmatrize ist auch Ihre Qualitätsversicherung: Mit zunehmendem Matrizenverschleiß driftet die Pelletfestigkeit, und ENplus A1 verlangt eine mechanische Festigkeit von mindestens 98,0 % (ENplus-Handbuch, Teil 3). Wie man das Verhältnis selbst liest, erklären wir im Artikel zum Verdichtungsverhältnis der Matrize.

2. Rollenmäntel – und die Rollenlager dahinter
Die Rollen drücken das Material in die Matrize und verschleißen mit vergleichbarer oder höherer Geschwindigkeit. Felddaten eines Lieferanten für Cr26-Hochchrom-Mäntel: etwa 1.200–1.800 Stunden bei Weichholz, 600–1.000 bei Hartholz, 400–700 bei Reisschalen; Wolframcarbid-Mäntel erhöhen diese Werte um das 2–3-Fache (FAQ zu Verschleißteilen von Changsheng). Die Feldzahlen von Kingwood für Rollenmäntel liegen in einem ähnlichen Bereich, 600–1.200 Stunden, und ihr praktischer Rat ist es wert, wiederholt zu werden: Matrizen und Rollenmäntel gemeinsam austauschen, denn eine frische Matrize, die gegen verschlissene Mäntel läuft, kostet innerhalb weniger Wochen Pelletqualität.
Halten Sie einen Satz Mäntel pro Matrize vor – und dazu gleich die Rollenlager und Dichtungen. Ein Lagerausfall hinter einer Rolle ist einer der häufigsten Pressenfehler, die wir bei Serviceeinsätzen sehen – er kündigt sich meist durch steigende Rollenwellentemperatur an, bevor es zur Blockierung kommt. Wenn Ihr Rohstoff abrasiv ist, rechnen Sie bei Carbidmänteln die Kosten pro Tonne durch und nicht nur den Listenpreis.
Die vom Lieferanten angegebenen Serviceintervalle variieren je nach Einsatzmaterial – genau deshalb scheitert ein Lagerplan, der auf den Weichholz-Zahlen anderer aufbaut, bei Reishülsen. Die unten stehenden Bereiche fassen die in diesem Artikel zitierten Felddaten der beiden Lieferanten zusammen; betrachten Sie sie als Planungswerte und gleichen Sie sie mit Ihrem eigenen Betriebsstunden-und-Tonnen-Log ab.
| Ausgangsmaterial | Matrizenstandzeit (vom Lieferanten angegeben) | Standzeit der Cr26-Walzenhülse (vom Lieferanten angegeben) |
|---|---|---|
| Sauberes, trockenes Weichholz | 1,200–2,000 h | 1,200–1,800 h |
| Hartholz-Mischungen | 800–1,500 h | 600–1,000 h |
| Hoher Siliziumgehalt (Reishülsen, Bambus) | 500–800 h | 400–700 h |
3. Hammerbrechersiebe und -hämmer
Jede Tonne Sägespäne durchläuft den Hammerbrecher, bevor sie die Matrize erreicht – das macht Siebe und Hämmer zu den am stärksten verschleißenden Teilen der Anlage. Siebe reißen bei Metallfremdkörpern – ein Stein oder eine Schraube genügt – und Hammerkanten nutzen sich ab, bis das Mahlgut grober wird und die Matrize zu unterversorgt wird. Halten Sie zwei komplette Siebsätze in den gängigen Lochgrößen vor, die Sie fahren (die meisten Holzpellets-Anwendungen liegen bei den auf Ihre Matrizenlochung abgestimmten Größen), eine Kiste Ersatzhämmer und die Rotorzapfen zur Montage. Wenn Ihre Linie auf einer Maschine der YHM-Klasse basiert, finden Sie auf der YHM-Hammerbrecher-Seite die Sieb- und Hammerkonfigurationen je Modell aufgeführt.
Das richtige Sieb ist kein Detail: Die Partikelgröße speist die Matrize, und der Zusammenhang zwischen Mahlen, Feuchtigkeit und Pelletqualität ist im Pelletierungsleitfaden von Biomass Connectdargelegt. Ein grober Mahlgrad durch ein verschlissenes Sieb zeigt sich eine Stunde später als ungleichmäßige Pellets und höherer Stromverbrauch pro Tonne – die gemessene Pelletierenergie reicht in den INL-Daten von 75–275 kWh/t, und verschlissene Mahlausrüstung treibt Sie an das obere Ende dieser Spanne.
4. Hauptlager und das richtige Fett
Die Hauptwellenlager einer Ringmatrizenpresse arbeiten unter Last, Hitze und Feinstaub. Sie fallen selten ohne Vorwarnung aus, doch das Warnfenster ist kurz, und ein festgefressenes Hauptlager kann mit einem Wellenausbau Wochen dauern. Halten Sie für Pressen ab etwa 90 kW einen kompletten Hauptlagersatz vor Ort bereit, dazu die Dichtungen. Ebenso wichtig: Halten Sie das vorgeschriebene Fett in ausreichender Menge vor. Ein überraschender Anteil der „Lagerausfälle“ im Feld sind Schmierstoffausfälle – falsches Fett, verschmutztes Fett oder Intervalle, die an einen Produktionsplan angepasst wurden. Schreiben Sie das Schmierintervall an die Presse, nicht in einen Ordner.
5. Förderbänder, Ketten und Elevatorbecher
Die Pelletpresse bekommt die Schuld, doch Förderer legen Anlagen häufiger still. Bandverbindungen lösen sich, Ketten längen sich und Elevatorbecher lösen sich, nachdem ein Fremdkörper einen Fuß verklemmt hat. Halten Sie Förderbandmaterial und Spleißsets für jede Förderstrecke, ein Stück Kette und Verbindungsglieder für Schleppkettenförderer sowie Ersatzbecher vor. Nichts davon ist teuer; alles davon ist mühsam aus dem Ausland zu beschaffen, während eine Anlage wartet. Wenn Ihre Linie Schneckenförderer für die Sägespäne-Zufuhr nutzt, ergänzen Sie einen Ersatzwendelabschnitt und die Antriebskette.
6. Messerklingen und die Schaberbaugruppe
Lange Pellets sind ein Abfüllproblem, bevor sie ein Qualitätsproblem sind: Stränge, die länger als die Spezifikation sind, überbrücken im Abfüller und erzeugen Feingut, wenn sie brechen. Messerklingen an der Matrizenfläche stumpfen bei jedem Matrizenwechsel ab, und der Schaber, der Material zwischen Matrize und Walzen abräumt, ist klein, billig und unmöglich zu improvisieren. Halten Sie einen Klingensatz pro Matrizenwechsel und zwei Schaber vor. Wenn Sie vorgelagert auch einen Trommelhacker betreiben, gilt dieselbe Logik mit größerem Stahl – aus gutem Grund liefern wir Ersatzhackmessersätze mit der Maschine in den gängigen Größen, die auf der Messer-Produktseite aufgeführt sind.
7. Das kleine Elektrokit
Das ist der Teil, den niemand bevorratet und jeder braucht. Thermoelemente für Trockner und Kühler, Druckschalter für den Filter, Näherungssensoren an Klappen, einige Schütze und thermische Überlastrelais passend zu Ihren Motoren sowie Sicherungen. Ein ausgefallener Temperatursensor an einem Kühler ist ein Qualitätsvorfall; ein ausgefallenes Schütz am Pressenzulauf ist eine stillstehende Linie. Die Sensoren selbst kosten einige Dutzend Dollar; die stillstehende Schicht kostet mehr als das gesamte Kit.

Lagern Sie die Ersatzteile so, dass sie bis zum Bedarf überleben
Die Bevorratung scheitert im Lager ebenso oft wie auf der Einkaufsliste. Matrizen und Walzenhülsen müssen mit Rostschutzöl beschichtet und in einem trockenen Bereich aufbewahrt werden – eine Ringmatrize, die in ihren Bohrungen rostet, schleift beim Anlaufen und verkürzt die Lebensdauer der nächsten Matrize. Behandeln Sie Hartmetallhülsen als das fragile Gut, das sie sind: Ihre Schwäche ist die Sprödigkeit, daher dürfen sie niemals einen Stoß bekommen, und vermeiden Sie Thermoschock, indem Sie sie mit der Presse aufwärmen, statt beim Anlaufen kaltes Material zu pressen (die oben verlinkte Verschleißteile-FAQ behandelt beides). Halten Sie Ersatzlager bis zur Montage versiegelt in ihrer Originalverpackung, lagern Sie Siebe flach, damit sie sich nicht verziehen, und beschriften Sie jedes Regal nach Maschine und Position – ein Ersatzteil, dessen Standort niemand kennt, ist kein Ersatzteil.
Was alles kostet: Budgetbereiche nach Pressengröße
Größenordnungszahlen helfen, das Budget für das erste Jahr festzulegen. Die folgenden Bereiche stammen aus den veröffentlichten Wartungstabellen eines chinesischen Verschleißteilherstellers (Changsheng-Wartungskostenleitfaden) und geben die jährlichen Ausgaben für Verschleißteile, Schmierstoffe und routinemäßige Arbeitszeit an – nicht für die Maschine selbst. Die Abrasivität Ihres Rohmaterials und die Betriebsstunden entscheiden darüber, wo innerhalb des Bereichs Sie landen.
| Mühlentyp | Jährliche Betriebsstunden | Matrizenkosten pro Jahr (USD) | Walzenkosten pro Jahr (USD) | Wartungskosten insgesamt pro Jahr (USD) |
|---|---|---|---|---|
| Kleine kommerzielle Ringmatrize, ~55 kW | 2,000–3,000 | 3,000–6,000 | 1,000–2,000 | 5,000–15,000 |
| Mittlere Ringmatrize, ~90 kW | 4,000–5,000 | 5,000–10,000 | 2,000–4,000 | 10,000–25,000 |
| Große Ringmatrize, ~160 kW | 6,000–8,000 | 8,000–15,000 | 3,000–6,000 | 20,000–50,000 |
Zwei Hinweise zur Tabelle. Erstens machen Verschleißteile üblicherweise 50–70 % der Wartungssumme aus, weshalb sich die obige Bevorratungsliste auf sie konzentriert. Zweitens: Wenn Ihr Lieferant einen Wartungswert weit unter diesen Bereichen nennt, fragen Sie, welches Wechselintervall er zugrunde gelegt hat – eine Matrize, die „nie gewechselt werden muss“, ist eine Matrize, der Sie in Monat vier bei voller Produktionsgeschwindigkeit an einem Wochenende begegnen werden. Unser Artikel zur Fehlerbehebung behandelt die fünf Störungen, die Linien tatsächlich zum Stillstand bringen, und die meisten davon lassen sich auf verschlissene oder fehlende Ersatzteile aus dieser Liste zurückführen.
Bevorratungsliste für das erste Jahr, kurz gefasst
Wenn Sie nur einen Absatz aus diesem Artikel mitnehmen: eine passende Ersatzringmatrize, zwei Sätze Walzenmäntel, einen Satz Walzen- und Hauptlager mit Dichtungen, zwei Sätze Hammermühlensiebe plus eine Kiste Hämmer, Förderband und Kette für jede Linie, einen Satz Messerklingen und Schaber pro Matrize sowie das kleine Elektrik-Set. Packen Sie alles in denselben Container wie die Maschine – das machen wir routinemäßig für Exportkunden – und kennzeichnen Sie es nach Maschine und Position, denn der Wert eines Ersatzteils hängt davon ab, wo es sich befindet, wenn die Linie stillsteht. Zur kaufmännischen Seite des Erwerbs – Zahlungsstruktur, Inspektion, Verhandlung – lesen Sie unseren Artikel über die häufigen Fehler beim Kauf einer Pelletmaschine aus China.