
Kühlerprobleme haben die unangenehme Angewohnheit, erst Wochen nach ihrer Ursache aufzutauchen. Die Pellets verlassen das Werk scheinbar einwandfrei, die Säcke des Kunden hängen einen Hafen später vor Kondenswasser durch, und die Reklamation landet ohne offensichtlichen Verdächtigen auf Ihrem Schreibtisch. Diese Verzögerung ist der Grund, warum der Kühler – die leiseste Maschine der Linie – eine disziplinierte Fehlersuche verdient. Dies sind die fünf häufigsten Kühlerprobleme, die uns im Käufersupport begegnen, jeweils mit Symptomen, Ursachen und ersten Prüfschritten.
Zunächst: Was ein Kühler leisten soll
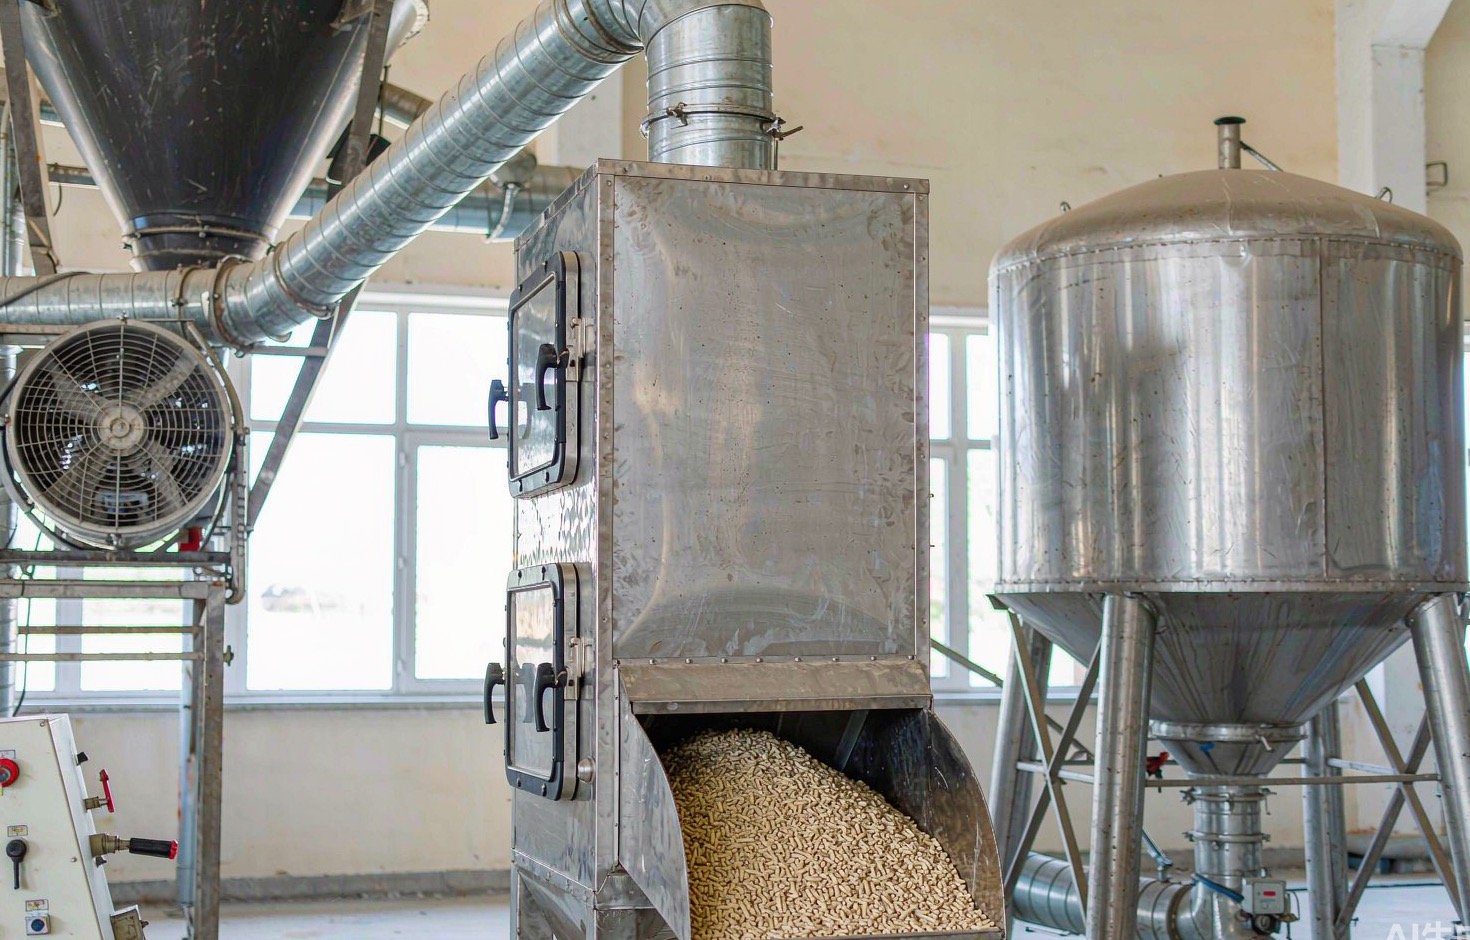
Die Pellets verlassen die Matrize heiß – typischerweise 70-90 °C – und weich, mit Restfeuchte an der Oberfläche (RICHI Machinery). Ein Gegenstromkühler zieht Umgebungsluft nach oben durch das Pelletbett, während sich die Pellets nach unten bewegen, sodass die kälteste Luft unten auf die kühlsten Pellets trifft und die erwärmte Luft oben austritt. Richtig eingestellt verlassen die Pellets den Kühler mit 5-10 °C über der Umgebungstemperatur nach einer Verweilzeit von etwa 6-15 Minuten (RICHI). Untersuchungen an industriellen Holzpelletsanlagen beschreiben das Ziel auf dieselbe Weise: Abkühlung von etwa 70-90 °C auf rund 5 Grad über Umgebungstemperatur, wobei der Feuchtegehalt um bis zu 1-2 Gewichtsprozent sinkt (BioResources: Studie zu Kühlluft und Haltbarkeit von Holzpellets).
Warum das enge Temperaturziel? Weil das in der Matrize erweichte Lignin wieder erstarren muss, damit das Pellet seine Form behält, und weil warme Pellets in einem versiegelten Sack Wasser verdampfen, das an den Sackwänden kondensiert – der Beginn von Schimmel, durchhängenden Säcken und zurückgewiesener Fracht. Eine technische Referenz aus der Futtermittelindustrie nennt die Grenze klar: Pellets, die den Kühler verlassen, sollten höchstens 5 °C über Umgebungstemperatur liegen, sonst folgen Kondensation und Schimmelbildung (Feed Strategy: Produkt und Kühlprozess aufeinander abstimmen). Wenn Ihr Produkt ENplus-A1-Ansprüche trägt, sind die Anforderungen verbindlich festgelegt: Endfeuchte ≤10 % und Feines ≤1,0 % als Schüttgut (≤0,5 % in Säcken) gemäß ENplus Handbook v3.0 Part 3.
| Parameter | Typischer Wert | Quelle |
|---|---|---|
| Pellettemperatur am Matrizenaustritt | 70-90°C | RICHI; BioResources-Studie |
| Ziel-Austrittstemperatur | Umgebung +5-10 °C (Empfehlung der Futtermittelindustrie: ≤ +5 °C) | RICHI; Feed Strategy |
| Verweilzeit, Gegenstrom | 6-15 Minuten | RICHI |
| Beim Kühlen entzogene Feuchte (Holzpellets) | bis zu 1-2 Gew.-% | BioResources (Kirsten et al.) |
| In der Futtermühlenkühlung entfernbare Feuchtigkeit | 2–4 Prozentpunkte je nach Luft und Luftstrom | Futterstrategie |
Problem 1: Austrittstemperatur zu heiß
Symptome: Säcke fühlen sich Stunden nach dem Abfüllen warm an; Kondensation im Inneren der Palettenfolie; ein Feuchtigkeitsmessgerät zeigt beim Abfüllen höhere Werte als am Kühlereinlass — das Kondensat befeuchtet das Produkt erneut.
Hauptursachen: Die drei üblichen Verdächtigen sind eine zu kurze Verweilzeit (niedriger Bettstand, weil die Austragsklappe zu früh öffnet), ein zu geringer Luftstrom (geschlossene Klappen, rutschender Lüfterriemen oder ein mit Staub verstopfter Zyklon- und Filterweg, sodass der Lüfter sein Auslegungsvolumen nicht fördern kann) sowie schlicht eine Überlastung des Kühlers über seine Auslegungsleistung hinaus. Auch die Umgebungsbedingungen spielen eine Rolle: Ein für ein kühles Klima ausgelegter Kühler tut sich an einem Tag mit 35 °C und 80 % Luftfeuchte schwer, weil die Luft weniger Kapazität zur Feuchtigkeitsaufnahme hat.
Erste Prüfungen: Messen Sie die Austrittstemperatur mit einer Sonde gegen die Umgebungstemperatur an drei Punkten über den Austritt — eine Streuung von mehr als wenigen Grad bedeutet, dass das Problem in der Verteilung und nicht im Luftstrom liegt (siehe Problem 4). Prüfen Sie die Lüfterleistung und die Klappenstellungen. Vergleichen Sie den Bettstandssensor mit dem, was Sie tatsächlich durch die Inspektionstür sehen. Wenn alles korrekt eingestellt ist und die Pellets dennoch heiß sind, verlangt die Linie mehr Tonnage, als der Kühler auszutauschen ausgelegt ist — das erfordert eine Korrektur der Zufuhrrate stromaufwärts, nicht des Kühlers.
Problem 2: Feuchtigkeit beim Abfüllen außerhalb der Spezifikation
Symptome: Endfeuchtigkeit über 10 % bei einer ENplus-A1-Deklaration oder Pellets, die in der Bettmitte sichtbar feucht ankommen.
Hauptursachen: Feuchteres Material gelangt in den Kühler, als der Luftstrom abführen kann. Das beginnt stromaufwärts — hoch eingestellter Konditionierdampf oder ein Trockner, der feucht abdriftet. Es kann auch vom Kühler selbst kommen: Luft, die durch ein dünnes oder unebenes Bett kurzschließt und die Bettmitte unberührt lässt, oder Abluft, die früh gesättigt ist, weil die Anlage warme feuchte Luft zurück in den Einlass geführt hat. Forschung zur industriellen Kühlung zeigt, dass sowohl Feuchtigkeits- als auch Temperatursenkung von Luftstrom, Lufteigenschaften, Rohmaterial, Pelletgröße und Bettiefe abhängen — von allen sechs, nicht nur vom Lüfter (BioRessourcen).
Erste Prüfungen: Messen Sie die Feuchtigkeit an drei Punkten — vor der Mühle, am Kühlereinlass, am Kühleraustritt. Ist die Einlassfeuchtigkeit in Ordnung und der Austritt hoch, entfernt der Kühler nicht, was er sollte: Prüfen Sie Luftstrom, Bettiefe und ob der Abluftweg frei ist und nach außen abführt. Beachten Sie, dass Pellets sich nach dem Kühlen auch nach unten stabilisieren können — die Lagerhaltung zeigt, dass sich fertige Pellets mit der Zeit mit der Luft ins Gleichgewicht bringen (Lakehead University-Abschlussarbeit über Lieferketten für Holzpellets) — aber man kann sich nicht aus feuchten Pellets heraus abfüllen und auf eine Equilibrierung im versiegelten Sack hoffen.
Problem 3: Gerissene Pellets und steigende Feinanteile
Symptome: Durability Index sinkt, Feinanteile steigen in Richtung oder über die ENplus-Grenze von 1 %, staubige Verladebereiche, haarfeine Risse auf den Pelletoberflächen.
Hauptursachen: Eine zu aggressive Kühlung. Kühlen bei niedriger Lufttemperatur mit hohem Luftstrom trocknet die Pelletoberfläche schneller, als Feuchtigkeit aus dem Kern nachwandert, und die daraus entstehenden Temperaturgradienten zwischen äußeren und inneren Schichten verursachen Risse, mehr Feinanteile und ein höheres Bruchrisiko (BioRessourcen). Mechanische Ursachen kommen hinzu: Bei Gegenstromkühlern mit rotierenden Austragsarmen erzeugt der Arm, der durch das Bett läuft, selbst Feinanteile — ein Grund, warum neuere Konstruktionen SPS-gesteuerte Dosierförderer verwenden, die den Kühler ohne mechanischen Kontakt füllen (Futterstrategie). Pellets mit größerem Durchmesser sind ebenfalls anfälliger: Feuchtigkeit wandert in einem 8-mm-Pellet langsamer vom Kern zur Oberfläche als in einem 6-mm-Pellet, sodass derselbe Luftstrom, der zu einem Durchmesser passt, den anderen reißen lässt.
Erste Prüfungen: Messen Sie die Temperaturdifferenz zwischen Kühlereinlassluft und Umgebung — ein sehr kalter Einlassluftstrom in Kombination mit einem weit geöffneten Lüfter ist der klassische Rissverursacher. Vergleichen Sie die Feinanteile am Kühleraustritt mit denen nach dem Sieb, um zu ermitteln, wo die Feinanteile entstehen. Liegt der Entstehungspunkt im Kühler selbst, drosseln Sie den Luftstrom mit der Klappe und verlängern Sie die Verweilzeit statt sie zu verkürzen, und testen Sie dann die Haltbarkeit in der nächsten Charge erneut.
Problem 4: Unebene Bettschicht und Luftkanalisierung
Symptome: Einige Pellets trocken und hart, andere warm und weich, aus demselben Austrag; Feuchtigkeitsstreuung zwischen den Säcken; Luft, die sichtbar durch einen Abschnitt des Betts rauscht, während Staub anderswo verweht.
Hauptursachen: Luft nimmt den Weg des geringsten Widerstands. Werden Pellets ungleichmäßig dosiert, bilden sich Täler im Bett und der Großteil der Luft strömt durch diese Täler — Pellets in den Erhebungen bleiben feuchter und heißer (Futterstrategie). Ein verschlissener Verteiler, ein Zufuhrförderer, der an einer Stelle abwirft, oder eine teilweise Verstopfung unter einer Ecke des Betts erzeugen alle dasselbe Muster.
Erste Prüfungen: Öffnen Sie während des Betriebs die Inspektionstür und betrachten Sie die Bettoberfläche — sie sollte flach sein und gleichmäßig vom Luftstrom durchperlt werden. Messen Sie die Austrittstemperatur im Rastermuster: Schwankungen über den Austritt sind ein direkter Beleg für Kanalisierung. Beheben Sie die Verteilhardware (Verteiler, Dosierförderer, Zellenradschleuse), bevor Sie an den Lüftereinstellungen ändern, denn Luftstromänderungen können ein Bett, das auf einer Seite halb leer ist, nicht ausgleichen.
Problem 5: Übertrocknung und Schwindverluste
Symptome: Endfeuchtigkeit deutlich unter dem Ziel — in Extremfällen nach dem Kühler manchmal nur 6 % (Lakehead University) — gewichtsbedingter Ertragsverlust, staubiges Produkt, Kunden melden Pellets, die an den Rändern zerbröseln.
Hauptursachen: zu trockene Luft, die in den Kühler eintritt, oder eine Verweilzeit, die über das hinausgeht, was das Produkt benötigt. Sehr trockene Luft entzieht weiterhin Wasser, nachdem die Ziel feuchte erreicht ist, und verursacht „Schwund“-Verluste — Produktgewicht, für das Sie Trocknungsenergie bezahlt und dann erneut verloren haben (Futterstrategie). Übergetrocknete Pellets sind zudem spröder, was Problem 3 begünstigt.
Erste Prüfungen: Protokollieren Sie täglich die Feuchtigkeit am Einlass und Auslass und vergleichen Sie sie mit Ihrem Zielbereich. Wenn die Auslassfeuchtigkeit konstant niedrig ist, drosseln Sie den Luftstrom mit der Drosselklappe oder verkürzen Sie die Verweilzeit — die Feed Strategy-Referenz empfiehlt genau diese Kontrolle. In Winter- oder Trockenklimata ist diese Prüfung wichtiger als in Küstenwerken, und sie steht in Wechselwirkung mit Ihrem Trockner-Sollwert: Der Kühler ist Teil Ihres Trocknungssystems, ob Sie es geplant haben oder nicht.
| Symptom | Wahrscheinlichste Ursache | Erste drei Prüfungen |
|---|---|---|
| Heißer Austrag, Kondensation in Säcken | Kurze Verweilzeit / geringer Luftstrom / Überlast | Austrittstemperaturen sondieren; Ventilator und Drosselklappen prüfen; Bettstand prüfen |
| Feuchtigkeit über Spezifikation beim Abfüllen | Nasses Eingangsmaterial oder Kurzschlussluft | Feuchtigkeit Ein/Aus messen; Bettgleichmäßigkeit prüfen; Abluftweg verifizieren |
| Risse und Feingut nehmen zu | Zu aggressive Kühlung; mechanisches Feingut | Zuluft vs. Umgebung vergleichen; Feingutentstehungsort lokalisieren; Luftstrom drosseln |
| Nass-heiße Pellets neben trocken-harten Pellets | Bettkanalbildung durch ungleichmäßige Dosierung | Bett durch die Tür betrachten; Austrag rasterförmig sondieren; Verteiler prüfen |
| Feuchtigkeit weit unter Ziel, Ertrag sinkt | Übertrocknung durch trockene Luft / lange Verweilzeit | Feuchtigkeit täglich protokollieren; Drosselklappe drosseln; Verweilzeit verkürzen |
Eine Zehn-Punkte-Gesundheitsbewertung für den Kühler
Führen Sie diese Prüfung monatlich und in der Reihenfolge durch und bewerten Sie jeden Punkt mit 1 Punkt. Es dauert für einen Bediener etwa 45 Minuten und erfasst fast jeden der oben genannten Fehler, solange die Behebung noch günstig ist.
| # | Prüfpunkt | Bestanden, wenn… |
|---|---|---|
| 1 | Austrittstemperatursonde (3 Punkte) | Alle innerhalb von 5-10 °C der Umgebungstemperatur |
| 2 | Temperaturspanne über den Austrag | Punkte innerhalb von ca. 3 °C voneinander |
| 3 | Feuchtigkeit am Kühlereinlass vs. Auslass, protokolliert | Im Bereich, Differenz entspricht der Erwartung von 1-2 Gew.-% |
| 4 | Bettfläche während des Betriebs betrachtet | Flach, gleichmäßig belüftet, keine Mulden |
| 5 | Betthöhensensor im Vergleich zur visuellen Betthöhe | Messwerte stimmen überein; Rückhaltung entspricht der Auslegung |
| 6 | Lüfter, Klappen, Riemen geprüft | Kein Schlupf, Klappen in dokumentierten Positionen |
| 7 | Staubbelastung von Zyklon / Filter geprüft | Kein fester Belag; Luftstrom nicht blockiert |
| 8 | Feingut am Kühleraustrag im Vergleich zum Austrag nach dem Sieb | Keine Feingutentstehung im Inneren des Kühlers |
| 9 | Dichtheit von Austragsklappe / Zellenradschleuse | Keine Lufteinströmung am Auslass |
| 10 | Abluftkanäle und Entlüftungen | Frei, nach außen entlüftet, keine Kondensatnester |
Acht Punkte oder mehr bedeuten: Der Kühler ist eine zuverlässige Maschine, um die Sie sich einen weiteren Monat nicht kümmern müssen. Sechs oder sieben Punkte bedeuten: Eines der fünf oben genannten Probleme entwickelt sich bereits — finden Sie es, bevor es der Kunde tut. Unter sechs: Stoppen Sie und führen Sie die vollständige Fehlersuche für jeden Punkt durch, bei dem Sie durchgefallen sind; bei dieser Punktzahl hat der Kühler meist nicht ein Problem, sondern mehrere, die sich still summieren. Und wenn die Bewertung bei Temperatur oder Feuchtigkeit weiterhin fehlschlägt, egal welche Einstellungen Sie versuchen, kann die Begrenzung an der Auslegungskapazität statt an der Wartung liegen — ein Gespräch, das es wert ist, mit echten Produktionsdaten geführt zu werden. Wie der Kühler in die gesamte Kette passt, erfahren Sie in unserer Übersicht zu einem kompletten Pelletproduktionslinie.