الكثافة الظاهرية هي الرقم الهادئ في ورقة المواصفات. فهي تقع ضمن نطاق في كل عرض سعر — 600–750 كجم/م³ لكريات خشب ENplus A1 — ومعظم المنتجين لا يفكرون فيها حتى يسأل مشترٍ عن سبب استيعاب سفينة 12,000 طن بدلًا من 15,000 طن، أو عن سبب استيعاب صومعته أقل مما وعد به الرسم. النطاق واسع عن قصد، وموضع منتجك داخله يغيّر أموالًا حقيقية: سعة الحفظ، وتحديد أبعاد الصومعة، وأحمال الشاحنات، وبشكل غير مباشر، كيفية حكم المشتري على جودة كرياتك.
تشرح هذه المقالة ما يقيسه هذا الرقم، وكيف تقيسه المواصفة، وما يرفعه أو يخفضه على خط إنتاج عامل، وأين يتحول إلى حسابات الشحن والتخزين.
ما تقوله المواصفات
الكثافة الظاهرية هي كتلة الكريات التي تملأ وحدة حجم، بما في ذلك الفراغات. وهي ليست كثافة الجسيمات: فالكريات نفسها أكثف بكثير — إذ تصف مدونة IMSBC الخاصة بكريات الخشب كثافة نوعية نموذجية تتراوح بين 1,100 و1,700 كجم/م³ (القرار MSC.393(95)، التعديل الذي أدرج مدونات كريات الخشب WOOD PELLETS — منسوخ في نسخة هيئة النقل الفنلندية). تحتسب الكثافة الظاهرية كل الهواء بين الأسطوانات، ولهذا تستجيب لحجم الطحن وأبعاد الكريات والغبار الدقيق بطرق لا تفعلها كثافة الجسيمات أبدًا.
| أين يظهر الرقم | القيمة | ملاحظات |
|---|---|---|
| ENplus A1 (دليل الإصدار 3.0، الجزء 3) | 600–750 kg/m³ | ينطبق على تجارة كريات الخشب المعتمدة؛ انظر ENplus handbook PDF |
| ISO 17225-2، الجدول 1 (كريات الخشب) | 600–750 kg/m³ | منسوخ في إرشادات الانبعاثات في أونتاريو لأجهزة الاحتراق العاملة بالخشب (ملف PDF لإرشادات أونتاريو) |
| مدونة IMSBC لكريات الخشب WOOD PELLETS | كثافة ظاهرية 600–750 كجم/م³؛ معامل التستيف 1.33–1.67 م³/طن | أساس النقل للشحن البحري السائب |
لاحظ العلاقة في الصف الأخير: نطاق معامل التستيف هو مجرد المقلوب الحسابي لنطاق الكثافة. واحد مقسومًا على 0.75 طن/م³ يساوي 1.33 م³/طن؛ وواحد مقسومًا على 0.60 طن/م³ يساوي 1.67 م³/طن. كل ما يأتي بعده — حمولة السفينة، وأطنان الصومعة، وأحمال الشاحنات — ينبثق من هذه النسبة الواحدة.
كيف تُقاس، ولماذا يتغير الرقم
الطريقة المرجعية هي ISO 17828. في الإجراء القياسي للكريات، تُصبّ العينة في وعاء صغير سعة 5 لترات (قطر داخلي نحو 164 مم) من ارتفاع نحو 200–300 مم لتشكيل مخروط، ثم يُسقط الوعاء المملوء ثلاث مرات من ارتفاع نحو 150 مم على لوح خشبي، ويُسوّى السطح، وتُوزن الكتلة الصافية؛ ويُستخدم وعاء سعة 50 لترًا للوقود الحيوي الأكثر خشونة. يُضغط تسلسل الإسقاط الطبقة — إذ تسجل ملاحظات التنقيح الخاصة بالمواصفة نفسها انخفاضات في الحجم بنحو 6–18% نتيجة خطوات الضغط — لذا تعكس القيمة المنشورة منتجًا مُناوَلًا ومستقرًا بدلًا من كومة مصبوبة حديثًا.
وثمة نتيجتان تترتبان على ذلك. أولاً، الرقم قابل للمقارنة بين البائعين والمشترين فقط لأن الطريقة ثابتة؛ فإذا سكبت عيّنتك في المختبر برفق وتجاوزت الإسقاطات، فإن 680 كغ/م³ لديك تعادل 620 لدى المشتري. ثانياً، الكثافة الظاهرية ليست خاصية مطلقة للحبيبات — فالاهتزاز أثناء النقل يزيد ترسيب الطبقات — لذا ينبغي أن تذكر العقود الطريقة دائماً، وليس النطاق فقط.
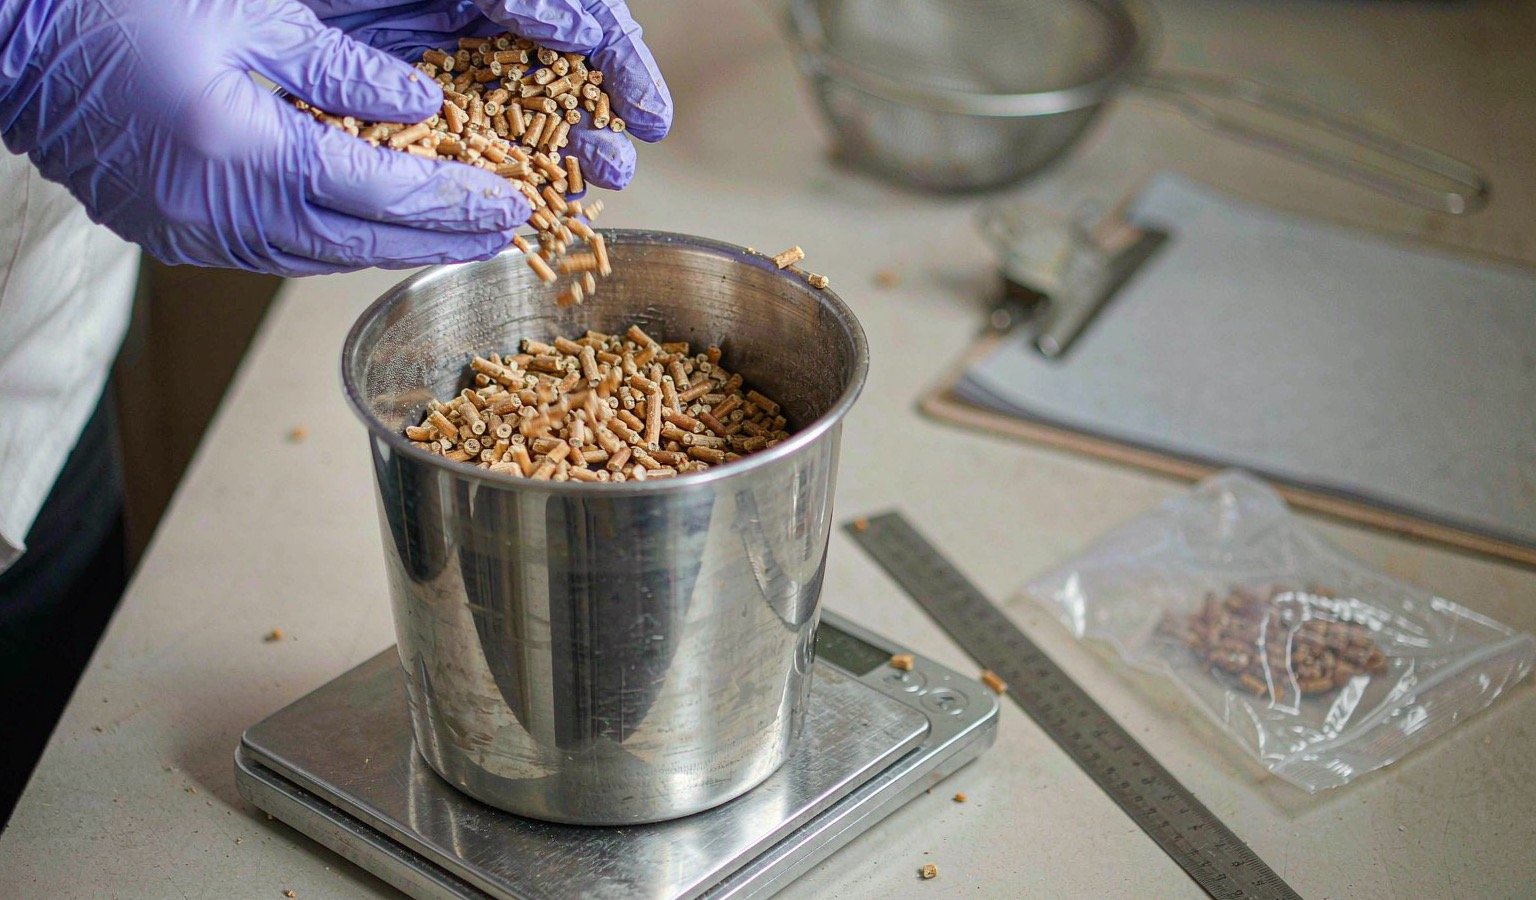
تتوقع الطريقة أيضاً إجراء تحديدين متوازيين على الأقل لكل عيّنة، ثم أخذ المتوسط، مع معايرة الوعاء بملئه بالماء — وهي انضباطة زهيدة التكلفة تُنهي معظم الجدل بين المختبرات قبل أن يبدأ. وبالنسبة لمصنع بلا مختبر، تتكون المنظومة كاملة من وعاء فولاذي سعة 5 لترات، وميزان طاولة، ومسطرة حافة مستقيمة؛ فلا عذر للتداول على رقم لا يمكنك إعادة إنتاجه في عشر دقائق.
ما يرفع كثافتك الظاهرية أو يخفضها
على خط إنتاج عامل، تقوم أربعة متغيرات بمعظم التغيير:
| العامل | اتجاه التأثير | ما ينبغي فحصه |
|---|---|---|
| نسبة ضغط القالب | ارتفاع نسبة الطول إلى القطر يزيد الضغط ويجعل الحبيبات أكثر كثافة | قارن نسبة الطول إلى القطر في قالبك بالنطاق المعتاد للخشب البالغ 4–5 (بيانات التحبيب من APEC)؛ انظر دليل نسبة الانضغاط |
| تآكل القالب والبكرة | الثقوب المتآكلة وفجوة البكرة المفتوحة تخفضان الضغط، فتنتج حبيبات أخف وأسهل تفتتاً | افحص شكل الثقوب وتآكل المدخل؛ انظر دليل شراء قالب الحلقة |
| حجم جزيئات الطحن | الجزيئات الأدق تتراص أكثر وتربط أفضل؛ أما الرقائق الخشنة فتترك فراغات | افحص حالة غربال المطحنة المطرقية وتسرّب الحجم الزائد |
| محتوى النواعم | المواد المكسورة تملأ الفراغات ويمكن أن ترفع الظاهرية الكثافة الظاهرية مع الإضرار بالجودة | لا تسعَ وراء رقم الكثافة بإضافة النواعم — فالمشترون يغربلونها ويعيدون الاختبار |
يستحق الصف الأخير التأكيد. لأن النواعم تشغل المسافات بين الحبيبات السليمة، فقد يُظهر منتج مغبّر كثافة ظاهرية مغرية بينما يفشل في حد النواعم عند التسليم — وتحليل الشحن لشحنات الحبيبات على هاندي بولك يطرح النقطة نفسها بشأن التستيف: النواعم تملأ الفراغات وتغيّر معامل التستيف الظاهري، لكن ارتفاع محتوى النواعم يقلل قيمة الشحنة. قِس الكثافة والنواعم معاً، دائماً.
لماذا يحرّك هذا الرقم الأموال
حمولة السفينة
حبيبات الخشب شحنة حجمية: فالسفينة التي تُملأ بالحبيبات تبلغ عادةً سعة عنابرها المكعبة قبل حمولتها الساكنة بكثير. ويترجم معامل التستيف كثافتك إلى طنّية. ولعنبر سعته 20,000 م³ — ضمن فئة Handysize — تبدو الحسابات هكذا:
| الكثافة الظاهرية المتحققة | معامل التستيف (حسابي) | الطنّية في عنبر سعته 20,000 م³ |
|---|---|---|
| 750 kg/m³ | 1.33 م³/طن | ≈15,000 طن |
| 650 kg/m³ | 1.54 م³/طن | ≈13,000 طن |
| 600 kg/m³ | 1.67 م³/طن | ≈12,000 طن |
وهذا يعني تباينًا بنسبة 25% في الحمولة لكل رحلة بين أعلى النطاق وأدنى حد له — على السفينة نفسها، وبحرق الوقود نفسه. وتشير المراجع التجارية المنشورة إلى أن معاملات التستيف النموذجية للكريات تتراوح حول 1.35–1.60 م³/طن (صفحة بيانات البضائع لدى MetaCAD)، وهو ما يحيط بالحساب الحسابي بشكل جيد. وإذا كانت مطحنتك تستقر باستمرار عند الحد الأدنى لنطاق الكثافة، فإن عملاءك يدفعون أجرة الشحن البحري مقابل الهواء، وسيجدون في النهاية الوقت لإجراء هذا الحساب بأنفسهم.
تحجيم الصوامع والمستودعات
تنطبق النسبة نفسها لكن في الاتجاه المعاكس على اليابسة. فصومعة سعة 100 م³ تستوعب نحو 75 طنًا من الكريات بكثافة 750 كغ/م³، ولا تستوعب سوى نحو 60 طنًا من الكريات بكثافة 600 كغ/م³ (حسابيًا). وتكتشف المصانع التي صممت صوامع المخزون الاحتياطي لديها على أساس أعلى النطاق هذا النقص خلال أول أسبوع إنتاج مكثف — ولهذا فإن دليل التخزين والصوامع لدينا يتعامل مع الكثافة كمدخل تصميمي، لا كفكرة لاحقة.
تغذية الغلايات
تُجرِّع الغلايات الصناعية الوقود وفق الحجم: فكل دورة لولب التغذية تُسلِّم حجمًا لا كتلة. وبالتالي فإن شحنة تتأرجح كثافتها من 620 إلى 740 كغ/م³ بين التسليمات تُغيّر الطاقة لكل شوط تغذية بنحو 20% (حسابيًا على النطاق نفسه)، وهو ما يلاحظه مشغلو الوقّادات كإنتاج حراري غير مستقر قبل أن يذكر أحد الكثافة أصلًا. فالكثافة المتسقة سمة من سمات استقرار الوقود، لا مواصفة شكلية.
الشاحنات والتعبئة
ويكرر النقل البري النمط نفسه على نطاق صغير. فمقطورة بأرضية متحركة وصندوق سعة 40 م³ تحمل نحو 26 طنًا من الكريات بكثافة 650 كغ/م³ (حسابيًا) — مع مراعاة حدود أوزان الطرق على المسار دائمًا، والتي تكون مُلزِمة في كثير من البلدان قبل أن يمتلئ الصندوق. وفي التعبئة، تحدد الكثافة عدد أكياس 15 أو 25 كغ التي تحملها المنصة على ارتفاع تكديس معين، وعدد المنصات التي تستوعبها الحاوية؛ فالمصنع الذي يبيع أكياس التجزئة في سوق التعبئة المعتمد بموجب ENplus يشعر بكل كيلوغرام لكل متر مكعب في الغلاف والمنصات ومساحة الحاوية.
ما يستنتجه المشترون من رقم منخفض
للكثافة الظاهرية دور ثانٍ كمؤشر وكيل على الجودة، ومن المفيد معرفة كيف يستخدمها المشترون. فشحنة تُعلَّن عند أدنى النطاق، مع رقم متانة يطابقه، تحكي للتاجر المتمرّس قصة مألوفة: ضغط خفيف عند القالب، أو قالب يعمل بعد تجاوز حد التآكل، أو طحن ترك شظايا خشنة في التغذية. ولا يلزم أن تكون أي من هذه القصص صحيحة — لكن هذا المزيج يستدعي السؤال، والأسئلة تؤخر الطلبات. والدفاع هو التوثيق: انشر الكثافة إلى جانب المتانة والنواعم من العينات المحفوظة نفسها، فتتقاطع الأرقام وتؤكد بعضها بعضًا. ودليلنا إلى اختبار المتانة الداخلي يتكامل طبيعيًا مع إجراء الكثافة الموصوف أعلاه، لأن طاولة عمل واحدة يمكنها تشغيل كليهما.
والعكس صحيح أيضًا. فالمصنع الذي يستطيع إظهار 690–720 كغ/م³ مع متانة تتجاوز 98% يكون قد وثّق، برقمين، أن منطقة الضغط لديه سليمة — وهو بالضبط ما يريد المشتري الذي يدفع علاوة مقابل منتج معتمد رؤيته قبل تثبيت أول سفينة.
تدقيق كثافة مدته عشر دقائق لخطك الإنتاجي
نفّذ هذا مرة كل شهر، وكلما تغيّر القالب أو مادة التغذية:
- خذ عينة طازجة من مخرج المبرّد، لا من كيس سبق تداوله.
- املأ وعاء سعة 5 لترات من ارتفاع معصم تقريبًا، وشكّل قمة مخروطية، ثم أسقط الوعاء المملوء ثلاث مرات من ارتفاع نحو 150 مم على لوح خشبي، وفق إجراء ISO 17828.
- سوِّ السطح، وزن الصافي، واقسم على الحجم، ونفّذ ذلك مرتين — وسجّل الرقمين.
- قارن برقم الشهر الماضي وبنطاق عقدك. وأي انخفاض يتجاوز بضع نقاط مئوية بين شهر وآخر هو مسألة قالب أو طحن، لا مصادفة.
- انخل العينة نفسها عند 3.15 مم لتُسجَّل الكثافة والدقائق دائمًا معًا.
ممارسات الاختبار وصياغة العقود
اكتب متطلب الكثافة في العقود بثلاثة عناصر: النطاق (600–750 كجم/م³ للفئة A1)، والطريقة (ISO 17828، مع خطوات الدك بالإسقاط كمعيار)، ونقطة أخذ العينات (عند التحميل، مع عينات محتفظ بها مختومة). وإذا تعارض نتيجة اختبار التفريغ مع اختبار التحميل، فإن العينات المحتفظ بها تحسم الأمر — وهو الانضباط نفسه الذي نوصي به لاختبار المتانة ينطبق هنا.
إذا كانت أرقامك منخفضة داخل النطاق، فاعمل على القائمة بالترتيب: تحقق أولًا من نسبة ضغط القالب وحالة تآكله، لأنه أرخص خيار وأكثر ما يُغفَل؛ ثم افحص جودة الطحن في مطحنة المطارق؛ ثم تأكد من أن رطوبتك النهائية تقع داخل نافذة التجفيف — دليل التكوير من Biomass Connect وهي تضع نافذة الرطوبة القابلة للتطبيق في إنتاج الكريات عند نحو 10–15%، والتجفيف خارج تلك النافذة يسحب الكثافة والمتانة إلى الأسفل معًا.
اقتراح ختامي لفرق المبيعات: المصنع الذي يستطيع توثيق 680–720 كجم/م³ بطريقة ISO 17828، مع عينات محتفظ بها، يمتلك ميزة بيعية حقيقية أمام المنافسين الذين يعلنون «600–750» ويأملون. النطاق واسع؛ والبائعون الذين يتحكمون في موضعهم داخله هم من يعيد المشترون الشراء منهم.