
لمشكلات المبرّد عادة سيئة في الظهور بعد أسابيع من حدوث السبب. تغادر الحبيبات المصنع وهي تبدو سليمة، ثم تتدلى أكياس العميل بسبب التكاثف بعد شحنها بميناء، لتصل الشكوى إلى مكتبك دون مشتبه به واضح. هذا التأخر هو السبب في أن المبرّد — أهدأ آلة في خط الإنتاج — يستحق روتينًا منضبطًا لتشخيص الأعطال. هذه هي مشكلات مبرّد الحبيبات الخمس الأكثر شيوعًا التي نراها في دعم المشترين، مع الأعراض والأسباب الجذرية والفحوصات الأولية لكل منها.
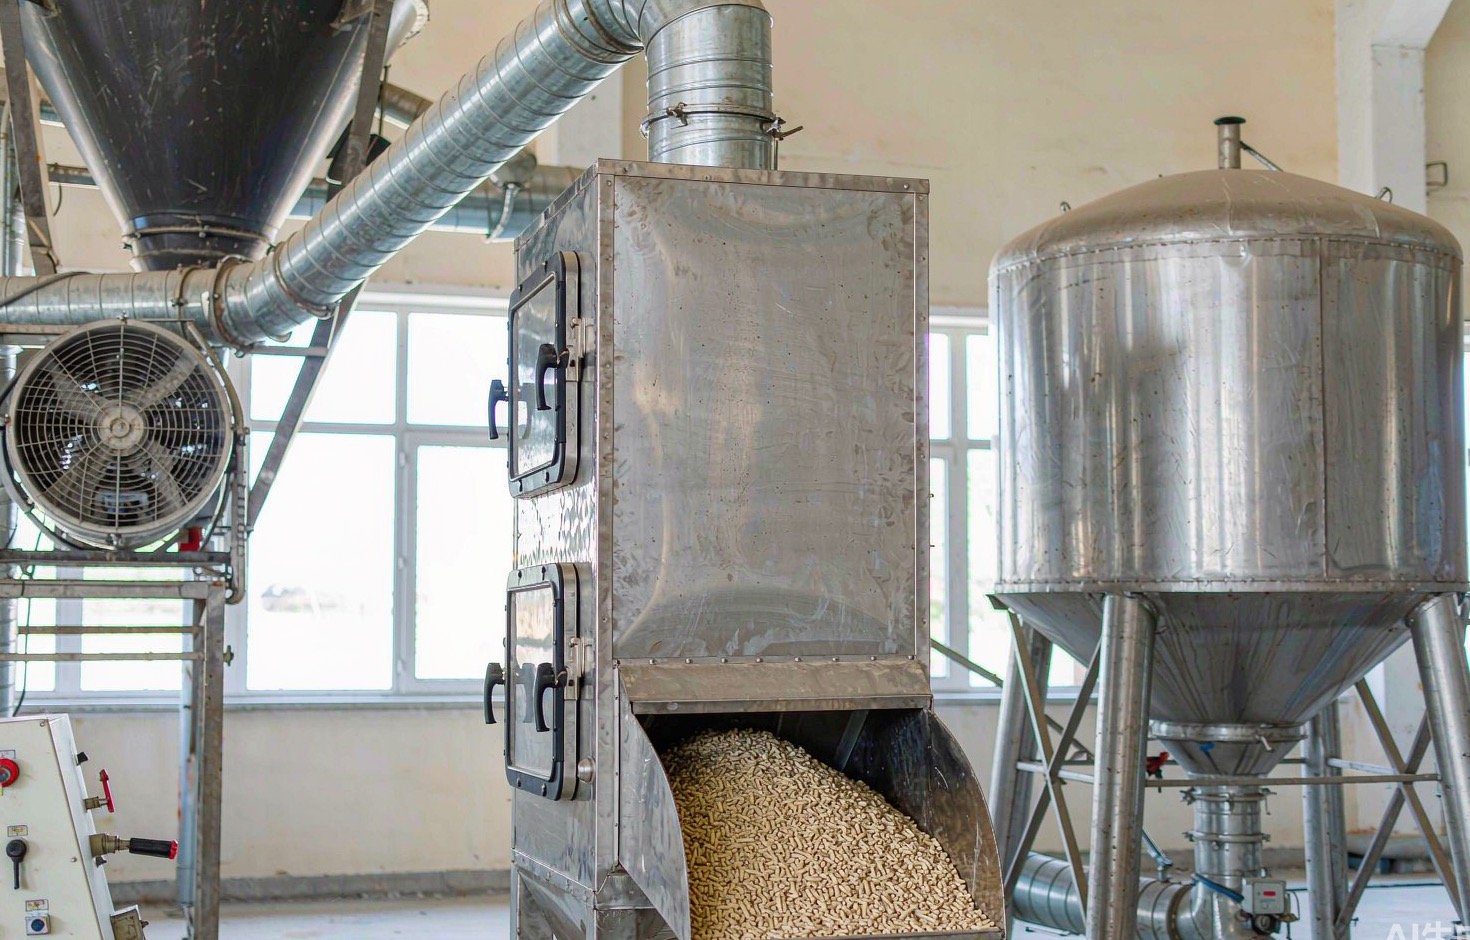
أولًا، ما المفترض أن يفعله المبرّد
تخرج الحبيبات من القالب ساخنة — عادةً 70-90°C — وطرية، مع رطوبة سطحية متبقية (RICHI للآلات). يسحب المبرّد المعاكس للتدفق الهواء المحيط صعودًا عبر سرير الحبيبات بينما تتحرك الحبيبات نزولًا، فيلتقي أبرد هواء بأبرد حبيبات في الأسفل ويخرج الهواء الدافئ من الأعلى. عند تنفيذ ذلك بشكل صحيح، تغادر الحبيبات بفارق 5-10°C فوق درجة الحرارة المحيطة بعد زمن مكوث يتراوح تقريبًا بين 6 و15 دقيقة (RICHI). تصف الأبحاث على مصانع الحبيبات الخشبية الصناعية الهدف بالطريقة نفسها: التبريد من نحو 70-90°C وصولًا إلى نحو 5 درجات فوق المحيط، وخلال ذلك ينخفض المحتوى الرطب بما يصل إلى 1-2 بالمئة وزنًا (BioResources: دراسة هواء التبريد ومتانة الحبيبات الخشبية).
لماذا هذا الهدف الحراري الصارم؟ لأن الليغنين الذي لان في القالب يحتاج إلى التصلب مجددًا كي تحافظ الحبيبة على شكلها، ولأن الحبيبات الدافئة في كيس محكم تغادر منها المياه فتتكاثف على جدران الكيس — وهي بداية العفن وترهل الأكياس ورفض الشحنة. يضع أحد المراجع الهندسية في صناعة الأعلاف الحد بوضوح: يجب ألا تتجاوز الحبيبات الخارجة من المبرّد 5°C فوق المحيط، وإلا تبعه التكاثف والتعفن (Feed Strategy: مطابقة المنتج لعملية التبريد). إذا كان منتجك يحمل ادعاءات ENplus A1، فإن المخاطر مقنّنة: رطوبة نهائية ≤10% ونواعم ≤1.0% سائب (≤0.5% معبأ) وفقًا لـ ENplus Handbook v3.0 Part 3.
| المعامل | القيمة النموذجية | المصدر |
|---|---|---|
| درجة حرارة الحبيبات عند مخرج القالب | 70-90°C | RICHI؛ دراسة BioResources |
| هدف درجة حرارة التفريغ | المحيط +5-10°C (إرشادات صناعة الأعلاف: ≤ +5°C) | RICHI؛ Feed Strategy |
| زمن المكوث، التدفق المعاكس | 6-15 دقيقة | RICHI |
| الرطوبة المزالة أثناء التبريد (حبيبات خشبية) | حتى 1-2% وزنًا | BioResources (كيرستن وآخرون) |
| الرطوبة القابلة للإزالة في تبريد مطحنة الأعلاف | 2-4 نقاط مئوية حسب الهواء وتدفق الهواء | استراتيجية الأعلاف |
المشكلة 1: درجة حرارة التفريغ مرتفعة جدًا
الأعراض: تبدو الأكياس دافئة بعد ساعات من التعبئة؛ تكوّن تكاثف داخل غلاف المنصة؛ قراءة مقياس الرطوبة أعلى عند التعبئة منها عند مدخل المبرد — أي إن التكاثف يعيد ترطيب المنتج.
الأسباب الجذرية: المشتبه بهم الثلاثة المعتادون هم زمن الاحتفاظ القصير جدًا (مستوى الطبقة منخفض لأن بوابة التفريغ تُفتح بسرعة مفرطة)، وتدفق الهواء المنخفض جدًا (المخمدات مغلقة، أو حزام المروحة ينزلق، أو مسار الإعصار والمرشح مسدود بالغبار فلا تستطيع المروحة سحب حجمها التصميمي)، وببساطة تحميل المبرد فوق معدله التصميمي. كما أن الظروف المحيطة مهمة: فالمبرد المصمم لمنشأة ذات مناخ بارد يعاني في يوم حرارته 35°م ورطوبته 80%، لأن قدرة الهواء على امتصاص الرطوبة تكون أقل.
الفحوصات الأولى: قِس درجة حرارة التفريغ بمجس مقابل الحرارة المحيطة، عند ثلاث نقاط عبر التفريغ — وانتشار يزيد عن بضع درجات يعني أن المشكلة في التوزيع لا في تدفق الهواء (انظر المشكلة 4). تحقّق من أداء المروحة ومواضع المخمدات. تحقّق من مستشعر مستوى الطبقة مقارنة بما تراه فعليًا عبر باب الفحص. إذا كان كل شيء مضبوطًا والكريات ما زالت ساخنة، فالخط يطلب حمولة أكبر مما صُمم المبرد لتبادلها — وهو إصلاح لمعدل التغذية في المنبع، لا إصلاح للمبرد.
المشكلة 2: الرطوبة خارج المواصفات عند التعبئة
الأعراض: الرطوبة النهائية أعلى من 10% مقابل ادعاء ENplus A1، أو وصول كريات رطبة بشكل ظاهر في وسط الطبقة.
الأسباب الجذرية: دخول مادة أكثر رطوبة إلى المبرد مما يستطيع تدفق الهواء حمله بعيدًا. يبدأ ذلك في المنبع — بخار التهيئة مضبوط على قيمة عالية، أو مجفف ينزلق نحو الرطوبة. وقد يأتي أيضًا من المبرد نفسه: هواء يمر عبر دائرة قصيرة خلال طبقة رقيقة أو غير متساوية، تاركًا وسط الطبقة دون معالجة، أو هواء عادم تشبّع مبكرًا لأن المنشأة أعادت تدوير هواء دافئ رطب إلى المدخل. تشير الأبحاث في التبريد الصناعي إلى أن خفض الرطوبة ودرجة الحرارة يعتمد كلاهما على تدفق الهواء وخصائص الهواء والمادة الخام وحجم الكرية وعمق الطبقة — الستة كلها، لا المروحة وحدها (الموارد الحيوية).
الفحوصات الأولى: قِس الرطوبة عند ثلاث نقاط — قبل المطحنة، وعند مدخل المبرد، وعند تفريغ المبرد. إذا كانت رطوبة المدخل جيدة والتفريغ مرتفعًا، فالمبرد لا يزيل ما ينبغي عليه إزالته: تحقّق من تدفق الهواء وعمق الطبقة وما إذا كان مسار الهواء العادم سالكًا ويصرف إلى الخارج. لاحظ أن الكريات يمكن أن تستقر أيضًا نحو الانخفاض بعد التبريد — فمناولة التخزين تُظهر أن الكريات النهائية تتوازن مع الهواء بمرور الوقت (أطروحة جامعة ليكهيد حول سلاسل توريد كريات الخشب) — لكن لا يمكنك تعبئة الكريات الرطبة والأمل في التوازن داخل كيس محكم.
المشكلة 3: كريات متشققة ونواتج ناعمة متزايدة
الأعراض: انخفاض مؤشر المتانة، وتزايد النواتج الناعمة نحو حد ENplus البالغ 1% أو تجاوزه، وأرصفة تحميل مغبرة، وأسطح كريات تُظهر شقوقًا شعرية.
الأسباب الجذرية: تبريد مفرط في شدته. فالتبريد عند درجة حرارة هواء منخفضة مع تدفق هواء عالٍ يجفف سطح الكرية أسرع من هجرة الرطوبة من القلب، ويسبب تدرّج الحرارة الناتج بين الطبقتين الخارجية والداخلية تشققات ونواتج ناعمة أكثر وخطر كسر أعلى (الموارد الحيوية). وتضاف الأسباب الميكانيكية فوق ذلك: في المبردات المعاكسة التدفق المزودة بأذرع تفريغ دوارة، يُنشئ الذراع المار عبر الطبقة نواتج ناعمة خاصة به — وهو أحد أسباب استخدام التصاميم الأحدث لسيور تجريع مُتحكم بها عبر PLC تملأ المبرد دون تلامس ميكانيكي (استراتيجية الأعلاف). كما أن الكريات الأكبر قطرًا أكثر عرضةً: فالرطوبة تنتقل من القلب إلى السطح ببطء أكبر في كرية 8 مم منها في كرية 6 مم، لذا فتدفق الهواء نفسه الذي يناسب قطرًا يُشقّق الآخر.
الفحوصات الأولى: قِس فرق درجة الحرارة بين هواء مدخل المبرد والحرارة المحيطة — فتيار هواء مدخل بارد جدًا مع مروحة مفتوحة بالكامل هو مولّد التشققات الكلاسيكي. قارن النواتج الناعمة عند تفريغ المبرد مقابل ما بعد الغربال لتحديد مكان نشوئها. إذا كان مكان النشوء هو المبرد نفسه، فقلّل تدفق الهواء بالمخمد وأطِل زمن الاحتفاظ بدلًا من تقصيره، ثم أعد اختبار المتانة على الدفعة التالية.
المشكلة 4: طبقة غير متساوية وقنوات في تدفق الهواء
الأعراض: بعض الكريات جافة وصلبة، وأخرى دافئة وطرية، من التفريغ نفسه؛ وتباين في الرطوبة بين الأكياس؛ وهواء يهدر بوضوح عبر قسم من الطبقة بينما ينحرف الغبار في مكان آخر.
الأسباب الجذرية: يسلك الهواء مسار أقل مقاومة. إذا جُرّعت الكريات بشكل غير متساوٍ، تتشكل وديان في الطبقة ويتدفق معظم الهواء عبرها — وتبقى الكريات في القمم أكثر رطوبة وسخونة (استراتيجية الأعلاف). ويُنتج كلٌّ من موزع تالف، أو سير تغذية يفرغ في نقطة واحدة، أو انسداد جزئي تحت إحدى زوايا الطبقة، النتيجة نفسها.
الفحوصات الأولى: افتح باب الفحص أثناء التشغيل وانظر إلى سطح الطبقة — ينبغي أن يكون مستويًا وفقاعيًا بشكل متساوٍ مع تدفق الهواء. تحقّس درجة حرارة التفريغ بنمط شبكي: فالتباين عبر التفريغ دليل مباشر على القنوات. أصلح عتاد التوزيع (الموزع، سير التجريع، المغذي الدوار) قبل المساس بإعدادات المروحة، لأن تغييرات تدفق الهواء لا تعوّض عن طبقة نصف فارغة من جهة واحدة.
المشكلة 5: فرط التجفيف وخسائر الانكماش
الأعراض: الرطوبة النهائية أقل بكثير من الهدف — أحيانًا تصل إلى 6% بعد المبرد في الحالات القصوى (جامعة ليكهيد) — انخفاض الإنتاجية بسبب الوزن، منتج مُغبّر، عملاء يشتكون من حبيبات تتفتت عند الحواف.
الأسباب الجذرية: هواء جاف جدًا يدخل المبرّد، أو زمن بقاء أطول مما يحتاجه المنتج. الهواء الجاف جدًا يواصل سحب الماء بعد بلوغ الرطوبة المستهدفة، ما يسبب خسائر "الانكماش" — وزن منتج دفعتَ طاقة تجفيفه ثم فقدته مجددًا (استراتيجية الأعلاف). الحبيبات المفرطة في الجفاف أهشّ أيضًا، وهذا يغذي المشكلة 3.
الفحوصات الأولى: سجّل رطوبة المدخل والمخرج يوميًا وقارنها بنطاقك المستهدف. إذا كانت رطوبة التصريف منخفضة باستمرار، خفّض تدفق الهواء عبر المخمّد أو قصّر زمن المكوث — ومرجع Feed Strategy يوصي بهذا الضبط تحديدًا. في الشتاء أو المناخات الجافة، يكتسب هذا الفحص أهمية أكبر مما في المصانع الساحلية، ويتفاعل مع نقطة ضبط المجفف لديك: فالمبرّد جزء من نظام التجفيف سواء خططت لذلك أم لا.
| الأعراض | السبب الأرجح | أول ثلاثة فحوص |
|---|---|---|
| تصريف ساخن، تكاثف في الأكياس | زمن احتجاز قصير / تدفق هواء منخفض / حمل زائد | قس حرارة التصريف؛ تحقق من المروحة والمخمّدات؛ افحص مستوى الطبقة |
| رطوبة أعلى من المواصفات عند التعبئة | مادة مدخل رطبة أو هواء متسرب | قِس الرطوبة داخلاً وخارجًا؛ افحص انتظام الطبقة؛ تحقق من مسار العادم |
| تصاعد التشققات والنواعم | تبريد مفرط الشدة؛ نواعم ميكانيكية | قارن هواء المدخل بالمحيط؛ حدد نقطة نشوء النواعم؛ خفّض تدفق الهواء |
| حبيبات رطبة ساخنة بجانب حبيبات جافة صلبة | تكوّن قنوات في الطبقة بسبب جرعات غير منتظمة | اعاين الطبقة عبر الباب؛ افحص التصريف بشبكة مسابر؛ افحص الموزّع |
| رطوبة أدنى بكثير من الهدف، والإنتاجية تنخفض | تجفيف مفرط بسبب هواء جاف / مكوث طويل | سجّل الرطوبة يوميًا؛ خفّض المخمّد؛ قصّر زمن الاحتجاز |
بطاقة تقييم من عشر نقاط لسلامة المبرّد
نفّذ هذا الفحص شهريًا وبالترتيب، وأعطِ كل بند نقطة واحدة. يستغرق من مشغّل واحد نحو 45 دقيقة ويلتقط معظم الأعطال المذكورة أعلاه بينما لا يزال إصلاحها رخيصًا.
| # | الفحص | يُعدّ ناجحًا عندما… |
|---|---|---|
| 1 | مسبار حرارة التصريف (3 نقاط) | جميعها ضمن 5-10°م من المحيط |
| 2 | تفاوت الحرارة عبر التصريف | النقاط ضمن ~3°م من بعضها |
| 3 | الرطوبة عند مدخل المبرّد مقابل التصريف، مسجّلة | ضمن النطاق، والفرق يطابق التوقع 1-2% وزنيًا |
| 4 | سطح السرير يُرى أثناء التشغيل | مستوٍ، وتهويته متساوية، بلا منخفضات |
| 5 | مستشعر مستوى السرير مقابل ارتفاع السرير المرئي | القراءات متوافقة؛ والاحتباس مطابق للتصميم |
| 6 | تم فحص المروحة والمخمدات والأحزمة | لا انزلاق، والمخمدات في مواضعها المسجلة |
| 7 | تم فحص حمل الغبار في الإعصار / الفلتر | لا كعكة كثيفة؛ وتدفق الهواء غير مسدود |
| 8 | النواعم عند مخرج المبرد مقابل ما بعد الغربال | لا توليد للنواعم داخل المبرد |
| 9 | إحكام بوابة التفريغ / الصمام الدوّار | لا تسرب للهواء عند المخرج |
| 10 | مجاري العادم والفتحات | خالية، والتصريف إلى الخارج، بلا جيوب تكاثف |
ثماني نقاط أو أفضل تعني أن المبرد آلة مستقرة يمكنك التوقف عن التفكير فيها لشهر آخر. ست أو سبع نقاط تعني أن أحد المشكلات الخمس أعلاه آخذ في التطور بالفعل — اكتشفه قبل العميل. دون ست، توقف ونفّذ تسلسل استكشاف الأعطال الكامل لكل بند فشلت فيه؛ فعند هذه الدرجة، يكون المبرد عادةً لا مشكلة واحدة بل عدة مشكلات تتراكم بهدوء. وعندما تستمر بطاقة التقييم في الرسوب عند درجة الحرارة أو الرطوبة مهما جرّبت من إعدادات، فقد تكون المحددات هي سعة التصميم لا الصيانة — وهي محادثة يجدر خوضها وبحوزتك بيانات إنتاج حقيقية. لمعرفة موقع المبرد في السلسلة الأوسع، راجع شرحنا التفصيلي لـ لإنتاج الحبيبات الكامل.