
毎週のように、次のような問い合わせが届きます。「丸太/枝/ヤシの幹があります。ペレットを作るにはどの機械が必要ですか——チッパーですか、ハンマーミルですか?」 これはもっともな質問です。どちらの機械もサイズを小さくし、どちらもペレットラインの前工程に位置し、外から見れば鉄の騒音に満ちた小屋のように見えるからです。しかし両者は根本的に異なる仕事をしており、間違った方を選ぶ(あるいは二つのうち片方しか選ばない)ことは、ペレットプロジェクトで最もよくある——そして最も高くつく——構成上のミスの一つです。
要するに、ドラムチッパーは「裁断」し、ハンマーミルは「粉砕」します。原料が丸太であれば、ほぼ確実に両方が、この順番で必要です。原料がすでにオガクズであれば、どちらも不要かもしれません。以下の本文では、機械ごとに違いを説明し、それぞれがエネルギーと摩耗の面でどれだけのコストを要するかを示し、実際のライン構成をたどりながら、あなたの状況がどこに当てはまるかを理解できるようにします。
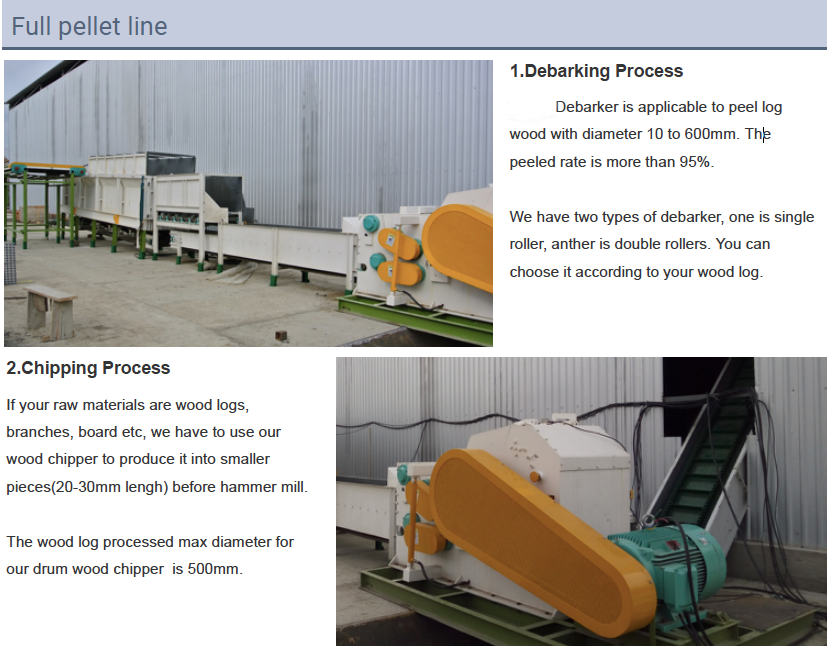
ドラムチッパーの実際の役割
ドラムチッパーは裁断機です。重量級のローターに固定された硬化ナイフが、カウンターナイフに対して木材を切り裂きます——ちょうどギロチンが紙を切るように、一度で、きれいに、管理されたサイズに切り分けます。丸太、枝、あるいはスラブをチッパーに投入すると、出てくるのは均一なチップの流れで、通常はナイフとスクリーンの設定に応じて20〜80 mm の範囲となり、微粉や粉塵は比較的少なめです(あるバイオマス機械メーカーの公開された設備ガイダンスより).
この機械は叩くのではなく切断するため、湿った生木や繊維質の材料も問題なく処理できます。伐採直後の含水率40%の丸太はチッパーにとって日常的な仕事ですが、同じ材料をハンマーミルに入れると数分でスクリーンが目詰まりします。
チッパーにできないのは、ペレット原料を生産することです。20〜80 mm のチップはボイラー用やさらなる加工用のサイズクラスであり、ペレットダイにとっては二桁も大きすぎ、ダイの調整では変えられません。
ハンマーミルの実際の役割
ハンマーミルは衝撃式の機械です。高速ローター上の自由揺動ハンマーが材料を繰り返し打撃し、粒子がスクリーンを通過できる大きさになるまで粉砕します——最終的な粒径を決めるのはオペレーターではなくスクリーンです。スクリーンを交換すれば出力が変わります。粗いスクリーンなら10 mm の粒子、細かいスクリーンなら3〜5 mm 以下になります。
これはまさにペレットダイが必要とする細かさです。ペレットプレスは数ミリ程度の原料粒子を圧縮します。圧縮比、蒸気調質、リグニンの流動といった物理はすべて、細かく均質な粒子層を前提としています。チッパーから直接出たチップではこの仕様を満たせません——ハンマーミルを通すことで「バイオマス」が「ペレット原料」になるのです。
この衝撃作用には二つのコストがあります。粉塵と騒音を発生させること。そして裁断に比べてエネルギーを多く消費することです。ハンマーの打撃ごとに粉砕比エネルギーが加算され、そのエネルギーは目標粒径が小さくなるほど急激に増大します。ハンマーミル粉砕に関する公開実験では、同じ2.8 mm スクリーンでトウモロコシ穀粒で27〜36 kWh/t、はるかに硬いトウモロコシの芯で136〜181 kWh/t の比エネルギーが測定され、ローター速度が高いほどエネルギー消費はさらに増加しました(International Journal of Agricultural and Biological Engineering、2020年)。この教訓はバイオマスにもそのまま当てはまります。必要なときだけ細かく粉砕し、ダイが要求する以上に細かく粉砕してはいけません。
| ドラムチッパー | ハンマーミル | |
|---|---|---|
| 動作原理 | 裁断——固定ナイフがカウンターナイフに対して一度で切り裂く | 衝撃——自由揺動ハンマーが粒子がスクリーンを通過するまで繰り返し打撃する |
| 出力サイズ | 粗く均一なチップ、おおよそ20〜80 mm | スクリーンで制御され、通常1〜10 mm |
| 湿潤材料への対応 | 高い——生木の丸太や枝も通常の投入材料 | 低 — 湿纤维会堵塞筛网;需研磨干燥物料 |
| 粉尘与细屑 | 低 | 高 — 需要除尘 |
| 主要易损件 | 刀片与定刀,可重新研磨 | 锤头与筛网,研磨磨蚀性物料时磨损更快 |
| 在制粒生产线中的作用 | 第一阶段:将原木与 bulky 残料加工成木片 | 第二阶段:将木片加工成可制粒的颗粒 |
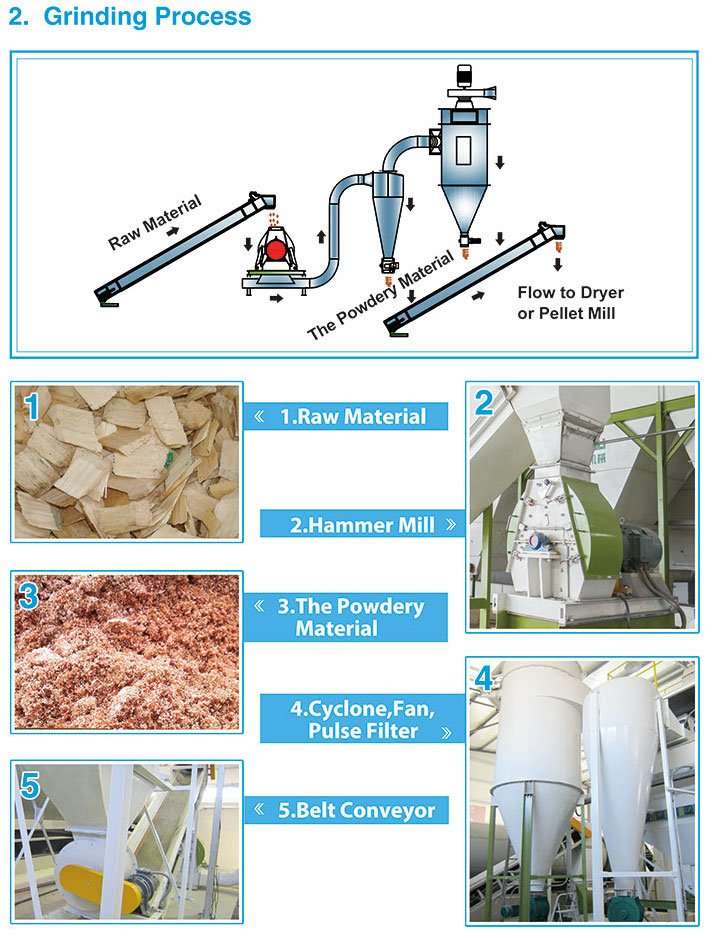
为什么制粒生产线通常需要两者
不妨做个思想实验:如果你将一根原木直接送入一台为2吨/小时生产线配置的锤片式粉碎机,会发生什么?答案是令人失望——产能低下、筛网破碎、转子把能量耗费在几块超大物料上。反之,单靠削片机无论如何调整都无法制成制粒原料。这两种设备并非互相替代,而是不同的工序阶段。
对于湿料生产线,工序顺序是刻意安排的:先削片,再粗粉碎,然后干燥,最后在入模前精粉碎。研磨湿木材能效低下且会堵塞筛网,而研磨完全干燥的脆性木材会产生大量细屑并加速磨损——因此生产线将粉碎工序分置于干燥机前后。生物质制粒指南指出,理想的制粒含水率约为10–15%(Biomass Connect技术指南),而各道粒度减小工序正是为了产出能够真正被调质至该含水率区间的颗粒。
在削片机方面,我们的 TCZL系列鼓式削片机 正是为这一第一阶段任务而设计,其 削片机刀片 是可重新研磨的易损件,值得像环模一样跟踪管理。在粉碎方面,我们的 YHMシリーズ ハンマーミル 可将木片粉碎至制粒所需细度,配备可互换筛网以进行粗粉碎和精粉碎。
何时可以完全省去一台设备
两台设备都会占用资金、场地、电力和维护成本。省去不需要的那台就是省下真金白银,而决定因素始终是实际运抵你厂门口的原料:
| 进厂原料 | ドラムチッパー | ハンマーミル | 说明 |
|---|---|---|---|
| 原木、树桩、棕榈树干、大树枝 | 需要 | 需要 | 完整的兩级粒度减小工序,中间需干燥 |
| 外购木片 | スキップ | 需要 | 仕様に合わせてチップを購入し、その分の資本を粉砕工程に回す |
| 製材所のおがくずと削りくず | スキップ | 通常は必要 | おがくずは粗いスクリーンを1回通すだけでよい場合があるが、削りくずは本格的な粉砕が必要 |
| もみ殻、PKS(パームカーネルシェル)の破片、細かいパーム繊維 | スキップ | 需要 | すでに小さいため、切断ではなく、均一な細かさにするための破砕・粉砕が必要 |
| 樹皮を多く含む混合残渣 | 推奨 | 需要 | まず粗く減容することで、ハンマーミルへの供給が均一に保たれる |
「スキップ」に関する注意点が1つあります。購入したチップが自社でチップ化するより安くなるのは、納入価格と品質が安定している場合に限られます。湿った状態、長いまま、または異物混入した状態で届いたチップは、ばらつきをそのままハンマーミルに押し付けることになり、そこでかかる1トン当たりのコストは節約分を上回ります。
Energy and wear: where the money actually goes
サイズ低減はペレット生産の中でも比較的目立たないコストセンターであり、2台の機械の役割分担が予算の大部分を説明します。切断は機械的に効率的です。チッパーのエネルギーはきれいな破断に使われ、その刃は交換前に何度も反転・再研削できます。衝撃粉砕はそうではありません。ハンマーミルのエネルギーは繰り返しの衝突に使われ、その多くは空気と材料を加熱するだけに終わり、スクリーンを細かくするほど比エネルギーは上昇します。先に引用したIJABEの測定では、同じ機械が同一スクリーンサイズでも、硬い原料では1トン当たり数倍のエネルギーを消費することが示されています。だからこそ当社は、粉砕工程の見積もりを出した後にではなく、必ず前に原料サンプルをお願いしています。
摩耗も同じ理屈で進みます。チッパーの刃は、研ぎ直しの間隔を機械時間で測る再研削サイクルで運用されます。ハンマー部品とスクリーンは交換サイクルで運用され、もみ殻や砂を含む残渣のような研磨性の高い供給原料ではそのサイクルが急激に短くなります。両方の摩耗速度を別々に追跡している工場は、サイズ低減コストを1トン当たりで正確に算出できます。それらをひとまとめに「メンテナンス」として扱う工場は、年に一度の決算で初めて実態を知ることになります。
事例検討:2 t/hペレットライン向けのサイズ低減工程の選定
選定を具体的にするため、東南アジアからの典型的な問い合わせを当社がどう進めるかをご紹介します。混合プランテーション残渣をお持ちのお客様が、約2 t/hのペレット生産能力を希望しています。
ステップ1 — 供給原料を定義する。 お客様の原料は、ゴムの木の丸太と枝が60%、購入した製材所の端材が40%です。丸太の含水率は高く、収穫と納品が生産と同じ雨季に重なるためです。
ステップ2 — 機械を配置する。 丸太はドラムチッパーを通します。その処理能力は、ラインのピーク需要に追いつくように選定します。次にチップと端材を共通のハンマーミルに通し、微粉砕用に選定します。粗粉砕と微粉砕の間にロータリードライヤーを置き、含水率をペレット化に適した範囲に調整します。ペレットミル自体は、この処理量では次のクラスの機械です。 2~3 t/h横型リングダイ式クラス — この機械が微粉砕・乾燥済みの原料を処理します。
ステップ3 — バランスを妥当性確認する。 よくある間違いは、各機械の銘板定格を実際の材料流量ではなくペレットミルの銘板に合わせることです。チップ化工程と粉砕工程は、処理量だけでなく、実際の供給原料の含水率変動や異物混入にも対応しなければなりません。乾燥したおがくずには十分な粉砕機でも、湿ったチップでは停止してしまいます。当社が次のラインを構成する際、 生産ライン一式、各工程はカタログの最良値ではなく、現実的に最も厳しい週を基準に選定します。これは当社の次のラインでも同じです。 420生産ラインの見学 このラインも同様に仕様を決定しました。

ステップ4 — 摩耗計画を文書化する。 刃の再研削間隔、ハンマーの交換基準、スクリーンの在庫、ダイセットは、初日から運用予算に組み込みます。ここでの2時間の計画が、出荷遅延としてしか表面化しない種類のダウンタイムを防ぎます。
上記の表でご自身の原料がどこに該当するか不明な場合は、まずはサンプルを郵送いただくのが最も安価な次の一手です。当社で試験を行い、その材料に実際に必要な機械をお伝えし、不要なものは省きます。このやり取りにより、ある買い手は決して使うことのなかった機械を購入せずに済みました。