
Jede Woche erreicht uns eine Anfrage wie diese: „Wir haben Stämme / Äste / Palmstämme. Welche Maschine brauchen wir, um Pellets herzustellen – einen Hacker oder eine Hammermühle?“ Das ist eine berechtigte Frage, denn beide Maschinen zerkleinern Material, beide stehen am Anfang einer Pelletlinie, und beide sehen von außen aus wie Hallen voller lärmendem Stahl. Aber sie erfüllen grundlegend unterschiedliche Aufgaben, und die falsche Maschine zu kaufen (oder nur eine der beiden) ist einer der häufigsten – und teuersten – Konfigurationsfehler in Pelletprojekten.
Kurz gesagt: Ein Trommelhacker schneidet. Eine Hammermühle zertrümmert. Wenn Ihr Rohmaterial aus Stämmen besteht, benötigen Sie mit ziemlicher Sicherheit beide, und zwar in dieser Reihenfolge. Wenn Ihr Rohmaterial bereits Sägespäne ist, benötigen Sie möglicherweise keine von beiden. Der Rest dieses Artikels erklärt den Unterschied Maschine für Maschine, zeigt, welche Energiekosten und welchen Verschleiß jede verursacht, und führt durch reale Linienkonfigurationen, damit Sie sich einordnen können.
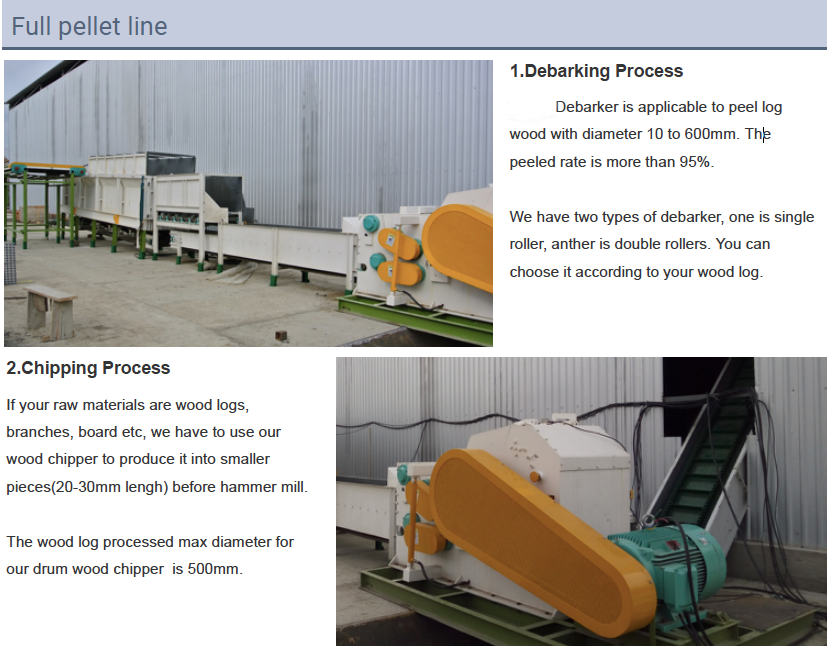
Was ein Trommelhacker tatsächlich tut
Ein Trommelhacker ist eine Schneidemaschine. Ein schwerer Rotor trägt feste, gehärtete Messer, die das Holz gegen ein Gegenmesser schneiden, wie eine Guillotine Papier schneidet – einmal, sauber, auf eine kontrollierte Größe. Geben Sie einen Stamm, einen Ast oder ein Brett in den Hacker, und heraus kommt ein Strom gleichmäßiger Hackschnitzel, typischerweise im Bereich von 20–80 mm je nach Messer- und Siebeinstellung, mit relativ wenig Feingut und wenig Staub (veröffentlichte Geräterichtlinien eines Biomasse-Maschinenherstellers).
Weil die Maschine schneidet statt schlägt, verarbeitet sie feuchtes, grünes, faseriges Material problemlos. Frisch gefällte Stämme mit 40 % Feuchtigkeit sind für einen Hacker ein normaler Arbeitstag; dasselbe Material würde in einer Hammermühle innerhalb von Minuten das Sieb verstopfen.
Was ein Hacker nicht leisten kann, ist die Herstellung von Pelletfutter. Hackschnitzel von 20–80 mm sind eine Größenklasse für Kessel und für die Weiterverarbeitung – sie sind um zwei Größenordnungen zu groß für eine Pelletmatrize, und keine Anpassung der Matrize wird das ändern.
Was eine Hammermühle tatsächlich tut
Eine Hammermühle ist eine Prallmaschine. Frei schwingende Hämmer an einem schnellen Rotor schlagen wiederholt auf das Material ein, bis die Partikel klein genug sind, um durch ein Sieb zu gelangen – das Sieb, nicht der Bediener, bestimmt die endgültige Partikelgröße. Tauschen Sie das Sieb aus, und Sie ändern das Ergebnis: Ein grobes Sieb lässt möglicherweise 10-mm-Partikel durch, ein feines Sieb 3–5 mm oder weniger.
Genau diese Feinheit benötigt eine Pelletmatrize. Pelletpressen verdichten Futterpartikel von nur wenigen Millimetern Größe; die Physik von Verdichtungsverhältnis, Dampfkonditionierung und Ligninfluss setzt allesamt ein feines, homogenes Partikelbett voraus. Hackschnitzel direkt aus einem Hacker erfüllen diese Vorgabe nicht – ein Durchlauf durch die Hammermühle ist es, der „Biomasse“ in „Pelletfutter“ verwandelt.
Die Prallwirkung hat zwei Kosten. Sie erzeugt Staub und Lärm. Und sie ist im Vergleich zum Schneiden energiehungrig: Jeder Durchlauf des Hammers erhöht die spezifische Mahlenergie, und diese Energie steigt steil an, je kleiner die Zielpartikelgröße wird. Veröffentlichte experimentelle Arbeiten zum Hammermahlen maßen eine spezifische Energie von 27–36 kWh/t für Maiskörner und 136–181 kWh/t für die viel zäheren Maiskolben bei demselben 2,8-mm-Sieb, wobei der Energieverbrauch bei höheren Rotordrehzahlen weiter anstieg (International Journal of Agricultural and Biological Engineering, 2020). Diese Erkenntnis lässt sich direkt auf Biomasse übertragen: Mahlen Sie nur fein, wenn es sein muss, und niemals feiner, als Ihre Matrize erfordert.
| Trommelhacker | Hammermühle | |
|---|---|---|
| Funktionsprinzip | Schneiden – feste Messer schneiden einmal gegen ein Gegenmesser | Prall – frei schwingende Hämmer schlagen wiederholt ein, bis das Partikel ein Sieb passiert |
| Ausgangsgröße | Grobe gleichmäßige Hackschnitzel, etwa 20–80 mm | Siebgeregelt, typischerweise 1–10 mm |
| Toleranz gegenüber feuchtem Material | Hoch – grüne Stämme und Äste sind normaler Beschickungsstoff | Gering — nasse Fasern verstopfen das Sieb; trockenes Material mahlen |
| Staub und Feinteile | Gering | Hoch — Staubabsaugung erforderlich |
| Hauptverschleißteile | Messer und Gegenmesser, nachschleifbar | Hämmer und Siebe, schnellerer Verschleiß bei abrasivem Aufgabegut |
| Rolle in einer Pelletlinie | Stufe 1: Stämme und sperrige Reststoffe zu Hackschnitzeln | Stufe 2: Hackschnitzel zu pelletfertigen Partikeln |
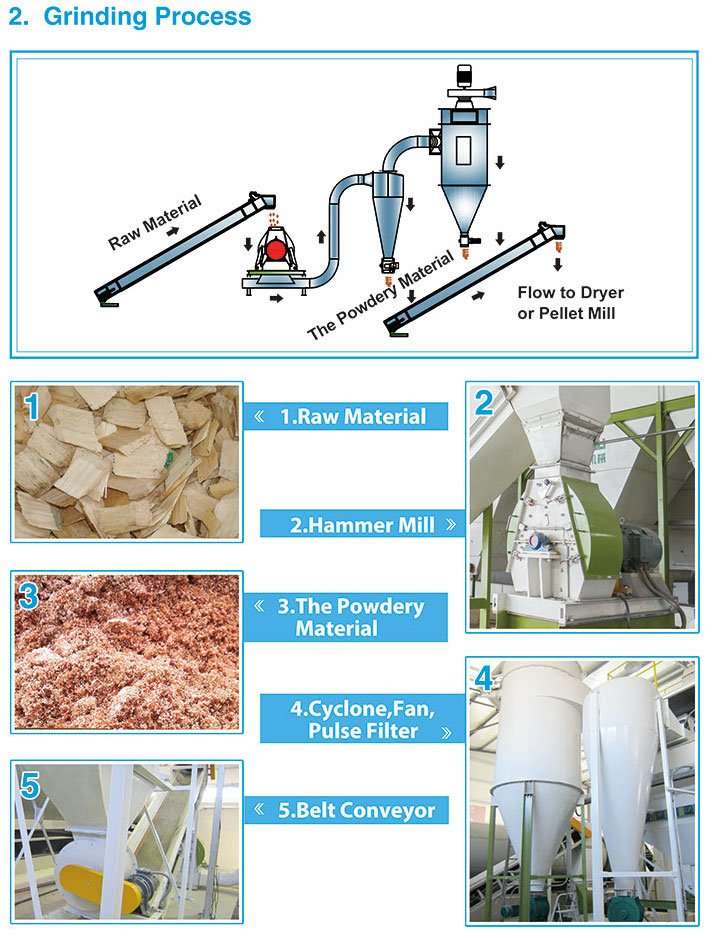
Warum eine Pelletlinie in der Regel beide benötigt
Versuchen Sie das Gedankenexperiment: Was passiert, wenn Sie einen Stamm direkt in eine Hammermühle geben, die für eine 2-t/h-Linie ausgelegt ist? Die Antwort ist Enttäuschung — langsamer Durchsatz, zersplitterte Siebe, ein Rotor, der seine Energie an wenigen übergroßen Stücken verbraucht. Umgekehrt kann ein Hacker allein kein Pellet-Futter herstellen, egal wie Sie ihn einstellen. Die beiden Maschinen sind keine Ersatzlösungen; sie sind Stufen.
Bei Nassaufgabe-Linien ist die Reihenfolge bewusst gewählt: erst hacken, dann grob mahlen, dann trocknen, dann fein mahlen vor der Matrize. Nasses Holz zu mahlen ist energieineffizient und verstopft Siebe, aber knochentrockenes, sprödes Holz zu mahlen erzeugt Feinteile und beschleunigt den Verschleiß — daher teilt die Linie das Mahlen um den Trockner auf. Leitlinien zur Biomass Pelletierung geben die ideale Pelletierfeuchte mit etwa 10–15% an (Technischer Leitfaden von Biomass Connect) und die Zerkleinerungsstufen dienen dazu, Partikel zu liefern, die tatsächlich in dieses Fenster konditioniert werden können.
Auf der Hackerseite ist unsere Trommelhacker der TCZL-Serie genau für diese Aufgabe in Stufe eins ausgelegt, und ihre Hackermesser sind nachschleifbare Verschleißteile, die es wert sind, wie Matrizen verfolgt zu werden. Auf der Mahlseite bringt unsere Hammermühle der YHM-Serie Hackschnitzel mit austauschbaren Sieben für Grob- und Feindurchgänge auf Pelletierfeinheit.
Wann Sie eine Maschine ganz überspringen können
Beide Maschinen kosten Kapital, Stellfläche, Energie und Wartung. Die zu überspringen, die Sie nicht brauchen, ist geschenktes Geld, und der entscheidende Faktor ist immer das Aufgabegut, wie es tatsächlich an Ihrem Tor ankommt:
| Aufgabegut am Tor | Trommelhacker | Hammermühle | Hinweise |
|---|---|---|---|
| Stämme, Baumstümpfe, Palmstämme, große Äste | Erforderlich | Erforderlich | Vollständige zweistufige Zerkleinerung plus Trocknung dazwischen |
| Gekaufte Hackschnitzel | Überspringen | Erforderlich | Hackschnitzel nach Spezifikation einkaufen und das Kapital stattdessen in die Zerkleinerung stecken |
| Sägespäne und Hobelspäne aus dem Sägewerk | Überspringen | Üblicherweise erforderlich | Sägespäne können einen groben Siebdurchgang passieren; Hobelspäne erfordern echte Zerkleinerung |
| Reishülsen, PKS-Fragmente, feine Palmfaser | Überspringen | Erforderlich | Bereits klein; erfordert Zerkleinern/Mahlen auf gleichmäßige Feinheit, nicht Schneiden |
| Rindenreiche gemischte Reststoffe | Empfohlen | Erforderlich | Die Vorzerkleinerung hält die Hammermühlenbeschickung gleichmäßig |
Eine Warnung zu „Überspringen“: Zugekaufte Hackschnitzel sind nur dann günstiger als das eigene Hacken, wenn Lieferpreis und Qualität stabil sind. Hackschnitzel, die feucht, lang oder verunreinigt ankommen, verlagern die Variabilität in Ihre Hammermühle, wo sie pro Tonne mehr kostet, als sie gespart hat.
Energy and wear: where the money actually goes
Die Zerkleinerung gehört zu den ruhigeren Kostenstellen der Pelletproduktion, und die Aufteilung zwischen den beiden Maschinen erklärt den Großteil der Budgets. Schneiden ist mechanisch effizient – die Energie des Hackers fließt in einen sauberen Bruch, und seine Messer können mehrfach gewendet und nachgeschliffen werden, bevor sie ersetzt werden. Prallmahlen ist das nicht: Die Energie der Hammermühle fließt in wiederholte Kollisionen, von denen viele nichts anderes tun, als die Luft und das Material zu erwärmen, und die spezifische Energie steigt mit enger werdendem Sieb. Die oben zitierten IJABE-Messungen zeigen, dass dieselbe Maschine bei identischer Siebgröße mit einem zähen Rohstoff ein Mehrfaches an Energie pro Tonne verbraucht – weshalb wir vor der Angebotserstellung für eine Mahlstufe stets eine Rohstoffprobe anfordern und nicht danach.
Der Verschleiß folgt derselben Logik. Hackermesser leben von einem Nachschleifzyklus, der in Maschinenstunden zwischen den Schärfungen gemessen wird; Hammerteile und Siebe leben von einem Austauschzyklus, der sich bei abrasivem Aufgabegut wie Reishülsen oder sandigen Reststoffen stark verkürzt. Ein Werk, das beide Verschleißraten getrennt erfasst, kann seine Zerkleinerungskosten pro Tonne präzise kalkulieren – ein Werk, das sie unter „Instandhaltung“ zusammenfasst, erfährt die Wahrheit erst im Jahresabschluss.
Fallbeispiel: Auslegung der Zerkleinerungsstufe für eine Pelletlinie mit 2 t/h
Um die Auswahl konkret zu machen, hier der typische Ablauf einer südostasiatischen Anfrage: Ein Kunde mit gemischten Plantagenreststoffen möchte etwa 2 t/h Pelletleistung.
Schritt 1 – Aufgabegut definieren. Das Material des Kunden besteht zu 60 % aus Gummibaumstämmen und -ästen und zu 40 % aus zugekauften Sägewerksabschnitten. Die Feuchtigkeit der Stämme ist hoch, weil Ernte und Anlieferung in dieselben Regenmonate wie die Produktion fallen.
Schritt 2 – Maschinen einordnen. Die Stämme durchlaufen einen Trommelhacker, dessen Ausstoß mit der Spitzenabnahme der Linie Schritt hält. Hackschnitzel und Abschnitte teilen sich anschließend eine Hammermühle, die für die Feinstmahlung ausgelegt ist; ein Trommeltrockner sitzt zwischen Grob- und Feindurchgang, um die Feuchtigkeit in das Pelletierfenster zu bringen. Die Pelletpresse selbst – für diesen Durchsatz eine Maschine der horizontalen Ringmatrizenklasse mit 2–3 t/h – nimmt das feine, trockene Aufgabegut auf.
Schritt 3 – Bilanz auf Plausibilität prüfen. Der klassische Fehler besteht darin, die Nennleistung jeder Maschine auf die Nennleistung der Pelletpresse abzustimmen statt auf den tatsächlichen Materialfluss. Hack- und Mahlstufen müssen nicht nur den Durchsatz, sondern auch die Feuchtigkeitsschwankungen und Verunreinigungen realer Rohstoffe bewältigen; eine Mühle, die bei trockenen Sägespänen ausreicht, bleibt bei feuchten Hackschnitzeln stehen. Wenn wir eine komplette Produktionsliniekonfigurieren, wird jede Stufe auf die schlechteste realistische Woche ausgelegt, nicht auf die beste Prospektzahl – so wurde auch die Linie in unserem Rundgang durch die Produktionslinie 420 ausgelegt.

Schritt 4 – Verschleißplan schreiben. Intervalle zum Nachschleifen der Messer, Kriterien für den Hammerwechsel, Siebvorrat und Matrizensätze fließen ab dem ersten Tag in das Betriebsbudget ein. Zwei Stunden Planung an dieser Stelle ersparen Ausfallzeiten, die sich sonst nur als verpasste Lieferung zeigen.
Wenn Sie unsicher sind, wo Ihr eigenes Ausgangsmaterial in der obigen Tabelle einzuordnen ist, ist der günstigste nächste Schritt eine Materialprobe per Post. Wir testen sie, sagen Ihnen, welche Maschinen Ihr Material tatsächlich benötigt, und lassen die übrigen weg – dieses Gespräch hat schon mehr als einen Käufer vor einer Maschine bewahrt, die er nie genutzt hätte.