
Ogni settimana riceviamo una richiesta di questo tipo: "Abbiamo tronchi / rami / tronchi di palma. Quale macchina ci serve per produrre pellet: una cippatrice o un mulino a martelli?". È una domanda legittima, perché entrambe le macchine riducono le dimensioni, entrambe si trovano a monte di una linea di pellet ed entrambe, viste dall'esterno, sembrano capannoni pieni di rumore e acciaio. Ma svolgono funzioni fondamentalmente diverse, e acquistare quella sbagliata (o solo una delle due) è uno degli errori di configurazione più comuni — e più costosi — nei progetti di pellet.
In breve: una cippatrice a tamburo taglia. Un mulino a martelli frantuma. Se la materia prima è costituita da tronchi, quasi certamente servono entrambi, in quest'ordine. Se la materia prima è già segatura, potrebbero non servire né l'una né l'altro. Il resto dell'articolo spiega la differenza macchina per macchina, mostra quanto ciascuna costa in termini di energia e usura e illustra configurazioni reali di linea, così puoi collocarti sulla mappa.
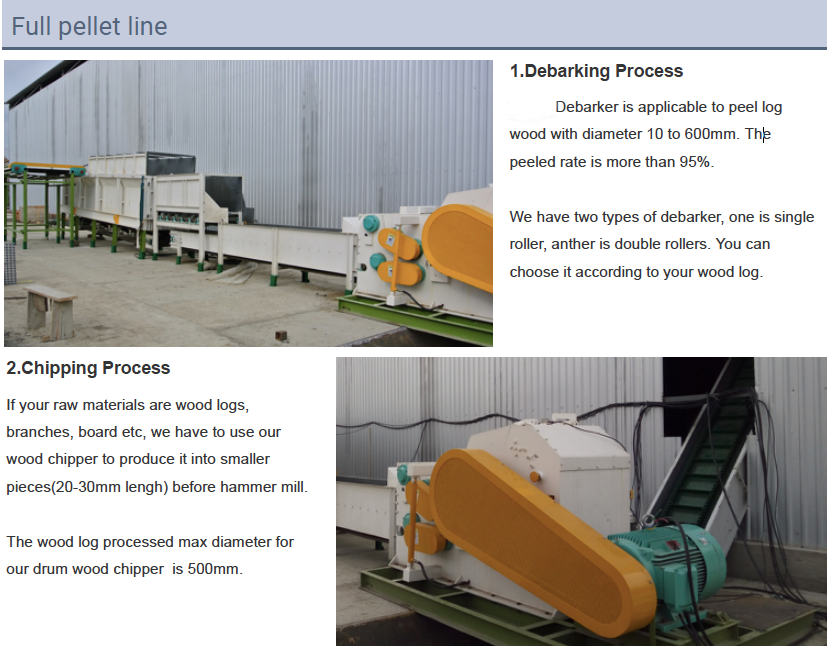
Cosa fa realmente una cippatrice a tamburo
Una cippatrice a tamburo è una macchina da taglio. Un rotore pesante porta lame fisse e temprate che tagliano il legno contro una controtrancia, come una ghigliottina taglia la carta: un solo taglio netto, a una dimensione controllata. Introduci un tronco, un ramo o una tavola nella cippatrice e ciò che esce è un flusso di scaglie uniformi, tipicamente nell'intervallo 20–80 mm a seconda delle impostazioni delle lame e del setaccio, con relativamente pochi fini e poca polvere (indicazioni tecniche pubblicate da un produttore di macchine per la biomassa).
Poiché la macchina taglia invece di percuotere, gestisce senza problemi materiale umido, verde e fibroso. Tronchi appena abbattuti al 40% di umidità sono la normalità per una cippatrice; lo stesso materiale in un mulino a martelli intaserebbe il setaccio in pochi minuti.
Ciò che una cippatrice non può fare è produrre mangime per pellet. Le scaglie da 20–80 mm sono una classe dimensionale per caldaie e per ulteriori lavorazioni: sono di due ordini di grandezza troppo grandi per una filiera di pellet, e nessuna regolazione della filiera potrà cambiarlo.
Cosa fa realmente un mulino a martelli
Un mulino a martelli è una macchina a impatto. Martelli oscillanti liberi su un rotore veloce colpiscono ripetutamente il materiale finché le particelle non sono abbastanza piccole da passare attraverso un setaccio: è il setaccio, non l'operatore, a definire la granulometria finale. Cambia il setaccio e cambi il prodotto: un setaccio grossolano può lasciar passare particelle da 10 mm, un setaccio fine da 3–5 mm o meno.
È esattamente la finezza di cui necessita una filiera di pellet. Le presse per pellet comprimono particelle di mangime di soli pochi millimetri; la fisica del rapporto di compressione, del condizionamento a vapore e del flusso di lignina presuppone tutti un letto di particelle fine e omogeneo. Le scaglie direttamente dalla cippatrice non possono soddisfare questa specifica: è il passaggio nel mulino a martelli a trasformare la "biomassa" in "mangime per pellet".
L'azione d'impatto ha due costi. Genera polvere e rumore. Ed è energivora rispetto al taglio: ogni passaggio del martello aggiunge energia specifica di macinazione, e tale energia cresce rapidamente al diminuire della granulometria target. Lavori sperimentali pubblicati sulla macinazione a martelli hanno misurato un'energia specifica di 27–36 kWh/t per il mais in grani e di 136–181 kWh/t per la ben più tenace pannocchia di mais, con lo stesso setaccio da 2,8 mm, con un consumo energetico che aumenta ulteriormente a velocità del rotore più elevate (Rivista internazionale di ingegneria agricola e biologica, 2020). La lezione si applica direttamente alla biomassa: macina fine solo quando devi, e mai più fine di quanto richieda la tua filiera.
| Cippatrice a tamburo | Mulino a martelli | |
|---|---|---|
| Principio di funzionamento | Taglio: lame fisse che tagliano una volta contro una controtrancia | Impatto: martelli oscillanti liberi che colpiscono ripetutamente finché la particella non passa un setaccio |
| Dimensione del prodotto | Scaglie grossolane uniformi, circa 20–80 mm | Controllata dal setaccio, tipicamente 1–10 mm |
| Tolleranza al materiale umido | Elevata: tronchi e rami verdi sono alimentazione normale | Bassa — le fibre bagnate accecano il setaccio; macinare materiale asciutto |
| Polvere e fini | Bassa | Alta — richiede aspirazione polveri |
| Parti soggette a usura principali | Coltelli e contropunte, riaffilabili | Martelli e setacci, usura più rapida con carica abrasiva |
| Ruolo in una linea di pellet | Fase 1: tronchi e residui voluminosi ridotti in scaglie | Fase 2: scaglie ridotte in particelle pronte per il pellet |
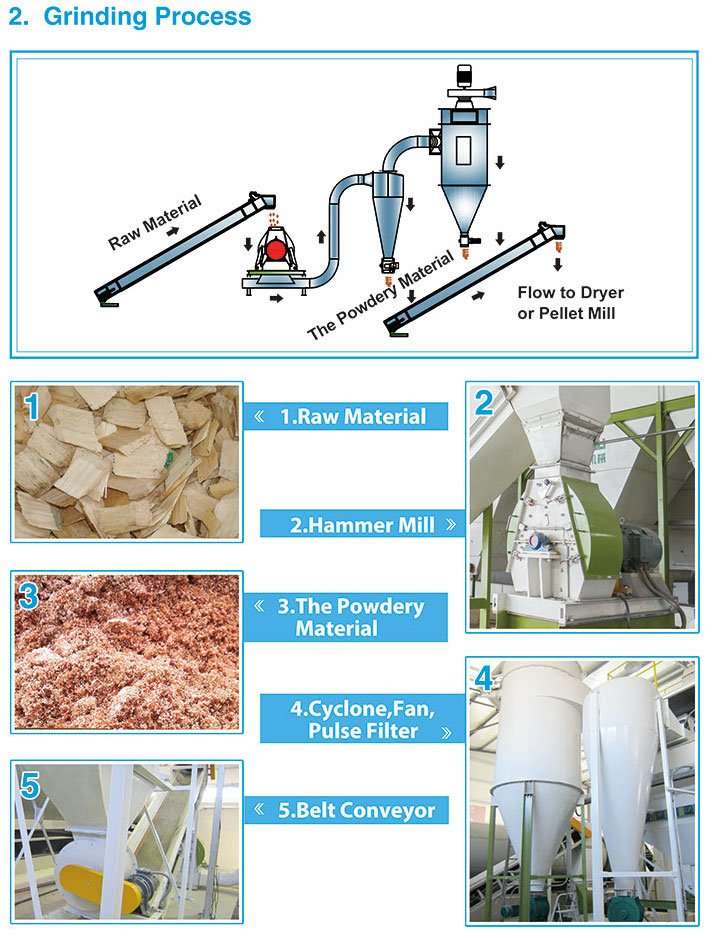
Perché una linea di pellet di solito richiede entrambi
Provate l'esperimento mentale: cosa succede se alimentate direttamente un tronco in un mulino a martelli dimensionato per una linea da 2 t/h? Il risultato è deludente: portata lenta, setacci frantumati, un rotore che consuma la propria energia su pochi pezzi sovradimensionati. Viceversa, un cippatore da solo non può produrre materiale per il pellet, per quanto lo si regoli. Le due macchine non sono sostituti; sono fasi.
Per le linee con alimentazione umida la sequenza è deliberata: prima cippatura, poi macinatura grossolana, poi essiccazione, infine macinatura fine prima della filiera. Macinare legno umido è energeticamente inefficiente e acceca i setacci, ma macinare legno secco e fragile genera fini e accelera l'usura: per questo la linea suddivide la macinazione attorno all'essiccatore. Le linee guida sulla pellettizzazione delle biomasse indicano un'umidità ideale per il pellet di circa 10–15% (Guida tecnica Biomass Connect) e le fasi di riduzione dimensionale servono a fornire particelle che possano effettivamente essere condizionate in tale intervallo.
Sul fronte cippatura, il nostro cippatore a tamburo serie TCZL è progettato esattamente per questa funzione di fase uno, e i suoi coltelli del cippatore sono parti soggette a usura riaffilabili da monitorare come le filiere. Sul fronte macinazione, il nostro mulino a martelli serie YHM riduce le scaglie alla finezza per la pellettizzazione con setacci intercambiabili per passate grossolane e fini.
Quando è possibile saltare del tutto una macchina
Entrambe le macchine comportano costi di capitale, spazio, energia e manutenzione. Saltare quella che non serve è denaro risparmiato, e il fattore decisivo è sempre la materia prima così come arriva effettivamente al vostro cancello:
| Materia prima in ingresso | Cippatrice a tamburo | Mulino a martelli | Note |
|---|---|---|---|
| Tronchi, ceppi, tronchi di palma, rami di grandi dimensioni | Richiesto | Richiesto | Riduzione dimensionale completa in due fasi più essiccazione intermedia |
| Scaglie di legno acquistate | Salta | Richiesto | Acquista scaglie conformi alle specifiche e investi il capitale nella macinazione |
| Segatura e trucioli di segheria | Salta | Solitamente necessario | La segatura può passare attraverso un vaglio grossolano; i trucioli richiedono una vera macinazione |
| Lolla di riso, frammenti di PKS, fibra di palma fine | Salta | Richiesto | Già di piccole dimensioni; richiede frantumazione/macinazione per ottenere una finezza uniforme, non taglio |
| Residui misti ricchi di corteccia | Consigliato | Richiesto | La riduzione volumetrica preliminare mantiene uniforme l'alimentazione del mulino a martelli |
Un'avvertenza sul "salto": le scaglie acquistate sono più economiche della cippatura interna solo se il prezzo e la qualità alla consegna sono stabili. Scaglie che arrivano umide, lunghe o contaminate trasferiscono la variabilità al mulino a martelli, dove costa più per tonnellata di quanto abbia fatto risparmiare.
Energy and wear: where the money actually goes
La riduzione dimensionale è uno dei centri di costo più silenziosi nella produzione di pellet, e la suddivisione tra le due macchine spiega la maggior parte dei budget. Il taglio è meccanicamente efficiente: l'energia della cippatrice si traduce in una frattura pulita, e le sue lame possono essere invertite e riaffilate più volte prima della sostituzione. La macinazione a impatto non lo è: l'energia del mulino a martelli si disperde in collisioni ripetute, molte delle quali non fanno altro che riscaldare l'aria e il materiale, e l'energia specifica aumenta man mano che il setaccio si stringe. Le misurazioni IJABE citate sopra mostrano la stessa macchina consumare diverse volte più energia per tonnellata su una materia prima tenace a parità di dimensione del setaccio — ecco perché chiediamo sempre un campione di materia prima prima di quotare una fase di macinazione, non dopo.
L'usura segue la stessa logica. Le lame della cippatrice seguono un ciclo di riaffilatura misurato in ore-macchina tra un'affilatura e l'altra; le parti del mulino a martelli e i setacci seguono un ciclo di sostituzione che si accorcia bruscamente con alimentazioni abrasive come la lolla di riso o i residui sabbiosi. Un impianto che monitora separatamente entrambi i tassi di usura può quantificare con precisione il proprio costo di riduzione dimensionale per tonnellata — un impianto che li accorpa sotto "manutenzione" scopre la verità solo nei conti annuali.
Analisi del caso: dimensionamento della fase di riduzione dimensionale per una linea di pellet da 2 t/h
Per rendere concreta la selezione, ecco come affrontiamo una tipica richiesta del Sud-est asiatico: un cliente con residui misti di piantagione desidera circa 2 t/h di produzione di pellet.
Passo 1 — definire l'alimentazione. Il materiale del cliente è composto per il 60% da tronchi e rami di gomma e per il 40% da scarti di segheria acquistati. L'umidità dei tronchi è elevata perché raccolta e consegna coincidono con gli stessi mesi piovosi della produzione.
Passo 2 — posizionare le macchine. I tronchi passano attraverso una cippatrice a tamburo dimensionata in modo che la sua produzione tenga il passo del picco di prelievo della linea. Le scaglie e gli scarti condividono poi un mulino a martelli dimensionato per la macinazione fine; un essiccatore rotativo si colloca tra il passaggio grossolano e quello fine per portare l'umidità nella finestra di pelatura. Il mulino a pellet stesso — per questa portata, una macchina nella classe 2–3 t/h a stampo anulare orizzontale — riceve l'alimentazione fine e asciutta.
Passo 3 — verificare il bilanciamento. L'errore classico è abbinare la potenza nominale di ogni macchina a quella del mulino a pellet invece che al flusso reale di materiale. Le fasi di cippatura e macinazione devono gestire non solo la portata ma anche le variazioni di umidità e le contaminazioni della materia prima reale; un macinatore adeguato sulla segatura asciutta si blocca sulle scaglie umide. Quando configuriamo un linea di produzione completa, ogni fase è dimensionata sulla settimana peggiore realistica, non sul miglior dato del catalogo — è così che è stata specificata anche la linea nella nostra panoramica della linea di produzione 420 .

Passo 4 — redigere il piano di usura. Intervalli di riaffilatura delle lame, criteri di sostituzione dei martelli, scorte di setacci e serie di stampi entrano nel budget operativo fin dal primo giorno. Due ore di pianificazione qui evitano quel tipo di fermo che si manifesta solo come una spedizione mancata.
Se non sei sicuro di dove si colloca il tuo materiale di partenza nella tabella sopra, il passo successivo più economico è inviare un campione per posta. Lo analizziamo, ti diciamo di quali macchine ha effettivamente bisogno il tuo materiale e saltiamo quelle che non servono — questa conversazione ha risparmiato a più di un acquirente una macchina che non avrebbe mai usato.