
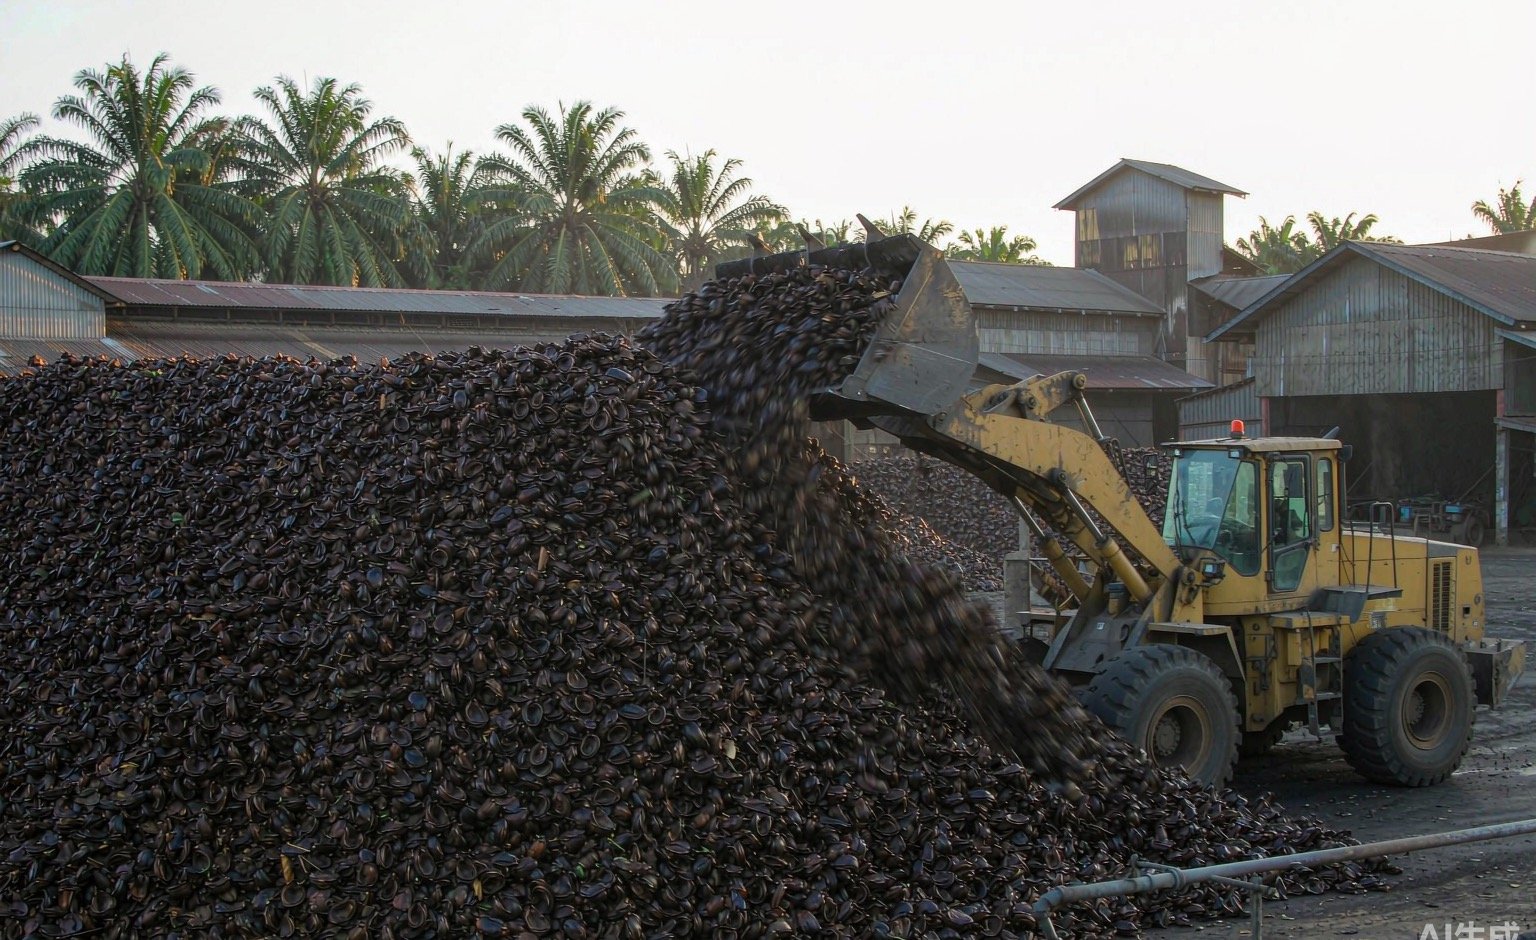
パーム核殻はあっという間に山のように積み上がります。スマトラにある中規模の粗パーム油工場なら、1シフトごとにトラック1台分の殻が排出され、そのほとんどがバラ積みのまま、グラブバケットでまとめて出荷されます。そのため、日本の買い手やタイのボイラー工場のエンジニアが原料の殻ではなく「PKSペレット」を求めると、工場オーナーやトレーダーは当然こう考えます。パーム核殻のペレット化は費用に見合うのか、それとも誰かに勧められて導入した機械にすぎないのか、と。
本ガイドは、殻のサンプルをテスト用に送ってくださるお客様に、当社が率直にお伝えしている回答です。PKSとは実際に何なのか、なぜ原料の殻の取引がペレット取引よりはるかに大きいのか、殻を圧縮してペレットにすると化学的・機械的に何が変わるのか、そしてこの材料をダイを消耗させずに処理できるのはどのライン構成なのかを解説します。宣伝文句はありません。PKSペレットラインがあなたの状況に合わない場合は、そのことも本記事でお伝えします。
PKSの基礎:パーム核殻とは実際に何か
アブラヤシの果実からは、順を追って3つの製品が得られます。中果皮からは粗パーム油が採れます。果実の内部にはパーム核があり、核を割ってパーム核油を搾った後、それを守っていた硬い外壁、すなわち内果皮が残ります。この硬く、濃い茶色で、半月形をした破片がパーム核殻であり、業界ではほぼどこでもPKSと略されます。
殻はCPO搾油の副産物であるため、その量はパーム油の生産量に連動します。インドネシアのパームバイオマス協会APCASIは、PKSの生産量を重量ベースでCPO生産量の約23%と見積もっており、これがパーム主要国、とりわけインドネシアとマレーシアが供給を支配する理由です。 APCASIのマーケットインテリジェンスページ では規模が示されています。インドネシアのPKS生産量は2024年に1,420万トンに達すると予測され、うち約497万トン、およそ35%が輸出向けとされています。
殻が燃料として興味深いのは、その物理的性質にあります。パーム果実の中で最も高密度で硬く、乾燥した部分なのです。搾油所のヤードで天日乾燥してすでに乾いた状態で受け入れられ、バラ荷扱いでもそこそこ流動性があり、農業残渣としては本当に高いエネルギー含量を持っています。8種類の熱帯農業廃棄物を同一条件でペレット化した2025年のFUDMA Journal of Sciencesの研究では、パーム核殻ペレットは総発熱量20.1MJ/kg、灰分2.4%と測定され、セット全体で最高の燃料特性を示し、ヤシ殻を上回り、もみ殻をはるかに超えました(FUDMA Journal of Sciences、ペレット比較研究).
しかし、硬度は諸刃の剣です。殻をクリーンで高密度な燃料にしているその強靭さが、サイズ低減やペレット化の設備にとっては大きな負担となるのです。これについては後ほど改めて触れます。
原料の殻の取引はペレット取引を桁違いに上回っています。その理由は次のとおりです。
バイオマス業界紙を追っていれば、PKSのほとんどがペレットではなく原料の殻として流通していることに気づくでしょう。数字がそれを裏付けています。Argus Mediaの報道によれば、インドネシアのPKS輸出量は2024年に約480万トンで、うち約440万トンが日本向け、残りは主にタイとシンガポール向けです。韓国は2023年後半以降、PKSの輸入をほぼ停止しています(Argus Media、バイオマス市場ニュース).
日本の電力会社が石炭混焼や専焼バイオマス発電所向けに原料の殻を買うのは、殻が高密度化を一切施さなくても燃料仕様を満たしているからです。バラの殻はばら積み船に流し込まれ、グラブで荷揚げされ、幅広い粒径の粒子を受け入れる流動床ボイラーや火格子ボイラーに供給されます。そうした買い手にとって、ペレットは価値を加えずコストを加えるだけです。
これは、PKSペレット生産を検討するすべての人が肝に銘じるべき第一の点です。 あなたは木質ペレットと競合しているのではありません。原料の殻の取引と競合しており、その取引は成熟し、安価で、よく組織化されています。 PKSペレットラインが意味を持つのは、交渉相手の買い手がペレットを好む理由を持ち、その対価を払う場合だけです。
殻をペレット化すると何が変わるか
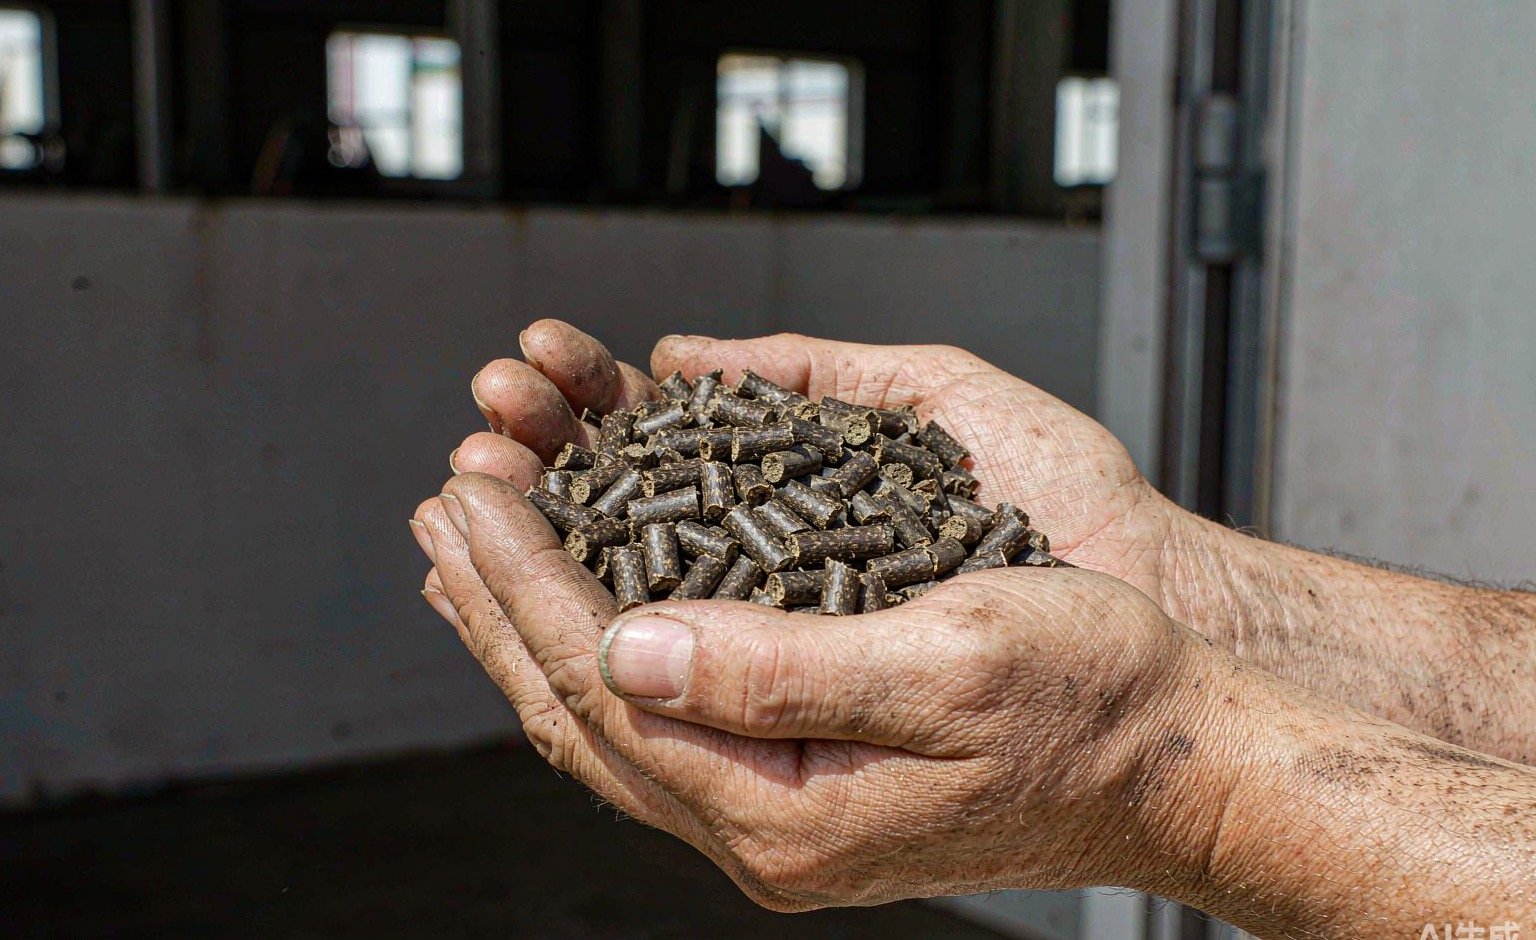
ペレット化は殻の化学的性質を変えません。変わるのは形状、密度、そしてハンドリング特性であり、多くの産業買い手にとってはまさにそれが求めているものです。以下の表は、測定されたPKSペレットのデータを、買い手がよく挙げる2つの規格と並べたものです。
| 特性 | PKSペレット(2025年研究による測定値) | ENplus A1 wood pellet | ISO 17225-6 クラスA(非木質) |
|---|---|---|---|
| 発熱量 | 20.1 MJ/kg(総発熱量) | ≥4.6 kWh/kg(正味、≈16.6 MJ/kg) | ロットごとに申告 |
| 灰分 | 2.4% | ≤0.7% | ≤6.0% |
| 機械的耐久性 | 研究では報告なし | ≥98.0% | ≥97.5% |
| 水分 | <12%(全サンプル) | ≤10% | ≤12% |
出典:PKSペレットの数値は2025年FUDMA Journal of Sciencesのペレット比較研究、ENplus A1の上限は ENplusハンドブック v3.0、パート3による。ISO 17225-6の上限は ISO 17225-6:2021 standard summary.
この表から際立つ所見が3つある。
第一に、エネルギー含量は極めて優秀である。 総発熱量20.1 MJ/kgは、木材ペレットに買い手が期待する水準を余裕で上回る。殻はリグニンが豊富で高密度であり、高温で燃焼する。
第二に、灰分2.4%という数値により、PKSペレットはENplus認証の対象になり得ない。 ENplusは木材ペレットの制度であり、そのA1クラスは灰分を0.7%以下に制限している。純粋な殻ペレットでは、ブレンドや調整によってこれを回避することはできない。PKSペレットがENplus A1ロゴを表示できると言う人は、ハンドブックを読んでいないのである(ENplus制度自体を参照).
第三に、PKSペレットはISO 17225-6に余裕をもって適合する。 この規格は非木質ペレットを対象とし、果実バイオマスも含む。パームカーネルシェルはまさにこれに該当する。クラスAは灰分を最大6%まで許容し、実測値2.4%は十分に範囲内である。買い手が認証の道筋を求めるなら、正直な答えはENplusではなくISO 17225-6である。
PKSペレットを実際に購入するのは誰か、そしてその理由
問い合わせ対応の経験から、PKSペレットに関心を持つ買い手は4種類に分けられる。
1. 空気輸送またはスクリュー供給を備えたボイラー運転者。 ばら殻はブリッジや偏析を起こし、定量供給が不安定になる。スクリューコンベヤで燃料を計量供給したり、空気輸送で投入したりするプラントは、均一な粒子形状を求める。8~10 mmのペレットは予測可能な形で供給できるが、半割れ殻と破片の混合物ではそれができない。
2. バルクグラブ設備を持たない買い手。 すべての産業用エンドユーザーがグラブクレーンや貯蔵ヤードを備えているわけではない。袋詰めやフレキシブルコンテナで燃料を使用する小規模ボイラーでは、ばら殻よりもペレットの方がはるかに扱いやすい。
3. 長距離物流向けに数量を集約するトレーダー。 高密度化した燃料はコンテナやトラック1台あたりのトン数を増やせるため、輸送距離が長くなるほど有利になる。(この論点は、より嵩高いパームファイバーやEFBで最も強く当てはまる。)
4. 半炭化「ブラック」ペレットに参入する生産者 — これについては後述する。半炭化とペレット化の組み合わせによって、PKSは真にプレミアムな燃料になる。
ターゲットの買い手が、原料の殻を流動床で使用する日本の大手電力会社であれば、原料の殻を販売すべきである。その顧客向けにペレット工場を建設してはならない。
計画が不十分なPKSペレットラインを台無しにする3つの問題
当社は顧客の依頼に応じて殻のサンプルを定期的に試験しており、行き詰まるプロジェクトでは同じ3つの故障モードが現れます。そのいずれもが計画段階で防げるものです。
問題1:ダイとローラーを消耗させる摩耗
殻はパーム果実が生み出す最も硬い組織であり、もみ殻と同様に、ペレット化に適した細かさまで粉砕すると過酷な摩耗性を発揮する鉱物分を含んでいます。清潔な松のおがくずはダイに優しいのに対し、粉砕した殻はそうではありません。実際には、同じ処理能力のおがくずラインよりダイとローラーの寿命が短くなることを意味し、圧縮比とダイ材質には木材プロジェクト以上に注意を払うべきです。消耗部品は初日から実際のコスト項目として予算計上してください。これは当社が顧客の財務モデルで目にする最も一般的な見落としです。(当社の リングダイのページ では、圧縮比と孔形状を原料にどのように適合させるかを説明しています。)
問題2:適切な粒度調整の省略
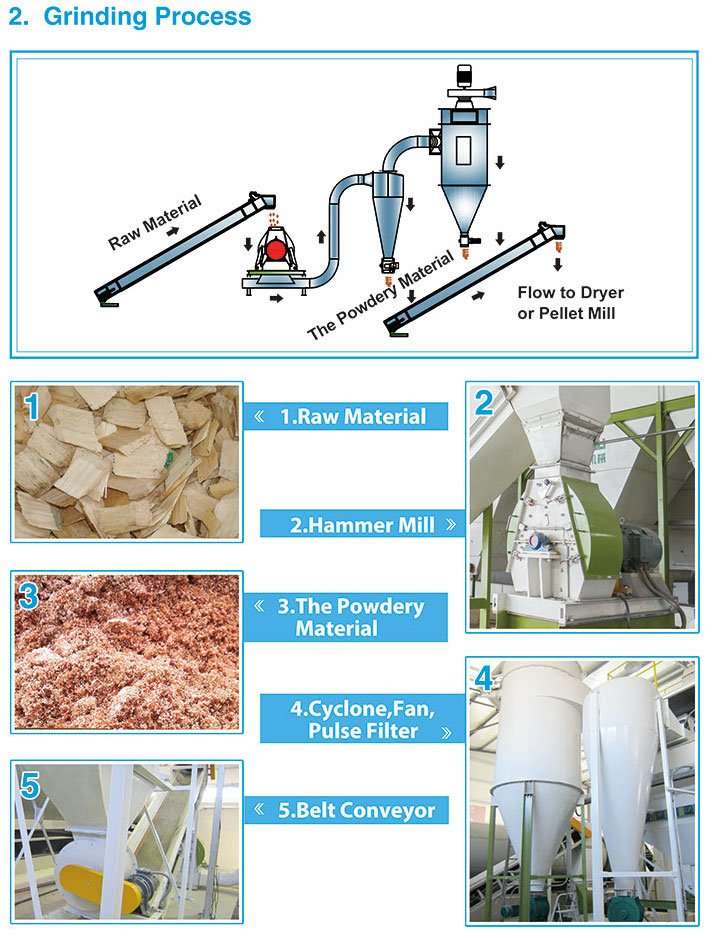
殻は丸ごとではペレットになりません。まず細かく均一な粒子まで粉砕する必要があり、殻は硬く半月形であるため、通常の粉砕機を一度通すだけでは大抵不十分です。実用的な前処理の流れは、粗粉砕機またはハンマーミルを1回通し、その後により小さなスクリーンを備えた微粉砕工程を通すことです。この段階を省略しようとすると、脆く微粉の多いペレットになり、処理能力は機械の定格を大きく下回ります。当社の YHMシリーズ ハンマーミル はまさにこの用途向けに設計されています。殻、パーム繊維、もみ殻、その他同様の繊維質で硬い残渣に対応し、U字型粉砕室と粗粉砕・微粉砕用の交換可能なスクリーンを備えています。
問題3:灰分が下流に及ぼす影響の無視
灰分2.4%のPKSペレットは、ENplus A1木材ペレットのおよそ3倍の灰分を生じます。適切な灰処理を備えた産業用ボイラーには問題ありませんが、家庭用ストーブでは保証上の問題となります。燃料をボイラーに適合させ、設備を発注する前に購入者の灰分仕様を書面で取得すれば、最も高くつく種類の不意打ち、つまり誰も燃やせない完成品を避けられます。
水分、密度、そして物流上の論拠
生の殻には取引全体を左右するもう一つの特性があります。それは、持つエネルギーに対して軽いということです。ばら積みの殻を満載したトラックは、空気を運ぶために積載量の多くを無駄にし、熱帯の雨にさらされた殻の山は水分を急速に吸収し直すため、買い手が積み出し港でサンプルを試験しているまさにその時に発熱量を低下させます。
ペレット化はこの2つの問題に同時に打ち勝ちます。殻の粒子を高密度の円筒に圧縮することで、トラック1台当たりのエネルギーが何倍にもなり、材料の吸湿に対して安定し(高密度ペレットは半月状の殻の山よりはるかに表面積が小さい)、さらに燃料がサイロ、ホッパー、スクリューフィーダーをブリッジングなく流れるようになります。これは世界の木材ペレット取引を築いたのと同じ物理であり、Bioenergy Europeの最新統計報告書はその行き先を記録しています。世界のペレット生産量は2025年に5,350万トンに達し、前年比10%増、欧州だけで世界需要の約70%を消費しています(Bioenergy Europe統計報告書プレスリリース)。高密度化は見栄えのための工程ではなく、バイオマス燃料がそもそも何千キロメートルも経済的に輸送できる理由です。
特にPKSでは、物流上の論拠が中距離で最も強くなります。パーム工場から半径50キロメートル以内では、通常はばら積みの殻が有利です。輸送距離が短く、買い手の取扱設備もばら材を前提に構築済みだからです。海を越える場合は、ばら積み船による生の殻が再び有利になります。買い手がグラブクレーンと流動床を備えているからです。ペレットが価値を発揮するのは、厄介な中間領域です。つまり数百キロメートル先の買い手、コンテナ規模の数量、そして供給システムが均一性を求めるエンドユーザーです。プロジェクトの価格を決める前に、買い手がどの領域にいるのかを把握してください。
ダイの選定:プロジェクトの成否を決める細部

原料と完成ペレットの間には、結果の大部分を決める一つの部品があります。リングダイです。ダイの形状、つまり孔径、有効孔長、そしてその2つが生み出す圧縮比は、原料に合わせて適合させるものであり、カタログから無作為に選ぶものではありません。おがくず、殻、もみ殻、パーム繊維はそれぞれ圧縮下で異なる挙動を示し、松のおがくず用に調整されたダイは粉砕した殻で最高の結果を出せません。
殻の場合、3つの要因が通常以上にダイの検討を難しくします。第1に摩耗です。殻に含まれる鉱物分がダイとローラーの表面を摩耗させるため、ダイ材質と肉厚は既定値ではなく意図的に選ぶべきです。第2に粒子形状です。粉砕した殻の粒子はおがくずより塊状で角張っており、材料がダイ孔へ入る仕方やペレットの成形の安定性が変わります。第3に目標直径です。産業用買い手向けの燃料ペレットは一般に8mm以上で、6mmの家庭用グレードのダイが厳しく問う供給変動の一部を許容します。
実用的な答えは地味です。試験することです。実際に供給元となる工場から採取した本物の殻サンプルを送り(パンフレットの写真ではなく)、発注前に候補のダイで運転してください。ペレット密度、微粉率、そして10分後ではなく1シフト後のダイの挙動を測定してください。その試験の費用は、誤ったダイで生産シーズン全体を過ごす費用に比べれば取るに足りません。当社の リングダイ製品ページ では、特定の原料に孔形状と圧縮比をどのように適合させるかを掲載しています。
機能する設備:殻向けの実証済みライン構成
殻向けのライン構成は標準的な木材ペレットラインに近いものですが、2点異なります。前段の粉砕をより高耐久仕様にすること、そしてミルでのダイ選定をより保守的にすることです。パーム産地の顧客とよく検討する構成は次のとおりです。
| 段階 | 機械 | 殻に対して果たす役割 |
|---|---|---|
| 1. 粗粉砕 | クラッシャー/粗粉砕ハンマーミル通過 | 硬いハーフシェルを微細スクリーンで処理できる断片に破砕します |
| 2. 微粉砕 | YHMシリーズ ハンマーミル | 小径スクリーンにより断片をペレット化に適した細かさまで粉砕します |
| 3. 水分調整 | ロータリードラム乾燥機 | 原料をペレット化に必要な約10~15%の水分範囲に調整します(出典: Biomass Connectのペレット化ガイド) |
| 4. ペレット化 | バーチカルリングダイ式ミル — 例: YPM850、4~5 t/hクラス | 調整済みのシェル粒子を圧縮して高密度ペレットにします |
| 5. 冷却・スクリーニング | 向流式クーラーおよびスクリーナー | ペレットを硬化させ、微粉を除去してミル入口へ戻します |
試運転の経験から得た実務上の注意点が2つあります。1つ目: シェルは通常、ミルヤードですでに十分乾燥しているため、乾燥機は軽負荷運転となり、水分を数ポイント落とすだけのこともあります。しかし、雨季のシェルは別物であり、水分過多の原料はダイを目詰まりさせるため、いずれにせよ乾燥機を含めてラインを設計してください。2つ目: 生産ライン一式 当初からシェル専用に設計すれば、大型粉砕機を後付けした木材ラインよりも低コストです。サイズ調整が2回ではなく1回で済むためです。
規格: ENplusではなくISO 17225-6で販売する
重要なため繰り返します。ENplusは木質ペレットの認証制度です。純粋なパーム核殻ペレットは、どれほど品質が良くても登録できません。買い手との会話で正しい枠組みとなるのは、非木質ペレット規格であるISO 17225-6で、その原料グループには果実バイオマスが明記されています。Aクラスの限度値(灰分≤6%、耐久性≥97.5%、水分≤12%)に対して製品を宣言し、その宣言を裏付ける試験成績書を用意してください。産業用燃料市場の買い手は固形バイオ燃料の仕様書を読み慣れています。試験結果を伴う明確なISO 17225-6宣言は、 improvisation ではなく能力として受け取られます。
半炭化ルート: PKSペレットが真にプレミアム化する領域
地域で原料シェルが豊富かつ安価なら、半炭化とペレット化の組み合わせは、それらをコモディティ燃料ではなく石炭代替製品に変えるルートです。Universiti Malaysia Pahang Al-Sultan Abdullahの研究者らはPKSを250°Cで30分間半炭化し、その後、半炭化 material を130°C、12 MPaで4種類の候補バインダーとともにペレット化しました。カルボキシメチルセルロース結合ペレットは最高の機械的耐久性、20.6~21.3 MJ/kg範囲の発熱量、および商用ペレットの基準値600 kg/m³を上回る密度を達成しました(Sambeth, Samad & Saleh, Materials Today Proceedings, 2022 — リポジトリ記録).
半炭化PKSペレットは疎水性で石炭に似ており、別の買い手層、すなわち石炭と混焼する電力会社や耐候性燃料を必要とする産業ユーザーを引き付けます。トレードオフはより複雑なフローシートです。追加の熱処理工程、バインダー管理、より厳格なプロセス制御が必要になります。これはステップ2であり、ステップ1ではありません。原料の焙焼を検討する前に、従来型のPKSペレットラインを稼働させ、キャッシュフローを生み出してください。
願望抜きの経済性
当社は貴社のために価格をでっち上げることはしません。PKS価格は日本の需要と運賃で変動し、ここに記載した数値は来四半期には陳腐化しているでしょう。しかし意思決定の論理は安定しており、文書化された1つのコスト、すなわちペレット化工程そのものに依拠します。
高密度化はエネルギーを多く消費します。Idaho National Laboratoryのバイオマスペレット化に関する公表実験研究では、原料水分とプロセス設定に応じて比ペレット化エネルギーが75~275 kWh/tの範囲で測定されました(OSTI経由のINL)。これに地域の産業用電力料金を掛ければ、資本回収、人件費、保守費を除いた、ペレット化が1トン当たりに追加するコストの下限が得られます。
次に簡単なテストを適用してください。目標とする買い手は、摩耗部品を含むその追加コストを上回るプレミアムを原料シェル価格に対して支払うか。答えがはいなら、ペレットラインは採算が取れます。買い手がペレットを求める理由が見た目だけなら、手を引いて原料シェルを販売してください。この単一のテストに基づいて構築されたプロジェクトは初年度を生き残る傾向があり、熱意に基づいて構築されたプロジェクトは他人の中古設備になる傾向があります。
そのモデルを構築する際は、これらのコスト項目がすべて含まれていることを確認してください。太字の項目は、失敗したプロジェクトが忘れていたものです:
— トン当たりのエネルギー 実際の料金プランで算出(上記の75〜275 kWh/tの範囲はペレット化工程のみの下限値です)
— トン当たりのダイとローラーの摩耗実際のパーム核殻原料に基づいて追跡し、木材プロジェクトからの外挿は行いません
— ミル前の粉砕エネルギー。硬い殻では誤差では済みません
— 乾燥エネルギーと燃料殻が年間を通じて乾燥している場合でも、雨季が一度でもあれば設備の正当性が証明されます
— 2〜3シフト分の人件費、およびプロセスを真に理解する監督者
— 袋詰め、保管、そしてクーラーからコンテナまでの間の吸湿
— 全出荷時のサンプリングとラボ検査。買い手が監査するためです
— まだ生産していない数か月間の機械のファイナンスコスト
これらの項目はいずれも特殊なものではありません。すべてが初年度の損益計算書に現れます。これらを誠実に織り込んだモデルは、あなたの地域におけるパーム核殻ペレット化の真実を教えてくれます。それが実行可能であれ、不可能であれ。
初回サンプルから初回出荷まで:12か月のタイムライン
テスト合格と判断した買い手向けに、パーム産地のお客様と計画する現実的なスケジュールをご紹介します。日程は設備のリードタイムや許認可によって変動しますが、順序は変わりません。
| 期間 | マイルストーン | 内容 |
|---|---|---|
| 0〜1か月目 | 原料の特性評価 | 複数の工場から殻サンプルを収集し、灰分、発熱量、水分をラボで検査。供給元間のばらつきを記録 |
| 1〜2か月目 | 買い手仕様の確定 | エンドユーザーのペレット仕様を書面で取得 — 直径、灰分上限、耐久性、数量、納品形態 |
| 2〜4か月目 | ライン選定とサンプル試験 | 実際の殻サンプルを提案ミルとダイで処理し、ペレット密度、微粉、生産量を買い手仕様と照合 |
| 4〜6か月目 | 製造、輸送、サイト準備 | 設備製造と海上輸送を、土木工事、電源接続、実際の接続負荷に適合した変圧器と並行して実施 |
| 6〜7か月目 | 据付および試運転 | 組み立て、金型選定の確定、オペレーター研修、初回の安定生産運転 |
| 7~12か月目 | 安定化と監査 | 金型摩耗の追跡、買い手による研究所監査、継続出荷、実数に基づくトン当たりコストの調整 |
この表で最も価値のある行は最初の行です。20キロメートル離れた2つの工場のシェルは、灰分と水分で大きく異なることがあります。そして下流のあらゆる判断——乾燥機のサイズ、金型の選択、仕様書——は、パンフレットの平均値ではなく、実際の原料を知ることに依存します。
PKSペレットプロジェクトを評価中で、ライン構成について第三者意見をお求めでしたら、シェルサンプルと買い手の仕様書をお送りください。ペレット化が採算に合うか、それとも生シェルの販売を続けるべきかを率直にお伝えします。