
Toda semana alguém nos envia uma consulta assim: “Temos toras / galhos / troncos de palmeira. Qual máquina precisamos para fazer pellets — um picador ou um moinho de martelos?” É uma pergunta justa, porque ambas as máquinas reduzem tamanho, ambas ficam na frente de uma linha de pellets e ambas parecem galpões cheios de ruído metálico vistas de fora. Mas elas fazem trabalhos fundamentalmente diferentes, e comprar a errada (ou apenas uma das duas) é um dos erros de configuração mais comuns — e mais caros — em projetos de pellets.
Resumindo: um picador de tambor corta. Um moinho de martelos esmaga. Se sua matéria-prima são toras, você quase certamente precisa das duas, nessa ordem. Se sua matéria-prima já é serragem, talvez não precise de nenhuma. O restante deste artigo explica a diferença máquina por máquina, mostra quanto cada uma custa em energia e desgaste e percorre configurações reais de linha para que você se situe no mapa.
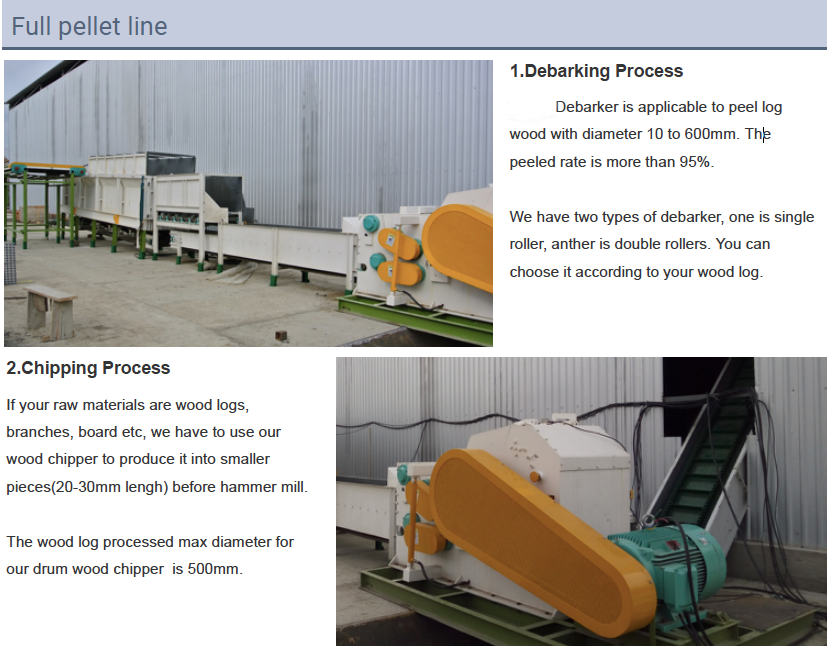
O que um picador de tambor realmente faz
Um picador de tambor é uma máquina de corte. Um rotor pesado carrega facas fixas temperadas que fatiam a madeira contra uma contrafaca como uma guilhotina corta papel — de uma vez, de forma limpa, para um tamanho controlado. Alimente o picador com uma tora, um galho ou uma costaneira e o que sai é um fluxo de cavacos uniformes, tipicamente na faixa de 20–80 mm, dependendo dos ajustes de faca e peneira, com relativamente poucos finos e baixa poeira (orientação publicada sobre equipamentos de um fabricante de máquinas para biomassa).
Como a máquina corta em vez de bater, ela lida sem problemas com material úmido, verde e fibroso. Toras recém-abatidas com 40% de umidade são rotina para um picador; o mesmo material em um moinho de martelos entupirá a peneira em minutos.
O que um picador não consegue fazer é produzir ração para pellets. Cavacos de 20–80 mm são uma classe de tamanho para caldeiras e processamento posterior — são duas ordens de grandeza grandes demais para uma matriz de peletização, e nenhum ajuste de matriz mudará isso.
O que um moinho de martelos realmente faz
Um moinho de martelos é uma máquina de impacto. Martelos livres em um rotor rápido golpeiam o material repetidamente até que as partículas sejam pequenas o suficiente para passar por uma peneira — a peneira, não o operador, define o tamanho final da partícula. Troque a peneira e você muda a saída: uma peneira grossa pode liberar partículas de 10 mm, uma peneira fina, 3–5 mm ou menos.
Esta é exatamente a finura que uma matriz de peletização exige. As prensas de pellets comprimem partículas de ração de apenas alguns milímetros; a física da taxa de compressão, do condicionamento a vapor e do fluxo de lignina pressupõe um leito de partículas fino e homogêneo. Cavacos diretamente de um picador não atendem a essa especificação — é a passagem pelo moinho de martelos que transforma “biomassa” em “ração para pellets”.
A ação de impacto tem dois custos. Gera poeira e ruído. E consome muita energia em relação ao corte: cada passagem do martelo adiciona energia específica de moagem, e essa energia sobe acentuadamente à medida que o tamanho-alvo da partícula diminui. Trabalhos experimentais publicados sobre moagem com martelos mediram energia específica de 27–36 kWh/t para grãos de milho e 136–181 kWh/t para a sabugo de milho, muito mais resistente, na mesma peneira de 2,8 mm, com o consumo de energia aumentando ainda mais em velocidades de rotor mais altas (Revista Internacional de Engenharia Agrícola e Biológica, 2020). A lição se aplica diretamente à biomassa: moa fino apenas quando necessário e nunca moa mais fino do que sua matriz exige.
| Picador de tambor | Moinho de martelos | |
|---|---|---|
| Princípio de funcionamento | Corte — facas fixas fatiam uma vez contra uma contrafaca | Impacto — martelos livres golpeiam repetidamente até a partícula passar por uma peneira |
| Tamanho de saída | Cavacos grossos e uniformes, aproximadamente 20–80 mm | Controlado por peneira, tipicamente 1–10 mm |
| Tolerância a material úmido | Alta — toras e galhos verdes são alimentação normal | Baixo — fibras úmidas obstruem a peneira; moa o material seco |
| Poeira e finos | Baixo | Alto — requer coleta de poeira |
| Principais peças de desgaste | Facas e contrafacas, reafiáveis | Martelos e peneiras, desgaste mais rápido com alimentação abrasiva |
| Função em uma linha de pellets | Etapa 1: toras e resíduos volumosos transformados em cavacos | Etapa 2: cavacos transformados em partículas prontas para pellets |
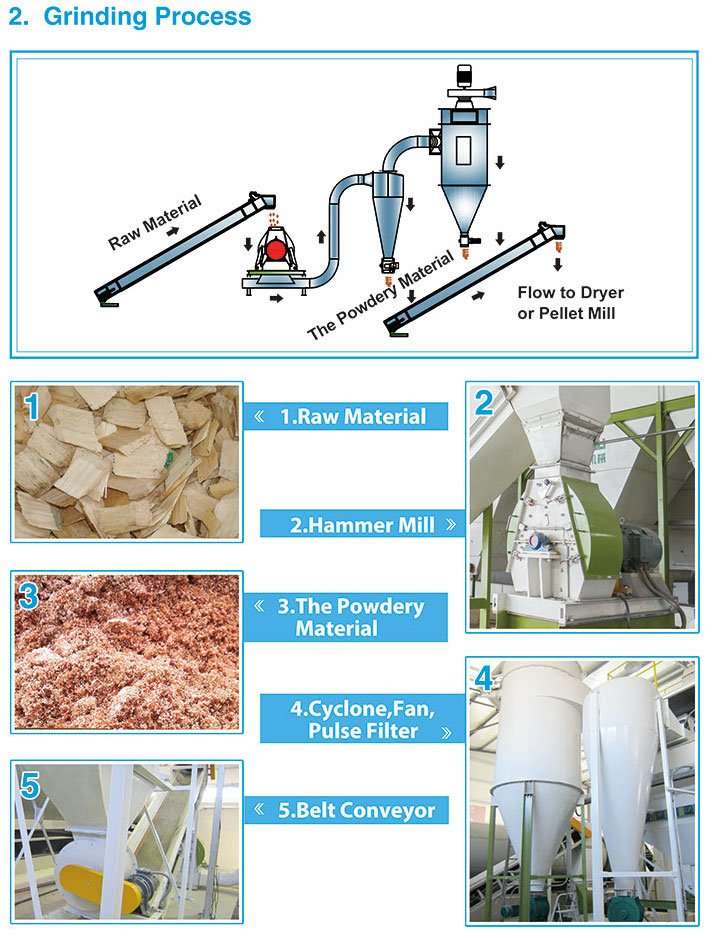
Por que uma linha de pellets geralmente precisa de ambas
Faça o experimento mental: o que acontece se você alimentar uma tora diretamente em um moinho de martelos dimensionado para uma linha de 2 t/h? A resposta é decepção — produtividade lenta, peneiras destruídas, um rotor que gasta sua energia em algumas peças superdimensionadas. Por outro lado, um picador sozinho não consegue produzir material para pellets, por mais que você o ajuste. As duas máquinas não são substitutas; são etapas.
Para linhas de alimentação úmida, a sequência é proposital: primeiro picar, depois uma moagem grossa, depois secagem, depois uma moagem fina antes da matriz. Moer madeira úmida é energeticamente ineficiente e obstrui as peneiras, mas moer madeira seca e quebradiça gera finos e acelera o desgaste — por isso a linha divide a moagem em torno do secador. As orientações para peletização de biomassa indicam a umidade ideal para peletização em cerca de 10–15% (Guia técnico da Biomass Connect) e as etapas de redução de tamanho existem para fornecer partículas que realmente possam ser condicionadas dentro dessa faixa.
Do lado do picador, nosso picador de tambor da série TCZL é projetado exatamente para essa função de primeira etapa, e suas facas de picador são peças de desgaste reafiáveis que vale a pena acompanhar como as matrizes. Do lado da moagem, nosso moinho de martelos da série YHM reduz os cavacos à finura de peletização com peneiras intercambiáveis para passagens grossas e finas.
Quando você pode dispensar uma máquina por completo
As duas máquinas custam capital, área de piso, energia e manutenção. Dispensar a que você não precisa é dinheiro grátis, e o fator decisivo é sempre a matéria-prima conforme ela realmente chega ao seu portão:
| Matéria-prima no portão | Picador de tambor | Moinho de martelos | Observações |
|---|---|---|---|
| Toras, tocos, troncos de palmeira, galhos grandes | Necessário | Necessário | Redução de tamanho completa em duas etapas, com secagem entre elas |
| Cavacos de madeira comprados | Ignorar | Necessário | Compre cavacos conforme especificação e invista o capital na moagem |
| Serragem e cavacos de serraria | Ignorar | Normalmente necessário | A serragem pode passar por uma peneira grossa; os cavacos precisam de moagem de verdade |
| Casca de arroz, fragmentos de PKS, fibra de palma fina | Ignorar | Necessário | Já é pequeno; requer britagem/moagem até uma finura uniforme, não corte |
| Resíduos mistos ricos em casca | Recomendado | Necessário | A redução em massa primeiro mantém a alimentação do moinho de martelos uniforme |
Um alerta sobre “ignorar”: os cavacos comprados só são mais baratos do que produzir os seus se o preço entregue e a qualidade forem estáveis. Cavacos que chegam úmidos, longos ou contaminados transferem a variabilidade para o seu moinho de martelos, onde isso custa mais por tonelada do que economizou.
Energy and wear: where the money actually goes
A redução de tamanho é um dos centros de custo mais discretos na produção de pellets, e a divisão entre as duas máquinas explica a maior parte dos orçamentos. O corte é mecanicamente eficiente — a energia do picador se converte em uma fratura limpa, e suas facas podem ser invertidas e reafiadas várias vezes antes da substituição. A moagem por impacto não é: a energia do moinho de martelos se dissipa em colisões repetidas, muitas das quais apenas aquecem o ar e o material, e o consumo específico de energia aumenta à medida que a peneira se fecha. As medições do IJABE citadas acima mostram a mesma máquina consumindo várias vezes mais energia por tonelada com uma matéria-prima resistente no mesmo tamanho de peneira — por isso sempre pedimos uma amostra da matéria-prima antes de orçar uma etapa de moagem, não depois.
O desgaste segue a mesma lógica. As facas do picador têm um ciclo de reafiação medido em horas-máquina entre afiações; as peças do martelo e as peneiras têm um ciclo de substituição que se encurta drasticamente com alimentação abrasiva, como casca de arroz ou resíduos arenosos. Uma planta que acompanha as duas taxas de desgaste separadamente pode precificar com precisão seu custo de redução de tamanho por tonelada — uma planta que as agrupa em “manutenção” só descobre a verdade nas contas anuais.
Estudo de caso: dimensionamento da etapa de redução de tamanho para uma linha de pellets de 2 t/h
Para tornar a seleção concreta, veja como conduzimos uma consulta típica do Sudeste Asiático: um cliente com resíduos mistos de plantação quer cerca de 2 t/h de produção de pellets.
Etapa 1 — definir a alimentação. O material do cliente é 60% toras e galhos de seringueira, 40% sobras de serraria compradas. A umidade das toras é alta porque a colheita e a entrega coincidem com os mesmos meses chuvosos da produção.
Etapa 2 — posicionar as máquinas. As toras passam por um picador de tambor dimensionado para que sua produção acompanhe o pico de demanda da linha. Os cavacos e as sobras então compartilham um moinho de martelos dimensionado para o serviço de moagem fina; um secador rotativo fica entre as passagens grossa e fina para trazer a umidade para a faixa de peletização. A peletizadora em si — para essa vazão, uma máquina na classe de matriz anelar horizontal de 2–3 t/h — recebe a alimentação fina e seca.
Etapa 3 — verificar o equilíbrio. O erro clássico é igualar a capacidade nominal de cada máquina à placa da peletizadora em vez do fluxo real de material. As etapas de picagem e moagem devem lidar não apenas com a vazão, mas também com as variações de umidade e a contaminação da matéria-prima real; um moedor adequado para serragem seca trava com cavacos úmidos. Quando configuramos uma linha de produção completa, cada etapa é dimensionada para a pior semana realista, não para o melhor número do folheto — que é também como a linha em nosso tour pela linha de produção 420 foi especificada.

Etapa 4 — elaborar o plano de desgaste. Intervalos de reafiação das facas, critérios de substituição dos martelos, estoque de peneiras e conjuntos de matriz entram no orçamento operacional desde o primeiro dia. Duas horas de planejamento aqui evitam o tipo de parada que só aparece como um embarque perdido.
Se você não tem certeza de onde sua própria matéria-prima se encaixa na tabela acima, o próximo passo mais barato é enviar uma amostra pelo correio. Nós a analisamos, informamos quais máquinas seu material realmente precisa e dispensamos as que não são necessárias — essa conversa já evitou que mais de um comprador adquirisse uma máquina que jamais utilizaria.