
Elke week ontvangen wij een aanvraag die ongeveer zo luidt: “Wij hebben stammen / takken / palmstammen. Welke machine hebben we nodig om korrels te maken — een snipper of een hamermolen?” Het is een terechte vraag, want beide machines verkleinen het materiaal, beide staan aan het begin van een korrellijn en beide zien er van buiten uit als loodsen vol stalen lawaai. Maar ze doen fundamenteel verschillende taken, en de verkeerde kopen (of slechts één van de twee) is een van de meest voorkomende — en duurste — configuratiefouten in korrelprojecten.
Kort samengevat: een trommelsnipper snijdt. Een hamermolen slaat stuk. Als je grondstof stammen zijn, heb je vrijwel zeker beide nodig, in die volgorde. Als je grondstof al zaagsel is, heb je mogelijk geen van beide nodig. De rest van dit artikel legt het verschil machine voor machine uit, toont wat elk apparaat je kost aan energie en slijtage, en loopt echte lijnconfiguraties door zodat je jezelf op de kaart kunt plaatsen.
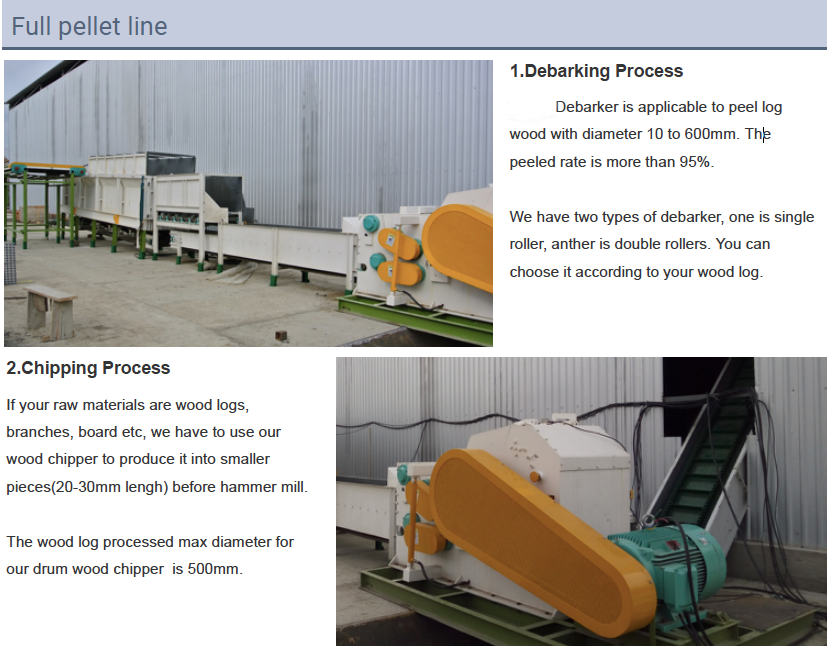
Wat een trommelsnipper feitelijk doet
Een trommelsnipper is een snijmachine. Een zware rotor draagt vaste, geharde messen die hout tegen een tegenmes snijden zoals een guillotine papier snijdt — één keer, schoon, tot een gecontroleerde maat. Voer een stam, een tak of een plank in de snipper en wat eruit komt is een stroom uniforme snippers, doorgaans in het bereik van 20–80 mm afhankelijk van mes- en zeefinstellingen, met relatief weinig fijn materiaal en weinig stof (gepubliceerde apparatuurrichtlijnen van een fabrikant van biomassamachines).
Omdat de machine snijdt in plaats van slaat, verwerkt hij nat, groen, vezelachtig materiaal zonder problemen. Vers gevelde stammen met 40% vocht zijn voor een snipper een normale werkdag; hetzelfde materiaal in een hamermolen verstopt de zeef binnen enkele minuten.
Wat een snipper niet kan, is korrelvoer produceren. Snippers van 20–80 mm zijn een maatklasse voor ketels en voor verdere verwerking — ze zijn twee ordes van grootte te groot voor een korrelmatrijs, en geen enkele matrijsaanpassing verandert dat.
Wat een hamermolen feitelijk doet
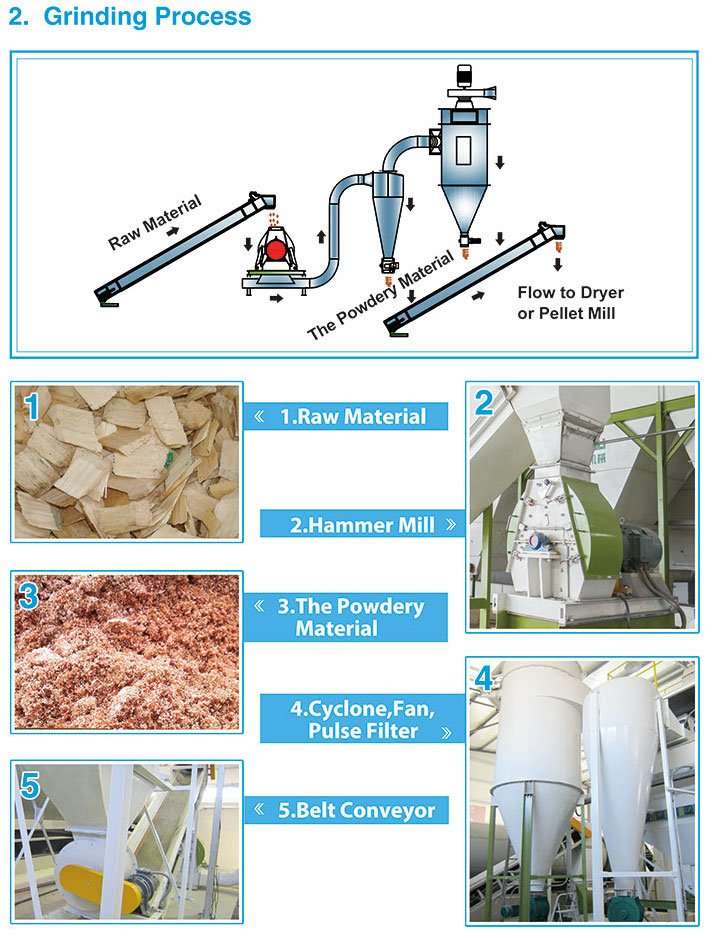
Een hamermolen is een impactmachine. Vrij schommelende hamers op een snelle rotor slaan het materiaal herhaaldelijk tot de deeltjes klein genoeg zijn om door een zeef te gaan — de zeef, niet de operator, bepaalt de uiteindelijke deeltjesgrootte. Verwissel de zeef en je verandert de output: een grove zeef laat misschien deeltjes van 10 mm door, een fijne zeef 3–5 mm of minder.
Dit is precies de fijnheid die een korrelmatrijs nodig heeft. Korrelpersen comprimeren voerdeeltjes van slechts enkele millimeters groot; de fysica van compressieverhouding, stoomconditionering en lignineflow gaat allemaal uit van een fijn, homogeen deeltjesbed. Snippers rechtstreeks uit een snipper voldoen niet aan die specificatie — een doorgang door de hamermolen is wat “biomassa” in “korrelvoer” verandert.
De impactwerking heeft twee kosten. Het genereert stof en lawaai. En het is energiehongerig ten opzichte van snijden: elke doorgang van de hamer voegt specifieke maalenergie toe, en die energie stijgt steil naarmate de beoogde deeltjesgrootte daalt. Gepubliceerd experimenteel werk naar hamermalen mat een specifiek energieverbruik van 27–36 kWh/t voor maïsgraan en 136–181 kWh/t voor de veel taaier maïskolf bij dezelfde zeef van 2,8 mm, waarbij het energieverbruik verder steeg bij hogere rotorsnelheden (International Journal of Agricultural and Biological Engineering, 2020). De les is direct toepasbaar op biomassa: maal alleen fijn wanneer het moet, en nooit fijner dan je matrijs vereist.
| Trommelsnipper | Hamermolen | |
|---|---|---|
| Werkingsprincipe | Snijden — vaste messen snijden één keer tegen een tegenmes | Impact — vrij schommelende hamers slaan herhaaldelijk tot het deeltje door een zeef gaat |
| Outputgrootte | Grove uniforme snippers, ruwweg 20–80 mm | Zeefgestuurd, doorgaans 1–10 mm |
| Tolerantie voor nat materiaal | Hoog — groene stammen en takken zijn normale voeding | Laag — natte vezels verstoppen het scherm; maal droog materiaal |
| Stof en fijn materiaal | Laag | Hoog — stofafzuiging nodig |
| Belangrijkste slijtonderdelen | Messen en tegenmessen, opnieuw te slijpen | Hamers en schermen, snellere slijtage bij schurende toevoer |
| Rol in een pelleterlijn | Fase 1: stammen en omvangrijke reststromen tot snippers | Fase 2: snippers tot pelletsklare deeltjes |
Waarom een pelleterlijn meestal beide nodig heeft
Probeer het gedachte-experiment: wat gebeurt er als je een stam rechtstreeks in een hamermolen voert die is gedimensioneerd voor een lijn van 2 t/h? Het antwoord is teleurstelling — trage doorvoer, gebroken schermen, een rotor die zijn energie aan een paar te grote stukken besteedt. Omgekeerd kan een versnipperaar alleen geen pelletsvoer maken, hoe je hem ook afstelt. De twee machines zijn geen vervangers; het zijn fasen.
Bij lijnen met natte toevoer is de volgorde bewust: eerst versnipperen, dan grof malen, dan drogen, dan fijn malen vóór de matrijs. Nat hout malen is energie-inefficiënt en verstopt de schermen, maar kurkdroog bros hout malen geeft fijn stof en versnelt slijtage — daarom splitst de lijn het malen rond de droger. Richtlijnen voor biomassapelletisering stellen de ideale persvochtigheid op ongeveer 10–15% (Technische gids van Biomass Connect)), en de verkleiningsfasen bestaan om deeltjes te leveren die daadwerkelijk binnen dat venster geconditioneerd kunnen worden.
Aan de versnipperaarzijde is onze trommelsnipperaar uit de TCZL-serie precies gebouwd voor deze taak in fase één, en de versnipperaarmessen zijn opnieuw te slijpen slijtonderdelen die je net als matrijzen moet bijhouden. Aan de maalzijde brengt onze hamermolen uit de YHM-serie snippers tot pelleterfijnheid met verwisselbare schermen voor grove en fijne passages.
Wanneer je één machine helemaal kunt overslaan
Beide machines kosten kapitaal, vloeroppervlak, vermogen en onderhoud. De machine die je niet nodig hebt overslaan is gratis geld, en de beslissende factor is altijd de grondstof zoals die daadwerkelijk bij je poort aankomt:
| Grondstof bij de poort | Trommelsnipper | Hamermolen | Opmerkingen |
|---|---|---|---|
| Stammen, stronken, palmstammen, grote takken | Vereist | Vereist | Volledige verkleining in twee fasen plus drogen ertussen |
| Ingekochte houtsnippers | Overslaan | Vereist | Koop snippers op specificatie en stop het kapitaal liever in het malen |
| Zaagsel en spaanders van de zagerij | Overslaan | Meestal vereist | Zaagsel kan één grove zeefpassage ondergaan; spaanders hebben echt maalwerk nodig |
| Rijstkaf, PKS-fragmenten, fijne palmvezel | Overslaan | Vereist | Al klein; vereist breken/malen tot gelijkmatige fijnheid, niet snijden |
| Gemengde residuen met veel schors | Aanbevolen | Vereist | Eerst bulkverkleining houdt de toevoer naar de hamermolen gelijkmatig |
Eén waarschuwing bij “overslaan”: ingekochte snippers zijn alleen goedkoper dan zelf versnipperen als de geleverde prijs en kwaliteit stabiel zijn. Snippers die nat, lang of verontreinigd aankomen, verplaatsen de variabiliteit naar uw hamermolen, waar het per ton meer kost dan het heeft bespaard.
Energy and wear: where the money actually goes
Grootteverkleining is een van de rustigere kostenposten in de pelletproductie, en de verdeling tussen de twee machines verklaart het grootste deel van de budgetten. Snijden is mechanisch efficiënt — de energie van de versnipperaar gaat naar een schone breuk, en de messen kunnen meerdere keren worden omgekeerd en opnieuw geslepen voordat ze vervangen moeten worden. Impactmalen is dat niet: de energie van de hamermolen gaat naar herhaalde botsingen, waarvan vele niets anders doen dan de lucht en het materiaal verwarmen, en de specifieke energie stijgt naarmate het scherm nauwer wordt. De hierboven aangehaalde IJABE-metingen tonen dezelfde machine die bij een identieke schermgrootte op een taaie grondstof meerdere malen meer energie per ton verbruikt — daarom vragen wij altijd om een monster van de grondstof vóór het opgeven van een maalfase, niet erna.
Slijtage volgt dezelfde logica. Versnipperaarmessen leven op een herslijpcyclus, gemeten in machine-uren tussen het slijpen; hamermolenonderdelen en schermen leven op een vervangingscyclus die sterk verkort bij schurende toevoer zoals rijstkaf of zanderige residuen. Een fabriek die beide slijtages afzonderlijk bijhoudt, kan de kosten van grootteverkleining per ton nauwkeurig beprijzen — een fabriek die ze onder “onderhoud” schaart, ontdekt de waarheid pas in de jaarrekening.
Case review: dimensionering van de grootteverkleiningsfase voor een pelletlijn van 2 t/u
Om de keuze concreet te maken, zo bespreken wij een typische Zuidoost-Aziatische aanvraag: een klant met gemengde plantageresiduen wil ongeveer 2 t/u pelletproductie.
Stap 1 — bepaal de toevoer. Het materiaal van de klant bestaat voor 60% uit rubberhoutstammen en -takken en voor 40% uit ingekochte zagerijresten. Het vochtgehalte van de stammen is hoog omdat oogst en levering samenvallen met dezelfde regenmaanden als de productie.
Stap 2 — plaats de machines. Stammen gaan door een trommelversnipperaar, gedimensioneerd zodat de output gelijke tred houdt met de piekafname van de lijn. Snippers en resten delen vervolgens een hamermolen die is gedimensioneerd voor de fijnmaaltaak; een roterende droger staat tussen de grove en fijne passage om het vocht binnen het pelletvenster te brengen. De pelletpers zelf — voor deze capaciteit een machine in de klasse horizontale ringmatrijs van 2–3 t/u — neemt de fijne, droge toevoer.
Stap 3 — controleer de balans. De klassieke fout is de nominale capaciteit van elke machine afstemmen op de nominale capaciteit van de pelletpers in plaats van op de werkelijke materiaalstroom. Versnipper- en maalfasen moeten niet alleen de capaciteit aankunnen, maar ook de vochtschommelingen en verontreiniging van echte grondstof; een maler die toereikend is voor droog zaagsel, loopt vast op natte snippers. Wanneer wij een volledige productielijnconfigureren, wordt elke fase gedimensioneerd op de slechtste realistische week, niet op het beste brochurecijfer — en zo is ook de lijn in onze productielijn van 420 doorgelicht en gespecificeerd .

Stap 4 — stel het slijtageplan op. Intervallen voor het herslijpen van messen, criteria voor het vervangen van hamers, voorraad schermen en matrijssets komen vanaf dag één in het operationele budget. Twee uur planning hier bespaart het soort stilstand dat zich alleen uit in een gemiste zending.
Als u niet zeker weet waar uw eigen grondstof in de bovenstaande tabel past, is de goedkoopste volgende stap een monster per post. Wij testen het, vertellen u welke machines uw materiaal daadwerkelijk nodig heeft en slaan de machines over die het niet nodig heeft — dat gesprek heeft meer dan één koper een machine bespaard die hij nooit zou hebben gebruikt.