
كل أسبوع، يصلنا استفسار يقول: «لدينا جذوع أشجار / أغصان / جذوع نخيل. أي آلة نحتاج لصنع الكريات — مُقطّع أم مطرقة طاحنة؟». وهو سؤال وجيه، لأن الآلتين تقلّلان حجم المادة، وكلتاهما تقفان في مقدمة خط إنتاج الكريات، وكلتاهما تبدوان من الخارج كسقائف مملوءة بضجيج فولاذي. لكنهما تؤديان وظيفتين مختلفتين جوهريًا، وشراء الآلة الخاطئة (أو إحداهما فقط من الاثنتين) من أكثر أخطاء التكوين شيوعًا — وأكثرها تكلفة — في مشاريع الكريات.
باختصار: مُقطّع الخشب الأسطواني يقطع. والمطرقة الطاحنة تسحق. إذا كانت مادتك الخام جذوع أشجار، فأنت على الأرجح بحاجة إلى الآلتين معًا، وبهذا الترتيب. وإذا كانت مادتك الخام نشارة خشب بالفعل، فقد لا تحتاج إلى أي منهما. وتشرح بقية هذه المقالة الفرق آلة بآلة، وتبيّن تكلفة كل واحدة منهما من حيث الطاقة والتآكل، وتستعرض تكوينات خطوط حقيقية لتحدد موقعك على الخريطة.
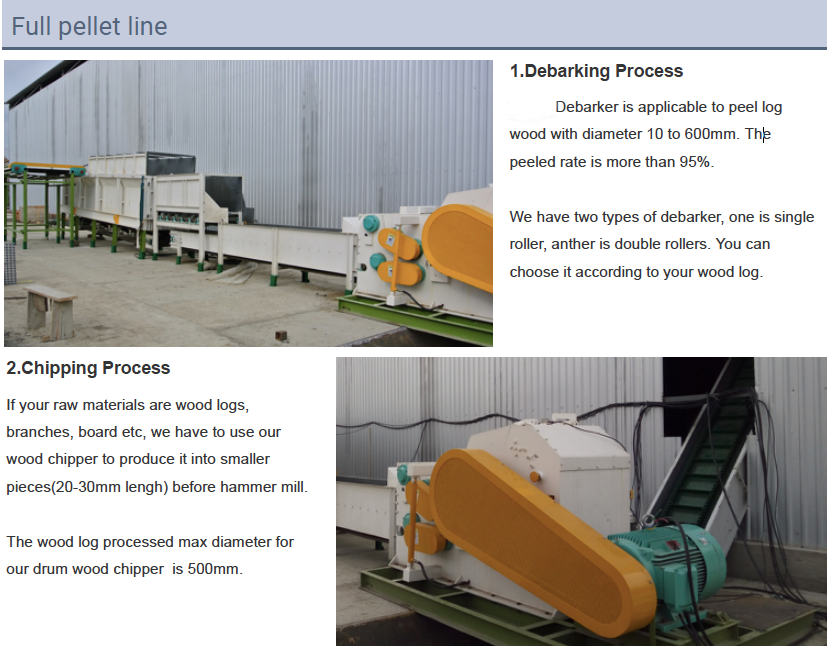
ما الذي يفعله مُقطّع الخشب الأسطواني فعليًا
مُقطّع الخشب الأسطواني آلة قطع. يحمل دوّار ثقيل سكاكين ثابتة مقسّاة تقطع الخشب مقابل سكين مقابلة كما يقطع المقص الورق — قطعًا واحدًا نظيفًا إلى حجم محدّد. أطعم المُقطّع جذع شجرة أو غصنًا أو لوحًا، فيخرج منه تيار من الرقائق المتجانسة، يتراوح حجمها عادةً بين 20 و80 مم حسب إعدادات السكاكين والغربال، مع نسبة قليلة نسبيًا من النشارة الناعمة والغبار (إرشادات المعدات المنشورة من إحدى شركات تصنيع آلات الكتلة الحيوية).
ولأن الآلة تقطع بدلًا من أن تطرق، فإنها تتعامل مع المواد الرطبة والخضراء والليفية دون مشكلة. فالجذوع المقطوعة حديثًا برطوبة 40% هي عمل يومي عادي للمُقطّع؛ أما المادة نفسها في المطرقة الطاحنة فستسدّ الغربال في غضون دقائق.
ما لا يستطيع المُقطّعفعله هو إنتاج علف للتحبيب. فرقائق الخشب بحجم 20–80 مم فئة حجمية للغلايات ولمزيد من المعالجة — وهي أكبر بمرتبتين من قالب التحبيب، ولن يغيّر أي تعديل في القالب ذلك.
ما الذي تفعله المطرقة الطاحنة فعليًا
المطرقة الطاحنة آلة صدم. تضرب مطارق حرّة الحركة مثبتة على دوّار سريع المادة مرارًا وتكرارًا حتى تصبح الجسيمات صغيرة بما يكفي لتمر عبر غربال — والغربال، لا المشغّل، هو من يحدّد حجم الجسيمات النهائي. بدّل الغربال فتتغيّر المخرجات: قد يُخرج غربال خشن جسيمات بحجم 10 مم، بينما يُخرج غربال ناعم جسيمات بحجم 3–5 مم أو أقل.
وهذه بالضبط هي النعومة التي يحتاجها قالب التحبيب. فمكابس الكريات تضغط جسيمات علف لا يتجاوز عرضها بضعة ملليمترات؛ وتفترض فيزياء نسبة الضغط والتكييف بالبخار وتدفق الليغنين جميعًا طبقة جسيمات ناعمة ومتجانسة. ولا تستطيع الرقائق الخارجة مباشرةً من المُقطّع تلبية هذه المواصفات — ومرور المادة عبر المطرقة الطاحنة هو ما يحوّل «الكتلة الحيوية» إلى «علف للتحبيب».
لفعل الصدم تكلفتان. فهو يولّد الغبار والضجيج. وهو شره للطاقة مقارنةً بالقطع: فكل مرور للمطرقة يضيف طاقة طحن نوعية، وترتفع هذه الطاقة بشكل حاد مع انخفاض حجم الجسيمات المستهدف. وقد قاست أعمال تجريبية منشورة حول الطحن بالمطرقة طاقة نوعية تبلغ 27–36 kWh/t لحبوب الذرة و136–181 kWh/t لكوز الذرة الأكثر صلابة عند الغربال نفسه البالغ 2.8 مم، مع ارتفاع استهلاك الطاقة أكثر عند سرعات دوّار أعلى (المجلة الدولية للهندسة الزراعية والبيولوجية، 2020. وينطبق الدرس مباشرةً على الكتلة الحيوية: اطحن ناعمًا فقط عند الضرورة، ولا تطحن أبدًا أنعم مما يتطلبه قالبك.
| مُقطّع الخشب الأسطواني | المطرقة الطاحنة | |
|---|---|---|
| مبدأ العمل | القطع — سكاكين ثابتة تقطع مرة واحدة مقابل سكين مقابلة | الصدم — مطارق حرّة الحركة تضرب مرارًا حتى يمر الجسيم عبر الغربال |
| حجم المخرجات | رقائق خشنة متجانسة، نحو 20–80 مم | يتحكم فيه الغربال، عادةً 1–10 مم |
| تحمّل المواد الرطبة | مرتفع — الجذوع والأغصان الخضراء علف عادي | منخفض — الألياف الرطبة تسد الغربال؛ اطحن المادة الجافة |
| الغبار والجزيئات الدقيقة | منخفض | مرتفع — يتطلب جمع الغبار |
| أجزاء التآكل الرئيسية | السكاكين والسكاكين المضادة، قابلة لإعادة الجلخ | المطارق والغرابيل، تآكل أسرع مع التغذية الكاشطة |
| الدور في خط إنتاج الكريات | المرحلة 1: تحويل جذوع الأشجار والمخلفات الضخمة إلى رقائق | المرحلة 2: تحويل الرقائق إلى جزيئات جاهزة للكريات |
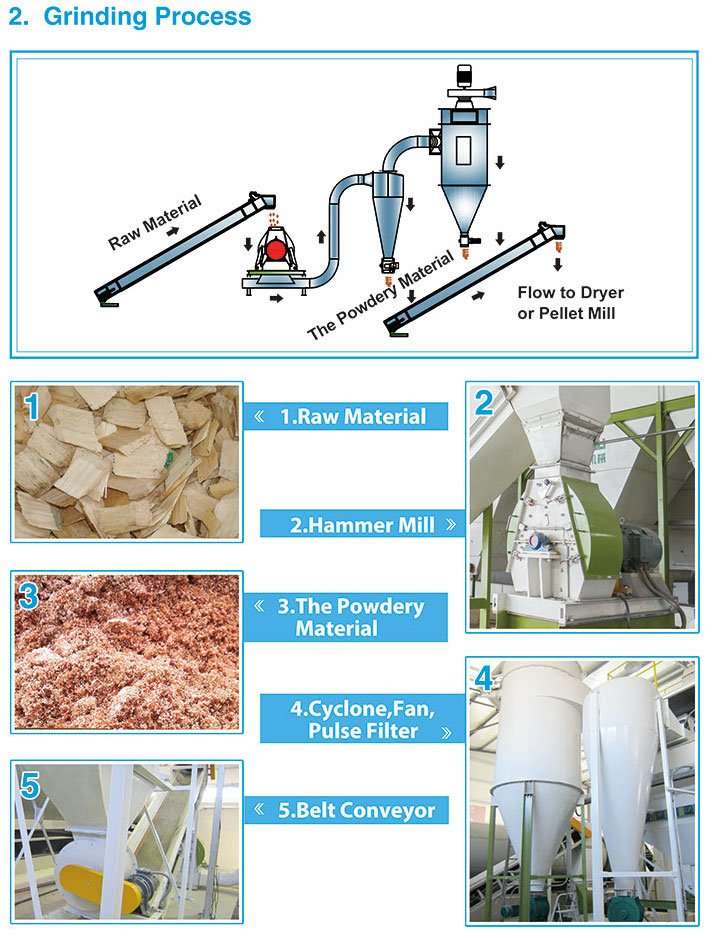
لماذا يحتاج خط إنتاج الكريات عادةً إلى كلتا الآلتين
جرّب التجربة الذهنية: ماذا يحدث إذا غذّيت جذع شجرة مباشرةً إلى مطحنة مطارق مصممة لخط بطاقة 2 طن/ساعة؟ الجواب هو خيبة الأمل — إنتاجية بطيئة، غرابيل محطمة، ودوّار يستهلك طاقته في بضع قطع مفرطة الحجم. وعلى العكس، لا يمكن للمنشارة وحدها أن تنتج علف الكريات مهما عدّلتها. الآلتان ليستا بديلتين؛ بل مرحلتان.
في خطوط التغذية الرطبة يكون التسلسل مدروساً: تقطيع إلى رقائق أولاً، ثم طحن خشن، ثم تجفيف، ثم طحن ناعم قبل القالب. فطحن الخشب الرطب غير فعّال من حيث الطاقة ويسد الغرابيل، لكن طحن الخشب الجاف الهش ينتج جزيئات دقيقة ويسرّع التآكل — لذلك يقسم الخط الطحن حول المجفف. وتضع إرشادات تحبيب الكتلة الحيوية الرطوبة المثالية للتحبيب عند نحو 10–15% (الدليل التقني لـ Biomass Connect)، ومراحل تقليص الحجم موجودة لتوفير جزيئات يمكن فعلياً تكييفها ضمن هذا النطاق.
من جهة المنشارة، فإن منشارة الأسطوانة من سلسلة TCZL مصممة تماماً لواجب المرحلة الأولى هذا، وسكاكين المنشارة قطع تآكل قابلة لإعادة الجلخ تستحق المتابعة مثل القوالب. من جهة الطحن، فإن من سلسلة YHM تقلل الرقائق إلى نعومة التحبيب مع غرابيل قابلة للتبديل للمرات الخشنة والناعمة.
متى يمكنك الاستغناء عن آلة بالكامل
كلتا الآلتين تستهلكان رأس المال والمساحة الأرضية والطاقة والصيانة. والاستغناء عن الآلة التي لا تحتاجها هو مال مجاني، والعامل الحاسم هو دائماً المادة الأولية كما تصل فعلياً إلى بوابتك:
| المادة الأولية عند البوابة | مُقطّع الخشب الأسطواني | المطرقة الطاحنة | ملاحظات |
|---|---|---|---|
| جذوع الأشجار والأوتاد وجذوع النخيل والأغصان الكبيرة | مطلوب | مطلوب | تقليص حجم كامل على مرحلتين مع التجفيف بينهما |
| رقائق خشب مشتراة | تخطي | مطلوب | اشترِ الرقائق حسب المواصفات واستثمر رأس المال في الطحن بدلاً من ذلك |
| نشارة الخشب والبرايات من المنشرة | تخطي | مطلوب عادةً | قد تمر النشارة بمرحلة غربلة خشنة واحدة؛ أما البرايات فتحتاج طحنًا فعليًا |
| قشور الأرز، وشظايا نوى النخيل، وألياف النخيل الدقيقة | تخطي | مطلوب | صغيرة بالفعل؛ تحتاج إلى سحق/طحن للوصول إلى نعومة موحدة، لا إلى تقطيع |
| بقايا مختلطة غنية باللحاء | موصى به | مطلوب | التقليل السائب أولًا يحافظ على انتظام تغذية المطرقة الطاحنة |
تحذير واحد بخصوص «التخطي»: لا تكون الرقائق المشتراة أرخص من تقطيع رقائقك الخاصة إلا إذا كان سعر التسليم والجودة مستقرين. فالرقائق التي تصل رطبة أو طويلة أو ملوثة تنقل التباين إلى المطرقة الطاحنة، حيث يكلف ذلك للطن أكثر مما وفره.
Energy and wear: where the money actually goes
تُعد تقليص الحجم واحدة من مراكز التكلفة الأقل بروزًا في إنتاج الكريات، ويوضح التوزيع بين الآلتين معظم الميزانيات. فالتقطيع كفء ميكانيكيًا — تذهب طاقة آلة التقطيع إلى كسر نظيف، ويمكن قلب سكاكينها وإعادة شحذها عدة مرات قبل استبدالها. أما الطحن بالصدم فليس كذلك: تذهب طاقة المطرقة الطاحنة إلى تصادمات متكررة، كثير منها لا يفعل شيئًا سوى تسخين الهواء والمادة، وترتفع الطاقة النوعية مع تضييق الغربال. تُظهر قياسات IJABE المذكورة أعلاه أن الآلة نفسها تستهلك طاقة أكبر عدة مرات للطن على مادة خام صلبة عند حجم غربال مماثل — ولهذا نطلب دائمًا عينة من المادة الخام قبل تسعير مرحلة الطحن، لا بعدها.
يتبع التآكل المنطق نفسه. تعتمد سكاكين آلة التقطيع على دورة إعادة شحذ تُقاس بساعات تشغيل الآلة بين كل شحذ؛ أما أجزاء المطرقة والغرابيل فتعتمد على دورة استبدال تقصر بشدة مع التغذية الكاشطة مثل قشور الأرز أو البقايا الرملية. فالمصنع الذي يتتبع معدلي التآكل كليهما بشكل منفصل يستطيع تحديد تكلفة تقليص الحجم للطن بدقة — أما المصنع الذي يجمعهما في بند «الصيانة» فلا يكتشف الحقيقة إلا في الحسابات السنوية.
مراجعة حالة: تحجيم مرحلة تقليص الحجم لخط كريات بسعة 2 طن/ساعة
لجعل الاختيار ملموسًا، إليك كيف نناقش استفسارًا نموذجيًا من جنوب شرق آسيا: عميل لديه بقايا مزارع مختلطة ويريد إنتاجًا للكريات بنحو 2 طن/ساعة.
الخطوة 1 — تحديد التغذية. تتكون مادة العميل من 60% جذوع وأغصان خشب المطاط، و40% قصاصات منشرة مشتراة. ترتفع الرطوبة في الجذوع لأن الحصاد والتسليم يتزامنان مع أشهر الأمطار نفسها التي تشهدها الإنتاج.
الخطوة 2 — وضع الآلات. تمر الجذوع عبر آلة تقطيع أسطوانية محجمة بحيث يواكب إنتاجها ذروة السحب في الخط. ثم تتشارك الرقائق والقصاصات مطرقة طاحنة محجمة لواجب الطحن الدقيق؛ ويقع مجفف دوار بين المرحلتين الخشنة والدقيقة لإدخال الرطوبة إلى نطاق إنتاج الكريات. أما آلة الكريات نفسها — لهذه السعة، آلة في فئة قالب حلقي أفقي بسعة 2–3 طن/ساعة — فتتلقى التغذية الدقيقة الجافة.
الخطوة 3 — التحقق العملي من التوازن. الخطأ الكلاسيكي هو مطابقة القدرة الاسمية لكل آلة مع القدرة الاسمية لآلة الكريات بدلاً من مطابقتها مع التدفق الفعلي للمادة. يجب أن تتحمل مرحلتا التقطيع والطحن ليس السعة فحسب، بل أيضًا تقلبات الرطوبة والتلوث في المادة الخام الحقيقية؛ فالطاحنة الكافية مع النشارة الجافة تتعطل مع الرقائق الرطبة. وعندما نهيئ خط الإنتاج الكامل، يُحجم كل مرحلة على أسوأ أسبوع واقعي، لا على أفضل رقم في الكتيب — وهكذا أيضًا تم تحديد مواصفات الخط في جولة تفقد خط الإنتاج 420 لدينا.

الخطوة 4 — كتابة خطة التآكل. تُدرج فواصل إعادة شحذ السكاكين، ومعايير استبدال المطارق، ومخزون الغرابيل، وأطقم القوالب في ميزانية التشغيل من اليوم الأول. فساعتان من التخطيط هنا توفران نوع التوقف الذي لا يظهر إلا كشحنة فائتة.
إذا لم تكن متأكدًا من موقع مادتك الخام في الجدول أعلاه، فإن الخطوة التالية الأقل تكلفة هي إرسال عينة بالبريد. نقوم بتحليلها ونخبرك بالآلات التي تحتاجها مادتك فعليًا، ونتجاهل تلك التي لا تحتاجها — فقد وفّرت هذه المحادثة على أكثر من مشترٍ آلة كان لن يستخدمها أبدًا.