
Irgendwo zwischen der Anzahlung und dem ersten Container erhalten die meisten Käufer von Pelletanlagen von ihrem Anlagenlieferanten eine Layoutzeichnung. Sie kommt als PDF, sieht ordentlich aus und wird abgelegt. Zwei Jahre später erklärt dieselbe Zeichnung, warum der Gabelstapler achtzehn Mal pro Schicht die Lkw-Spur kreuzt, warum der Staubabscheider drinnen über dem Leitstand sitzt und warum die zweite Pelletpresse nie hineinpasste.
Das Anlagenlayout ist die günstigste Stelle im gesamten Projekt, um die Kosten pro Tonne zu korrigieren, denn eine Linie Tinte auf Papier zu verschieben kostet nichts, ein Stahlgebäude zu versetzen ein Vermögen. Es ist außerdem das einzige Dokument, das Ihre Brandschutzbehörde, Ihr Versicherer und Ihr Stromversorger alle lesen werden. In unseren eigenen Projekten – HENGMU liefert Pelletlinien seit 2004, heute aus einer 40.000 m² großen Fabrik mit mehr als 150 Mitarbeitern – sind die Anlagen, die im ersten Monat die Nennkapazität erreichen, fast nie die mit den besten Maschinen. Es sind die, deren Eigentümer über das Layout diskutiert haben, bevor sie über den Preis diskutiert haben.
Hier sind die zwölf Entscheidungen, die zählen, in der Reihenfolge, in der ich sie treffen würde.
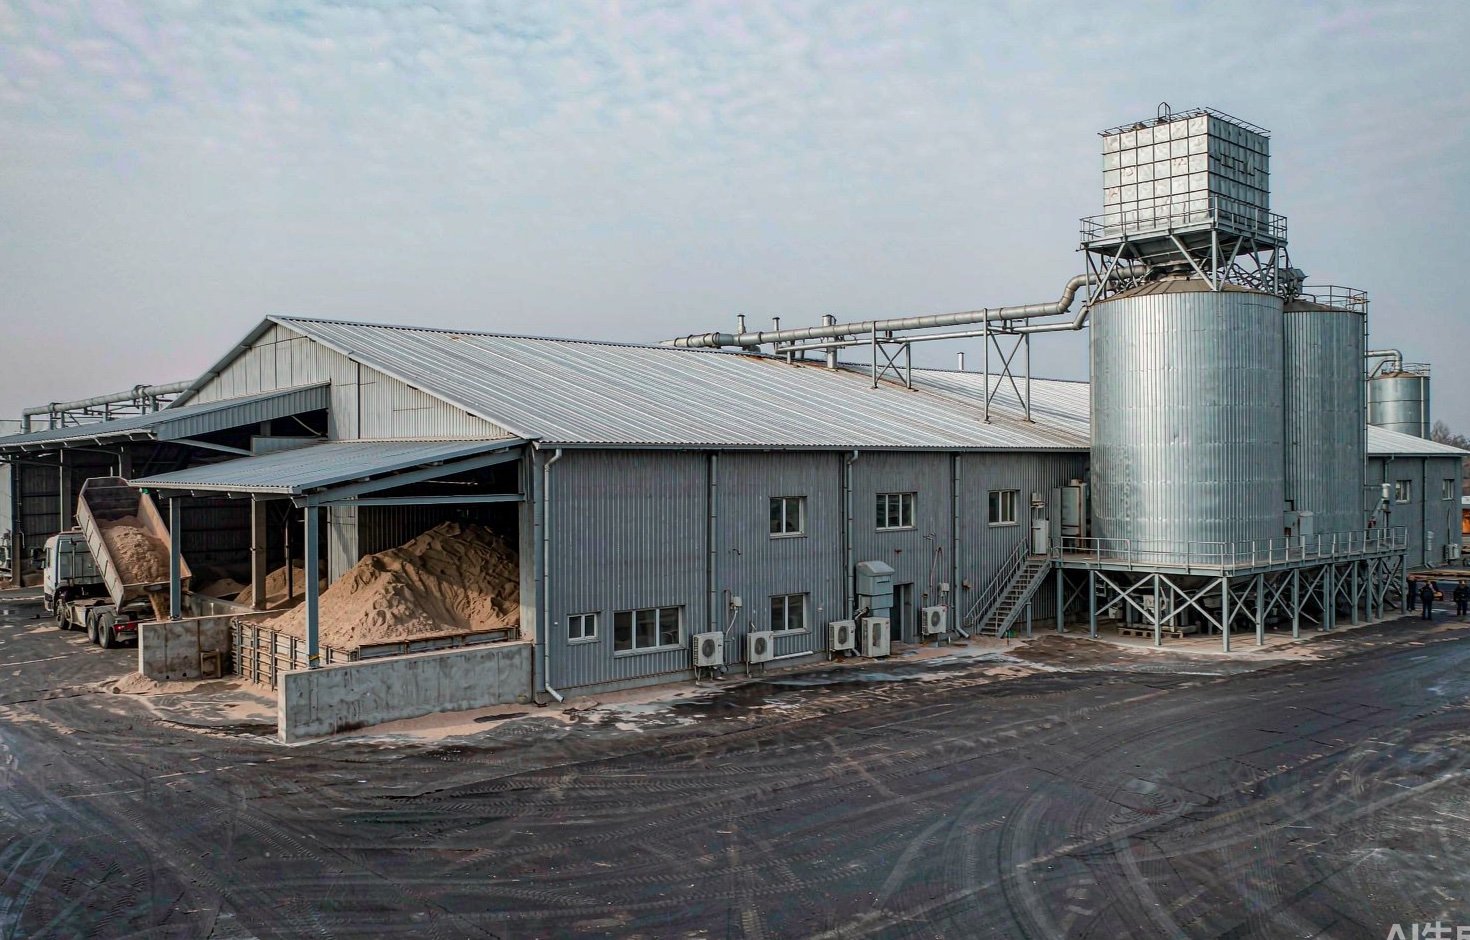
1. Legen Sie die Jahresproduktion fest, bevor Sie eine einzige Maschine aufstellen
Ein Layout wird in Tonnen pro Jahr dimensioniert, nicht in Tonnen pro Stunde. Zwei Linien, die beide „2 t/h“ angeben, brauchen unterschiedliche Gebäude, wenn die eine 2.000 Stunden im Jahr läuft und die andere 6.000. Schichtzahl, Saisonalität des Rohmaterials und geplante Wartung stecken alle in dieser Zahl.
Beginnen Sie mit dem Rohstoff, den Sie tatsächlich sichern können: Sägewerksreste in Lkw-Entfernung, vertraglich vereinbartes Monatsvolumen, Feuchtigkeitsbereich über die Jahreszeiten. Multiplizieren Sie die sichere Stundensatzleistung mit einer realistischen jährlichen Laufzeit – für eine einschichtige Anlage sind das 2.000–2.500 Stunden, für einen Zweischichtbetrieb 4.000–4.500 und 6.000+ nur, wenn Sie Nachtschichten besetzen und Ersatzteile vor Ort lagern können. Alles Nachgelagerte, vom Silovolumen bis zur Abfüllgeschwindigkeit, sollte sich auf diese Tonnage zurückführen lassen. Wenn Sie die Tonnagezahl nicht verteidigen können, können Sie auch das Gebäude nicht verteidigen.
2. Dimensionieren Sie die Linie nach Nass-Tonnen, nicht nach Trocken-Tonnen
Der häufigste Dimensionierungsfehler, den ich sehe, ist ein Käufer, der „2 t/h“ in einem Pelletpressen-Prospekt liest und die Rohmaterialförderung für 2 t/h bestellt. Die Presse sieht immer nur trockene, aufbereitete Sägespäne. Die Waage sieht nasses Material mit all seinem Wasser.
Holz gelangt je nach Quelle mit 35–55 % Feuchtigkeit in die Anlage, und fertige ENplus-A1-Pellets müssen mit ≤10 % Feuchtigkeit, einer Härte von ≥98,0 % und Feinanteilen von ≤1,0 % die Anlage verlassen (die Grenzwerte sind im ENplus-Handbuch, Teil 3, festgelegt). Jeder Prozentpunkt eintretender Feuchtigkeit ist Wasser, das der Trockner verdampfen muss, und die Trocknungssektion – nicht die Pelletpresse – entscheidet in der Regel darüber, wie groß Ihr Gebäude sein muss.
Die folgende Berechnung geht von keinen Handling-Verlusten aus, was in der Praxis nie der Fall ist; rechnen Sie mit einigen Prozent mehr Einsatzmaterial pro Tonne verkaufsfähiger Pellets. Sie zeigt trotzdem, warum ein für „2 t rein“ gebautes Layout eine 2-t/h-Presse still aushungert.
| Eintretende Feuchtigkeit | Trockenmasse pro Tonne nassem Einsatzmaterial | Pellets mit 10 % Feuchtigkeit (t) | Verdampftes Wasser (t) | Nasses Einsatzmaterial pro Tonne Pellets (t) |
|---|---|---|---|---|
| 35% | 0.65 | 0.72 | 0.28 | 1.39 |
| 40% | 0.60 | 0.67 | 0.33 | 1.50 |
| 45% | 0.55 | 0.61 | 0.39 | 1.64 |
| 50% | 0.50 | 0.56 | 0.44 | 1.80 |
Die Wasserverdampfung ist der teure Teil. Feld- und Überprüfungsdaten zur Biomasse-Trocknung liegen bei etwa 2,7–3,6 MJ Wärme pro Kilogramm verdampften Wassers, sobald Systemverluste mitgezählt werden, was mit dem in der vom US-DOE geförderten Literatur genannten Bereich von 1.300–3.500 Btu/lb übereinstimmt. Bei 40 % eintretender Feuchtigkeit sind das rund 900–1.200 MJ Wärme pro Tonne fertiger Pellets – eine Größenordnung mehr Energie als das Pelletieren selbst, das in Messstudien mit 75–275 kWh Strom pro Tonne angegeben wird (Daten des Idaho National Laboratory über OSTI). Wenn Sie die Anlage auslegen, verdienen der Trockner und seine Wärmequelle die größte Hülle, die höchste lichte Höhe und die meiste Aufmerksamkeit für die Luftführung.
Wenn Sie die Details auf der Trocknerseite wünschen – Brennstoffwahl, Sicherheitsverriegelungen, warum Sie nicht unter 8 % Ausgangsfeuchtigkeit trocknen sollten –, haben wir das bereits in einem separaten Kaufratgeber für Trocknerbehandelt, und das zugrunde liegende Feuchtigkeitsfenster für das Pelletieren ist in der Technischer Leitfaden von Biomass Connect.
3. Rohstofftage planen, nicht Rohstofffläche
Käufer fragen oft: „Wie viele Quadratmeter braucht der Sägespänehaufen?“ Die bessere Frage lautet: Wie viele Produktionstage muss der Hof abdecken? Diese Zahl ergibt sich aus Ihrem Lieferrisiko, nicht aus einer Faustregel. Ein Werk neben einem großen Sägewerk mit täglichen Anlieferungen kommt mit zwei oder drei Tagen überdachter Lagerung aus. Ein Werk, das saisonale landwirtschaftliche Reststoffe einkauft oder Hackschnitzel von verstreuten Forstunternehmern heranschafft, braucht Wochen Puffer, sonst steht es bei jedem Regen still.
Daraus folgen direkt drei Layoutregeln:
- Nach Feuchtigkeit trennen, nicht nach Holzart. Nasse Hackschnitzel und trockene Hobelspäne sollten nie denselben Haufen teilen; Sie zahlen sonst dafür, die Mischung zweimal zu trocknen. Geben Sie dem Hof mindestens zwei Annahmestellen, damit Anlieferungen in die richtige Box gekippt werden können.
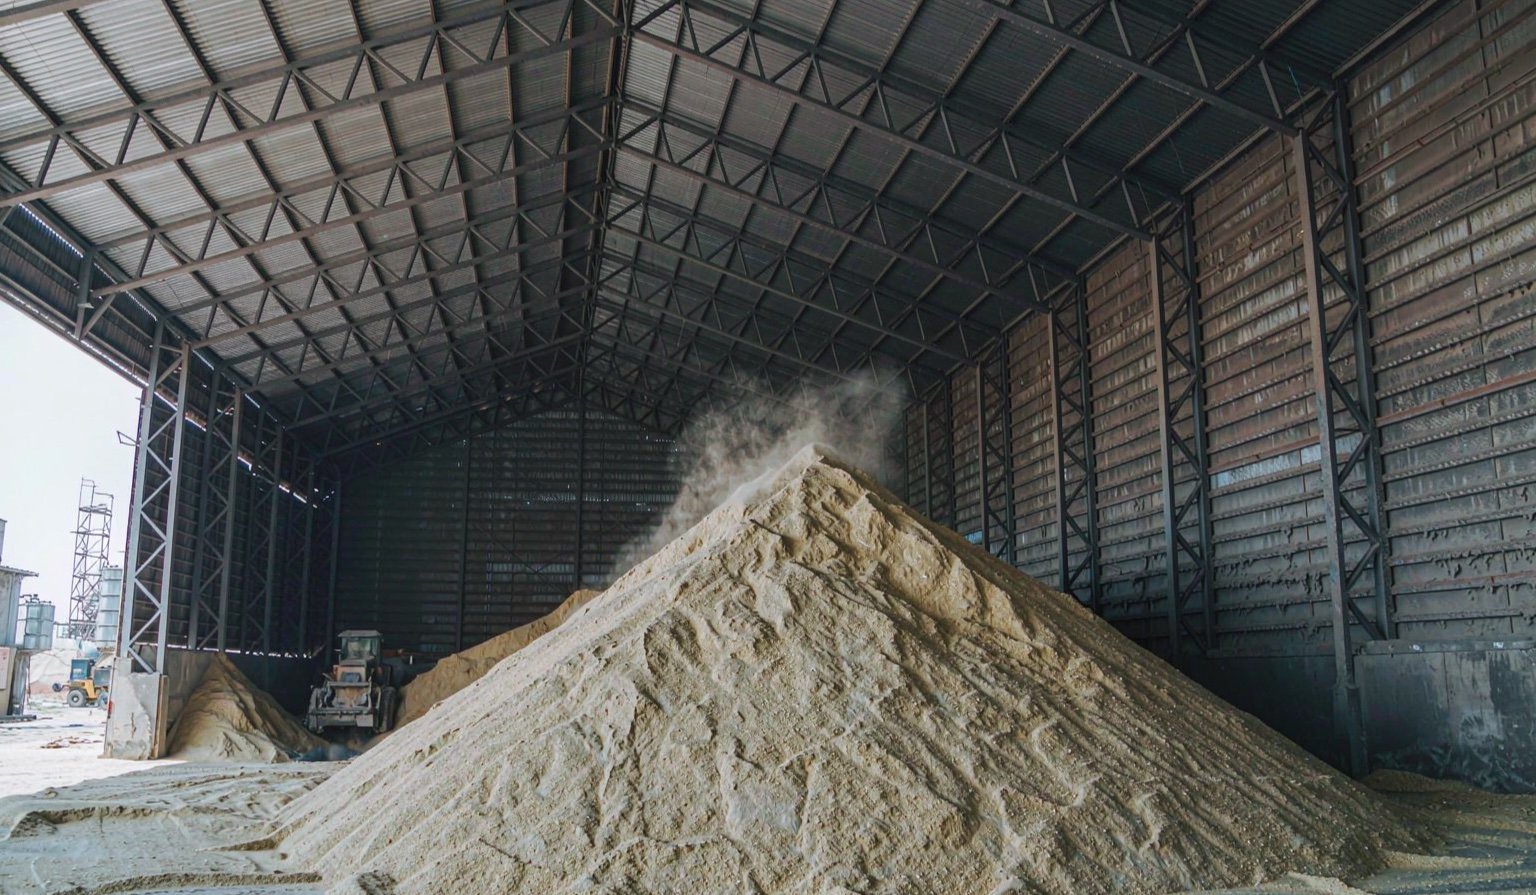
- Abdecken, was bald pelletiert wird. Offene Haufen nehmen von oben Feuchtigkeit auf und verlieren Feingut an den Wind. Was länger als ein paar Tage liegt, sollte unter Dach stehen, mit befestigtem Boden und einer Entwässerung, die verhindert, dass der Haufen Bodenwasser aufsaugt.
- Die Lkw-Route als Einbahnstraße führen. Ein Kipper, der rückwärts in eine Sackgasse fährt, während der Radlader dahinter kreuzt, ist ein Beinaheunfall, der auf den Schichtwechsel wartet. Zeichnen Sie den Ablauf im Plan ein: Einfahrt, Kippen, Beladen, Ausfahrt, in dieser Reihenfolge, ohne Kreuzungen.
Fertige Pellets in loser Schüttung bringen dieselbe Logik umgekehrt mit sich – Silovolumen versus Sackwarenlager. Diese Seite, einschließlich der Kohlenmonoxidgefahr in geschlossenen Pelletlagern, behandeln wir in einem separaten Lagerartikel.
4. Die Höhe festlegen, bevor Sie den Trockner kaufen
Pelletlinien sind Schwerkraftmaschinen. Das Material fällt vom Trockner zur Mühle, von der Mühle zum Kühler, vom Kühler zum Sieb und Abfüller, und jeden Meter Fallhöhe, den Sie nicht bauen, müssen Sie durch einen Förderer, einen Bunker und eine weitere Staubabsaugstelle ersetzen. Die lichte Höhe ist meist das Erste, was ein billiges Gebäude nicht bieten kann, und das Letzte, was jemand nachrüsten möchte.
Arbeiten Sie die Höhen auf dem Papier von unten nach oben durch: Was braucht der Kühler für Luftplenum und Austrag? Wie viel Gefälle benötigt der Einlauf der Pelletmühle für eine stetige Zufuhr? Wo sitzen die Trocknertrommel und ihr Brenner, und wie hoch muss der Abgaskamin über den Dachfirst hinausragen? Allein ein Trommeltrockner kann den Großteil der nutzbaren Höhe eines eingeschossigen Gebäudes beanspruchen, weshalb ernsthafte Linien entweder in eine hohe Stahlkonstruktion kommen oder den Prozess über zwei Ebenen staffeln.
Eine nützliche Disziplin: Zeichnen Sie den Ablauf mit „Freifall“-Pfeilen überall dort, wo Material durch Schwerkraft bewegt werden kann, und zählen Sie die verbleibenden mechanischen Förderer. Wenn das Layout eines Lieferanten mehr Elevatoren und Kettenförderer benötigt als Ihres, braucht es auch mehr Motoren, mehr Staubabsaughauben und mehr zu schmierende Lager. Die Anzahl der Förderer ist ein Stellvertreter für die Betriebskosten über die Lebensdauer.
5. Bewusst eine von drei Anordnungen wählen
Fast jede Pelletanlage fällt in eine von drei Anordnungen. Jede ist irgendwo richtig; keine ist überall richtig.
| Anordnung | Wie sie aussieht | Wo sie überzeugt | Was sie Sie kostet |
|---|---|---|---|
| Linear, einstöckig | Eine lange Halle; Hacken → Mahlen → Trocknen → Pelletieren → Kühlen → Abfüllen in gerader Linie, verbunden durch Elevatoren und Förderer | Lange, günstige Grundstücke; einfacher Lkw-Zugang an beiden Enden; einfachster Wartungszugang und künftiger Maschinentausch | Die meisten Fördererantriebe und Staubabsaugstellen; längstes Gebäude; mehr Laufwege für das Bedienpersonal |
| L-förmiger / U-förmiger Hof | Produktion in einem Flügel, Rohstoffhof in einem anderen, Verladung der Fertigwaren auf der dritten Seite | Trennt schmutzigen Anlieferverkehr vom sauberen Ausgangsladeverkehr; passt auf unregelmäßige Grundstücke; Feuerwehrzufahrten lassen sich leicht freihalten | Eckumlenkstellen erfordern zusätzliche Bunker und Höhen; längere Tiefbauarbeiten |
| Turm / gestapelt | Verfahren über zwei bis vier Ebenen gestapelt, sodass das Material durch die Linie fällt | Kleine Parzellen und teures Land; geringste Anzahl an Förderern; die Schwerkraft übernimmt die Förderung | Höchste Konstruktion und schwerster Stahl; Wartungszugang erfordert Plattformen und Hebezeuge; später schwer, eine parallele Linie hinzuzufügen |
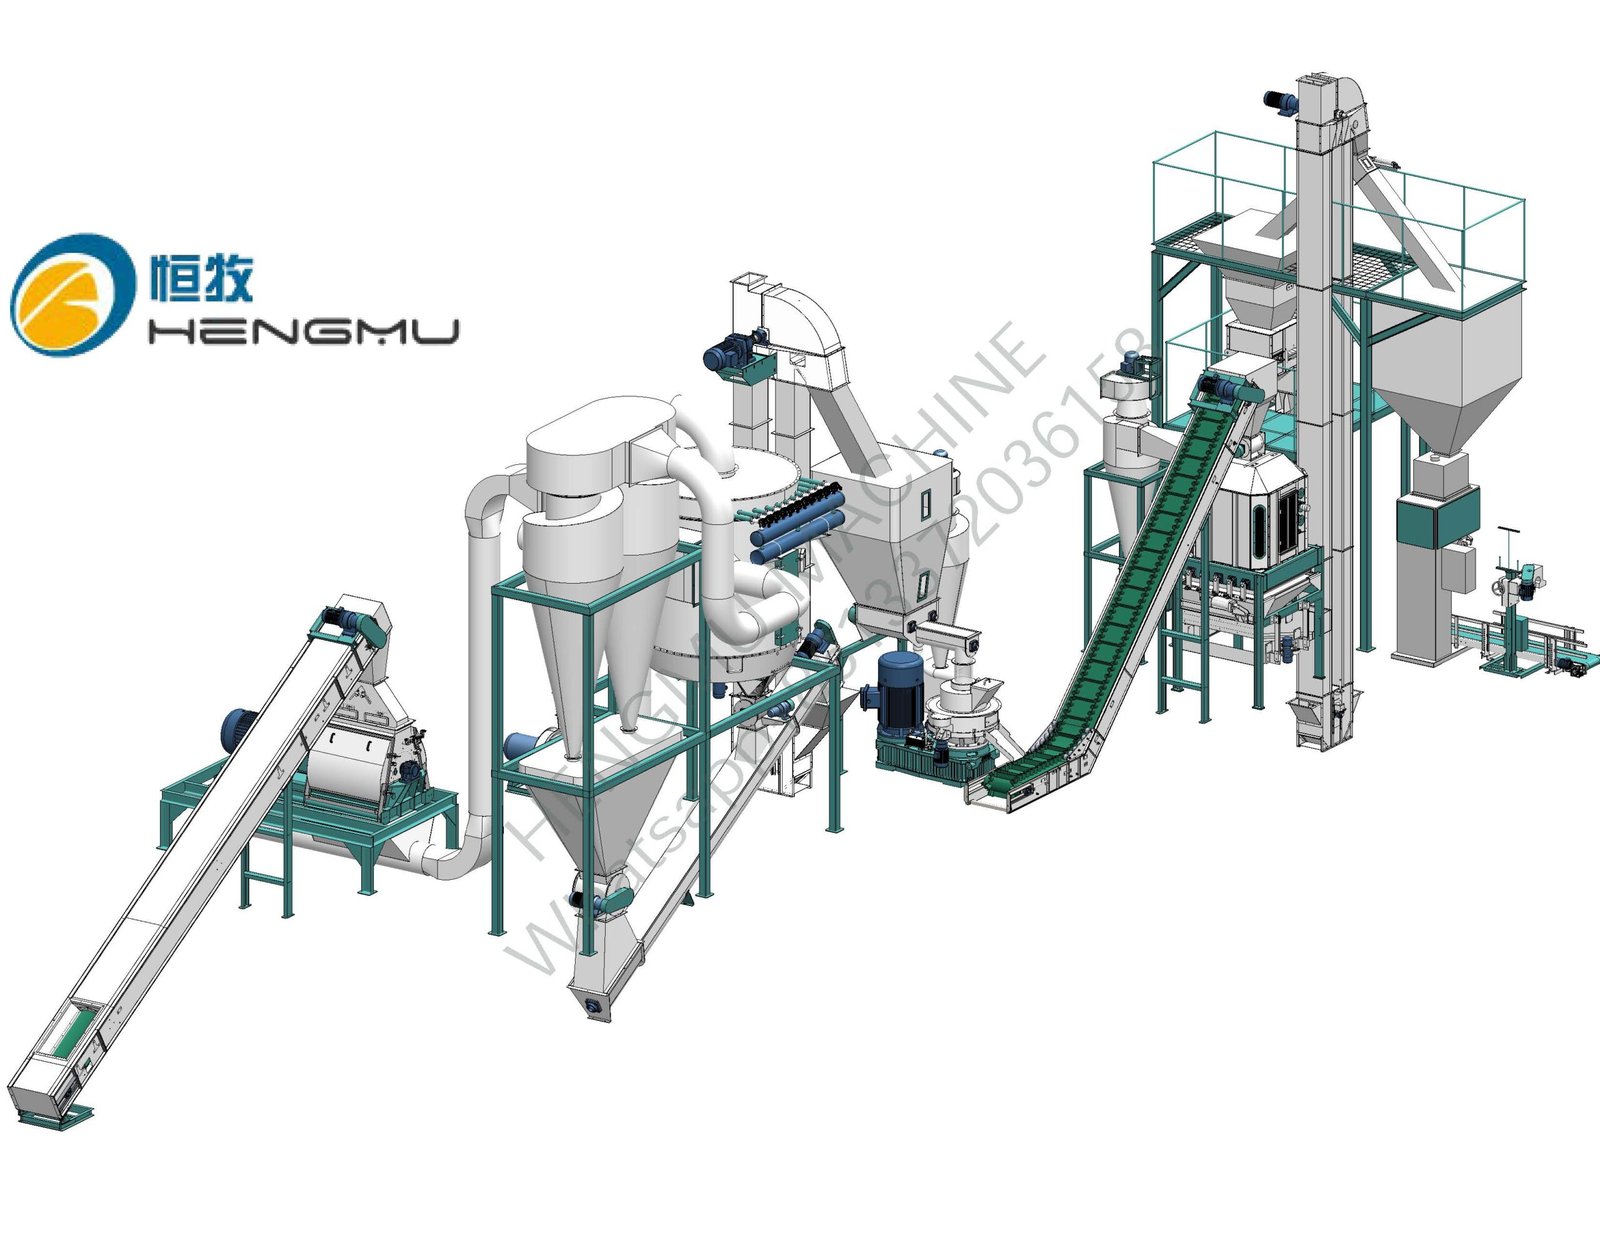
Für die meisten Projekte mit 1–2 t/h auf bezahlbarem Land ist ein lineares, einstöckiges Layout mit einem hohen Abschnitt über Trockner und Mühle die sicherere Wahl: Jede Maschine lässt sich auf Bodenebene mit einem Gabelstapler und einem Portalkran warten. Turmlayouts rechnen sich dort, wo Land teuer oder die Parzelle klein ist, und sie erfordern echte Ingenieursdisziplin bei den Zugangsplattformen – kein Ort für Improvisation. Anbieter vermarkten „Turmwerke“ aggressiv; betrachten Sie das Verkaufsargument als Platzbedarfsangabe, die anhand Ihrer eigenen Parzelle zu prüfen ist, nicht als Standard.
6. Zonen Sie die Anlage so ein, wie es eine Staubexplosionsgefahrenanalyse tun würde
Holzstaub ist ein brennbarer Staub, und die Aufsichtsbehörden behandeln ihn auch so. OSHA setzt die Gefahr über die General Duty Clause durch, wenn Ansammlungen und Zündquellen unkontrolliert sind, und die Designreferenz in Nordamerika ist heute NFPA 660 – die Ausgabe 2025, herausgegeben im November 2024, die die sechs früheren Standards für brennbare Stäube, einschließlich NFPA 664 für Holzverarbeitungsanlagen, in einem Dokument zusammengeführt hat. In der EU fällt die Hardwareseite – explosionsgeschützte elektrische Betriebsmittel, Entlastung, Unterdrückung – unter den ATEX-Rahmen, Richtlinie 2014/34/EU. Wie auch immer Ihre Rechtsordnung es nennt, die Logik einer Staubexplosionsgefahrenanalyse (DHA) ist dieselbe, und sie ist eine Layoutprüfung: Wo kann sich Staub ansammeln, wo kann er aufgewirbelt werden, wo kann er sich entzünden und wohin breitet sich ein Ereignis aus.
Daraus folgen vier Konsequenzen für das Layout, und jede einzelne ist auf dem Papier billig und nach der Bauphase teuer:
- Staubabscheider gehören nach draußen oder müssen geschützt werden. Filteranlagen und Zyklone mit Verpuffungspotenzial werden im Freien aufgestellt oder nur in Innenräumen mit zugelassenen Unterdrückungssystemen, Entlastung in einen sicheren Bereich oder flammenloser Entlastung – genau das Muster, das OSHA in Durchsetzungsmaßnahmen gegen US-Pelletwerke dokumentiert hat, wo ein Feuer, das durch Kanäle von einem Kühler-Staubabscheider ausging, Silos entzündete und das Gebäude zerstörte. Ein Außenabscheider auf einer Stahlplattform kostet ein Fundament; ein Innenabscheider kostet ein Unterdrückungssystem und eine Prüfungshistorie.
- Den Zerkleinerungsraum abtrennen. Die Hammermühle erzeugt den feinsten und am leichtesten entzündbaren Staub der Anlage. Geben Sie ihr einen eigenen Bereich mit schadensbegrenzender Bauweise oder stellen Sie die Mühlen im Freien unter Dach auf, damit sich ein Ereignis dort nicht in die Pelletierhalle ausbreitet.
- Die Wärmequelle des Trockners auf Abstand halten. Brenner und Feinstaubzonen sollten sich keinen Raum teilen. Funkenerkennung und -unterdrückung im Trockner-Abgasrohr sind Standardpraxis, aber das Layout sollte das Rohr dennoch kurz und den Brenner zugänglich halten.
- Die Elektrik zonen. Bereiche mit aufwirbelbarem Staub benötigen ATEX-zertifizierte oder anderweitig klassifizierte Betriebsmittel: Motoren, Schalter, Leuchten. Markieren Sie diese Zonen auf dem Plan, bevor jemand Hardware bestellt.
Auch Versicherer lesen Layouts, und ein Plan, der bereits getrennte Staubzonen, Außenabscheider und klare Fluchtwege zeigt, wird wie eine andere Risikoklasse bepreist.
7. Den Transformator für den Anlaufstrom dimensionieren, nicht für die Betriebslast
Addiert man die Typenschilder, erhält man die falsche Antwort. Der größte Motor einer Pelletlinie – bei unserer eigenen YPM850-Ringmatrizenmühle mit 280 kW, die eine Linie mit 4–5 t/h antreibt – zieht nicht kontinuierlich seine Nennleistung, aber er zieht beim Anlauf einen erheblichen Einschaltstrom, und das gilt auch für das Trocknergebläse. Dimensionieren Sie die Versorgung für die Anlaufsequenz, kalkulieren Sie Reserve für eine künftige zweite Mühle ein und legen Sie die Position des Schaltraums im Layout fest, solange die Kabelwege noch günstig sind.
Die Betriebszahl lohnt sich zu kennen, bevor Sie mit Ihrem Versorger über Strom verhandeln. Mit dem INL-Bereich von 75–275 kWh pro Tonne für Pelletieren und Fördern verbraucht eine Linie mit 2 t/h bei 6.000 Betriebsstunden pro Jahr (12.000 Tonnen) jährlich etwa 0,9–3,3 GWh. Gegenüber dem US-Industriedurchschnittspreis von 9,64 Cent pro kWh (EIA, Electric Power Monthly, August 2026)liegt das irgendwo zwischen etwa 87.000 und 318.000 US-Dollar pro Jahr – eine Spanne, die breit genug ist, dass Ihre Rohstoffvorbereitung, nicht die Marke Ihrer Pelletmühle, entscheidet, wo Sie darin landen.
8. Staubabsaugpunkte mit den Maschinen platzieren, nicht nachträglich
Die Staubabsaugung ist ein Layoutpunkt, kein Zubehör. Jeder Übergabepunkt – Hammermühlenauslauf, Pelletmühlenein- und -auslauf, Kühlluftabnahme, Siebmaschine, Absackanlage – benötigt eine Haube, einen Kanal und einen Luftstrom, und Kanäle müssen irgendwo verlaufen. Wenn die Absaugkonzeption erst nach der Maschinenaufstellung eintrifft, ist das Ergebnis immer dasselbe: Kanäle, die sich um Träger winden, lange horizontale Strecken, in denen sich Staub absetzt, und Absaugpunkte, die zu weit von der Quelle entfernt sind, um zu funktionieren.
Gehen Sie auf dem Plan den Materialweg ab und markieren Sie jeden Punkt, an dem Staub aufgewirbelt werden kann, und gruppieren Sie dann die Maschinen so, dass ein Abscheider eine Zone bedient statt der ganzen Anlage über Kilometer von Kanälen. Druckluft-Impulsfilteranlagen sind aus gutem Grund zum Standard für Biomasseanlagen geworden – kontinuierliche Reinigung, hohe Abscheideeffizienz –, aber ihre Leistung steht und fällt mit dem Kanallayout. Kurze Strecken, steile Neigungen, keine Totstrecken und Inspektionsöffnungen, die ein Mensch tatsächlich erreichen kann.
9. Der Wartung den Platz geben, eine Matrize zu wechseln
Die Ringmatrize ist das Teil, mit dem Ihre Bediener am häufigsten umgehen, und unsachgemäßer Umgang kostet Stunden. Eine Matrize für ein mittelgroßes Werk ist ein schwerer Stahlring; sie in einer engen Ecke zu wechseln, während ein Kettenzug über laufenden Anlagen schwingt, ist der Weg, auf dem Rücken und Lager zu Schaden kommen. Geben Sie der Pelletpresse im Layout genügend freie Bodenfläche, um die Matrize und die Walzeneinheit herausziehen, ablegen und einen Transportwagen oder Kran manövrieren zu können – und lagern Sie Ersatzmatrizen auf Regalen in der Nähe, nicht in der hintersten Ecke des Hofs, wo sie verrosten.
Dieselbe Überlegung gilt für die Hammermühle (Siebe und Hämmer werden häufig gewechselt), den Trockner (Zugang zu Brenner und Schlauchfilter) und die Abfülllinie (Service an Folie und Waage). Ein guter Test: Verfolgen Sie für jedes Verschleißteil auf der Zeichnung den Weg vom Lagerregal bis zur eingebauten Position. Kreuzt dieser Weg den Betriebsbereich einer anderen Maschine, ist das Layout nicht fertig.
Wir führen einen laufenden Leitfaden zum Thema Lesen von Matrizenspezifikationen – Verdichtungsverhältnis, Lochmuster, was Lieferanten darunter verstehen –, denn die meisten Diskussionen um Matrizen beginnen beim Datenblatt, nicht beim Schraubenschlüssel.
10. Planen Sie die Ausgangsseite ebenso sorgfältig wie die Eingangsseite
Pellets verlassen das Werk als Produkt, und der Ausgangsfluss entscheidet über Ihre Arbeitskosten pro versandter Tonne. Der Kühler muss in die Siebung austragen, die Siebung entweder in die Abfüllung oder die Schüttgutverladung, und jeder Schritt braucht Puffer – denn die Abfülllinie wird anhalten, und wenn sie anhält, läuft das Werk entweder weiter in Silostapel oder steht mit ihr.
Entscheiden Sie früh, welcher Anteil der Produktion abgefüllt wird (15-kg-Einzelhandelssäcke, 1.000-kg-Big Bags) gegenüber der Schüttgutverladung, denn die beiden Flüsse brauchen unterschiedliche Räume. Abgefülltes Produkt will eine saubere, trockene, staubkontrollierte Halle mit Palettenplatz und Wicklung; Schüttgut will ein Verladesilo und eine Waage am Tor. Beides in einer Ecke der Produktionshalle erledigen zu wollen, ist der klassische Fehler, und er zeigt sich später als Staub in den Säcken und Gabelstapler in der Feuerwehrzufahrt.
11. Lassen Sie Platz für die zweite Linie – ganz bewusst
Fast jedes erfolgreiche Pelletwerk, das wir geliefert haben, ist erweitert worden, und diejenigen, die günstig erweitert haben, hatten von Tag eins an Platz reserviert: eine Erweiterungszone des Gebäudes mit demselben Stützenraster, einen Transformator mit Reserve, ein Hoflayout, bei dem die zweite Rohstoffbox nicht mit den Lkw der ersten Linie kollidiert. Bitten Sie den Lieferanten, das Layout mit einer gestrichelt eingezeichneten zweiten Linie anzubieten. Kann er das nicht, wurde das Layout für seine Geräteliste gezeichnet, nicht für Ihr Geschäft.
Der günstigste Erweiterungsplatz ist vertikal – Höhe, die Sie bereits gebaut haben, und Höhe, die Sie an der Stahlkonstruktion ergänzen können –, und der zweitgünstigste ist die Box neben der bestehenden Mühlenhalle. Am teuersten ist ein zweites Grundstück mit eigenen Genehmigungen, Toren und Versorgungsanschlüssen.
12. Halten Sie das Layout als eine Reihe von Entscheidungen schriftlich fest
Wenn die Zeichnung final ist, fügen Sie ein einseitiges Entscheidungsprotokoll bei: Tonnage-Basis, Feuchtebereich der Rohstoffe, Lagertage, gewählte Anordnung und warum, Staubzonen, Transformatorgröße, Erweiterungsplatz. Diese Seite leistet mehr als die Zeichnung selbst – sie hindert den nächsten Lieferanten daran, das Werk neu zu lösen, sie verkürzt das Gespräch mit der Brandschutzbehörde, und sie sagt Ihrem künftigen Betriebsleiter, warum die Abfüllhalle dort steht, wo sie steht.
Fünf Layoutfehler, die uns auf der Baustelle immer wieder begegnen
- Staubabscheider im Innenraum. Die teuerste Ecke, an der man sparen kann, weil die Nachbesserung später Unterdrückungssysteme, Entlüftungskanäle durchs Dach und eine Nachprüfung bedeutet – oder einen Vorfall.
- Trockner in der Höhe unterdimensioniert, nicht in der Kapazität. Die Trommel passt, aber es gibt keinen Platz für den Brenner, den Kamin oder den Wartungsauszug, sodass die Kanäle abknicken und der Luftstrom nie den Auslegungswert erreicht.
- Sich kreuzende Lkw- und Gabelstaplerwege. In jeder Schicht, dutzendfach, mit Fahrern, die es tausendmal gemacht haben. Es endet genau so, wie Sie es erwarten.
- Abfüllhalle, die sich die Luft mit der Mühlenhalle teilt. Feiner Staub wandert, Säcke werden schmutzig, und das „Premium“-Produkt geht mit Beschwerden auf die Reise.
- Silo und Verladung als Nachgedanke ergänzt. Die Schüttgutverladung braucht Höhe für die Schwerkraftentladung und eine Waage auf dem Lkw-Weg – beides lässt sich neben einem laufenden Werk nur schwer nachrüsten.
Kurzübersicht: Was jede Kapazitätsstufe üblicherweise braucht
Die folgende Tabelle fasst zusammen, was wir bei HENGMU-Projekten typischerweise empfehlen. Betrachten Sie sie als Ausgangspunkt für das Gespräch mit Ihrem Lieferanten und Ihre Standortbesichtigung, nicht als Ersatz für beides.
| Kapazität | Anordnung, die sich meist durchsetzt | Treiber der Bauhöhe | Größtes Layoutrisiko | Erweiterungspfad |
|---|---|---|---|---|
| 0,5–1 t/h | Einstufig linear in einer Halle | Aufstellung von Trommel- oder Luftstromtrockner | Untergebautes Trocknen und Staubaufnahme | Eine zweite Mühle auf derselben Achse ergänzen |
| 1–2 t/h | Linear mit hoher Bay über Trockner + Mühle | Trocknertrommel, Kamin und Mühlenaufgabebunker | LKW-Route kreuzt die Gabelstaplerspur | Zweite Linie in reservierter Erweiterungsbay |
| 3–5 t/h | L-förmiger Hof, getrennte Zonen | Mehrere Elevatoren; Kühlerplenum; Verladesilo | Innenabscheider und gemeinsame staubige/saubere Luft | Parallele Linie; Transformatorreserve eingeplant |
Wenn Sie sich noch in der Phase der Ausrüstungsliste befinden, zeigt unsere vollständige Übersicht der Produktionslinie wie die Maschinen miteinander verkettet sind, und der Leitfaden zum Sägemehltrockner behandelt den Abschnitt, der üblicherweise die Gebäudegröße bestimmt. Für die Lagersektion – Silos, Ausgasung, Feuchtigkeit – lesen Sie den speziellen Lagerartikel. Und wenn Sie bereit sind, Anbieter zu vergleichen, bringen Sie ihnen Ihre Tonnagebasis und diese Entscheidungsliste mit, bevor Sie sich einen Preis nennen lassen. Ein Anbieter, der auf die Layoutfragen eingeht, ist ein Anbieter, mit dem Sie bauen können; einer, der eine generische Zeichnung und einen Rabatt zurückschickt, hat Ihnen alles gesagt, was Sie wissen müssen.