
Em algum momento entre o pagamento do sinal e o primeiro contêiner, a maioria dos compradores de fábricas de pellets recebe um desenho de layout do seu fornecedor de equipamentos. Chega como PDF, parece organizado e vai para o arquivo. Dois anos depois, o mesmo desenho explica por que a empilhadeira cruza a faixa dos caminhões dezoito vezes por turno, por que o coletor de poeira fica dentro da área acima da sala de controle e por que a segunda peletizadora nunca coube.
O layout da fábrica é o lugar mais barato de todo o projeto para corrigir o custo por tonelada, porque mover uma linha de tinta no papel não custa nada e mover um galpão de aço custa uma fortuna. É também o único documento que a autoridade de incêndio, a seguradora e a concessionária de energia elétrica vão ler. Nos nossos próprios projetos — a HENGMU fornece linhas de pellets desde 2004, hoje a partir de uma fábrica de 40.000 m² com mais de 150 funcionários — as fábricas que atingem a capacidade nominal no primeiro mês quase nunca são as que têm as melhores máquinas. São aquelas cujos proprietários discutiram o layout antes de discutir o preço.
Aqui estão as doze decisões que importam, na ordem em que eu as tomaria.
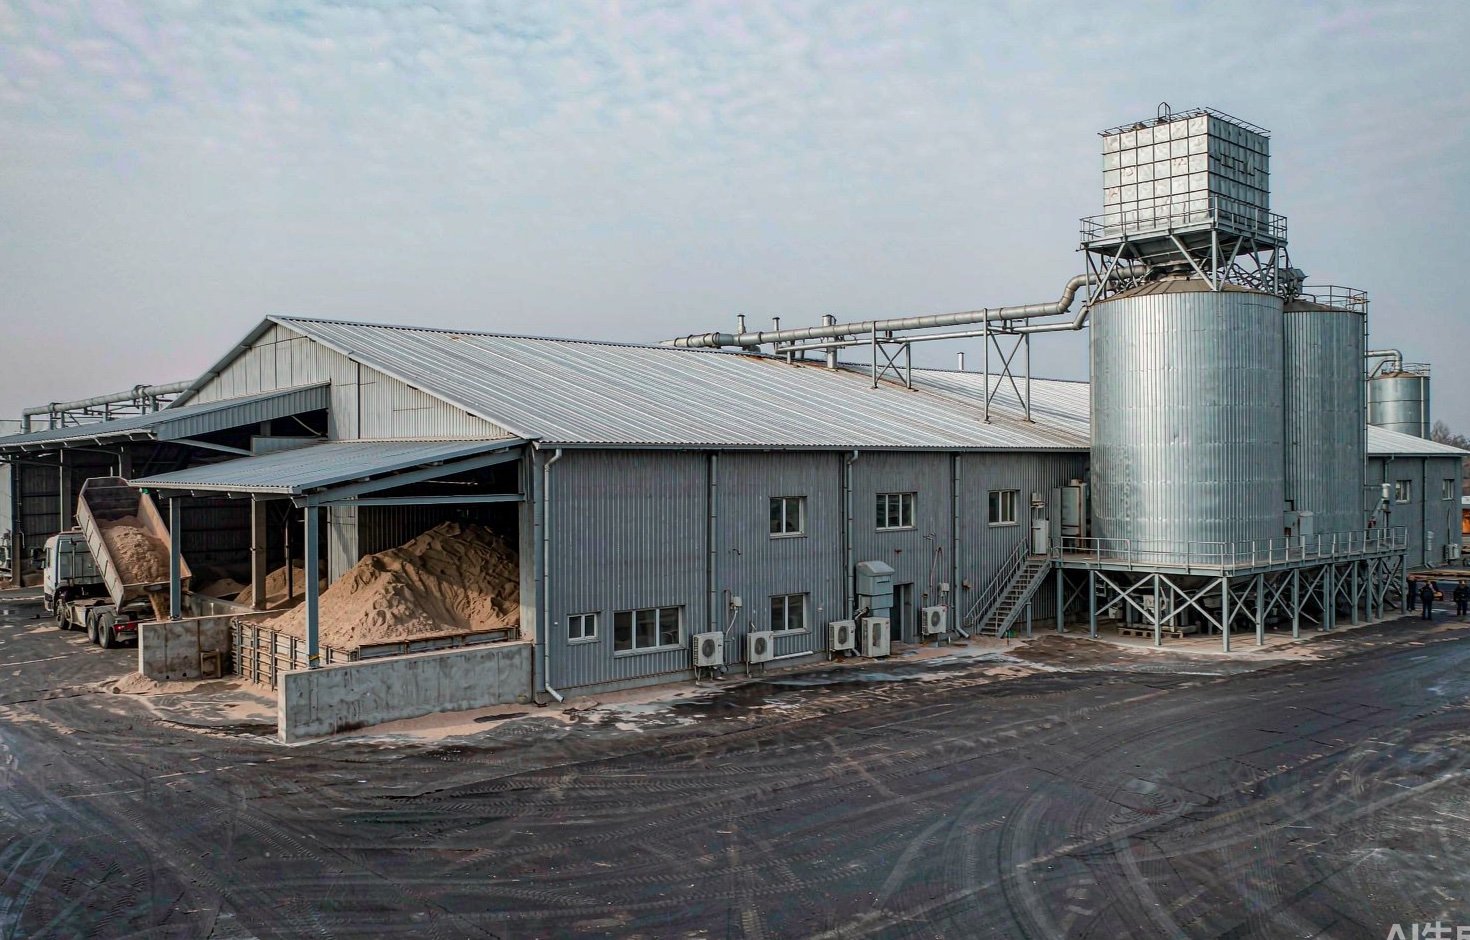
1. Defina a tonelagem anual antes de posicionar uma única máquina
O layout é dimensionado em toneladas por ano, não em toneladas por hora. Duas linhas que dizem “2 t/h” precisam de galpões diferentes se uma opera 2.000 horas por ano e a outra 6.000. Número de turnos, sazonalidade da matéria-prima e manutenção planejada estão todos dentro desse número.
Comece pela matéria-prima que você realmente consegue garantir: resíduos de serraria a uma distância viável de caminhão, volume contratado por mês, faixa de umidade ao longo das estações. Multiplique a taxa horária segura por um tempo de operação anual realista — para uma fábrica de turno único, são 2.000–2.500 horas; para uma operação de dois turnos, 4.000–4.500; e 6.000+ apenas se você conseguir cobrir os turnos noturnos e manter peças de reposição no local. Tudo a jusante, do volume de silo à velocidade de ensacamento, deve remontar a essa tonelagem. Se você não consegue defender o número da tonelagem, também não consegue defender o galpão.
2. Dimensione a linha em toneladas úmidas, não em toneladas secas
O erro de dimensionamento mais comum que vejo é o comprador ler “2 t/h” no folheto de uma peletizadora e encomendar o manuseio de matéria-prima para 2 t/h. A peletizadora só vê serragem seca e preparada. A balança rodoviária vê material úmido com toda a sua água.
A madeira entra na fábrica com 35–55% de umidade, dependendo da fonte, e os pellets acabados ENplus A1 devem sair com ≤10% de umidade, durabilidade ≥98,0% e finos ≤1,0% (os limites são estabelecidos no ENplus Handbook, Parte 3). Cada ponto de umidade na entrada é água que o secador deve evaporar, e a seção de secagem — não a peletizadora — normalmente decide o tamanho que o seu galpão precisa ter.
A aritmética abaixo pressupõe ausência de perdas de manuseio, o que nunca acontece na prática; espere alguns por cento a mais de alimentação por tonelada de pellets comercializáveis. Ainda assim, mostra por que um layout construído para “2 t na entrada” deixa silenciosamente faminta uma peletizadora de 2 t/h.
| Umidade de entrada | Matéria seca por tonelada de alimentação úmida | Pellets produzidos com 10% de umidade (t) | Água evaporada (t) | Alimentação úmida necessária por tonelada de pellets (t) |
|---|---|---|---|---|
| 35% | 0.65 | 0.72 | 0.28 | 1.39 |
| 40% | 0.60 | 0.67 | 0.33 | 1.50 |
| 45% | 0.55 | 0.61 | 0.39 | 1.64 |
| 50% | 0.50 | 0.56 | 0.44 | 1.80 |
A evaporação de água é a parte cara. Dados de campo e dados de revisão sobre secagem de biomassa situam-se em torno de 2,7–3,6 MJ de calor por quilograma de água evaporada depois de contabilizadas as perdas do sistema, em linha com a faixa de 1.300–3.500 Btu/lb citada na literatura apoiada pelo DOE dos EUA. Com 40% de umidade na entrada, isso representa aproximadamente 900–1.200 MJ de calor por tonelada de pellets acabados — uma ordem de grandeza a mais de energia do que a própria peletização, que estudos medidos situam em 75–275 kWh de eletricidade por tonelada (dados do Idaho National Laboratory via OSTI). Ao definir o layout da fábrica, o secador e sua fonte de calor merecem o maior envelope, o maior pé-direito e a maior atenção ao fluxo de ar.
Se você quer os detalhes do lado do secador — escolha de combustível, intertravamentos de segurança, por que você não deve secar abaixo de 8% de umidade na saída — já cobrimos isso em um guia de compra de secador, e a janela de umidade subjacente para a peletização está documentada no Guia técnico da Biomass Connect.
3. Dimensione dias de matéria-prima, não área de matéria-prima
Os compradores costumam perguntar “quantos metros quadrados para a pilha de serragem?”. A pergunta mais acertada é: quantos dias de produção o pátio precisa suportar? Esse número vem do seu risco de suprimento, não de uma regra prática. Uma planta ao lado de uma grande serraria com entregas diárias pode operar com dois ou três dias de armazenagem coberta. Uma planta que compra resíduo agrícola sazonal, ou transporta cavacos de empreiteiros florestais dispersos, precisa de semanas de reserva, ou vai parar toda vez que chover.
Três regras de layout decorrem diretamente disso:
- Separe por umidade, não por espécie. Cavacos úmidos e maravalhas secas de plaina nunca devem compartilhar a mesma pilha; você pagará para secar a mistura duas vezes. Dê ao pátio pelo menos dois pontos de recebimento para que as entregas possam ser despejadas na baia correta.
- Cubra o que você vai peletizar em breve. Pilhas abertas ganham umidade pelo topo e perdem finos com o vento. O que ficar mais de alguns dias deve estar sob telhado, com piso pavimentado e drenagem que impeça a pilha de absorver água do subsolo.
- Mantenha a rota dos caminhões em sentido único. Um basculante que dá ré até um beco sem saída enquanto o carregadeira cruza atrás dele é um quase acidente esperando a troca de turno. Marque o fluxo no desenho: portão de entrada, basculamento, carregamento, portão de saída, nessa ordem, sem cruzamentos.
Os pellets acabados a granel trazem a mesma lógica inversa — volume de silo versus armazém ensacado. Tratamos esse lado, incluindo o risco de monóxido de carbono no armazenamento de pellets em recintos fechados, em um artigo separado sobre armazenagem.
4. Decida a altura antes de comprar o secador
Linhas de pellets são máquinas por gravidade. O material cai do secador ao moinho, do moinho ao resfriador, do resfriador à peneira e à ensacadeira, e cada metro de queda que você não constrói precisa ser substituído por um transportador, um silo e mais um ponto de captação de poeira. O pé-direito livre costuma ser a primeira coisa que um galpão barato não oferece, e a última que alguém quer adaptar depois.
Trabalhe as alturas de baixo para cima no papel: o que o resfriador precisa para plenum de ar e descarga? Quanto de queda a entrada do moinho de pellets precisa para alimentar de forma estável? Onde ficam o tambor do secador e seu queimador, e a que altura a chaminé de exaustão deve ultrapassar a cumeeira? Só um secador rotativo pode consumir a maior parte da altura útil de um galpão térreo, e é por isso que linhas sérias vão para uma estrutura metálica alta ou escalonam o processo em dois níveis.
Uma disciplina útil: desenhe o fluxo com setas de “queda livre” onde o material puder se mover por gravidade, e conte os transportadores mecânicos restantes. Se o layout de um fornecedor exigir mais elevadores e transportadores de corrente que o seu, também exigirá mais motores, mais coifas de extração de poeira e mais rolamentos a lubrificar. A contagem de transportadores é um indicador do custo operacional ao longo da vida útil.
5. Escolha deliberadamente um entre três arranjos
Quase toda planta de pellets se enquadra em um de três arranjos. Cada um é certo em algum lugar; nenhum é certo em todo lugar.
| Arranjo | Como se parece | Onde se destaca | O que custa a você |
|---|---|---|---|
| Linear de nível único | Uma baia longa; picagem → moagem → secagem → peletização → resfriamento → ensacamento em linha reta, conectados por elevadores e transportadores | Terrenos longos e baratos; fácil acesso de caminhões nas duas pontas; acesso mais simples para manutenção e futuras trocas de máquinas | Maior número de acionamentos de transportadores e pontos de captação de poeira; galpão mais longo; mais deslocamento dos operadores |
| Pátio em L / em U | Produção em uma ala, pátio de matéria-prima em outra, carregamento de produto acabado no terceiro lado | Separa o tráfego sujo de entrada do carregamento limpo de saída; adapta-se a terrenos irregulares; as vias de incêndio são fáceis de manter livres | Pontos de transferência nos cantos exigem silos e pés-direitos extras; obras civis mais longas |
| Torre / empilhada | Processo empilhado em dois a quatro níveis para que o material caia ao longo da linha | Terrenos pequenos e terra cara; mínimo de transportadores; a gravidade faz o transporte | Estrutura mais alta e aço mais pesado; o acesso para manutenção exige plataformas e guinchos; mais difícil adicionar uma linha paralela depois |
Para a maioria dos projetos de 1–2 t/h em terrenos acessíveis, um layout linear de nível único com uma seção elevada sobre o secador e o moinho é a aposta mais segura: é possível fazer a manutenção de cada máquina no nível do piso com uma empilhadeira e uma ponte rolante. Os layouts em torre compensam onde a terra é cara ou o terreno é pequeno, e exigem verdadeira disciplina de engenharia em torno das plataformas de acesso — não é lugar para improvisação. Os fornecedores promovem fortemente as “plantas em torre”; trate o discurso como uma alegação de área ocupada a ser verificada contra o seu próprio terreno, não como padrão.
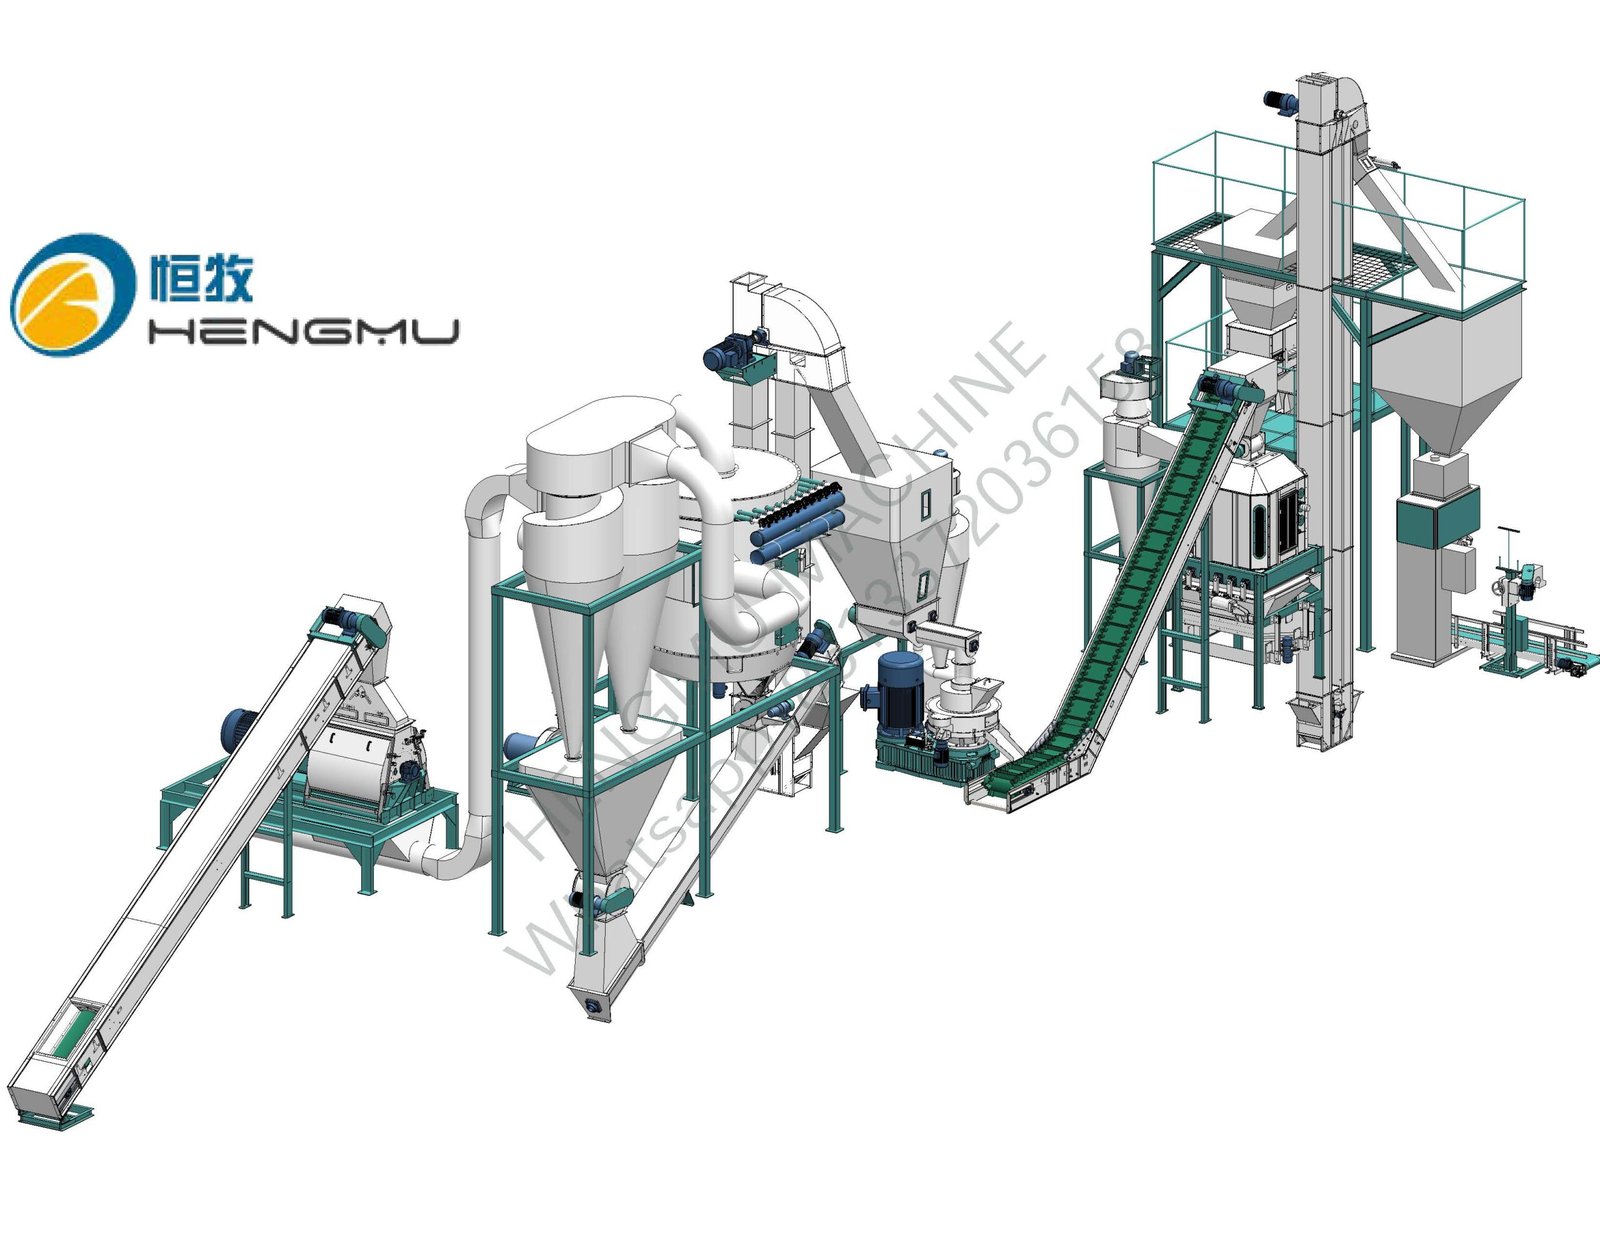
6. Zoneie a planta como fará uma análise de risco de poeira
A poeira de madeira é uma poeira combustível, e os órgãos reguladores a tratam assim. A OSHA aplica o risco por meio da Cláusula de Dever Geral quando acúmulos e fontes de ignição estão fora de controle, e a referência de projeto na América do Norte agora é a NFPA 660 — edição de 2025, publicada em novembro de 2024, que unificou as seis normas anteriores sobre poeiras combustíveis, incluindo a NFPA 664 para instalações de processamento de madeira, em um único documento. Na UE, o lado do hardware — equipamentos elétricos à prova de explosão, alívio de pressão, supressão — enquadra-se no arcabouço ATEX, Diretiva 2014/34/UE. Seja qual for a denominação na sua jurisdição, a lógica de uma análise de risco de poeira (DHA) é a mesma, e trata-se de uma revisão de layout: onde a poeira pode se acumular, onde pode ficar em suspensão, onde pode inflamar e por onde um evento se propaga.
Decorrem quatro consequências de layout, e cada uma delas é barata no papel e cara após a construção:
- Os coletores de poeira devem ficar ao ar livre, ou protegidos. Filtros de mangas e ciclones com potencial de deflagração são instalados ao ar livre ou, em ambientes internos, apenas com supressão certificada, alívio de pressão para uma área segura ou alívio sem chama — é exatamente o padrão que a OSHA documentou em ações de fiscalização contra plantas de pellets nos EUA, onde um incêndio propagado por dutos a partir de um coletor de poeira do resfriador incendiou silos e destruiu o prédio. Um coletor externo sobre uma plataforma de aço custa uma fundação; um interno custa um sistema de supressão e um histórico de inspeções.
- Separe a sala de redução de tamanho. A moagem a martelo gera a poeira mais fina e facilmente inflamável da planta. Dê a ela um compartimento próprio com construção que limite danos, ou coloque os moinhos ao ar livre sob cobertura, para que um evento ali não se propague para o galpão de peletização.
- Mantenha a fonte de calor do secador a uma distância segura. O queimador e as zonas de poeira fina não devem compartilhar a mesma sala. A detecção e supressão de faíscas no duto de exaustão do secador são prática padrão, mas o layout ainda deve tornar o duto curto e o queimador acessível.
- Zoneie a parte elétrica. Áreas com poeira susceptível de suspensão precisam de equipamentos classificados ATEX ou de outra forma classificados: motores, interruptores, luminárias. Marque essas zonas no desenho antes que alguém faça pedidos de hardware.
As seguradoras também leem layouts, e um plano que já mostra zonas de poeira separadas, coletores externos e rotas de fuga claras recebe precificação de uma classe de risco diferente.
7. Dimensionar o transformador para a corrente de partida, não para a carga em operação
Somar as placas de identificação leva à resposta errada. O maior motor de uma linha de pellets — no nosso próprio moinho de matriz anelar vertical YPM850, 280 kW acionando uma linha de 4–5 t/h — não consome sua potência nominal continuamente, mas puxa uma corrente de partida considerável, e o ventilador do secador também. Dimensione o fornecimento para a sequência de partida, adicione margem para um segundo moinho futuro e defina a posição da sala de painéis no layout enquanto os percursos de cabos ainda são baratos.
Vale conhecer o número operacional antes de negociar energia com a concessionária. Usando a faixa do INL de 75–275 kWh por tonelada para peletização e transporte, uma linha de 2 t/h operando 6.000 horas por ano (12.000 toneladas) consome aproximadamente 0,9–3,3 GWh anualmente. Frente ao preço industrial médio nos EUA de 9,64 centavos de dólar por kWh (EIA, Electric Power Monthly, agosto de 2026), isso fica em algum ponto entre cerca de US$ 87.000 e US$ 318.000 por ano — uma faixa ampla o suficiente para que a preparação da sua matéria-prima, e não a marca do seu moinho de pellets, determine onde você se situa dentro dela.
8. Posicione os pontos de captação de poeira junto às máquinas, não depois delas
A extração de poeira é um item de layout, não um acessório. Todo ponto de transferência — descarga do moinho de martelo, entrada e saída do moinho de pellets, tomada de ar do resfriador, peneira, ensacadeira — precisa de um capuz, duto e vazão de ar, e os dutos precisam passar por algum lugar. Quando o projeto de extração chega depois de as máquinas serem posicionadas, o resultado é sempre o mesmo: dutos que serpenteiam em torno de vigas, longos trechos horizontais que acumulam poeira em seu interior e captações longe demais da fonte para funcionar.
No desenho, percorra o caminho do material e marque todo ponto onde a poeira pode se tornar suspensa no ar, depois agrupe as máquinas de modo que um coletor atenda a uma zona em vez de toda a planta através de quilômetros de dutos. Os filtros de mangas com jato pulsante tornaram-se o padrão para plantas de biomassa por um motivo — limpeza contínua, alta eficiência de separação — mas seu desempenho depende inteiramente do layout dos dutos. Trechos curtos, inclinações acentuadas, sem trechos mortos e portas de inspeção que uma pessoa realmente consiga alcançar.
9. Dê à manutenção o espaço necessário para trocar uma matriz
A matriz anelar é a peça que seus operadores manusearão com mais frequência, e manuseá-la mal custa horas. Uma matriz para uma fábrica de porte médio é um anel de aço pesado; trocá-la num canto apertado, com um talha de corrente balançando sobre equipamentos em funcionamento, é como costas e rolamentos se danificam. No layout, dê à peletizadora piso livre suficiente para retirar a matriz e o conjunto de rolos, deitá-los no chão e manobrar um carrinho ou guindaste — e guarde as matrizes de reserva em estantes próximas, não no canto distante do pátio onde enferrujam.
O mesmo raciocínio se aplica ao moinho de martelos (trocas de peneira e martelos são frequentes), ao secador (acesso ao queimador e ao filtro de mangas) e à linha de ensacamento (manutenção de filme e balança). Um bom teste: para cada peça de desgaste, trace no desenho o caminho da estante de armazenamento até a posição instalada. Se o caminho cruzar a zona de operação de outra máquina, o layout não está concluído.
Mantemos um guia contínuo sobre leitura de especificações de matrizes — razão de compressão, padrão de furos, o que os fornecedores entendem por eles — porque a maioria das discussões sobre matrizes começa na ficha técnica, não na chave de boca.
10. Planeje o lado de saída com o mesmo cuidado que o de entrada
Os pellets saem da fábrica como produto, e o fluxo de saída define seu custo de mão de obra por tonelada expedida. O resfriador deve descarregar na peneira, a peneira no ensacamento ou no carregamento a granel, e cada etapa precisa de pulmão — porque a linha de ensacamento vai parar, e quando ela para, a fábrica ou continua operando para os silos, ou para junto com ela.
Decida cedo qual parcela da produção é ensacada (sacos de varejo de 15 kg, big bags de 1.000 kg) em vez de carregada a granel, porque os dois fluxos precisam de salas diferentes. O produto ensacado quer um galpão limpo, seco e com controle de poeira, com espaço para paletes e envoltório; o granel quer um silo de carregamento e uma balança rodoviária no portão. Tentar fazer os dois num canto do galpão de produção é o erro clássico, e ele aparece depois como poeira nos sacos e empilhadeiras no corredor de incêndio.
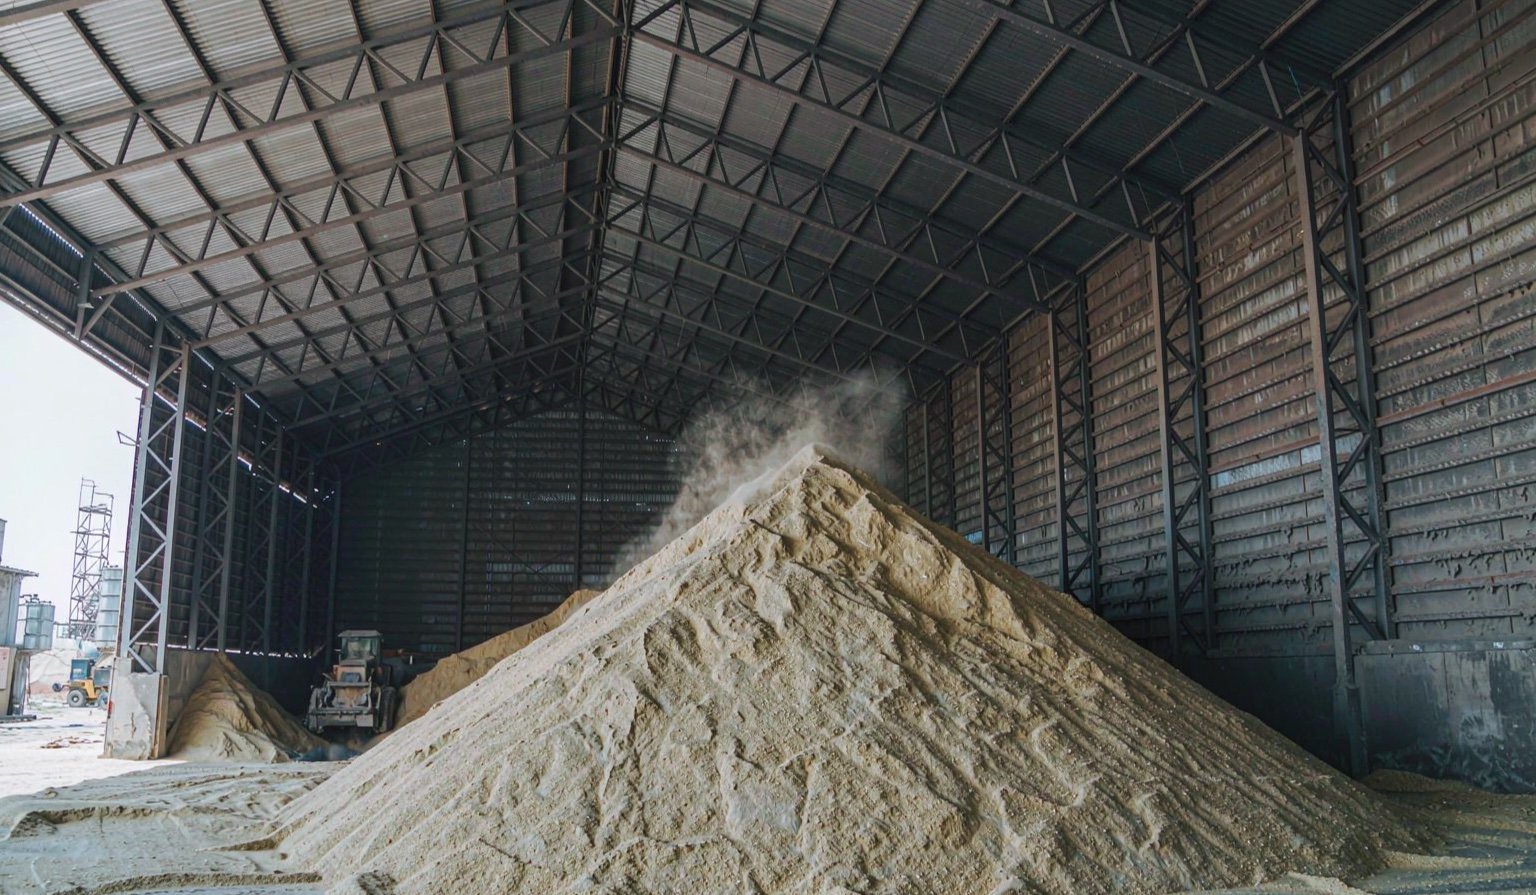
11. Deixe espaço para a segunda linha — de propósito
Quase toda fábrica de pellets bem-sucedida que fornecemos expandiu, e as que expandiram com baixo custo reservaram espaço desde o primeiro dia: uma zona de ampliação do edifício com a mesma grade de colunas, um transformador dimensionado com folga, um layout do pátio em que o segundo baía de matéria-prima não disputa espaço com os caminhões da primeira linha. Peça ao fornecedor que faça o orçamento do layout com uma segunda linha traçada em linhas pontilhadas. Se ele não conseguir, o layout foi desenhado para a lista de equipamentos dele, não para o seu negócio.
O espaço de expansão mais barato é vertical — altura que você já construiu e altura que pode adicionar à estrutura de aço — e o segundo mais barato é o baía ao lado do galpão da fábrica existente. O mais caro é um segundo terreno com suas próprias licenças, portões e utilidades.
12. Registre o layout como um conjunto de decisões
Quando o desenho estiver final, anexe um registro de decisões de uma página: base de tonelagem, faixa de umidade da matéria-prima, dias de armazenamento, arranjo escolhido e por quê, zonas de poeira, tamanho do transformador, espaço de expansão. Esta página faz mais trabalho que o próprio desenho — impede que o próximo fornecedor resolva a fábrica de novo, encurta a conversa com a autoridade de incêndio e diz ao seu futuro gerente de operações por que o galpão de ensacamento fica onde fica.
Cinco erros de layout que continuamos encontrando em campo
- Coletores de poeira internos. O canto mais caro de economizar, porque corrigi-lo depois significa sistemas de supressão, dutos de ventilação pelo telhado e uma reinspeção — ou um incidente.
- Secador subdimensionado em altura, não em capacidade. O tambor cabe, mas não há espaço para o queimador, a chaminé ou o espaço de manutenção, então os dutos dobram e o fluxo de ar nunca atinge o projeto.
- Rotas de caminhões e empilhadeiras se cruzando. A cada turno, dezenas de vezes, com motoristas que já fizeram isso mil vezes. Termina exatamente como você espera.
- Galpão de ensacamento compartilhando ar com o galpão da fábrica. A poeira fina migra, os sacos ficam sujos, e o produto “premium” é enviado com reclamações.
- Silo e carregamento adicionados como reflexão tardia. O carregamento a granel precisa de altura para descarga por gravidade e uma balança rodoviária na rota dos caminhões — ambos difíceis de adaptar ao lado de uma fábrica em operação.
Referência rápida: o que cada faixa de capacidade geralmente exige
A tabela abaixo resume o que normalmente recomendamos em projetos HENGMU. Trate-a como ponto de partida para a conversa com seu fornecedor e seu levantamento de campo, não como substituto de nenhum dos dois.
| Capacidade | Arranjo que geralmente vence | Fator determinante de altura | Maior risco de layout | Trajeto de expansão |
|---|---|---|---|---|
| 0,5–1 t/h | Linear de nível único em um galpão | Elevação do secador rotativo ou de fluxo de ar | Secagem e captação de pó sob a estrutura | Adicionar um segundo moinho no mesmo eixo |
| 1–2 t/h | Linear com um vão alto sobre o secador + moinho | Tambor do secador, chaminé e funil de alimentação do moinho | Rota de caminhões cruzando a faixa de empilhadeiras | Segunda linha no vão de expansão reservado |
| 3–5 t/h | Pátio em L, zonas separadas | Múltiplos elevadores; plenum do resfriador; silo de carregamento | Coletores internos e ar poeirento/limpo compartilhado | Linha paralela; folga do transformador planejada |
Se você ainda está na fase da lista de equipamentos, nossa visão geral completa da linha de produção mostra como as máquinas se encadeiam, e o guia do secador de serragem cobre a seção que normalmente define o tamanho do edifício. Para o lado do armazenamento — silos, emissão de gases, umidade — leia o artigo dedicado ao armazenamento. E quando estiver pronto para comparar fornecedores, apresente a eles sua base de tonelagem e esta lista de decisões antes de permitir que apresentem um preço. Um fornecedor que se envolve com as questões de layout é um fornecedor com quem você pode construir; um que devolve um desenho genérico e um desconto já lhe disse tudo o que você precisa saber.