
En algún punto entre el pago del anticipo y el primer contenedor, la mayoría de los compradores de plantas de pellets recibe un plano de distribución de su proveedor de equipos. Llega como PDF, parece ordenado y se archiva. Dos años después, ese mismo plano explica por qué la carretilla elevadora cruza el carril de camiones dieciocho veces por turno, por qué el colector de polvo está en el interior sobre la sala de control y por qué la segunda peletizadora nunca cupo.
La distribución de la planta es el lugar más económico de todo el proyecto para corregir el costo por tonelada, porque mover una línea de tinta sobre el papel no cuesta nada y mover un edificio de acero cuesta una fortuna. También es el único documento que leerán su autoridad de incendios, su aseguradora y su empresa eléctrica. En nuestros propios proyectos —HENGMU suministra líneas de pellets desde 2004, ahora desde una fábrica de 40.000 m² con más de 150 empleados—, las plantas que alcanzan la capacidad nominal en el primer mes casi nunca son las que tienen las mejores máquinas. Son aquellas cuyos propietarios discutieron la distribución antes de discutir el precio.
Estas son las doce decisiones que importan, en el orden en que yo las tomaría.
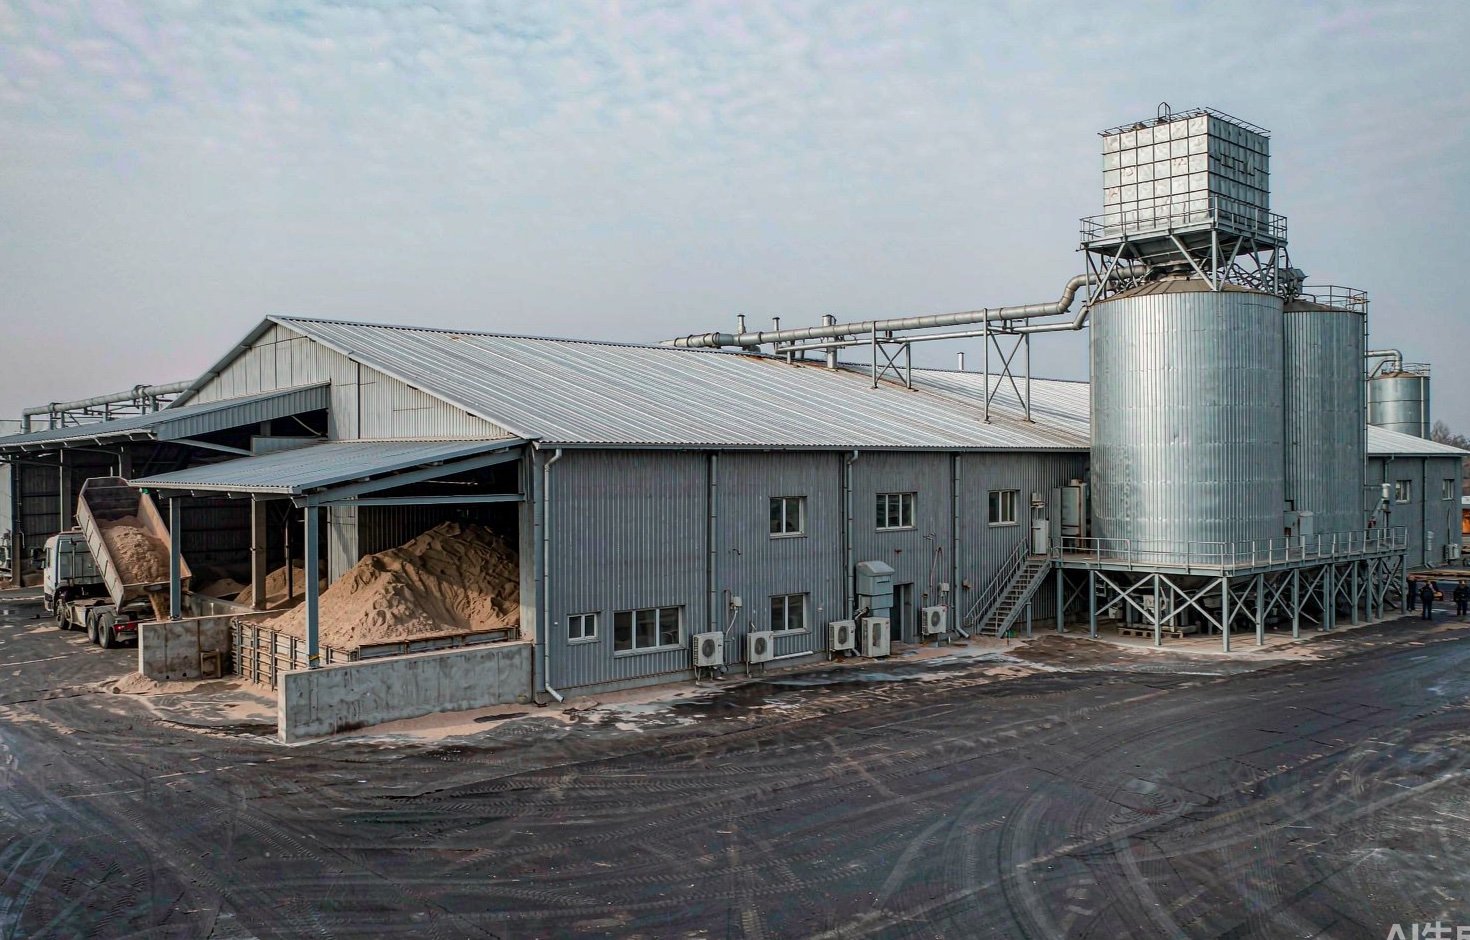
1. Fije el tonelaje anual antes de colocar una sola máquina
La distribución se dimensiona en toneladas por año, no en toneladas por hora. Dos líneas que ambas indican «2 t/h» necesitan edificios distintos si una funciona 2.000 horas al año y la otra, 6.000. El número de turnos, la estacionalidad de la materia prima y el mantenimiento planificado están contenidos en esa cifra.
Comience por la materia prima que realmente puede asegurar: residuos de aserradero dentro de la distancia de transporte, volumen contratado por mes, rango de humedad a lo largo de las estaciones. Multiplique la tasa horaria segura por un tiempo de funcionamiento anual realista: para una planta de un turno, eso es 2.000–2.500 horas; para una operación de dos turnos, 4.000–4.500; y 6.000+ solo si puede cubrir la noche con personal y mantener repuestos en el sitio. Todo lo que sigue, desde el volumen de silos hasta la velocidad de ensacado, debe remontarse a ese tonelaje. Si no puede defender la cifra de tonelaje, tampoco puede defender el edificio.
2. Dimensione la línea en toneladas húmedas, no en toneladas secas
El error de dimensionamiento más común que veo es un comprador que lee «2 t/h» en el folleto de una peletizadora y pide manejo de materia prima para 2 t/h. La peletizadora solo ve aserrín seco y preparado. La báscula de camiones ve material húmedo con toda su agua.
La madera entra a la planta con 35–55% de humedad según la fuente, y los pellets terminados ENplus A1 deben salir con ≤10% de humedad, durabilidad ≥98,0% y finos ≤1,0% (los límites se fijan en el Manual ENplus, Parte 3). Cada punto de humedad entrante es agua que la secadora debe evaporar, y la sección de secado —no la peletizadora— suele determinar el tamaño que debe tener su edificio.
La aritmética siguiente supone cero pérdidas de manejo, lo que nunca ocurre en la práctica; espere unos pocos puntos porcentuales más de alimentación por tonelada de pellets vendibles. Aun así, muestra por qué una distribución concebida para «2 t de entrada» deja sin materia prima a una peletizadora de 2 t/h.
| Humedad de entrada | Materia seca por tonelada de alimentación húmeda | Pellets producidos con 10% de humedad (t) | Agua evaporada (t) | Alimentación húmeda necesaria por tonelada de pellets (t) |
|---|---|---|---|---|
| 35% | 0.65 | 0.72 | 0.28 | 1.39 |
| 40% | 0.60 | 0.67 | 0.33 | 1.50 |
| 45% | 0.55 | 0.61 | 0.39 | 1.64 |
| 50% | 0.50 | 0.56 | 0.44 | 1.80 |
La evaporación de agua es la parte costosa. Los datos de campo y de revisión sobre secado de biomasa se agrupan en torno a 2,7–3,6 MJ de calor por kilogramo de agua evaporada una vez contadas las pérdidas del sistema, en consonancia con el rango de 1.300–3.500 Btu/lb citado en la literatura respaldada por el DOE de EE. UU. Con 40% de humedad de entrada, eso supone aproximadamente 900–1.200 MJ de calor por tonelada de pellets terminados, un orden de magnitud más de energía que la propia peletización, que según estudios medidos se sitúa en 75–275 kWh de electricidad por tonelada (datos del Idaho National Laboratory vía OSTI). Al distribuir la planta, la secadora y su fuente de calor merecen la envolvente más grande, la mayor altura libre y la mayor atención al flujo de aire.
Si desea el detalle del lado de la secadora —elección de combustible, enclavamientos de seguridad, por qué no debe secar por debajo del 8% de humedad de salida—, ya lo tratamos en una guía de compra de secadoras, y el margen de humedad subyacente para el peletizado se documenta en la Guía técnica de Biomass Connect.
3. Reserve días de materia prima, no superficie de materia prima
Los compradores suelen preguntar «¿cuántos metros cuadrados para el montón de aserrín?». La mejor pregunta es: ¿cuántos días de producción debe cubrir el patio? Esa cifra proviene de su riesgo de suministro, no de una regla empírica. Una planta junto a un gran aserradero con entregas diarias puede funcionar con dos o tres días de almacenamiento cubierto. Una planta que compra residuos agrícolas estacionales, o que acarrea astillas desde contratistas forestales dispersos, necesita semanas de reserva o se detendrá cada vez que llueva.
De ello se desprenden directamente tres reglas de distribución:
- Separe por humedad, no por especie. Las astillas húmedas y las virutas secas de cepilladora nunca deben compartir un montón; pagará por secar la mezcla dos veces. Dé al patio al menos dos puntos de recepción para que las entregas puedan descargarse en la nave correcta.
- Cubra pronto lo que va a peletizar. Los montones abiertos ganan humedad por la parte superior y pierden finos con el viento. Todo lo que permanezca más de unos días debe estar bajo techo, con suelo pavimentado y drenaje que evite que el montón absorba agua del suelo.
- Mantenga la ruta de camiones en un solo sentido. Un volteo que retrocede hacia un callejón sin salida mientras la cargadora cruza por detrás es un casi accidente esperando un cambio de turno. Marque el flujo en el plano: entrada, descarga, carga y salida, en ese orden, sin cruces.
El pellet terminado a granel plantea la misma lógica a la inversa: volumen de silo frente a almacén de ensacado. Ese lado, incluido el riesgo de monóxido de carbono en el almacenamiento cerrado de pellets, lo tratamos en un artículo aparte sobre almacenamiento.
4. Decida la altura antes de comprar la secadora
Las líneas de pellets son máquinas que funcionan por gravedad. El material cae de la secadora al molino, del molino al enfriador, del enfriador al tamiz y a la ensacadora, y cada metro de caída que no se construya hay que sustituirlo con un transportador, una tolva y otro punto de captación de polvo. La altura libre suele ser lo primero que un edificio barato no puede ofrecer y lo último que alguien quiere adaptar a posteriori.
Trabaje las alturas de abajo hacia arriba sobre el papel: ¿qué necesita el enfriador para el pleno de aire y la descarga? ¿Cuánta caída requiere la entrada del molino de pellets para alimentarse de forma constante? ¿Dónde se sitúan el tambor secador y su quemador, y a qué altura debe la chimenea de escape superar la cumbrera? Solo una secadora rotativa puede consumir la mayor parte de la altura útil de un edificio de una planta, por lo que las líneas serias van en una estructura alta de acero o escalonan el proceso en dos niveles.
Una disciplina útil: dibuje el flujo con flechas de «caída libre» dondequiera que el material pueda moverse por gravedad y cuente los transportadores mecánicos restantes. Si la distribución de un proveedor necesita más elevadores y transportadores de cadena que la suya, también necesitará más motores, más campanas de extracción de polvo y más rodamientos que engrasar. El número de transportadores es un indicador del coste operativo durante la vida útil.
5. Elija deliberadamente una de tres disposiciones
Casi todas las plantas de pellets se ajustan a una de tres disposiciones. Cada una es adecuada en algún lugar; ninguna lo es en todos.
| Disposición | Cómo se ve | Dónde destaca | Qué le cuesta |
|---|---|---|---|
| Lineal de un solo nivel | Una nave larga; astillado → molienda → secado → peletizado → enfriamiento → ensacado en línea recta, conectados por elevadores y transportadores | Parcelas largas y baratas; fácil acceso de camiones en ambos extremos; acceso de mantenimiento y sustitución futura de máquinas más sencillos | Más accionamientos de transportador y puntos de captación de polvo; el edificio más largo; más desplazamientos para los operarios |
| Patio en forma de L o de U | Producción en un ala, patio de materia prima en otra y carga de producto terminado en el tercer lado | Separa el tráfico sucio de entrada de la carga limpia de salida; se adapta a parcelas irregulares; es fácil mantener despejados los carriles de incendios | Los puntos de transferencia en esquina requieren tolvas y alturas libres adicionales; obras civiles más prolongadas |
| Torre / apilado | Proceso apilado en dos a cuatro niveles para que el material caiga a través de la línea | Parcelas pequeñas y terreno caro; el mínimo de transportadores; la gravedad hace el transporte | Estructura más alta y acero más pesado; el acceso de mantenimiento implica plataformas y polipastos; más difícil añadir una línea paralela después |
Para la mayoría de los proyectos de 1–2 t/h en terreno asequible, una disposición lineal de un solo nivel con una sección elevada sobre el secador y el molino es la opción más segura: se puede dar mantenimiento a cada máquina a nivel del suelo con una carretilla elevadora y un pórtico. Las disposiciones en torre se justifican económicamente donde el terreno es caro o la parcela es pequeña, y exigen una verdadera disciplina de ingeniería en torno a las plataformas de acceso — no es lugar para la improvisación. Los proveedores promocionan mucho las «plantas torre»; trate ese argumento como una afirmación sobre la huella que debe verificarse contra su propia parcela, no como algo por defecto.
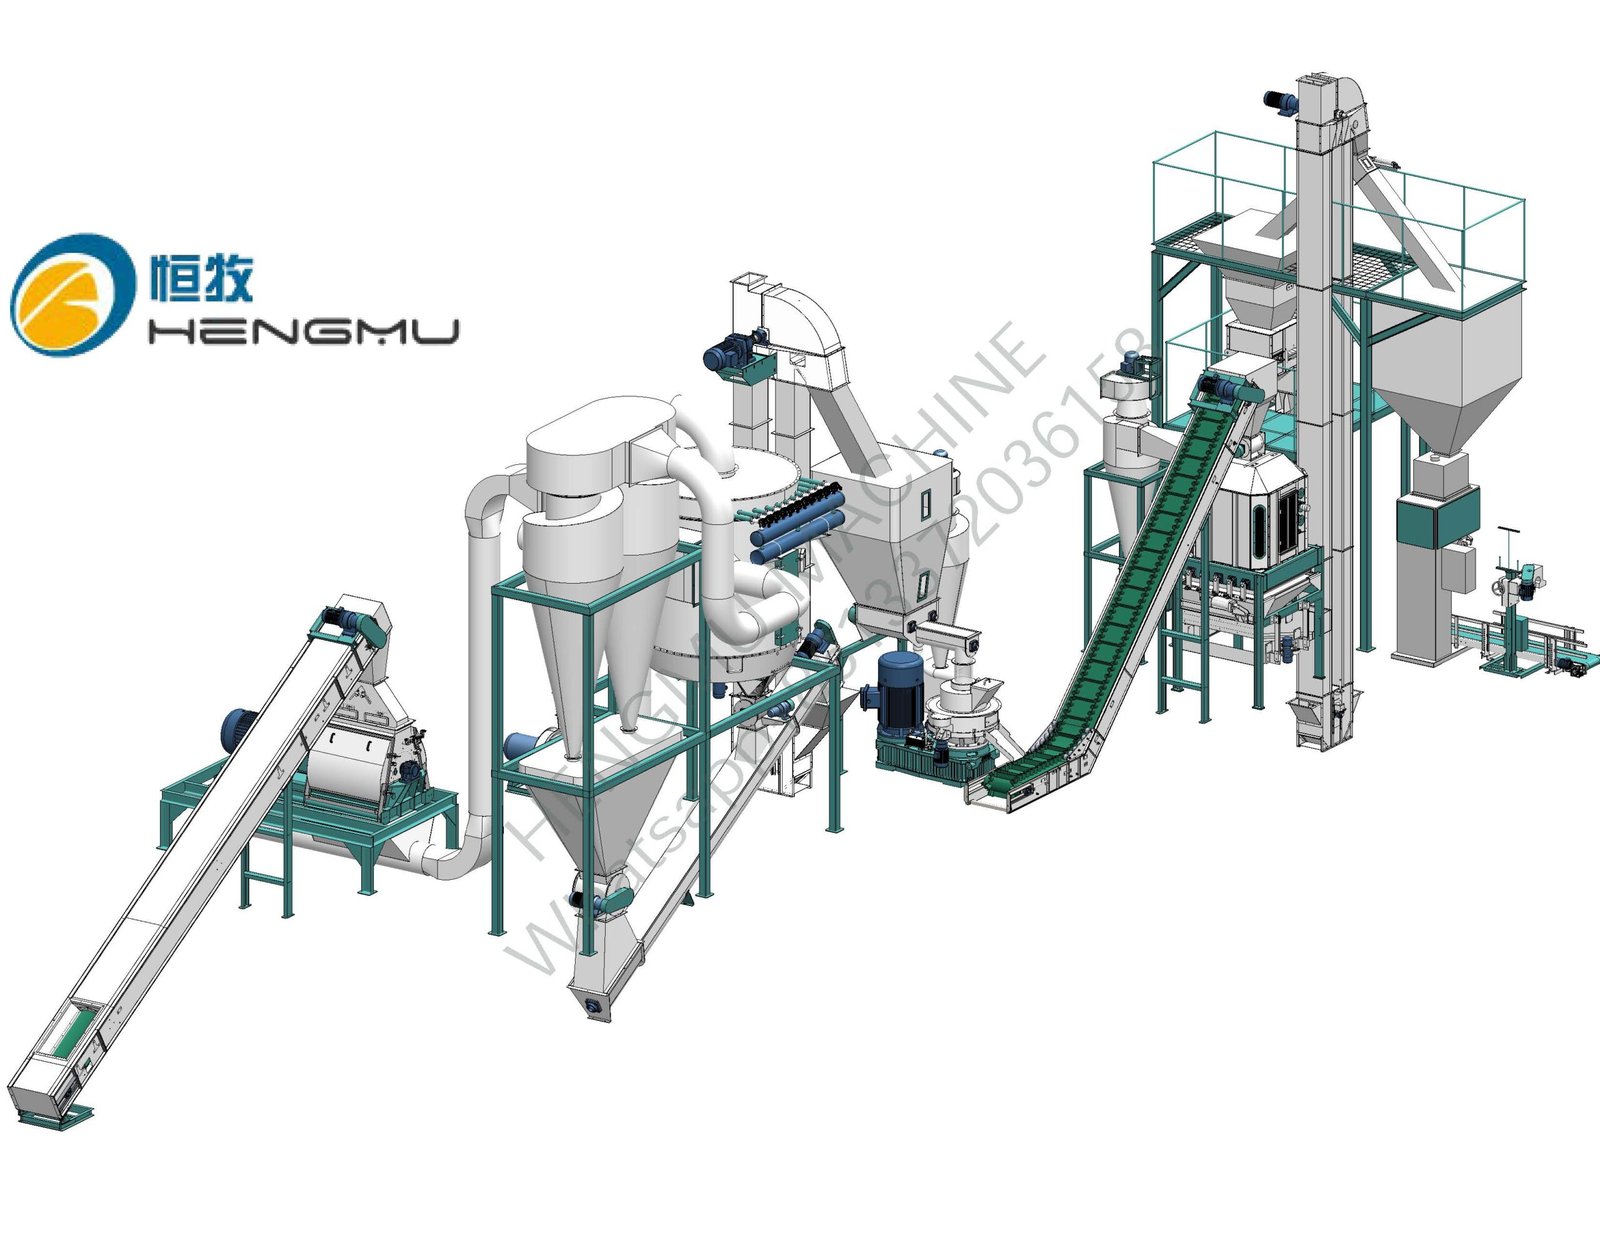
6. Zonifique la planta tal como lo hará un análisis de peligro por polvo
El polvo de madera es un polvo combustible, y los organismos reguladores lo tratan como tal. La OSHA hace cumplir el peligro mediante la Cláusula de Deber General cuando las acumulaciones y las fuentes de ignición no están controladas, y la referencia de diseño en Norteamérica es ahora NFPA 660 — la edición de 2025, publicada en noviembre de 2024, que fusionó las seis normas anteriores sobre polvos combustibles, incluida la NFPA 664 para instalaciones de procesamiento de madera, en un solo documento. En la UE, el aspecto del hardware — equipo eléctrico protegido contra explosiones, venteo, supresión — se rige por el marco ATEX, Directiva 2014/34/UE. Cualquiera que sea la denominación en su jurisdicción, la lógica de un análisis de peligro por polvo (DHA) es la misma, y es una revisión de la disposición: dónde puede acumularse el polvo, dónde puede suspenderse, dónde puede encenderse y dónde se propaga un evento.
De ello se derivan cuatro consecuencias para la disposición, y todas ellas son baratas sobre el papel y caras después de la construcción:
- Los colectores de polvo van fuera o protegidos. Las casas de bolsas y los ciclones con potencial de deflagración se colocan al aire libre, o en interiores solo con supresión homologada, venteo a una zona segura o venteo sin llama — este es exactamente el patrón que la OSHA documentó en acciones coercitivas contra plantas de pélets estadounidenses, donde un incendio que viajó por los conductos desde un colector de polvo de enfriador encendió silos y destruyó el edificio. Un colector exterior sobre una plataforma de acero cuesta una cimentación; uno interior cuesta un sistema de supresión y un historial de inspecciones.
- Separe la sala de reducción de tamaño. La molienda por martillos produce el polvo más fino y fácilmente inflamable de la planta. Deles su propio compartimento con construcción limitadora de daños, o coloque los molinos al aire libre bajo cubierta, para que un evento allí no se propague a la nave de peletización.
- Mantenga la fuente de calor del secador a distancia. El quemador y las zonas de polvo fino no deben compartir sala. La detección y supresión de chispas en el conducto de escape del secador son práctica estándar, pero la disposición debe aun así hacer que el conducto sea corto y el quemador accesible.
- Zonifique la parte eléctrica. Las áreas con polvo susceptibles de suspenderse necesitan equipos con certificación ATEX o clasificados de otro modo: motores, interruptores, luminarias. Marque esas zonas en el plano antes de que nadie pida el hardware.
Las aseguradoras también leen las disposiciones, y un plan que ya muestra zonas de polvo separadas, colectores exteriores y rutas de escape despejadas se tarifica como una clase de riesgo distinta.
7. Dimensione el transformador para la corriente de arranque, no para la carga en régimen
Sume las placas de características y obtendrá la respuesta equivocada. El motor más grande de una línea de pélets — en nuestra propia prensa de matriz anular vertical YPM850, 280 kW que impulsa una línea de 4–5 t/h — no consume su potencia nominal de forma continua, pero sí absorbe una corriente de irrupción considerable al arrancar, y el ventilador del secador también. Dimensione el suministro para la secuencia de arranque, añada margen para un segundo molino futuro y decida la posición de la sala de interruptores en la disposición mientras los tendidos de cables aún son baratos.
Vale la pena conocer el dato operativo antes de negociar la energía con su compañía eléctrica. Usando el rango del INL de 75–275 kWh por tonelada para peletización y transporte, una línea de 2 t/h que funciona 6.000 horas al año (12.000 toneladas) consume aproximadamente de 0,9 a 3,3 GWh anuales. Frente al precio medio industrial estadounidense de 9,64 centavos por kWh (EIA, Electric Power Monthly, agosto de 2026), eso supone entre unos 87.000 y 318.000 dólares al año — un rango lo bastante amplio como para que su preparación de materia prima, y no la marca de su prensa de pélets, decida dónde se sitúa dentro de él.
8. Ubique los puntos de captación de polvo con las máquinas, no después de ellas
La extracción de polvo es un elemento de la disposición, no un accesorio. Cada punto de transferencia — descarga del molino de martillos, entrada y salida de la prensa de pélets, toma de aire del enfriador, tamizadora, ensacadora — necesita una campana, un conducto y caudal de aire, y los conductos tienen que ir por algún sitio. Cuando el diseño de extracción llega después de colocar las máquinas, el resultado es siempre el mismo: conductos que serpentean alrededor de las vigas, tramos horizontales largos en los que se deposita el polvo en su interior y captaciones demasiado lejos de la fuente para funcionar.
Sobre el plano, recorra la trayectoria del material y marque cada punto donde el polvo puede pasar al aire, luego agrupe las máquinas de modo que un solo colector sirva a una zona en lugar de a toda la planta a través de kilómetros de conducto. Las casas de bolsas de chorro pulsante se han convertido en el estándar para las plantas de biomasa por una razón — limpieza continua, alta eficiencia de separación — pero su rendimiento depende por completo de la disposición de los conductos. Tramos cortos, pendientes pronunciadas, sin tramos muertos y puertas de inspección que una persona pueda alcanzar de verdad.
9. Déle a mantenimiento el espacio necesario para cambiar una matriz
La matriz anular es la pieza que sus operarios manipularán con más frecuencia, y manipularla mal cuesta horas. Una matriz para una planta de tamaño medio es un pesado anillo de acero; cambiarla en un rincón estrecho con un polipasto de cadena balanceándose sobre equipos en funcionamiento es la forma en que se dañan espaldas y rodamientos. En el plano, dele a la peletizadora suficiente suelo libre para extraer la matriz y el conjunto de rodillos, depositarlo y maniobrar una carretilla o un puente grúa, y guarde las matrices de repuesto en estanterías cercanas, no en el rincón lejano del patio donde se oxidan.
El mismo criterio se aplica al molino de martillos (los cambios de criba y de martillos son frecuentes), al secador (acceso al quemador y al filtro de mangas) y a la línea de ensacado (servicio de film y báscula). Una buena prueba: para cada pieza de desgaste, trace en el plano la ruta desde la estantería de almacenamiento hasta la posición instalada. Si la ruta cruza la envolvente operativa de otra máquina, el plano no está terminado.
Mantenemos una guía actualizada sobre lectura de especificaciones de matrices —relación de compresión, patrón de taladros, qué significan para los proveedores—, porque la mayoría de las discusiones sobre matrices empiezan en la hoja de especificaciones, no en la llave inglesa.
10. Planifique el lado de salida con el mismo cuidado que el de entrada
Los pélets salen de la planta como producto, y el flujo de salida decide su coste de mano de obra por tonelada enviada. El enfriador debe descargar a la criba, y la criba al ensacado o a la carga a granel, y cada paso necesita amortiguación, porque la línea de ensacado se detendrá y, cuando lo haga, la planta seguirá funcionando hacia los silos o se detendrá con ella.
Decida pronto qué proporción de la producción se ensaca (sacos minoristas de 15 kg, sacos de granel de 1.000 kg) frente a la que se carga a granel, porque ambos flujos necesitan naves distintas. El producto ensacado requiere una nave limpia, seca y con control de polvo, con espacio para palés y enfardado; el granel requiere un silo de carga y un puente báscula en la puerta. Intentar hacer ambas cosas en un rincón de la nave de producción es el error clásico, y luego se manifiesta como polvo en los sacos y carretillas en el carril de incendios.
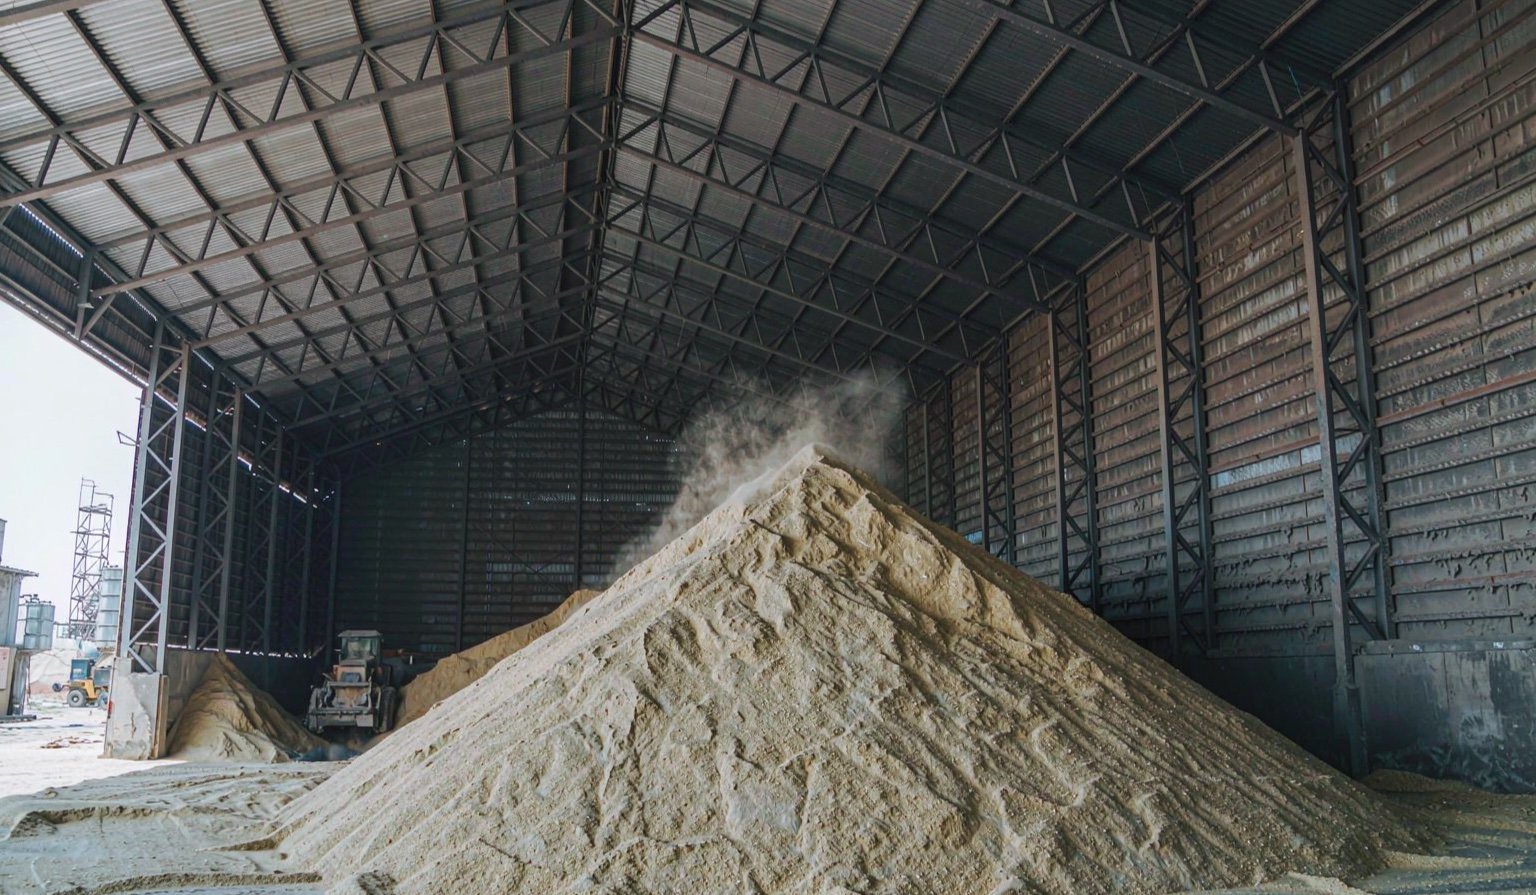
11. Deje espacio para la segunda línea, a propósito
Casi todas las plantas de pélets exitosas que hemos suministrado se han ampliado, y las que lo hicieron a bajo coste habían reservado espacio desde el primer día: una zona de ampliación con el mismo retículo de columnas, un transformador dimensionado con holgura, un plano de patio donde la segunda nave de materia prima no compite con los camiones de la primera línea. Pida al proveedor un presupuesto del plano con una segunda línea dibujada a trazos. Si no puede, el plano se dibujó para su lista de equipos, no para su negocio.
El espacio de ampliación más económico es vertical: la altura que ya construyó y la altura que puede añadir a la estructura de acero. El segundo más económico es la nave contigua a la sala de molienda existente. El más caro es una segunda parcela con sus propios permisos, accesos y servicios.
12. Documente el plano como un conjunto de decisiones
Cuando el plano sea definitivo, adjunte un registro de decisiones de una página: base de tonelaje, rango de humedad de la materia prima, días de almacenamiento, disposición elegida y por qué, zonas de polvo, tamaño del transformador, espacio de ampliación. Esta página rinde más que el propio plano: evita que el siguiente proveedor replantee la planta, acorta la conversación con la autoridad de incendios y explica a su futuro gerente de operaciones por qué la nave de ensacado está donde está.
Cinco errores de diseño que seguimos encontrando en campo
- Colectores de polvo en interior. El rincón más caro de escatimar, porque corregirlo después implica sistemas de supresión, conductos de ventilación a través del techo y una reinspección, o un incidente.
- Secador corto de altura, no de capacidad. El tambor cabe, pero no hay espacio para el quemador, la chimenea ni el espacio de extracción para mantenimiento, así que los conductos se estrangulan y el caudal de aire nunca alcanza el de diseño.
- Rutas de camiones y carretillas que se cruzan. En cada turno, decenas de veces, con conductores que lo han hecho mil veces. Termina exactamente como cabe esperar.
- Nave de ensacado que comparte aire con la sala de molienda. El polvo fino migra, los sacos se ensucian y el producto «premium» se envía con reclamaciones.
- Silo y carga añadidos como ocurrencia tardía. La carga a granel necesita altura para la descarga por gravedad y un puente báscula en la ruta de los camiones, y ambas cosas son difíciles de adaptar junto a una planta en funcionamiento.
Referencia rápida: lo que suele requerir cada rango de capacidad
La siguiente tabla condensa lo que solemos recomendar en proyectos de HENGMU. Tómela como punto de partida para la conversación con su proveedor y su estudio del emplazamiento, no como sustituto de ninguno de los dos.
| Capacidad | Disposición que suele imponerse | Factor determinante de la altura | Mayor riesgo del diseño | Ruta de expansión |
|---|---|---|---|---|
| 0,5–1 t/h | Lineal de un solo nivel en una nave | Altura de la secadora rotativa o de flujo de aire | Zona de secado y captación de polvo bajo cubierta | Añadir un segundo molino en el mismo eje |
| 1–2 t/h | Lineal con un vano alto sobre secadora + molino | Tambor de secado, chimenea y tolva de alimentación del molino | Ruta de camiones que cruza el carril de la carretilla elevadora | Segunda línea en el vano de ampliación reservado |
| 3–5 t/h | Patio en forma de L, zonas separadas | Múltiples elevadores; cámara de enfriamiento; silo de carga | Colectores interiores y aire sucio/limpio compartido | Línea paralela; margen del transformador previsto |
Si todavía está en la fase de lista de equipos, nuestra descripción general completa de la línea de producción muestra cómo se encadenan las máquinas, y la guía de la secadora de aserrín cubre la sección que suele determinar el tamaño del edificio. Para el apartado de almacenamiento —silos, emisión de gases, humedad—, lea el artículo dedicado al almacenamiento. Y cuando esté listo para comparar proveedores, lléveles su base de tonelaje y esta lista de decisiones antes de permitir que le presenten un precio. Un proveedor que se implica en las cuestiones de distribución es un proveedor con el que se puede construir; uno que devuelve un plano genérico y un descuento ya le ha dicho todo lo que necesita saber.