
Ergens tussen de aanbetaling en de eerste container ontvangt de meeste kopers van een pelletfabriek een indelingsontwerp van hun leverancier van apparatuur. Het komt aan als een PDF, ziet er overzichtelijk uit en wordt gearchiveerd. Twee jaar later verklaart diezelfde tekening waarom de heftruck achttien keer per dienst de vrachtwagenbaan kruist, waarom de stofafscheider binnen boven de bedieningsruimte hangt, en waarom de tweede pelletpers er nooit in paste.
De fabrieksindeling is de goedkoopste plek in het hele project om de kosten per ton te corrigeren, want een lijn inkt op papier verplaatsen kost niets en een stalen gebouw verplaatsen kost een fortuin. Het is ook het enige document dat uw brandweer, uw verzekeraar en uw nutsbedrijf allemaal zullen lezen. In onze eigen projecten — HENGMU levert pelletlijnen sinds 2004, nu vanuit een fabriek van 40.000 m² met meer dan 150 medewerkers — zijn de fabrieken die in de eerste maand de nominale capaciteit halen bijna nooit die met de beste machines. Het zijn die waarvan de eigenaren over de indeling discussieerden voordat ze over de prijs discussieerden.
Hier zijn de twaalf beslissingen die ertoe doen, in de volgorde waarin ik ze zou nemen.
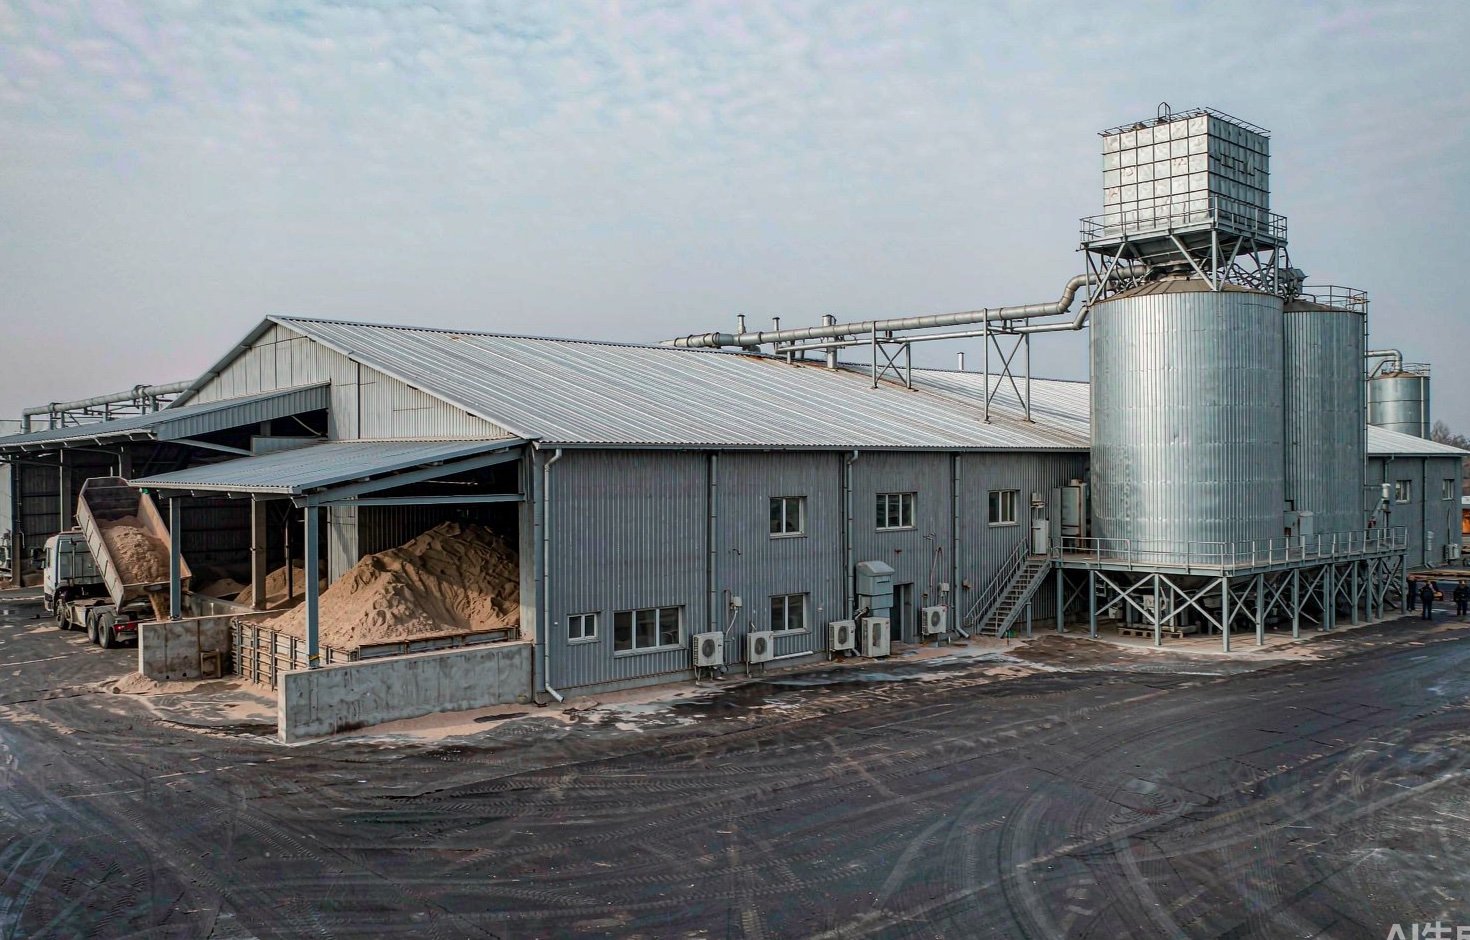
1. Bepaal het jaarlijkse tonnage voordat u één machine plaatst
Een indeling wordt bepaald in ton per jaar, niet in ton per uur. Twee lijnen die beide "2 t/u" aangeven, hebben verschillende gebouwen nodig als de ene 2.000 uur per jaar draait en de andere 6.000. Het aantal ploegen, de seizoensgebondenheid van de grondstof en het geplande onderhoud zitten allemaal in dat getal vervat.
Begin bij de grondstof die u daadwerkelijk kunt veiligstellen: zaagselresten binnen vrachtwagenafstand, gecontracteerd volume per maand, vochtbereik over de seizoenen. Vermenigvuldig de veilige uurcapaciteit met een realistische jaarlijkse bedrijfstijd — voor een fabriek met één ploeg is dat 2.000–2.500 uur, voor twee ploegen 4.000–4.500, en 6.000+ alleen als u nachtdiensten kunt bezetten en reserveonderdelen op locatie kunt houden. Alles stroomafwaarts, van silovolume tot verpakkingssnelheid, moet terug te herleiden zijn tot dat tonnage. Als u het tonnagegetal niet kunt verdedigen, kunt u het gebouw ook niet verdedigen.
2. Bepaal de lijn op natte tonnen, niet op droge tonnen
De meest voorkomende dimensioneringsfout die ik zie, is een koper die "2 t/u" leest in een brochure van een pelletpers en grondstofverwerking voor 2 t/u bestelt. De pers ziet alleen maar droog, voorbereid zaagsel. De weegbrug ziet nat materiaal met al zijn water.
Hout komt de fabriek binnen met 35–55% vocht, afhankelijk van de bron, en afgewerkte ENplus A1-pellets moeten de fabriek verlaten met ≤10% vocht, een duurzaamheid van ≥98,0% en fijnstof van ≤1,0% (de limieten staan in het ENplus Handbook, deel 3). Elk procentpunt inkomend vocht is water dat de droger moet verdampen, en het drooggedeelte — niet de pelletpers — bepaalt meestal hoe groot uw gebouw moet zijn.
De onderstaande berekening gaat uit van geen verwerkingsverliezen, wat in de praktijk nooit gebeurt; reken op een paar procent meer aanvoer per ton verkoopbare pellets. Toch laat ze zien waarom een indeling die voor "2 t in" is gebouwd, een pers van 2 t/u stilletjes laat verhongeren.
| Inkomend vocht | Droge stof per ton natte aanvoer | Pellets eruit bij 10% vocht (t) | Verdampt water (t) | Natte aanvoer nodig per ton pellets (t) |
|---|---|---|---|---|
| 35% | 0.65 | 0.72 | 0.28 | 1.39 |
| 40% | 0.60 | 0.67 | 0.33 | 1.50 |
| 45% | 0.55 | 0.61 | 0.39 | 1.64 |
| 50% | 0.50 | 0.56 | 0.44 | 1.80 |
Waterverdamping is het dure deel. Veld- en reviewgegevens voor biomassadroging schommelen rond 2,7–3,6 MJ warmte per kilogram verdampt water zodra systeemverliezen worden meegeteld, in overeenstemming met het bereik van 1.300–3.500 Btu/lb dat in door het Amerikaanse DOE gesteunde literatuur wordt genoemd. Bij 40% inkomend vocht is dat ruwweg 900–1.200 MJ warmte per ton afgewerkte pellets — een orde van grootte meer energie dan het pelletiseren zelf, dat in gemeten studies op 75–275 kWh elektriciteit per ton wordt gesteld (gegevens van Idaho National Laboratory via OSTI). Wanneer u de fabriek indeelt, verdienen de droger en zijn warmtebron de grootste ruimte, de hoogste vrije hoogte en de meeste aandacht voor luchtstroming.
Als u de details aan de drogerzijde wilt — brandstofkeuze, veiligheidsvergrendelingen, waarom u niet onder 8% uitgangsvocht moet drogen — hebben we dat al behandeld in een aparte koopgids voor drogers, en het onderliggende vochtvenster voor pelletiseren is gedocumenteerd in de Technische gids van Biomass Connect.
3. Reserveer grondstofdagen, niet grondstofruimte
Kopers vragen vaak: “hoeveel vierkante meter voor de zaagselhoop?” De betere vraag is: hoeveel productiedagen moet het terrein aankunnen? Dat aantal komt voort uit uw leveringsrisico, niet uit een vuistregel. Een fabriek naast een grote zagerij met dagelijkse leveringen kan op twee of drie dagen overdekte opslag draaien. Een fabriek die seizoensgebonden landbouwresten inkoopt, of snippers aanvoert van verspreide bosbouwcontractors, heeft weken buffer nodig, anders staat hij stil zodra het regent.
Drie lay-outregels volgen direct:
- Scheid op vocht, niet op houtsoort. Natte snippers en droge schaafsel van de schaafbank mogen nooit op dezelfde hoop; u betaalt dan dubbel om het mengsel te drogen. Geef het terrein minstens twee ontvangstpunten, zodat ladingen in de juiste hal kunnen worden gestort.
- Dek af wat u snel verwerkt tot pellets. Open hopen nemen vocht op van boven en verliezen fijne deeltjes aan de wind. Alles wat langer dan een paar dagen blijft liggen, hoort onder dak, met een verharde vloer en drainage die voorkomt dat de hoop grondwater opzuigt.
- Houd de vrachtwagenroute eenrichtingsverkeer. Een kipper die achteruit een doodlopend eind in rijdt terwijl de lader erachterlangs komt, is een bijna-ongeluk dat wacht op een ploegwissel. Markeer de stroom op de tekening: inrit, storten, laden, uitrit, in die volgorde, zonder kruisingen.
Bulk eindproduct in pellets brengt dezelfde logica omgekeerd met zich mee — silovolume versus een magazijn met zakken. Die kant behandelen we, inclusief het koolmonoxiderisico bij besloten pelletopslag, in een apart artikel over opslag.
4. Bepaal de hoogte voordat u de droger koopt
Pelletslijnen zijn zwaartekrachtmachines. Materiaal valt van droger naar molen, van molen naar koeler, van koeler naar zeef en afvuller, en elke meter val die u niet bouwt, moet u vervangen door een transportband, een bunker en nog een stofafzuigpunt. Vrije hoogte is meestal het eerste wat een goedkoop gebouw u niet kan bieden, en het laatste wat iemand achteraf wil aanpassen.
Werk de hoogtes op papier van onderaf door: wat heeft de koeler nodig voor luchtplenum en afvoer? Hoeveel val heeft de inlaat van de pelletmolen nodig voor een gelijkmatige toevoer? Waar staan de droogtrommel en zijn brander, en hoe hoog moet de afvoerschoorsteen boven de nok uitkomen? Alleen al een trommeldroger kan het grootste deel van de nuttige hoogte van een gebouw met één verdieping opslokken. Daarom staan serieuze lijnen in een hoge staalconstructie of wordt het proces over twee niveaus verdeeld.
Een nuttige discipline: teken de stroom met “vrije val”-pijlen waar materiaal door zwaartekracht kan bewegen, en tel de mechanische transportmiddelen die overblijven. Als de lay-out van een leverancier meer elevatoren en kettingtransporteurs nodig heeft dan de uwe, heeft hij ook meer motoren, meer stofafzuigkappen en meer lagers om te smeren. Het aantal transportmiddelen is een maatstaf voor de levensduurkosten.
5. Kies bewust een van de drie opstellingen
Vrijwel elke pelletfabriek valt in een van drie opstellingen. Elk is ergens juist; geen enkele is overal juist.
| Opstelling | Hoe het eruitziet | Waar het wint | Wat het u kost |
|---|---|---|---|
| Lineair, één niveau | Eén lange hal; versnipperen → malen → drogen → pelletiseren → koelen → afvullen in een rechte lijn, verbonden door elevatoren en transportbanden | Lange, goedkope kavels; gemakkelijke vrachtwagentoegang aan beide uiteinden; eenvoudigste onderhoudstoegang en toekomstige machinewissels | Meeste transportaandrijvingen en stofafzuigpunten; langste gebouw; meer loopafstand voor operators |
| L-vormig / U-vormig terrein | Productie in de ene vleugel, grondstofterrein in de andere, laden van eindproduct aan de derde zijde | Scheidt vuil inkomend verkeer van schoon uitgaand laden; past bij onregelmatige kavels; brandwegen blijven eenvoudig vrij | Overdrachtspunten in de hoek vragen extra bunkers en vrije hoogte; langere civiele werken |
| Toren / gestapeld | Proces gestapeld over twee tot vier niveaus, zodat materiaal door de lijn valt | Kleine percelen en dure grond; minste transportbanden; zwaartekracht verzorgt het transport | Hoogste constructie en zwaarste staal; onderhoudstoegang vereist platforms en hijswerktuigen; later een parallelle lijn toevoegen is moeilijker |
Voor de meeste projecten van 1–2 t/h op betaalbare grond is een lineaire indeling op één niveau met een hoog gedeelte boven de droger en de molen de veiligere keuze: elke machine is op vloerniveau te onderhouden met een heftruck en een portaalkraan. Torenindelingen verdienen zich terug waar grond duur is of het perceel klein, en ze vereisen echte ingenieursdiscipline rond toegangsplatforms — geen plek voor improvisatie. Leveranciers promoten “toreninstallaties” sterk; beschouw die verkooppraat als een ruimteclaim die tegen uw eigen perceel moet worden geverifieerd, niet als standaard.
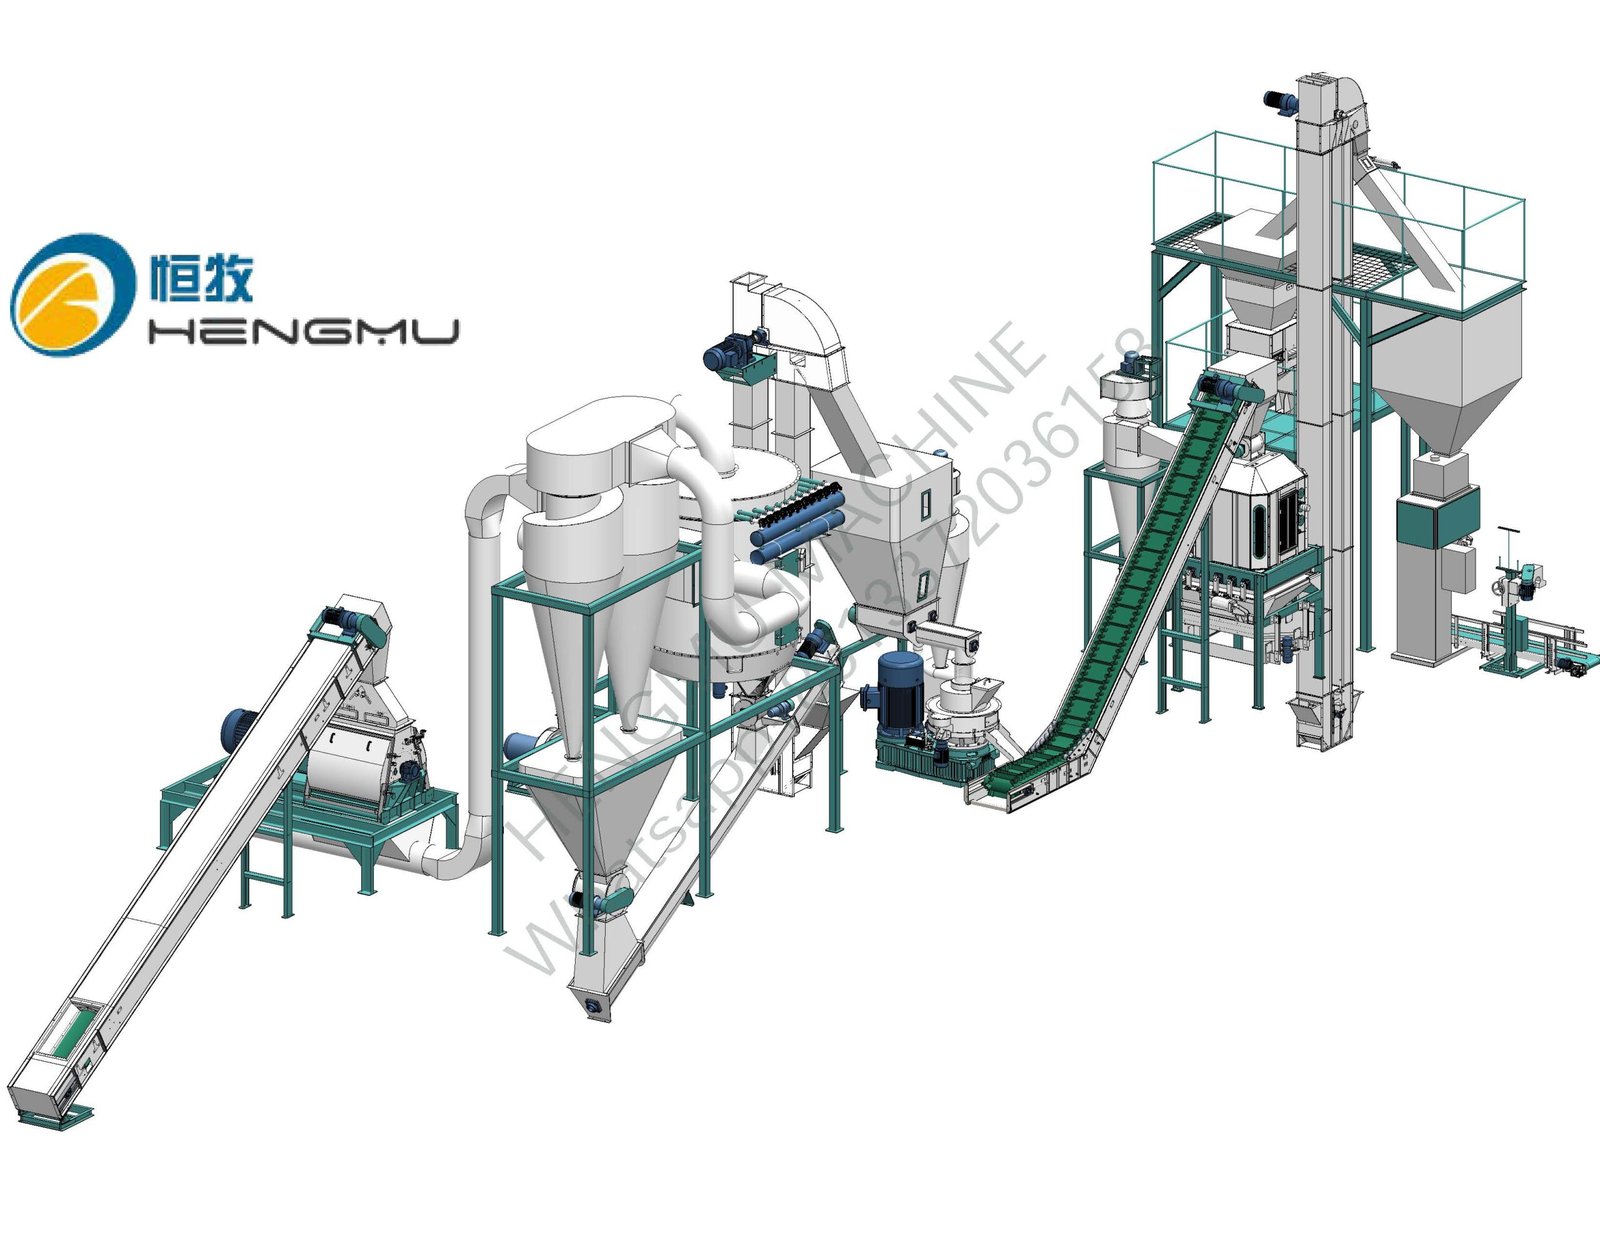
6. Deel de fabriek in zones in zoals een stofexplosieanalyse dat zou doen
Houtstof is een brandbaar stof, en toezichthouders behandelen het als zodanig. OSHA handhaaft het gevaar via de General Duty Clause wanneer ophopingen en ontstekingsbronnen niet onder controle zijn, en de ontwerpreferentie in Noord-Amerika is nu NFPA 660 — de editie van 2025, uitgegeven in november 2024, die de zes eerdere normen voor brandbaar stof, waaronder NFPA 664 voor houtverwerkingsfaciliteiten, in één document heeft samengevoegd. In de EU valt de hardwarekant — explosieveilig elektrisch materieel, afblazen, blusinrichtingen — onder het ATEX-kader, Richtlijn 2014/34/EU. Hoe uw rechtsgebied het ook noemt, de logica van een stofexplosieanalyse (DHA) is dezelfde, en het is een indelingsbeoordeling: waar kan stof zich ophopen, waar kan het zweven, waar kan het ontbranden, en waar plant een gebeurtenis zich voort.
Hieruit volgen vier indelingsconsequenties, en elke ervan is goedkoop op papier en duur na de bouw:
- Stofafscheiders horen buiten, of beschermd. Zakfilters en cyclonen met deflagratiepotentieel worden buiten geplaatst, of binnen alleen met gecertificeerde blusinrichtingen, afblazen naar een veilige zone, of vlamloos afblazen — precies het patroon dat OSHA vastlegde in handhavingsacties tegen Amerikaanse pelletfabrieken, waar een brand die via kanalen van een koeler-stofafscheider kwam silo's ontstak en het gebouw verwoestte. Een buitenshuis opgestelde afscheider op een stalen platform kost een fundering; een binnenshuis exemplaar kost een blussysteem en een inspectiegeschiedenis.
- Scheid de verkleiningsruimte. Hamerfrezen produceren het fijnste en gemakkelijkst ontbrandbare stof in de fabriek. Geef ze een eigen compartiment met schadebeperkende constructie, of plaats de molens buiten onder een afdak, zodat een gebeurtenis daar zich niet voortplant naar de pelletiseerhal.
- Houd de warmtebron van de droger op afstand. De brander en de fijnstofzones mogen niet dezelfde ruimte delen. Vonkdetectie en blussing in het afvoerkanaal van de droger zijn standaardpraktijk, maar de indeling moet het kanaal toch kort en de brander toegankelijk houden.
- Deel de elektrische installatie in zones in. Zones met stof dat kan zweven vereisen ATEX-gecertificeerde of anderszins geclassificeerde apparatuur: motoren, schakelaars, armaturen. Markeer die zones op de tekening voordat iemand hardware bestelt.
Verzekeraars lezen indelingen ook, en een plan dat al gescheiden stofzones, buitenshuis opgestelde afscheiders en duidelijke vluchtroutes toont, wordt geprijsd als een andere risicoklasse.
7. Dimensioner de transformator op aanloopstroom, niet op bedrijfsbelasting
Tel de typeplaatjes op en u krijgt het verkeerde antwoord. De grootste motor van een pelletlijn — op onze eigen YPM850 verticaal ringmatrijsmolen 280 kW, die een lijn van 4–5 t/h aandrijft — trekt niet continu zijn typeplaatje, maar wel een flinke aanloopstroom bij het starten, en dat geldt ook voor de drogerventilator. Dimensioner de voeding op de startvolgorde, voeg marge toe voor een toekomstige tweede molen, en bepaal de positie van de schakelruimte in de indeling terwijl de kabeltrajecten nog goedkoop zijn.
Het bedrijfsgetal is de moeite waard om te kennen voordat u over stroom onderhandelt met uw nutsbedrijf. Met de INL-range van 75–275 kWh per ton voor pelletiseren en transport verbruikt een lijn van 2 t/h die 6.000 uur per jaar draait (12.000 ton) jaarlijks ongeveer 0,9–3,3 GWh. Tegen de Amerikaanse industriële gemiddelde prijs van 9,64 cent per kWh (EIA, Electric Power Monthly, augustus 2026)is dat ergens tussen ongeveer $87.000 en $318.000 per jaar — een bereik zo breed dat uw grondstofvoorbereiding, niet het merk van uw pelletmolen, bepaalt waar u erbinnen uitkomt.
8. Plaats stofafzuigpunten bij de machines, niet erna
Stofafzuiging is een indelingsitem, geen accessoire. Elk overdrachtspunt — uitlaat van de hamermolen, inlaat en uitlaat van de pelletmolen, luchtafname van de koeler, zeef, zakkenvuller — heeft een kap, kanaal en luchtstroom nodig, en kanalen moeten ergens lopen. Wanneer het afzuigontwerp arriveert nadat de machines zijn geplaatst, is het resultaat altijd hetzelfde: kanalen die om balken heen kronkelen, lange horizontale trajecten waar stof zich binnenin afzet, en afzuigpunten die te ver van de bron liggen om te werken.
Loop op de tekening het materiaalpad af en markeer elk punt waar stof in de lucht kan komen, en groepeer machines zodat één afscheider een zone bedient in plaats van de hele fabriek via kilometers kanaal. Pulsstraal-zakfilters zijn om een reden de standaard geworden voor biomassafabrieken — continu reinigen, hoge scheidingsgraad — maar hun prestatie staat of valt met de kanaalindeling. Korte trajecten, steile hellingen, geen dode einden, en inspectieluiken die iemand daadwerkelijk kan bereiken.
9. Geef het onderhoud de ruimte om een matrijs te wisselen
De persring is het onderdeel dat uw operators het vaakst hanteren, en slechte hantering kost uren. Een persring voor een middelgrote fabriek is een zware stalen ring; er een verwisselen in een krappe hoek met een takel die boven bedrijfsapparatuur slingert, is precies hoe ruggen en lagers beschadigd raken. Geef de pelletpers op de indeling voldoende vrije vloer om de persring en de walsinrichting eruit te trekken, neer te leggen en een kar of kraan te manoeuvreren — en bewaar reservepersringen op rekken in de buurt, niet in de verre hoek van het terrein waar ze roesten.
Dezelfde denkwijze geldt voor de hamermolen (zeef- en hamerwissels zijn frequent), de droger (toegang tot brander en zakkenfilter) en de verpakkingslijn (folie en weegschaalonderhoud). Een goede test: trek voor elk slijtdeel op de tekening het pad van opslagrek naar ingebouwde positie. Als het pad het werkbereik van een andere machine kruist, is de indeling niet af.
Wij houden een doorlopende gids bij over het lezen van persringspecificaties — compressieverhouding, gatpatroon, wat leveranciers daarmee bedoelen — omdat de meeste discussies over persringen bij het specblad beginnen, niet bij de sleutel.
10. Plan de uitgaande kant net zo zorgvuldig als de inkomende
Pellets verlaten de fabriek als product, en de uitgaande stroom bepaalt uw arbeidskosten per verzonden ton. De koeler moet lossen in de screening, de screening in het verpakken of het bulk laden, en elke stap heeft buffer nodig — want de verpakkingslijn stopt, en als die stopt, draait de fabriek of door naar de silo's of stopt mee.
Bepaal vroeg welk deel van de productie wordt verpakt (zakken van 15 kg voor de detailhandel, big bags van 1.000 kg) en welk deel in bulk wordt geladen, want de twee stromen vragen verschillende ruimtes. Verpakt product wil een schone, droge, stofgecontroleerde hal met palletruimte en wikkelmachine; bulk wil een laadsilo en een weegbrug bij de poort. Beide proberen te doen in één hoek van de productiehal is de klassieke fout, en die komt later naar voren als stof in de zakken en heftrucks in de brandweg.
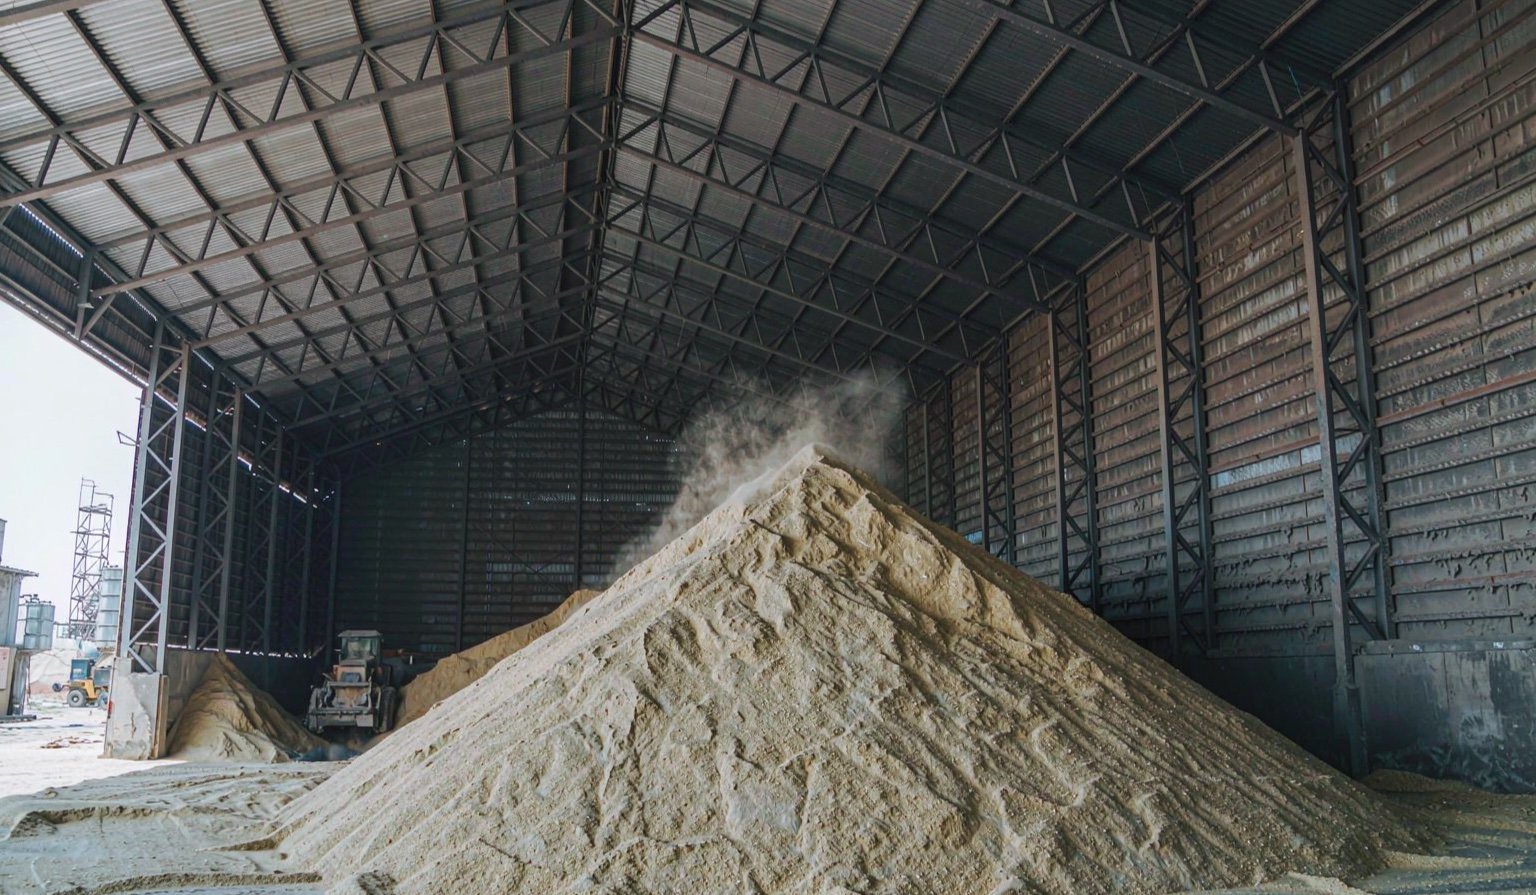
11. Laat bewust ruimte voor de tweede lijn
Vrijwel elke succesvolle pelletfabriek die wij hebben geleverd, is uitgebreid, en de fabrieken die goedkoop uitbreidden hadden vanaf dag één ruimte gereserveerd: een uitbreidingszone voor het gebouw met hetzelfde kolomgrid, een transformator met reservecapaciteit, een terreinindeling waarbij de tweede grondstoffenhal niet botst met de vrachtwagens van de eerste lijn. Vraag de leverancier de indeling te offreren met een gestippelde tweede lijn erin getekend. Als dat niet kan, is de indeling getekend voor hun apparatuurlijst, niet voor uw bedrijf.
De goedkoopste uitbreidingsruimte is verticaal — hoogte die u al hebt gebouwd en hoogte die u aan de staalconstructie kunt toevoegen — en de op één na goedkoopste is de hal naast de bestaande molenhal. De duurste is een tweede perceel met eigen vergunningen, poorten en nutsvoorzieningen.
12. Leg de indeling vast als een reeks beslissingen
Voeg bij de definitieve tekening een besluitenlog van één pagina: tonnagebasis, vochtbereik van de grondstof, opslagdagen, gekozen opstelling en waarom, stofzones, transformatorvermogen, uitbreidingsruimte. Deze pagina doet meer werk dan de tekening zelf — ze voorkomt dat de volgende leverancier de fabriek opnieuw uitdenkt, ze verkort het gesprek met de brandweer en ze vertelt uw toekomstige operationeel manager waarom de verpakkingshal staat waar ze staat.
Vijf indelingsfouten die we in de praktijk blijven tegenkomen
- Stofafscheiders binnen. De duurste hoek om op te bezuinigen, want het later oplossen betekent blusinstallaties, afvoerkanalen door het dak en een herinspectie — of een incident.
- Droger te klein in hoogte, niet in capaciteit. De trommel past, maar er is geen ruimte voor de brander, de schoorsteen of de onderhoudsruimte, dus de kanalen knikken en de luchtstroom haalt het ontwerp nooit.
- Kruisende routes voor vrachtwagens en heftrucks. Elke dienst, tientallen keren, met chauffeurs die het duizend keer hebben gedaan. Het eindigt precies zoals u verwacht.
- Verpakkingshal die lucht deelt met de molenhal. Fijn stof migreert, zakken worden vuil, en het “premium” product wordt met klachten verzonden.
- Silo en laadfaciliteit als bijzaak toegevoegd. Bulk laden vereist hoogte voor zwaartekrachtlossing en een weegbrug op de vrachtwagenroute — beide moeilijk achteraf aan te brengen naast een draaiende fabriek.
Sneloverzicht: wat elke capaciteitsklasse meestal wil
De onderstaande tabel vat samen wat wij doorgaans aanbevelen bij HENGMU-projecten. Beschouw het als startpunt voor het gesprek met uw leverancier en uw terreinopname, niet als vervanging van een van beide.
| Capaciteit | Opstelling die meestal wint | Bepalende hoogte | Grootste indelingsrisico | Uitbreidingspad |
|---|---|---|---|---|
| 0,5–1 t/u | Enkelvoudige lineaire opstelling in één loods | Opstelling met trommel- of luchtstroomdroger | Onderbouwde droging en stofafvoer | Een tweede molen op dezelfde as toevoegen |
| 1–2 t/u | Lineair met een hoge hal boven droger en molen | Droogtrommel, schoorsteen en toevoertrechter van de molen | Vrachtwagenroute die de heftruckbaan kruist | Tweede lijn in de gereserveerde uitbreidingshal |
| 3–5 t/u | L-vormig terrein met gescheiden zones | Meerdere elevatoren; koelplenum; laadsilo | Binnenopstelling van afscheiders en gedeelde stoffige/schone lucht | Parallelle lijn; ruimte voor transformator gepland |
Bevindt u zich nog in de fase van de apparatuurlijst, dan biedt onze volledige overzicht van de productielijn inzicht in hoe de machines op elkaar aansluiten, en de gids over de zaagseldroger behandelt het onderdeel dat doorgaans de afmetingen van het gebouw bepaalt. Voor de opslagkant — silo's, ontgassing, vocht — leest u het speciale artikel over opslag. En wanneer u klaar bent om leveranciers te vergelijken, legt u hun uw tonnagebasis en deze beslissingslijst voor voordat u hen een prijs laat uitbrengen. Een leverancier die meedenkt over de indelingsvragen, is een leverancier met wie u kunt bouwen; een die een generieke tekening en een korting terugstuurt, heeft u alles verteld wat u moet weten.