
Tra il pagamento del deposito e il primo container, la maggior parte degli acquirenti di impianti per pellet riceve dal fornitore delle attrezzature un disegno di layout. Arriva in PDF, sembra ordinato e viene archiviato. Due anni dopo, lo stesso disegno spiega perché il carrello elevatore attraversa la corsia dei camion diciotto volte per turno, perché il depolveratore si trova all'interno sopra la sala controllo e perché il secondo mulino per pellet non è mai entrato.
Il layout dell'impianto è il punto più economico dell'intero progetto in cui intervenire sul costo per tonnellata, perché spostare una linea d'inchiostro sulla carta non costa nulla mentre spostare un capannone in acciaio costa una fortuna. È anche l'unico documento che la vostra autorità antincendio, il vostro assicuratore e il vostro gestore elettrico leggeranno tutti. Nei nostri progetti — HENGMU fornisce linee per pellet dal 2004, oggi da uno stabilimento di 40.000 m² con oltre 150 dipendenti — gli impianti che raggiungono la capacità nominale nel primo mese non sono quasi mai quelli con le macchine migliori. Sono quelli i cui proprietari hanno discusso del layout prima di discutere del prezzo.
Ecco le dodici decisioni che contano, nell'ordine in cui le affronterei.
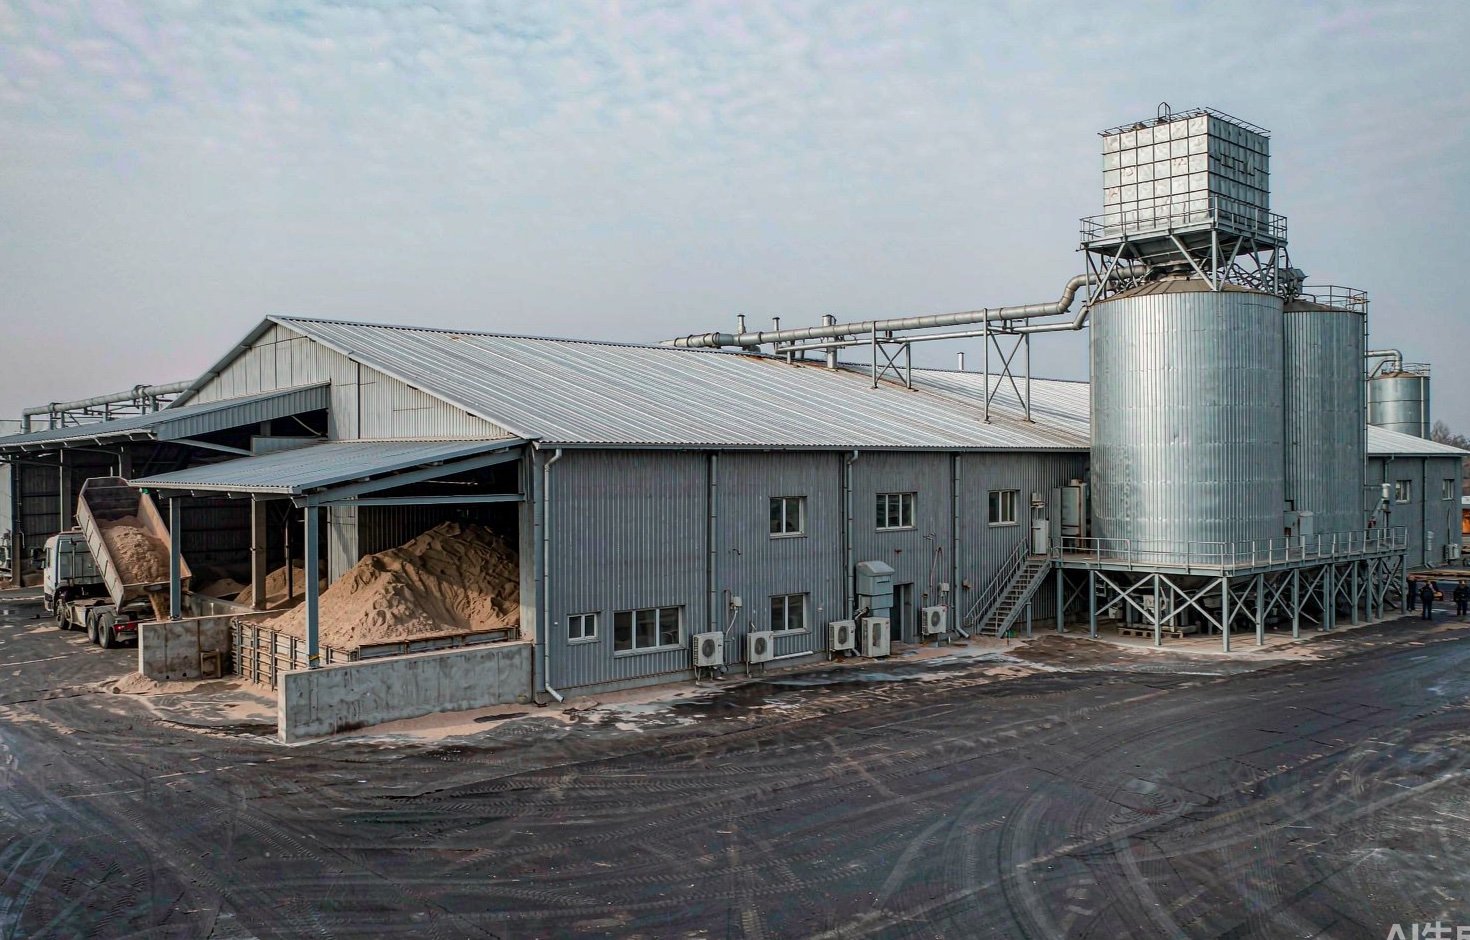
1. Definire il tonnellaggio annuo prima di posizionare una singola macchina
Un layout si dimensiona in tonnellate all'anno, non in tonnellate all'ora. Due linee che dichiarano entrambe «2 t/h» richiedono edifici diversi se una funziona 2.000 ore all'anno e l'altra 6.000. Numero di turni, stagionalità delle materie prime e manutenzione programmata rientrano tutti in quel numero.
Partite dalla materia prima che potete effettivamente garantirvi: residui di segheria a distanza percorribile da camion, volume contrattuale mensile, intervallo di umidità attraverso le stagioni. Moltiplicate la portata oraria sicura per un tempo di funzionamento annuo realistico: per un impianto a turno singolo sono 2.000-2.500 ore, per un'operazione a due turni 4.000-4.500, e oltre 6.000 solo se potete coprire la notte con il personale e tenere i ricambi in loco. Tutto ciò che sta a valle, dal volume dei silos alla velocità di insaccamento, dovrebbe risalire a quel tonnellaggio. Se non potete sostenere il numero del tonnellaggio, non potete sostenere nemmeno l'edificio.
2. Dimensionare la linea su tonnellate umide, non secche
L'errore di dimensionamento più comune che vedo è un acquirente che legge «2 t/h» sul depliant di un mulino per pellet e ordina la movimentazione delle materie prime per 2 t/h. Il mulino vede sempre e solo segatura secca e preparata. La pesa vede materiale umido con tutta la sua acqua.
Il legno entra in impianto al 35-55% di umidità a seconda della fonte, e il pellet finito ENplus A1 deve uscire a umidità ≤10% con durabilità ≥98,0% e fini ≤1,0% (i limiti sono stabiliti nell'ENplus Handbook, Parte 3). Ogni punto di umidità in ingresso è acqua che l'essiccatore deve evaporare, e la sezione di essiccazione — non il mulino per pellet — di solito decide quanto grande deve essere il vostro edificio.
Il calcolo seguente presuppone perdite di movimentazione nulle, cosa che in pratica non accade mai; prevedete qualche punto percentuale in più di alimentazione per tonnellata di pellet vendibile. Mostra comunque perché un layout costruito per «2 t in ingresso» affami silenziosamente un mulino da 2 t/h.
| Umidità in ingresso | Sostanza secca per tonnellata di alimento umido | Pellet in uscita al 10% di umidità (t) | Acqua evaporata (t) | Alimento umido necessario per tonnellata di pellet (t) |
|---|---|---|---|---|
| 35% | 0.65 | 0.72 | 0.28 | 1.39 |
| 40% | 0.60 | 0.67 | 0.33 | 1.50 |
| 45% | 0.55 | 0.61 | 0.39 | 1.64 |
| 50% | 0.50 | 0.56 | 0.44 | 1.80 |
L'evaporazione dell'acqua è la parte costosa. I dati di campo e di revisione sull'essiccazione delle biomasse si attestano intorno a 2,7-3,6 MJ di calore per chilogrammo di acqua evaporata una volta conteggiate le perdite di sistema, in linea con l'intervallo 1.300-3.500 Btu/lb citato nella letteratura sostenuta dal DOE statunitense. Al 40% di umidità in ingresso si tratta di circa 900-1.200 MJ di calore per tonnellata di pellet finito — un ordine di grandezza in più di energia rispetto alla pellettizzazione stessa, che studi misurati collocano a 75-275 kWh di elettricità per tonnellata (dati dell'Idaho National Laboratory via OSTI). Quando progettate il layout dell'impianto, l'essiccatore e la sua fonte di calore meritano l'involucro più grande, l'altezza libera maggiore e la massima attenzione al flusso d'aria.
Se desiderate i dettagli sul lato essiccatore — scelta del combustibile, interblocchi di sicurezza, perché non dovreste essiccare sotto l'8% di umidità in uscita — li abbiamo già trattati in una guida all'acquisto dell'essiccatore, e la finestra di umidità per la pelletizzazione a monte è documentata nella Guida tecnica Biomass Connect.
3. Riserva giorni di materia prima, non superficie per la materia prima
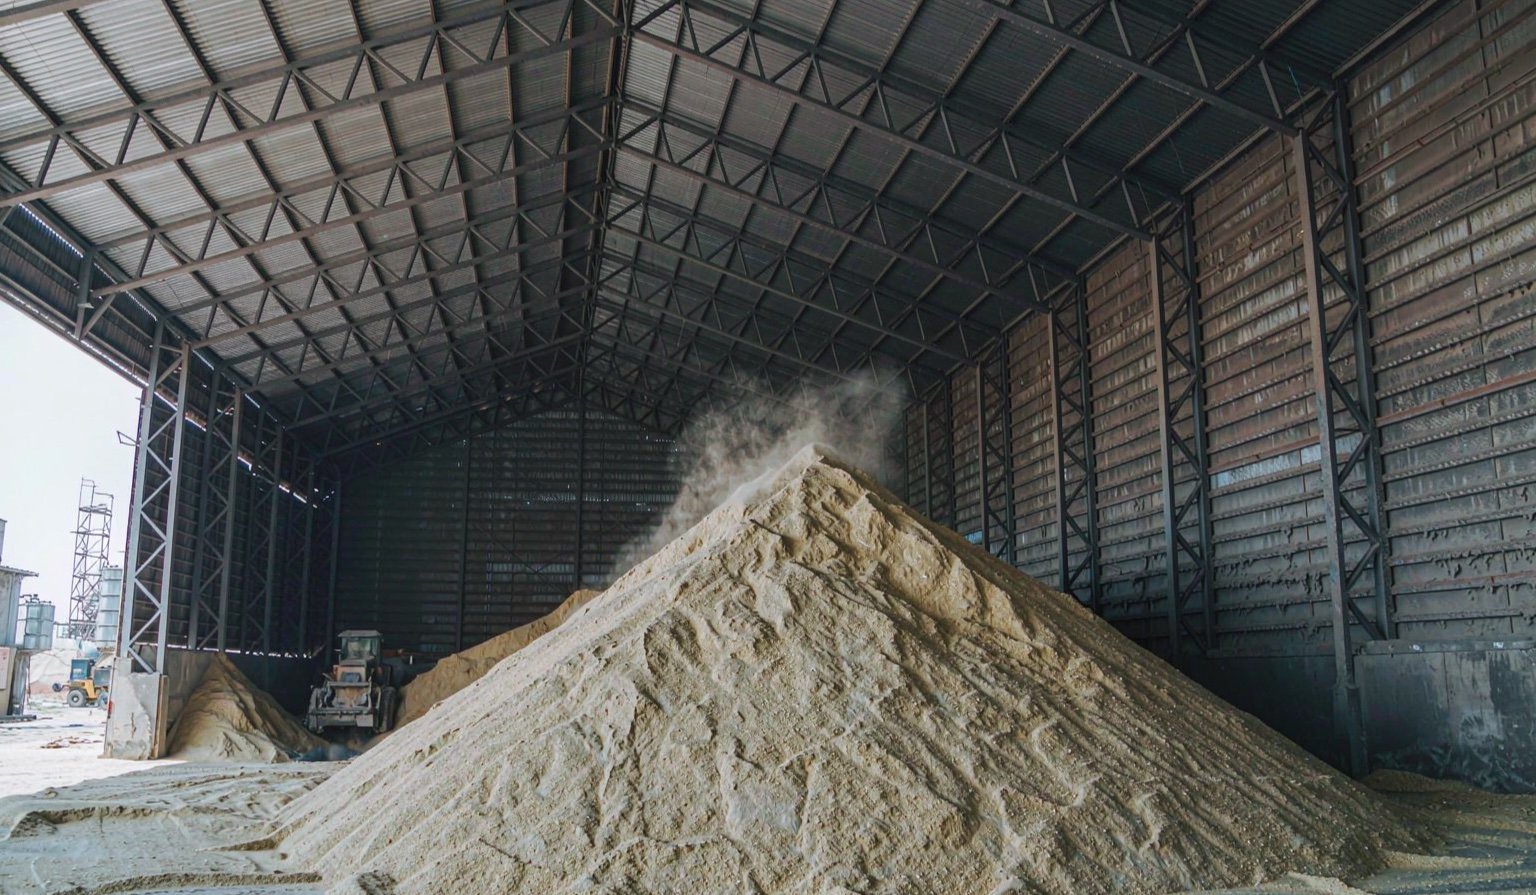
I buyer chiedono spesso «quanti metri quadri per il cumulo di segatura?» La domanda giusta è: quanti giorni di produzione deve coprire il piazzale? Quel numero deriva dal rischio di approvvigionamento, non da una regola empirica. Un impianto adiacente a una grande segheria con consegne giornaliere può funzionare con due o tre giorni di stoccaggio coperto. Un impianto che acquista residui agricoli stagionali, o trasporta cippato da contoterzisti forestali sparsi, ha bisogno di settimane di buffer, altrimenti si ferma ogni volta che piove.
Ne derivano direttamente tre regole di layout:
- Separare per umidità, non per specie. Cippato umido e trucioli secchi di piallatrice non devono mai condividere lo stesso cumulo: pagheresti due volte l'essiccazione della miscela. Prevedi almeno due punti di ricezione nel piazzale, così le consegne possono essere scaricate nella baia corretta.
- Copri ciò che pelletizzi a breve. I cumuli all'aperto assorbono umidità dall'alto e perdono fini a causa del vento. Tutto ciò che resta stoccato più di qualche giorno dovrebbe essere sotto tetto, con pavimentazione e drenaggio che impediscano al cumulo di assorbire acqua di falda.
- Mantieni il percorso dei camion a senso unico. Un ribaltabile che fa retromarcia in un vicolo cieco mentre il caricatore gli passa dietro è un near-miss in attesa del cambio turno. Segna il flusso sul disegno: ingresso, scarico, carico, uscita, in quest'ordine, senza incroci.
Il pellet sfuso finito porta la stessa logica al contrario — volume dei silos rispetto al magazzino insaccato. Trattiamo questo lato, incluso il rischio di monossido di carbonio nello stoccaggio del pellet in ambienti chiusi, in un articolo separato sullo stoccaggio.
4. Decidi l'altezza prima di acquistare l'essiccatore
Le linee di pellet sono macchine a gravità. Il materiale cade dall'essiccatore al mulino, dal mulino al raffreddatore, dal raffreddatore al selezionatore e all'insaccatrice, e ogni metro di caduta che non costruisci devi sostituirlo con un trasportatore, una tramoggia e un altro punto di captazione polveri. L'altezza libera è di solito la prima cosa che un edificio economico non può offrirti e l'ultima che chiunque voglia adattare in retrofit.
Calcola le altezze dal basso verso l'alto sulla carta: di cosa ha bisogno il raffreddatore per plenum dell'aria e scarico? Quanta caduta serve all'ingresso del mulino pellet per alimentare in modo costante? Dove si collocano il tamburo essiccatore e il suo bruciatore, e a che altezza deve superare il colmo del tetto il camino di scarico? Un solo essiccatore rotativo può consumare gran parte dell'altezza utile di un edificio a un piano, ed è per questo che le linee serie vanno in una struttura in acciaio alta oppure distribuiscono il processo su due livelli.
Una disciplina utile: disegna il flusso con frecce di «caduta libera» ovunque il materiale possa muoversi per gravità e conta i trasportatori meccanici rimanenti. Se il layout di un fornitore richiede più elevatori e trasportatori a catena del tuo, richiederà anche più motori, più cappe di aspirazione polveri e più cuscinetti da ingrassare. Il numero di trasportatori è un indicatore del costo operativo nel ciclo di vita.
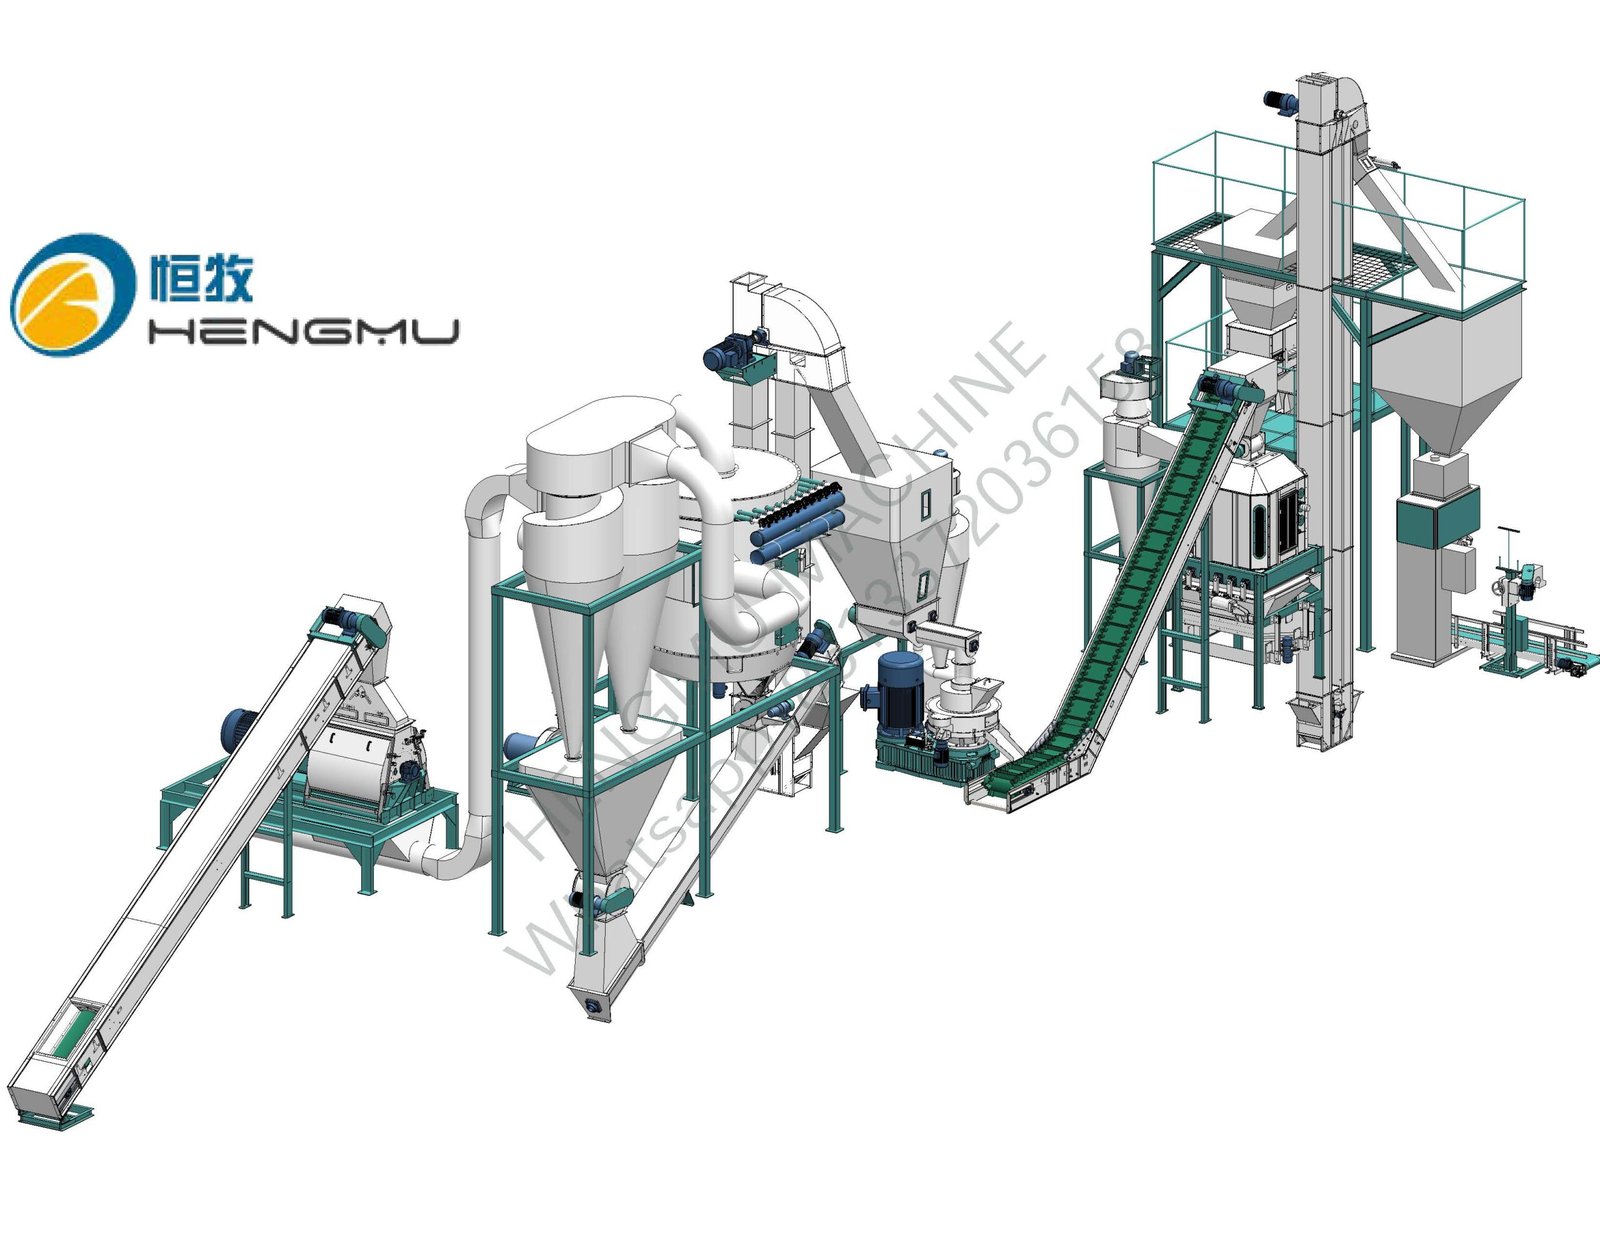
5. Scegli deliberatamente una delle tre configurazioni
Quasi ogni impianto di pellet rientra in una di tre configurazioni. Ognuna è giusta da qualche parte; nessuna è giusta ovunque.
| Configurazione | Come si presenta | Dove vince | Quanto ti costa |
|---|---|---|---|
| Lineare a livello singolo | Una lunga campata; cippatura → macinazione → essiccazione → pelletizzazione → raffreddamento → insacco in linea retta, collegati da elevatori e trasportatori | Lotti di terreno lunghi ed economici; facile accesso dei camion a entrambe le estremità; accesso alla manutenzione e sostituzione futura delle macchine più semplice | Più azionamenti di trasportatori e punti di captazione polveri; edificio più lungo; più spostamenti per gli operatori |
| Piazzale a L / a U | Produzione in un'ala, piazzale della materia prima in un'altra, carico del prodotto finito sul terzo lato | Separa il traffico in entrata sporco dal carico in uscita pulito; si adatta a lotti irregolari; le vie di fuga antincendio sono facili da mantenere libere | I punti di trasferimento agli angoli richiedono tramogge e altezze libere aggiuntive; opere civili più lunghe |
| Torre / impilato | Processo impilato su due a quattro livelli, così il materiale cade attraverso la linea | Piccoli appezzamenti e terreni costosi; minimo numero di trasportatori; la gravità fa il trasporto | Struttura più alta e acciaio più pesante; l'accesso alla manutenzione richiede piattaforme e paranchi; più difficile aggiungere una linea parallela in seguito |
Per la maggior parte dei progetti da 1–2 t/h su terreni accessibili, un layout lineare a livello singolo con una sezione alta sopra l'essiccatoio e il mulino è la scelta più sicura: puoi mantenere ogni macchina a livello del pavimento con un carrello elevatore e un carroponte. I layout a torre si ripagano dove il terreno è costoso o l'appezzamento è piccolo, e richiedono una vera disciplina ingegneristica per le piattaforme di accesso — non un luogo per improvvisazioni. I fornitori spingono molto le “tower plants”; tratta il loro discorso come una dichiarazione di impronta da verificare rispetto al tuo appezzamento, non come un'impostazione predefinita.
6. Suddividi l'impianto in zone come farebbe un'analisi del rischio polveri
La polvere di legno è una polvere combustibile, e le autorità di regolamentazione la trattano come tale. L'OSHA applica il rischio tramite la General Duty Clause quando gli accumuli e le fonti di accensione non sono controllati, e il riferimento progettuale in Nord America è ora NFPA 660 — l'edizione 2025, emessa nel novembre 2024, che ha fuso i sei precedenti standard sulle polveri combustibili, inclusa la NFPA 664 per gli impianti di lavorazione del legno, in un unico documento. Nell'UE il lato hardware — apparecchiature elettriche a prova di esplosione, sfogo, soppressione — rientra nel quadro ATEX, Direttiva 2014/34/UE. Qualunque sia il nome nella tua giurisdizione, la logica di un'analisi del rischio polveri (DHA) è la stessa, e si tratta di una revisione del layout: dove può accumularsi la polvere, dove può essere sospesa, dove può accendersi e dove si propaga un evento.
Ne derivano quattro conseguenze sul layout, e ognuna di esse è economica sulla carta e costosa dopo la costruzione:
- I depolveratori devono stare all'esterno, o essere protetti. Le case dei filtri e i cicloni con potenziale di deflagrazione sono collocati all'aperto, o all'interno solo con soppressione certificata, sfogo verso un'area sicura o sfogo senza fiamma — è esattamente il modello che l'OSHA ha documentato nelle azioni esecutive contro gli impianti di pellet statunitensi, dove un incendio propagatosi attraverso le canalizzazioni da un depolveratore del raffreddatore ha incendiato i silos e distrutto l'edificio. Un depolveratore esterno su una piattaforma in acciaio costa una fondazione; uno interno costa un sistema di soppressione e una storia di ispezioni.
- Separa la sala di riduzione dimensionale. La macinazione a martelli produce la polvere più fine e facilmente infiammabile dell'impianto. Dedicale un proprio compartimento con costruzione che limita i danni, oppure colloca i mulini all'aperto sotto una copertura, così un evento lì non si propaga nella sala di pellettizzazione.
- Tieni la fonte di calore dell'essiccatoio a debita distanza. Il bruciatore e le zone di polvere fine non devono condividere un locale. Il rilevamento e la soppressione delle scintille nel condotto di scarico dell'essiccatoio sono prassi standard, ma il layout dovrebbe comunque rendere il condotto corto e il bruciatore accessibile.
- Classifica le zone elettriche. Le aree con polvere sospendibile necessitano di apparecchiature con classificazione ATEX o equivalente: motori, interruttori, apparecchi di illuminazione. Segna quelle zone sul disegno prima che qualcuno ordini l'hardware.
Anche gli assicuratori leggono i layout, e un progetto che mostra già zone polveri separate, depolveratori esterni e vie di fuga chiare viene prezzato come una classe di rischio diversa.
7. Dimensiona il trasformatore per la corrente di avviamento, non per il carico a regime
Somma le targhette e ottieni la risposta sbagliata. Il motore più grande di una linea di pellet — sul nostro mulino a stampo circolare verticale YPM850, 280 kW che aziona una linea da 4–5 t/h — non assorbe la sua potenza di targa in modo continuo, ma richiede una corrente di spunto notevole all'avvio, e lo stesso fa il ventilatore dell'essiccatoio. Dimensiona l'alimentazione per la sequenza di avvio, aggiungi margine per un secondo mulino futuro e decidi la posizione della sala interruttori sul layout finché le posate dei cavi sono ancora economiche.
Vale la pena conoscere il dato operativo prima di negoziare la fornitura elettrica con la tua utility. Usando l'intervallo INL di 75–275 kWh per tonnellata per pellettizzazione e trasporto, una linea da 2 t/h che opera 6.000 ore all'anno (12.000 tonnellate) consuma circa 0,9–3,3 GWh all'anno. Rispetto al prezzo medio industriale statunitense di 9,64 centesimi per kWh (EIA, Electric Power Monthly, agosto 2026), ciò equivale a una cifra compresa tra circa $87.000 e $318.000 all'anno — un intervallo abbastanza ampio che la tua preparazione della materia prima, non la marca del tuo mulino per pellet, decide dove ti collochi al suo interno.
8. Colloca i punti di captazione delle polveri insieme alle macchine, non dopo
L'aspirazione delle polveri è un elemento del layout, non un accessorio. Ogni punto di trasferimento — scarico del mulino a martelli, ingresso e uscita del mulino per pellet, presa d'aria del raffreddatore, vagliatrice, insaccatrice — necessita di una cappa, di un condotto e di una portata d'aria, e i condotti devono passare da qualche parte. Quando il progetto di aspirazione arriva dopo che le macchine sono state posizionate, il risultato è sempre lo stesso: condotti che si attorcigliano attorno alle travi, lunghi tratti orizzontali che accumulano polvere al loro interno e prese troppo lontane dalla fonte per funzionare.
Sul disegno, percorri il percorso del materiale e segna ogni punto in cui la polvere può diventare aerodispersa, poi raggruppa le macchine così che un solo depolveratore serva una zona invece dell'intero impianto attraverso chilometri di condotti. I filtri a maniche a getto pulsante sono diventati lo standard per gli impianti a biomassa per una ragione — pulizia continua, elevata efficienza di separazione — ma le loro prestazioni vivono e muoiono con il layout dei condotti. Tratti brevi, pendenze ripide, nessun ramo morto e porte di ispezione che una persona possa effettivamente raggiungere.
9. Concedere alla manutenzione lo spazio per cambiare una filiera
La filiera ad anello è il componente che i vostri operatori manipoleranno più spesso, e una manipolazione scorretta costa ore di lavoro. Una filiera per un mulino di medie dimensioni è un pesante anello d'acciaio; cambiarla in un angolo angusto con un paranco a catena che oscilla sopra apparecchiature in funzione è il modo in cui si danneggiano schiene e cuscinetti. Nella disposizione, lasciate alla pelletatrice sufficiente spazio libero sul pavimento per estrarre il gruppo filiera e rulli, appoggiarlo e manovrare un carrello o una gru — e riponete le filiere di ricambio su scaffalature vicine, non nell'angolo remoto del piazzale dove arrugginiscono.
Lo stesso ragionamento vale per il mulino a martelli (i cambi di griglia e martelli sono frequenti), l'essiccatore (accesso al bruciatore e al filtro a maniche) e la linea di insacco (manutenzione di film e bilancia). Un buon test: per ogni parte soggetta a usura, tracciate sul disegno il percorso dallo scaffale di stoccaggio alla posizione installata. Se il percorso attraversa il volume operativo di un'altra macchina, la disposizione non è completa.
Manteniamo una guida aggiornata su come leggere le specifiche delle filiere — rapporto di compressione, schema dei fori, cosa intendono i fornitori con questi termini — perché la maggior parte delle discussioni sulle filiere nasce dalla scheda tecnica, non dalla chiave.
10. Pianificate il lato uscita con la stessa cura del lato entrata
I pellet lasciano lo stabilimento come prodotto, e il flusso in uscita determina il costo della manodopera per tonnellata spedita. Il raffreddatore deve scaricare nella vagliatura, la vagliatura nell'insacco o nel carico sfuso, e ogni fase necessita di un polmone — perché la linea di insacco si fermerà, e quando si ferma lo stabilimento o continua a produrre verso i silos oppure si ferma con essa.
Decidete presto quale quota della produzione è insaccata (sacchi retail da 15 kg, big bag da 1.000 kg) rispetto al carico sfuso, perché i due flussi richiedono ambienti diversi. Il prodotto insaccato vuole un capannone pulito, asciutto e a controllo di polveri, con spazio per i pallet e la fasciatura; il prodotto sfuso vuole un silo di carico e una pesa a ponte al cancello. Cercare di fare entrambe le cose in un angolo del capannone di produzione è l'errore classico, e si manifesta poi come polvere nei sacchi e carrelli elevatori nella corsia antincendio.
11. Lasciate spazio per la seconda linea — di proposito
Quasi tutti gli stabilimenti di pellet di successo che abbiamo fornito si sono ampliati, e quelli che si sono ampliati a basso costo avevano riservato spazio fin dal primo giorno: una zona di estensione dell'edificio con la stessa griglia di pilastri, un trasformatore dimensionato con margine, una disposizione del piazzale in cui il secondo vano materie prime non entra in conflitto con i camion della prima linea. Chiedete al fornitore di preventivare la disposizione con una seconda linea tratteggiata. Se non riesce, la disposizione è stata disegnata per la loro lista di attrezzature, non per la vostra azienda.
Lo spazio di ampliamento più economico è verticale — l'altezza già costruita e quella che potete aggiungere alla struttura in acciaio — e il secondo più economico è il vano accanto al capannone del mulino esistente. Il più costoso è un secondo lotto con permessi, cancelli e utenze propri.
12. Mettete per iscritto la disposizione come insieme di decisioni
Quando il disegno è definitivo, allegate un registro decisionale di una pagina: base di tonnellaggio, intervallo di umidità della materia prima, giorni di stoccaggio, disposizione scelta e perché, zone a rischio polveri, dimensione del trasformatore, spazio di ampliamento. Questa pagina fa più lavoro del disegno stesso — impedisce al prossimo fornitore di riprogettare lo stabilimento da zero, accorcia il colloquio con l'autorità antincendio e spiega al vostro futuro responsabile operativo perché il capannone di insacco è dove è.
Cinque errori di disposizione che continuiamo a incontrare sul campo
- Depolveratori all'interno. L'angolo più costoso in cui risparmiare, perché correggerlo in seguito significa sistemi di soppressione, condotti di sfiato attraverso il tetto e una nuova ispezione — oppure un incidente.
- Essiccatore sottodimensionato in altezza, non in capacità. Il tamburo ci sta, ma non c'è spazio per il bruciatore, il camino o lo spazio di estrazione per la manutenzione, così i condotti si piegano e la portata d'aria non raggiunge mai il valore di progetto.
- Percorsi di camion e carrelli elevatori che si incrociano. Ogni turno, decine di volte, con autisti che l'hanno fatto mille volte. Finisce esattamente come vi aspettate.
- Capannone di insacco che condivide l'aria con il capannone del mulino. La polvere fine migra, i sacchi si sporcano e il prodotto "premium" parte con reclami.
- Silo e stazione di carico aggiunti come ripensamento. Il carico sfuso richiede altezza per lo scarico a gravità e una pesa a ponte sul percorso dei camion — entrambe difficili da aggiungere a posteriori accanto a uno stabilimento in funzione.
Riferimento rapido: ciò che di solito richiede ogni fascia di capacità
La tabella seguente riassume ciò che tipicamente raccomandiamo nei progetti HENGMU. Consideratela un punto di partenza per il colloquio con il vostro fornitore e per il sopralluogo, non un sostituto di nessuno dei due.
| Capacità | Disposizione che di solito vince | Fattore determinante dell'altezza | Rischio di disposizione maggiore | Percorso di espansione |
|---|---|---|---|---|
| 0,5–1 t/h | Lineare a livello singolo in un capannone | Disposizione in elevazione con essiccatore rotativo o ad aria | Essiccazione sottostante e captazione polveri | Aggiunta di un secondo mulino sullo stesso asse |
| 1–2 t/h | Lineare con campata alta sopra essiccatore e mulino | Tamburo essiccatore, camino e tramoggia di alimentazione del mulino | Percorso camion che attraversa la corsia dei carrelli elevatori | Seconda linea nella campata di ampliamento riservata |
| 3–5 t/h | Piazzale a L con zone separate | Più elevatori; plenum di raffreddamento; silo di carico | Collettori interni e aria polverosa/pulita condivisa | Linea parallela; spazio per il trasformatore pianificato |
Se siete ancora alla fase dell'elenco delle attrezzature, la nostra panoramica completa della linea di produzione mostra come le macchine si concatenano, e la guida all'essiccatore per segatura copre la sezione che di solito determina le dimensioni dell'edificio. Per il lato stoccaggio — silos, emissioni gassose, umidità — leggete l'articolo dedicato allo stoccaggio. E quando sarete pronti a confrontare i fornitori, portate loro la vostra base di tonnellaggio e questa lista decisionale prima di lasciarvi portare un prezzo. Un fornitore che affronta le questioni di layout è un fornitore con cui potete costruire; uno che vi rimanda un disegno generico e uno sconto vi ha già detto tutto ciò che serve sapere.