
手付金の支払いから最初のコンテナ出荷までの間に、ほとんどのペレット工場の購入者は設備サプライヤーからレイアウト図面を受け取ります。PDFで届き、見た目は整っていて、そのまま保管されます。2年後、同じ図面が、なぜフォークリフトが1シフトに18回もトラック通路を横切るのか、なぜ集塵機が制御室の真上の屋内にあるのか、なぜ2台目のペレットミルがどうしても収まらなかったのかを物語っています。
工場レイアウトは、プロジェクト全体の中で最も安価にトンあたりコストを修正できる場所です。紙の上で線を1本動かすのは無料ですが、鉄骨の建物を動かすには莫大な費用がかかるからです。また、レイアウトは消防当局、保険会社、電力会社のすべてが目を通す唯一の文書でもあります。私たち自身のプロジェクト——HENGMUは2004年からペレットラインを供給し、現在は40,000 m²の工場で150名以上のスタッフを擁しています——では、最初の月に公称能力を達成する工場は、最高の機械を持っている工場ではほとんどありません。価格より先にレイアウトについて議論したオーナーの工場なのです。
以下が重要となる12の決定を、私なら検討する順に挙げます。
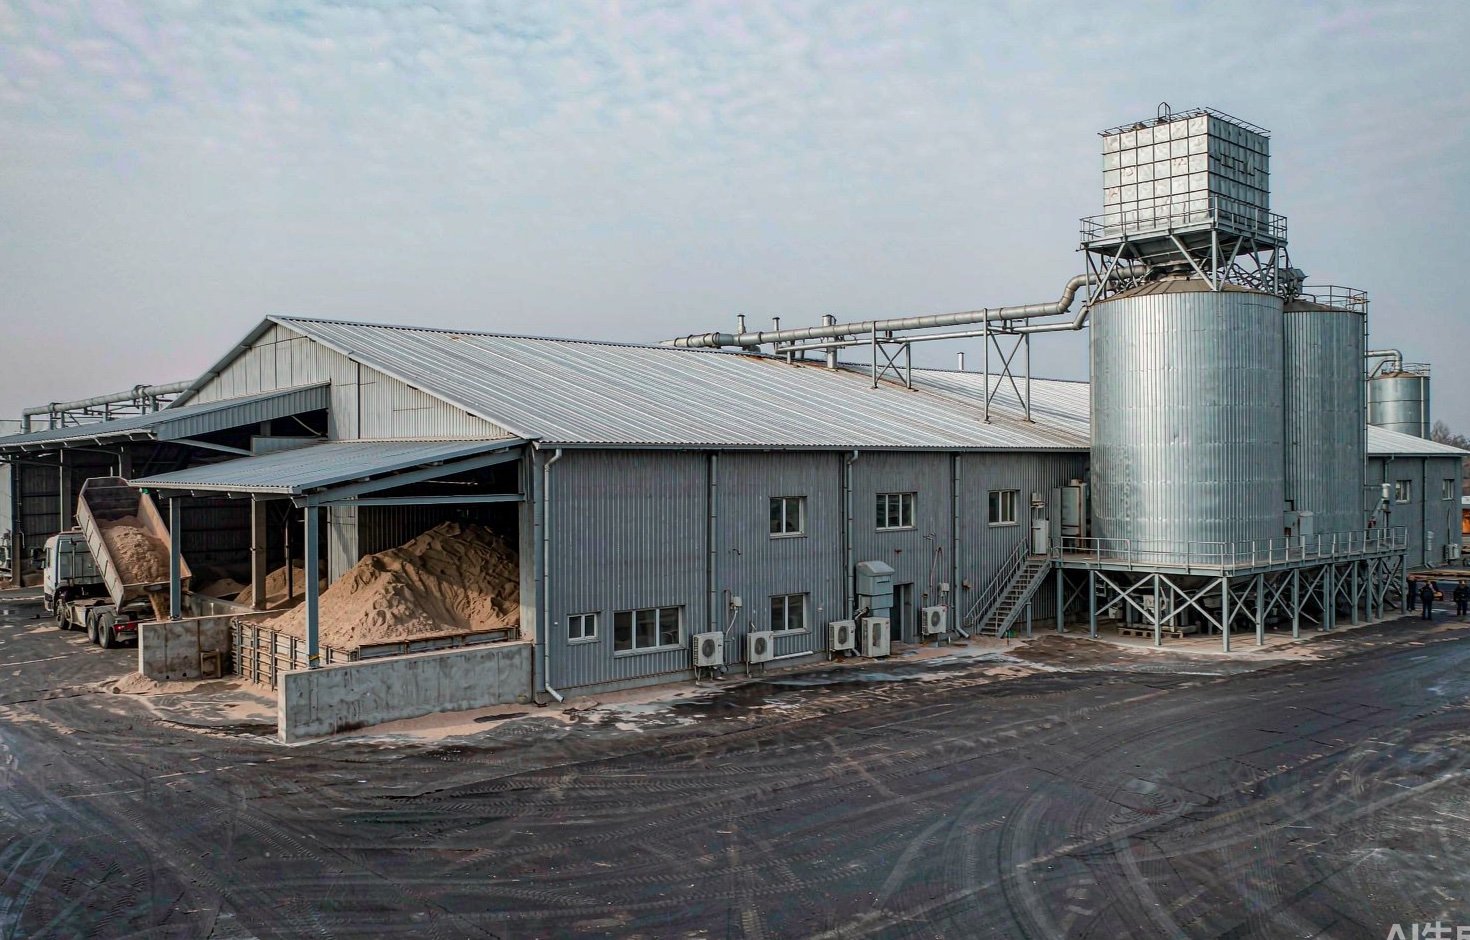
1. 機械を1台配置する前に年間生産量を確定する
レイアウトは1時間あたりのトン数ではなく、年間トン数で規模を決めます。どちらも「2 t/h」と表記された2つのラインでも、一方が年間2,000時間稼働し、もう一方が6,000時間稼働するなら、必要な建物は異なります。シフト数、原料の季節変動、計画保全はすべてこの数値の中に含まれます。
実際に確保できる原料から始めましょう。トラックで運べる距離内の製材所残材、月ごとの契約量、季節ごとの含水率の範囲です。安全な時間あたり処理量に現実的な年間稼働時間を掛けます。単一シフトの工場なら2,000~2,500時間、2シフト操業なら4,000~4,500時間、6,000時間以上は夜間勤務を配置でき、予備品を現地に保管できる場合のみです。サイロ容量から袋詰め速度まで、下流のすべてはこのトン数に遡って整合させるべきです。トン数の根拠を説明できなければ、建物の根拠も説明できません。
2. 乾燥トンではなく湿潤トンでラインの規模を決める
私が目にする最も一般的なサイズ設定の誤りは、購入者がペレットミルのカタログで「2 t/h」を読み、原料ハンドリングを2 t/hで発注することです。ミルが見るのは乾燥した調整済みのおがくずだけです。一方、計量台が見るのは水分を含んだ湿潤原料です。
木材は供給元に応じて含水率35~55%で工場に入り、完成したENplus A1ペレットは含水率10%以下、耐久性98.0%以上、微粉1.0%以下で出荷されなければなりません(限度値はENplusハンドブック第3部で定められています)。入荷含水率の1ポイントごとに、乾燥機が蒸発させるべき水があり、建物の規模を決めるのは通常、ペレットミルではなく乾燥セクションです。
以下の計算はハンドリングロスがないと仮定していますが、実際にはそのようなことはありません。販売可能なペレット1トンあたり数%多めの原料を見込んでください。それでも、「2 t投入」向けに設計されたレイアウトが、2 t/hミルを静かに原料不足に追い込む理由が分かります。
| 入荷含水率 | 湿潤原料1トンあたりの乾物量 | 含水率10%でのペレット生産量(t) | 蒸発水分量(t) | ペレット1トンあたりに必要な湿潤原料(t) |
|---|---|---|---|---|
| 35% | 0.65 | 0.72 | 0.28 | 1.39 |
| 40% | 0.60 | 0.67 | 0.33 | 1.50 |
| 45% | 0.55 | 0.61 | 0.39 | 1.64 |
| 50% | 0.50 | 0.56 | 0.44 | 1.80 |
水分蒸発こそが高コストな部分です。実地および バイオマス乾燥に関するレビューデータ は、システムロスを考慮すると蒸発水分1キログラムあたり約2.7~3.6 MJの熱に集約され、米国DOEが支援する文献に引用される1,300~3,500 Btu/lbの範囲と一致します。入荷含水率40%の場合、完成ペレット1トンあたり約900~1,200 MJの熱となり、これはペレット化自体のエネルギーより一桁大きく、実測研究ではペレット化に1トンあたり75~275 kWhの電力がかかるとされています(OSTI経由のアイダホ国立研究所データ)。工場をレイアウトする際は、乾燥機とその熱源に最大のスペース、最も高いクリアランス、そして気流への最大の配慮を割り当てるべきです。
乾燥機側の詳細——燃料の選択、安全インターロック、出口含水率8%未満まで乾燥すべきでない理由——については、別の 乾燥機購入ガイド、および基礎となるペレット化水分許容範囲は次に記載されています Biomass Connect技术指南.
3. 原料の面積ではなく、原料の日数を確保する
買い手はよく「おがくずの山に何平方メートル必要か」と尋ねます。より良い問いは「ヤードは何日分の生産を保持しなければならないか」です。この数値は経験則ではなく、供給リスクから導かれます。毎日配送がある大規模製材所の隣にある工場なら、屋根付き貯蔵で2〜3日分でも稼働できます。季節性のある農業残渣を購入する工場や、点在する林業請負業者からチップを運搬する工場は、数週間分のバッファーが必要です。さもなければ雨が降るたびに稼働が止まります。
そこから直接導かれるレイアウトのルールが3つあります:
- 樹種ではなく水分で分離する。 湿ったチップと乾燥したプレーナーくずは決して同じ山にしないでください。混合品を二重に乾燥させるコストを払うことになります。ヤードには少なくとも2つの受入ポイントを設け、配送物を正しい区画に投入できるようにしてください。
- すぐにペレット化するものは覆う。 開放された山は上部から水分を取り込み、微粉は風で飛散します。数日以上置かれるものは屋根の下に置き、舗装された床と、山が地下水を吸い上げないようにする排水設備を設けてください。
- トラックの経路は一方通行にする。 ローダーが後方を横切る中、ダンプトラックが行き止まりにバックで入るのは、シフト交代時に起こりかねないヒヤリハットです。図面上に流れを明記してください:入場ゲート、荷下ろし、積み込み、退場ゲートの順で、交差のないように。
バルクの完成ペレットは同じ論理を逆に適用します——サイロ容量か袋詰め倉庫か。密閉されたペレット貯蔵における一酸化炭素リスクを含むこの側面は、別の 貯蔵記事.
4. 乾燥機を買う前に高さを決める
ペレットラインは重力式の機械です。材料は乾燥機からミルへ、ミルからクーラーへ、クーラーからスクリーナーと袋詰め機へと落下します。建設しなかった落下の1メートルごとに、コンベヤ、ホッパー、そして別の集塵ポイントで補わなければなりません。クリアハイト(有効高さ)は通常、安価な建物が提供できない最初の要素であり、誰もが後から改修したくない最後の要素です。
紙の上で高さを下から積み上げて検討してください:クーラーはエアプレナムと排出に何を必要とするか?ペレットミルの入口は安定した供給にどれだけの落差を必要とするか?乾燥ドラムとそのバーナーはどこに位置し、排気スタックは屋根の棟をどれだけ高く越えなければならないか?ロータリー乾燥機だけでも平屋建物の有効高さの大半を消費することがあり、それが本格的なラインが高い鉄骨構造に入るか、プロセスを2つの高さに分ける理由です。
有用な習慣:材料が重力で移動できる箇所には「自由落下」の矢印を付けて流れを描き、残った機械式コンベヤを数えてください。あるサプライヤーのレイアウトが自分のものより多くのエレベーターとチェーンコンベヤを必要とするなら、より多くのモーター、集塵フード、給脂すべきベアリングも必要になります。コンベヤの数は生涯運転コストの代理指標です。
5. 3つの配置から意図的に1つを選ぶ
ほとんどすべてのペレット工場は3つの配置のいずれかに分類されます。それぞれどこかでは正しく、どこでも正しいものはありません。
| 配置 | どのような見た目か | どこで有利か | どのようなコストがかかるか |
|---|---|---|---|
| 直線型・単一レベル | 1つの長い区画;破砕 → 粉砕 → 乾燥 → ペレット化 → 冷却 → 袋詰めを一直線に流し、エレベーターとコンベヤで接続 | 長く安価な土地;両端でのトラックアクセスが容易;メンテナンスアクセスと将来の機械交換が最も簡単 | コンベヤ駆動と集塵ポイントが最も多い;建物が最も長い;作業員の移動が多い |
| L字型/U字型ヤード | 生産を1つの棟に、原料ヤードを別の棟に、完成品の積み込みを3つ目の側に配置 | 汚れた入荷トラフィックと清潔な出荷積み込みを分離;不整形な土地に適合;消防車両の通路を確保しやすい | コーナーの移載ポイントに追加のホッパーとヘッドルームが必要;土木工事が長くなる |
| タワー式/積層式 | 2〜4階層に積み重ねて配置し、原料がラインを上から下へ自然に流れ落ちるようにする | 小規模の敷地や高価な土地に適する。コンベヤ台数を最小化でき、搬送は重力に任せる | 建屋は最も高く、鉄骨も最も重くなる。点検アクセスにはプラットフォームやホイストが必要となり、後から並列ラインを増設するのが難しい |
手頃な土地で1〜2 t/h規模のプロジェクトが大半を占めるなら、乾燥機とミルの上部に高い区画を設けた直線的な単層配置のほうが安全な選択だ。フォークリフトとガントリーを使えば、すべての機械を床面で保守できる。タワー式配置がコスト的に見合うのは土地が高価な場合や敷地が狭い場合であり、アクセス用プラットフォーム周りの確かな設計規律が求められる。場当たり的な対応は許されない。サプライヤーは「タワープラント」を盛んに売り込むが、その訴えは自社の敷地で照合すべき設置面積の主張として扱い、既定の選択肢とは考えないこと。
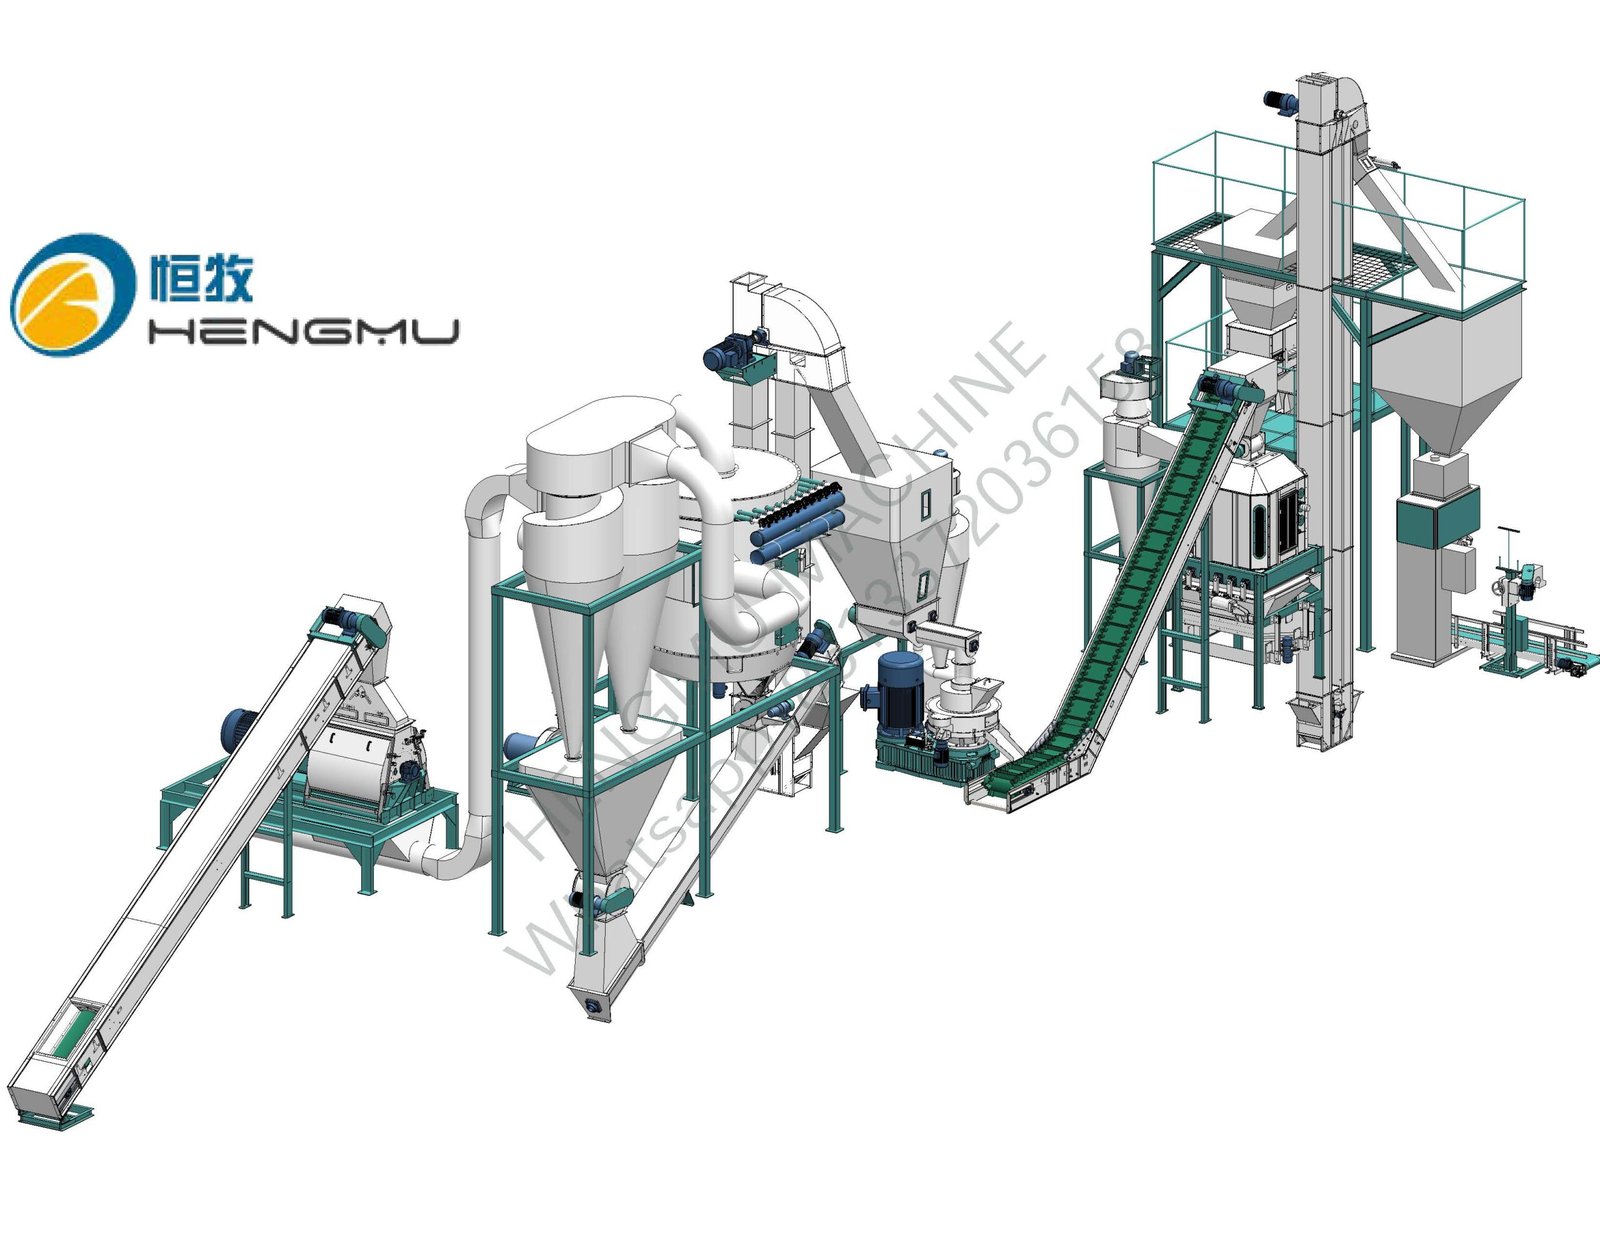
6. 粉じん危険性解析と同じ考え方でプラントをゾーニングする
木粉は可燃性粉じんであり、規制当局もそう扱う。OSHAは、堆積や着火源が管理されていない場合に一般義務条項を通じて危険を規制しており、北米における設計の基準は現在 NFPA 660 である。これは2024年11月発行の2025年版で、木材加工施設向けのNFPA 664を含む従来の可燃性粉じん規格6件を1つの文書に統合したものだ。EUでは、防爆電気設備、放出、抑制といったハードウェア面が ATEX枠組み、指令2014/34/EUの対象となる。管轄地域で何と呼ばれていても、粉じん危険性解析(DHA)の論理は同じであり、それは配置のレビューである。粉じんが堆積し得る場所、浮遊し得る場所、着火し得る場所、そして事象が伝播する場所を見極めるのだ。
そこから配置上の4つの帰結が導かれ、いずれも紙の上では安価だが、建設後には高くつく。
- 集じん器は屋外に設置するか、防護措置を講じる。 爆燃の可能性があるバグハウスやサイクロンは屋外に設置する。屋内に置く場合は、認証済みの抑制装置、安全な場所への放出、または無炎放出を備える。これはまさに、OSHAが米国のペレット工場に対する執行措置で記録したパターンであり、冷却機の集じん器からダクトを通って火災が伝わり、サイロに引火して建屋を破壊した事例である。鋼製プラットフォーム上の屋外集じん器は基礎のコストで済むが、屋内のものは抑制システムと点検履歴のコストを要する。
- 粉砕室を分離する。 ハンマーミルは、プラント内で最も細かく、最も着火しやすい粉じんを発生させる。損傷を限定できる構造を備えた専用区画に置くか、覆いを設けた屋外にミルを設置し、そこでの事象がペレット化ホールへ伝播しないようにする。
- 乾燥機の熱源を十分に離す。 バーナーと微粉じん区域は同じ部屋に置くべきではない。乾燥機排気ダクトでの火花検知と抑制は標準的な対策だが、それでも配置上はダクトを短くし、バーナーにアクセスしやすくしておくべきだ。
- 電気設備をゾーニングする。 粉じんが浮遊し得る区域には、ATEX認定またはその他の分類に適合した機器(モーター、スイッチ、照明器具)が必要である。機器を発注する前に、そのゾーンを図面上に明記しておく。
保険会社も配置を読み取る。粉じんゾーンの分離、屋外集じん器、明確な避難経路がすでに示された計画は、別のリスク区分として評価される。
7. 変圧器は運転負荷ではなく始動電流に合わせて選定する
銘板の数値を合計すると誤った答えになる。ペレットラインの最大モーター(当社のYPM850縦型リングダイミルでは、4〜5 t/hのラインを駆動する280 kW)は、銘板値を連続的に消費するわけではないが、始動時には大きな突入電流を引き起こし、乾燥機ファンも同様である。電源は始動シーケンスに合わせて容量を決め、将来の2台目のミル分の余裕を加え、ケーブル敷設がまだ安価なうちに配置上で開閉室の位置を決定する。
電力会社と交渉する前に、運転時の数値を把握しておく価値がある。ペレット化と搬送で1トン当たり75〜275 kWhというINLの範囲を用いると、年間6,000時間稼働する2 t/hのライン(12,000トン)は、年間およそ0.9〜3.3 GWhを消費する。米国産業用の平均価格 1 kWh当たり9.64セント(EIA、Electric Power Monthly、2026年8月)に対して計算すると、年間およそ87,000ドルから318,000ドルの範囲となる。この幅は広く、そのどこに収まるかはペレットミルのブランドではなく原料の前処理によって決まる。
8. 集じんポイントは機械の後に置くのではなく、機械とともに配置する
集じんは付属品ではなく配置の項目である。すべての移送点(ハンマーミルの排出部、ペレットミルの入口と出口、冷却機の空気取入口、スクリーナー、袋詰め機など)にはフード、ダクト、気流が必要であり、ダクトはどこかに敷設しなければならない。機械の配置後に集じん設計が届くと、結果はいつも同じだ。梁の周りを縫うように曲がるダクト、内部に粉じんが堆積する長い水平区間、そして機能しないほど発生源から離れた集じん口である。
図面上で原料の流れをたどり、粉じんが空気中に舞い上がり得るすべての点に印を付ける。そして、数キロメートルものダクトを通じてプラント全体を1台の集じん器でまかなうのではなく、ゾーンごとに1台の集じん器が受け持つように機械をまとめる。パルスジェット式バグハウスがバイオマスプラントの標準となったのには理由がある(連続洗浄、高い分離効率)が、その性能はダクト配置次第で決まる。短い区間、急な勾配、デッドレッグなし、そして人が実際に手の届く点検扉が重要である。
9. ダイ交換のためのスペースを保守に確保する
リングダイはオペレーターが最も頻繁に扱う部品であり、扱いを誤ると数時間の損失につながります。中規模ミルのダイは重い鋼製リングであり、狭い隅でチェーンブロックが稼働中の設備の上を振れる状態で交換することは、腰やベアリングを損傷させる原因になります。レイアウト上では、ペレットミルにダイとローラーアセンブリを引き出し、横に置き、台車やクレーンで移動させるための十分な空き床を確保し、予備ダイは敷地の遠い隅で錆びさせるのではなく、近くのラックに保管してください。
同じ考え方はハンマーミル(スクリーンとハンマーの交換が頻繁)、乾燥機(バーナーとバグフィルターへのアクセス)、袋詰めライン(フィルムと計量器のメンテナンス)にも当てはまります。良いテスト方法は、すべての摩耗部品について、保管ラックから取り付け位置までの経路を図面上でたどることです。その経路が別の機械の稼働範囲を横切るなら、レイアウトは完成していません。
当社では継続的なガイドを維持しています: ダイ仕様の読み方 — 圧縮比、孔パターン、サプライヤーがそれらで何を意味するか — なぜなら、ダイに関する議論のほとんどはスパナではなく仕様書から始まるからです。
10. 入荷側と同じくらい慎重に出荷側を計画する
ペレットは製品として工場を出荷され、出荷フローが出荷トン当たりの人件費を決定します。クーラーはスクリーニングへ、スクリーニングは袋詰めまたはバルク積載へ排出されなければならず、各ステップにはバッファーが必要です — 袋詰めラインは停止するものであり、停止したとき工場はサイロへ運転を続けるか、それと共に停止するかだからです。
生産量のうち袋詰め(15 kg 小売袋、1,000 kg バルク袋)とバルク積載の割合を早期に決定してください。両フローは異なる部屋を必要とするからです。袋詰め製品にはパレットスペースとラップを備えた清潔で乾燥した防塵ホールが、バルクには積載サイロとゲートの計量橋が必要です。生産ホールの一角で両方をこなそうとするのは典型的な誤りであり、後になって袋内の粉塵や消防車両通路のフォークリフトとして表面化します。
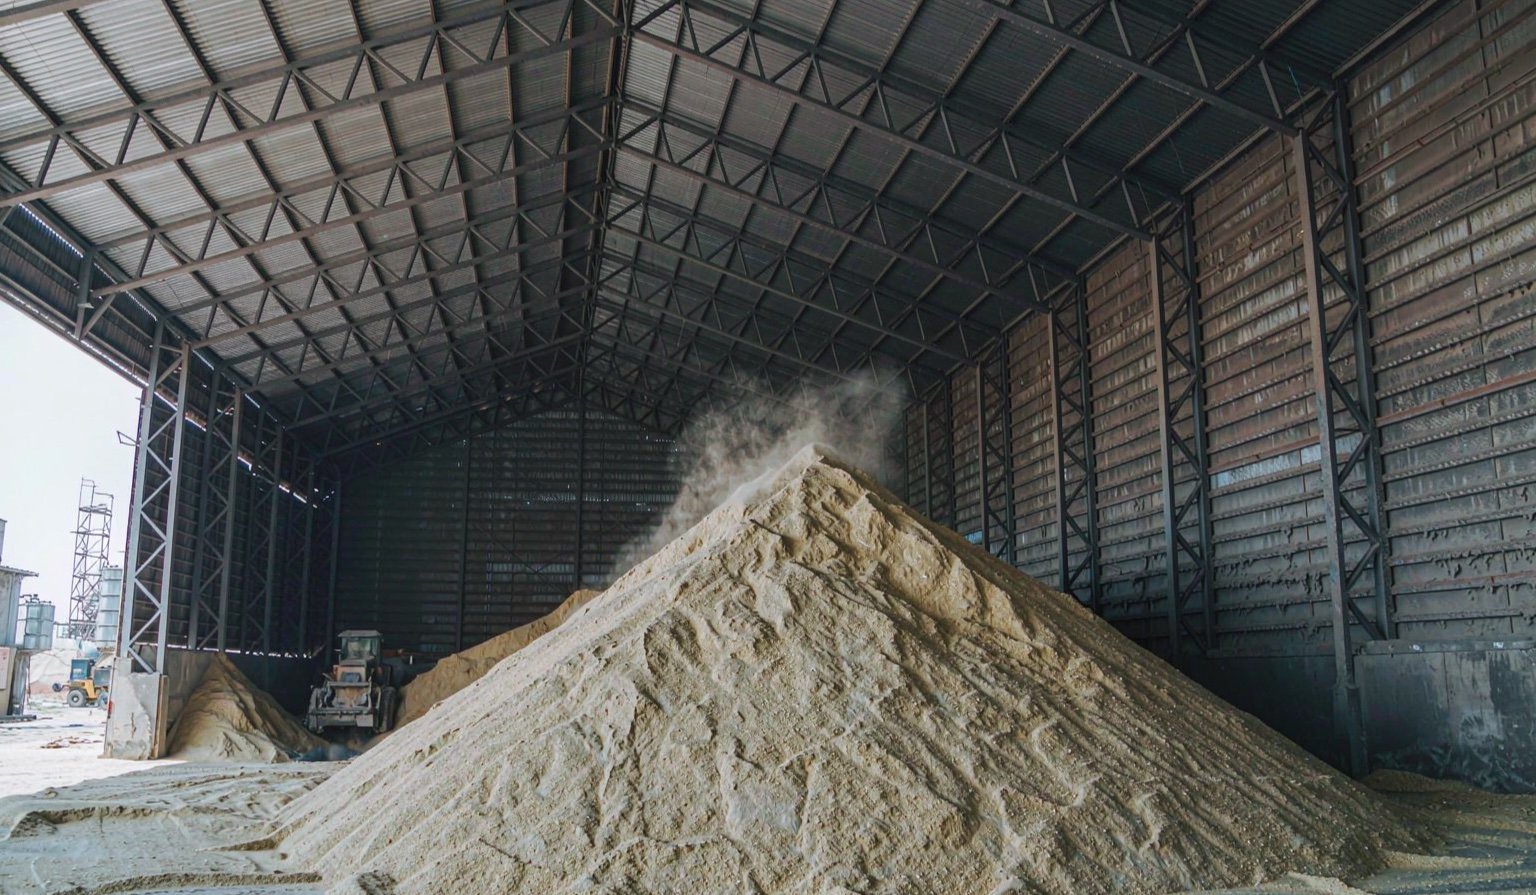
11. 意図的に第2ライン用のスペースを残す
当社が供給したほぼすべての成功したペレット工場は拡張しており、安価に拡張できた工場は初日からスペースを確保していました:同じ柱グリッドの建屋延長ゾーン、余裕を持ったトランス容量、第2原料ベイが第1ラインのトラックと競合しない敷地レイアウト。サプライヤーに、破線で第2ラインを描いたレイアウトの見積もりを依頼してください。それができなければ、そのレイアウトはあなたのビジネスではなく、彼らの機器リストのために描かれたものです。
最も安価な拡張スペースは垂直方向 — すでに建設した高さと鋼構造に追加できる高さ — であり、次に安価なのは既存ミルホール隣のベイです。最も高価なのは、独自の許可、ゲート、ユーティリティを備えた第2区画です。
12. レイアウトを一連の決定事項として文書化する
図面が最終化したら、1ページの決定ログを添付してください:トン数基準、原料水分範囲、保管日数、選択した配置とその理由、粉塵ゾーン、トランス容量、拡張スペース。このページは図面自体以上の働きをします — 次のベンダーが工場を再設計するのを防ぎ、消防当局との会話を短縮し、将来の運用マネージャーに袋詰めホールがその位置にある理由を伝えます。
現場で繰り返し見られる5つのレイアウトミス
- 屋内の集塵機。 後で修正するには抑制システム、屋根を貫通する排気ダクト、再検査 — あるいは事故 — が必要になるため、最も高くつく手抜き箇所です。
- 乾燥機の高さが不足、容量ではなく。 ドラムは収まるが、バーナー、煙突、メンテナンス用の引き出しスペースの余裕がなく、ダクトが折れ曲がり気流が設計値に達しません。
- トラックとフォークリフトの経路の交差。 毎シフト、何十回も、千回やったことのあるドライバーと共に。結末はまさに予想通りです。
- 袋詰めホールがミルホールと空気を共有。 微粉塵が移動し、袋が汚れ、「プレミアム」製品がクレームと共に出荷されます。
- サイロと積載設備が後付けで追加。 バルク積載には重力排出用の高さとトラック経路上の計量橋が必要で、どちらも稼働中の工場隣では後付けが困難です。
クイックリファレンス:各生産能力帯が通常求めるもの
以下の表は、HENGMUプロジェクトで通常推奨する内容を要約したものです。サプライヤーとの会話および現地調査の出発点として扱い、いずれかの代替とはしないでください。
| 処理能力 | 通常最も成功する配置 | 高さの決定要因 | 最大のレイアウトリスク | 拡張パス |
|---|---|---|---|---|
| 0.5~1 t/h | 1棟内の単層リニア配置 | ロータリー式または気流式乾燥機の立面 | 下部設置型乾燥と集塵 | 同一軸上に2台目のミルを追加 |
| 1~2 t/h | 乾燥機とミルの上に高天井区画を設けたリニア配置 | 乾燥ドラム、スタック、ミル投入ホッパー | フォークリフト通路を横切るトラック動線 | 予備拡張区画への2番目ライン設置 |
| 3~5 t/h | ゾーンを分離したL字型ヤード | 複数エレベーター、クーラープレナム、積込サイロ | 屋内集塵機と粉塵/清浄空気の共用 | 並列ライン、変圧器用スペースを計画済み |
まだ機器リストの段階であれば、当社の 生産ライン全体の概要 で機械の連結構成が分かり、おがくず乾燥機ガイドでは建物の大きさを通常左右する区画を扱っています。貯蔵面(サイロ、ガス放出、水分)については、専用の貯蔵記事をご覧ください。そしてサプライヤーを比較する準備ができたら、価格提示を受ける前に、貴社の処理量基準とこの判断リストを提示してください。レイアウトに関する質問に向き合うサプライヤーこそ、共に建設できる相手です。汎用図面と値引きを返してくるだけの相手は、必要なことをすべて教えてくれています。