
Die meisten Werke erfahren ihren Haltbarkeitswert aus einem Zertifikat, das mit einer Lieferung eintrifft, nicht von einem Prüfstand, den sie selbst besitzen. Der Wert ist real, gehört aber jemand anderem: einem Labor, das 2 kg Pellets aus einer Charge erhalten hat, die Sie drei Wochen zuvor abgepackt hatten, einen Test durchführte und 98,2 % meldete. Dann führt ein Kunde bei Ankunft denselben Test durch, erhält 96,4 %, und der Streit beginnt.
Wenn Sie ISO 17831-1 in Ihrem eigenen Qualitätsraum durchführen, ändert sich diese Diskussion. Nicht weil Ihr Ergebnis genauer wäre als das des Labors, sondern weil Sie es jede Schicht wiederholen können, an den Pellets, die Sie tatsächlich versenden, und wissen, was die Linie gerade machte, als sich der Wert verschob.
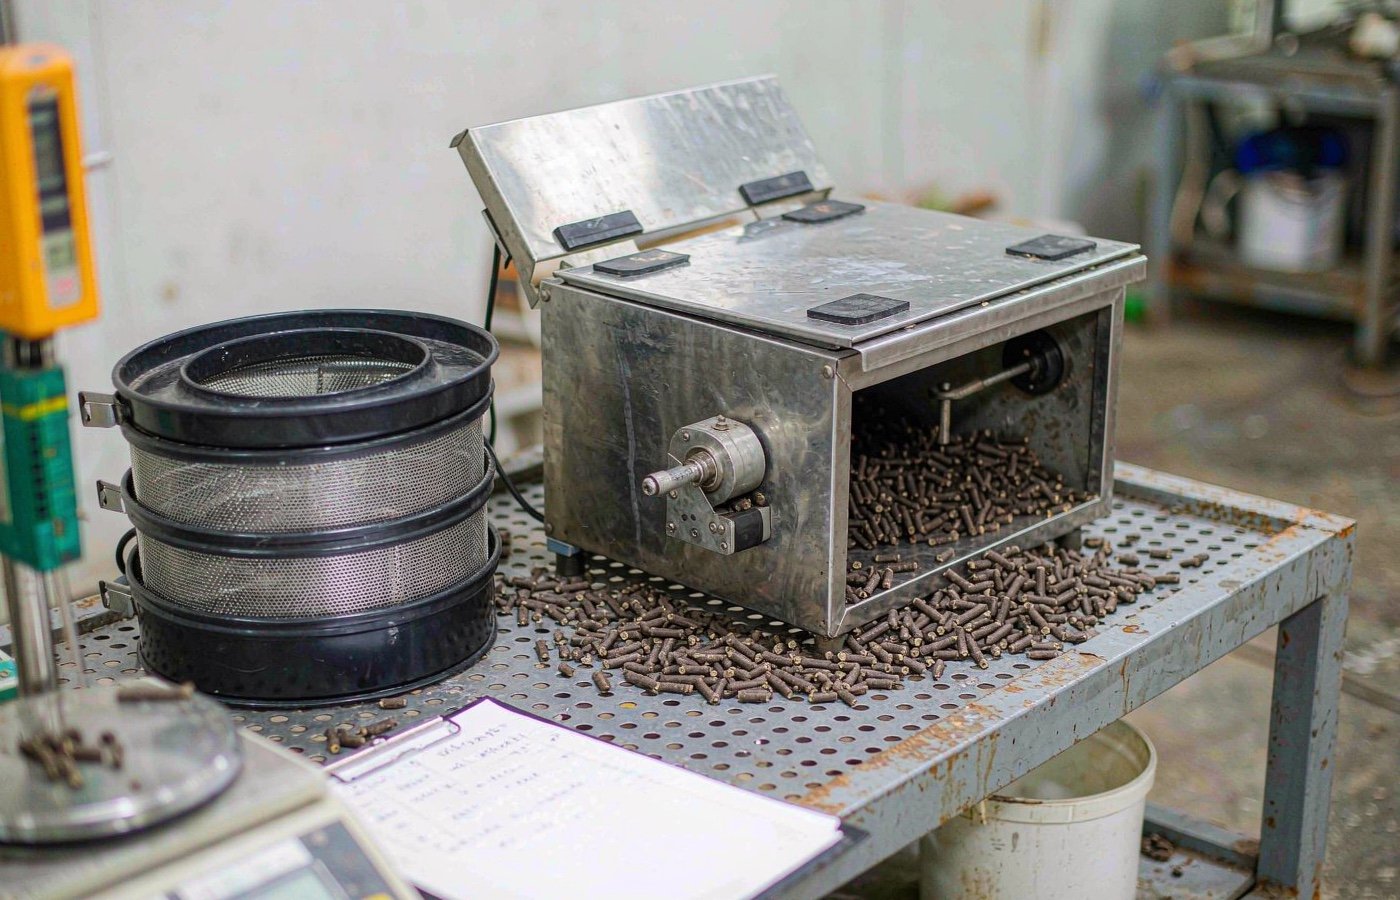
Was ein Haltbarkeitsergebnis eines Dritten aussagen kann – und was nicht
Ein Laborbericht beantwortet eine Frage: Hat diese Probe, bei der Feuchtigkeit, die sie zufällig bei ihrer Ankunft hatte, 500 Trommelumdrehungen über 98 % überstanden? Das ist ein Bestanden oder Nicht bestanden. Es ist keine Prozesskontrollkennzahl.
Drei Dinge machen ein einzelnes externes Ergebnis zu einem schlechten Steuerungsinstrument. Die Probe ist klein im Verhältnis zur Charge, die sie repräsentiert. Der Test ist zerstörend, Sie können ihn also später nicht am selben Material wiederholen. Und das Ergebnis verändert sich mit der Lagerung, was bedeutet, dass ein Pellet, das im März in einem kühlen Lager getestet wurde, und dasselbe Pellet, das getestet wird, nachdem ein Container im August auf einem Kai stand, nicht dasselbe Objekt sind.
Eine Studie in Polymere verfolgte genau das. Pellets, die mit 7,2 % und 8,0 % Feuchtigkeit eintrafen, starteten mit 98,6 % und 96,9 % Haltbarkeit. Nach 30 Tagen in kontrollierten Klimaräumen war der Verlust moderat – bis zu 1,2 Punkte bei den braunen Pellets, 2,0 bei den weißen. Unter Frost-Tau-Wechseln verloren die weißen Pellets jedoch 4,3 Punkte, und der höhere Heizwert gelagerter Pellets sank über 30 Tage im Durchschnitt um 3,5 % bis 6,0 % (Polymere 2020, 12, 970). Ein einzelnes Zertifikat kann diese Information nicht transportieren. Ein Test, den Sie selbst an jeder Partie durchführen, kann es.
Was ISO 17831-1 tatsächlich von Ihnen verlangt
Das Verfahren ist kurz. Eine gesiebte Probe kommt in eine Stahlbox mit einem diagonal an eine Wand geschweißten Leitblech. Die Box dreht sich mit 50 U/min für 500 Umdrehungen. Die Probe wird entnommen, erneut auf demselben 3,15-mm-Sieb gesiebt, und die zurückgehaltene Masse wird durch die eingesetzte Masse geteilt.
Was Menschen aus dem Tritt bringt, sind die Details rund um diese Schritte, denn die Norm legt die Probenmasse, das Sieb, die Umdrehungszahl und die Art der Ergebnisrundung fest – und jede dieser Entscheidungen verschiebt das Ergebnis um einige Zehntelpunkte.
| Parameter | Was ISO 17831-1 vorschreibt | Warum das an Ihrem Prüfstand wichtig ist |
|---|---|---|
| Sieben vor dem Test | 3,15-mm-Sieb, Probe bereits frei von Feingut | Im Sample verbliebenes Feingut wird vor Testbeginn als gebrochene Pellets gezählt |
| Testportion | 500 ± 10 g (500 ± 50 g für Pellets über 12 mm) | Eine Unterfüllung der Box senkt die Aufprallenergie pro Pellet und beschönigt das Ergebnis |
| Trommelgeschwindigkeit | 50 ± 2 rpm | Ein verschlissener Antriebsriemen, der die Drehzahl auf 45 U/min senkt, verringert die Anzahl der Stöße |
| Dauer | 500 Umdrehungen, etwa 10 Minuten | Statt Umdrehungen die Zeit zu zählen, ist die gängigste Abkürzung |
| Sieben nach dem Test | Gleiches 3,15-mm-Sieb, schonende Behandlung | Kräftiges Schütteln erzeugt neuen Feinkornanteil und drückt das Ergebnis |
| Wiederholung | Zwei Testproben, Mittelwert auf 0,1 % angegeben | Ein Test ist eine Anekdote; das Paar ist die Grundlage der Präzisionsgrenzen |
| Berechnung | DU = Rückstandsmasse ÷ Ausgangsmasse × 100 | Beide Proben auf 0,1 g wiegen, nicht auf das nächste Gramm |
Eine Studie aus 2018 in Werkstoffe beschreibt dasselbe Verfahren in ihrem Methodenabschnitt — 500 ± 0,1 g, 50 ± 2 U/min, 500 Umdrehungen, manuelles Sieben auf einem 3,15-mm-Sieb, Doppelbestimmungen (Werkstoffe 2018, 11, 1329). Wenn Sie eine Arbeitsanweisung für Bediener schreiben, ist dieser Absatz eine bessere Vorlage als die meisten Lieferantenhandbücher, weil er die Toleranzen aufführt und nicht nur die Schritte.
Fünf Ausrüstungsteile – und das eine, bei dem Fehler passieren
Die Prüfbank selbst ist nicht teuer. Eine Abriebtrommel, ein Satz 3,15-mm-Siebe, eine auf 0,1 g ablesbare Waage, ein Probenteiler und ein Feuchtemessgerät finden in einer Ecke des Labors Platz. Die meisten Werke besitzen die Waage und das Feuchtemessgerät bereits.
Das Teil, das schlecht eingekauft wird, ist die Trommel. Billige Geräte laufen zu schnell, zu langsam oder haben einen Timer, der startet, bevor der Motor die Drehzahl erreicht. Prüfen Sie Ihre, bevor Sie ihr vertrauen: Bringen Sie eine Markierung an der Trommel an, lassen Sie sie genau 60 Sekunden laufen und zählen Sie die Umdrehungen. Sie wollen 50, plus/minus 2. Wenn Sie 56 erhalten, ist die Antriebsscheibe falsch, und jedes Ihrer Ergebnisse wird zu niedrig ausfallen.
Das zweite Teil, das unterschätzt wird, ist das Sieb. Ein gewebtes 3,15-mm-Sieb, das drei Jahre lang an der Absacklinie verwendet wurde, ist kein Prüfsieb. Es ist gedehnt und lässt Pellets durch, die zurückgehalten werden müssten. Kaufen Sie ein dediziertes Prüfsieb, lagern Sie es flach und ersetzen Sie es, wenn das Gewebe durchhängt.
Noch zwei Details zur Waage. Sie brauchen eine Feuchtereferenz, der Sie vertrauen – ein kleiner Trockenofen bei 105 °C ist langsamer als ein Handmessgerät, aber es ist der Wert, den Sie in einem Streitfall verteidigen können, und ein Monat Parallelbetrieb zeigt Ihnen, wie weit Ihr Messgerät driftet. Und Sie müssen auf 0,1 g wiegen, was offensichtlich klingt, bis man sieht, wie jemand eine 500-g-Probe auf einer haushaltsüblichen Waage tariert und 98 % notiert.
Bei der Probenahme verlieren die meisten Werke die Argumentation
Sie können die Trommel perfekt laufen lassen und trotzdem eine Zahl veröffentlichen, die nichts bedeutet, weil die Testprobe von der Oberfläche eines Sacks stammt, der vor einer Stunde gefüllt wurde.
Pellets entmischen sich. Feinkorn wandert nach unten und an die Außenseite eines Silos oder eines Big Bags. Eine Probe von der Oberfläche ist das sauberste Material der Charge und wird zwei bis drei Punkte über dem Durchschnitt messen. Nehmen Sie die Probe über eine volle Minute hinweg aus dem Absackstutzen oder ziehen Sie mit einer Sonde einen vertikalen Kern aus einem Big Bag und teilen Sie die Probe anschließend mit einem Teiler und nicht nach Augenmaß. Die Probenahmehinweise der Norm selbst sind der Ausgangspunkt; praktisch gesagt: Das Material in der Trommel sollte wie das Material im Silo des Kunden aussehen, einschließlich Feinkorn.
Schreiben Sie die Probenahmemethode in den Datensatz. Wenn ein Käufer ein Ergebnis bestreitet, lautet die erste Frage immer, wie die Probe entnommen wurde, und „vom Haufen“ ist keine Antwort, die einer Reklamation standhält.
Das Ergebnis lesen: Schwellenwerte, Toleranzen und was 97,9 % kosten
Zwei Zahlen sind kommerziell entscheidend. ENplus A1 verlangt eine Abriebfestigkeit von mindestens 98,0 % und A2 von mindestens 97,5 %, mit einem Feinkornanteil von höchstens 1,0 % bei loser Ware und 0,5 % bei Sackware (ENplus-Handbuch v3.0, Teil 3). Industriekäufer, die nie nach dem Label fragen, schreiben diese Schwellenwerte dennoch in ihre Bestellungen, weil sie die einzige gemeinsame Sprache für „Übersteht das einen Förderer?“ sind.
Dann ist da die Frage der Wiederholbarkeit. ISO 17831-1 legt die Wiederholbarkeitsgrenze innerhalb eines Labors auf 0,3 Prozentpunkte und die Reproduzierbarkeitsgrenze zwischen Laboren auf 0,6 Punkte für Pellets bei oder über 97,5 % fest; unterhalb dieses Niveaus weiten sich die Grenzen auf 2,0 und 3,0 Punkte aus. In der Praxis bedeutet das, dass ein Ergebnis von 97,9 % und ein Ergebnis von 98,1 % dasselbe Pellet sind. Wer einen Unterschied von 0,2 Punkten als Qualitätsverbesserung anführt, in welche Richtung auch immer, zitiert Rauschen.
| Ergebnis an Ihrem Prüfstand | Was es üblicherweise bedeutet | Erste Prüfung |
|---|---|---|
| 98,5 % und mehr | Sicher innerhalb von A1; der Prozess ist stabil | Nichts — festhalten und weiterlaufen lassen |
| 98.0–98.4% | Bestanden, aber ohne Reserve für Lagerverluste | Drift der Matrizentemperatur und der Feuchtigkeit des Zulaufs über die Schicht |
| 97.5–97.9% | A2-Bereich; A1-Angaben sind angreifbar | Feinanteile im Zulauf, verschlissene Matrize, zu kalte Kühlluft |
| 96.0–97.4% | Echter Qualitätsausfall; Reklamationen auf langen Transportwegen zu erwarten | Feuchtigkeit unterhalb des Bindungsfensters, überdimensionierte Partikel |
| Unter 96 % | Das Produkt zerfällt bei der Handhabung, nicht in der Matrize | Kühler und Förderer prüfen, bevor die Presse beschuldigt wird |
Wie oft der Test durchzuführen ist
Täglich ist die richtige Frequenz für jede kontinuierlich laufende Linie, mit einem Test zu Beginn jeder Schicht und einem nach jedem Wechsel der Rohstoffcharge. Wer nur eine Schicht fährt, kann auf drei Tests pro Woche reduzieren und den Trend trotzdem erkennen. Entscheidend ist, dass der Test im selben Rhythmus wie die Feuchtigkeitsprüfung läuft, sodass beide Aufzeichnungen gegeneinander gelesen werden können.
Fügen Sie einen Test pro Exportpartie hinzu, entnommen nach dem Abfüllen, und bewahren Sie dieses Ergebnis bei den Versandpapieren auf. Diese eine Aufzeichnung leistet für ein Reklamationsgespräch mehr als ein Jahr pressenseitiger Zahlen, denn sie beschreibt das Produkt an dem Punkt, an dem Ihre Verantwortung endet.
Die Variable, die die Norm nicht festlegt: die Pelletlänge
Hier ist eine Lücke, die Exporteure erwischt. Die Norm regelt die Probenmasse, nicht die Längenverteilung darin. Eine 500-g-Portion Pellets, geschnitten auf 10 mm, hat weit mehr Enden pro Gramm als dieselbe Masse 30 mm langer Pellets, und an den Enden beginnt der Bruch. Eine Studie aus dem Jahr 2020 in Energies prüfte genau dies und stellte fest, dass sich die gemessene Haltbarkeit mit der Längenmischung der Probe ändert, ebenso wie mit den Trommelbedingungen selbst (Energies 2020, 13, 3000).
Die praktische Konsequenz: Wenn Ihre Messereinstellung driftet und die Pellets kürzer werden, kann Ihr Haltbarkeitswert sinken, ohne dass sich in der Matrize etwas ändert. Prüfen Sie Messerspiel und Pelletlänge im selben Rhythmus wie den Haltbarkeitstest und notieren Sie die Durchschnittslänge auf derselben Aufzeichnung. Sonst verbringen Sie eine Woche damit, den Dampf zu justieren, um ein Problem zu beheben, das im Messer liegt.

Der Durchmesser wirkt auf denselben Effekt. Eine kleinere Matrizenbohrung erzeugt ein Pellet mit mehr Oberfläche pro Masseneinheit, also mehr Fläche, an der ein Riss entstehen kann, und weniger Material, das es zusammenhält. Das ist ein Grund, warum 6-mm-Pellets oft ein bis zwei Punkte unter 8-mm-Pellets aus demselben Zulauf liegen — nicht weil die Presse schlechter arbeitet, sondern weil die Geometrie schwieriger ist.
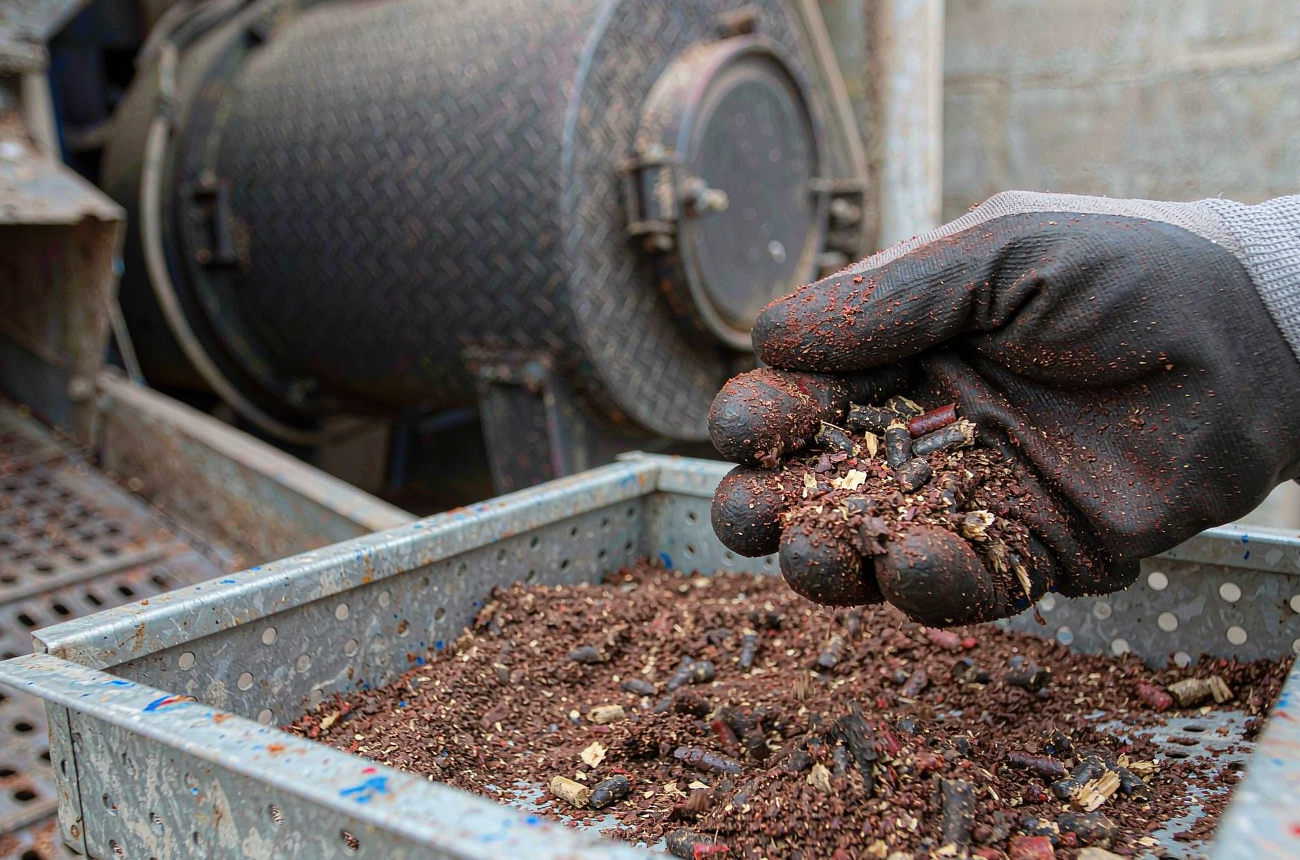
Prüfen Sie das Pellet, das der Kunde erhält, nicht das Pellet von der Matrize
Die irreführendste Probe in jedem Werk ist die am Kühlerauslauf entnommene. Sie ist heiß, am weichsten und hat noch keinen Förderer, kein Silo, keinen Lkw und keine Abfülllinie durchlaufen.
Probe nach dem Abkühlen, nach dem Sieben und – bei Exportpartien – nachdem das Material mindestens einen Tag im Sack gelegen hat. Auch der Feuchtigkeitsgehalt zum Prüfzeitpunkt muss erfasst werden, denn die Haltbarkeit ist feuchtigkeitsabhängig: Das Pelletierfenster für Holz liegt bei etwa 10–15 % Feuchtigkeit bezogen auf die Nassmasse, und Pellets, die in einem feuchten Sack Oberflächenfeuchtigkeit aufgenommen haben, verhalten sich im Test anders als Pellets mit 8 %.
Wenn Ihre Werte an der Presse gut und im Lager schlecht sind, ist nicht die Presse das Problem. Prüfen Sie die Austrittstemperatur des Kühlers, den Zustand des Becherwerks, die Anzahl der Übergabepunkte zwischen Siebung und Absackung sowie die Fallhöhe in den Big Bag. Jeder harte Übergang ist ein kleiner Haltbarkeitstest, der kostenlos den ganzen Tag an Ihrem Produkt läuft.
Die Prozesshebel, die den Wert wirklich bewegen
Sobald der Test verlässlich ist, beginnt die interessante Arbeit: herauszufinden, welcher der fünf Hebel die Haltbarkeit in Ihrem Werk bewegt. In den meisten Mühlen ist die Reihenfolge des Einflusses ungefähr diese, wobei sich die Rangfolge je nach Rohmaterial verschiebt.
Feuchtigkeit an der Matrize
Zu trocken, und das Lignin erweicht nicht genug, um Brücken zwischen den Partikeln zu bilden; das Pellet entsteht und versagt beim ersten Aufprall. Zu feucht, und die Matrize rutscht durch, das Pellet dampft und reißt beim Austritt aus der Matrize, und der Kühler muss Wasser entfernen, für das er nie ausgelegt war. Zehn bis fünfzehn Prozent sind das übliche Arbeitsfenster für Holz, und innerhalb dieses Fensters ist das Optimum enger, als die meisten Betreiber annehmen. Die Konditionierungspraxis an der Presse – Dampf versus aufgesprühtes Wasser und wo die Düsen sitzen – wird in praktischen Begriffen beschrieben in den technischen Hinweisen eines Pelletieranlagenherstellers, und es lohnt sich, sie neben Ihrem eigenen Feuchtigkeitsprotokoll zu lesen.
Partikelgröße und Aufbereitung
Feines, gleichmäßiges Material verdichtet sich zu einem dichteren Pellet mit weniger inneren Hohlräumen. Übergroße Späne erzeugen Schwachstellen, die wie Vorschädigungen wirken. Wenn die Haltbarkeit nach einem Wechsel des Hammermühlensiebs gesunken ist, liegt die Antwort vor der Matrize beim Sieb.
Matrizenspezifikation und -zustand
Eine Matrize, die ausgeschliffen ist, oder eine, die mit dem falschen Verdichtungsverhältnis für das Material gebohrt wurde, baut nicht genug Druck auf. Dasselbe Futter durch eine weichere Matrize ergibt ein weicheres Pellet. Deshalb verdient die Matrizenspezifikation ihre eigene Beschaffungsdisziplin, statt als nach Preis bestelltes Verbrauchsmaterial behandelt zu werden – der L/D-Unterschied zwischen zwei „identischen“ Matrizen ist mehrere Punkte Haltbarkeit wert.
Matrizentemperatur und Dampf
Hitze ist es, die das Lignin plastifiziert, und der größte Teil dieser Hitze stammt aus der Reibung in der Matrize, nicht aus dem Konditionierer. Dampfzugabe erhöht die Anfangstemperatur und die Feuchtigkeit zugleich, weshalb eine kleine Dampfänderung die Haltbarkeit in die falsche Richtung bewegen kann, wenn das Futter bereits feucht war.
Kühlung und Handhabung nach der Matrize
Pellets verlassen die Matrize weich und heiß. Kühlen Sie sie zu schnell mit kalter Luft bei hohem Volumen, entstehen Oberflächenrisse, die erst zwei Tage später als Feingut sichtbar werden. Kühlen Sie sie zu langsam, geht die Feuchtigkeit nicht herunter. Der Kühler ist Teil des Haltbarkeitssystems, keine separate Abteilung.
Wenn der Wert niedrig zurückkommt: eine 90-Minuten-Prüfreihenfolge
Nach einem schlechten Ergebnis ist die Versuchung groß, die Matrize zu öffnen. Führen Sie zuerst die kostenlosen Prüfungen in dieser Reihenfolge durch – die meisten niedrigen Werte lösen sich, bevor jemand einen Schraubenschlüssel anfasst.
Minute 0–10: dieselbe Probe erneut testen. Teilen Sie das zurückgehaltene Material und führen Sie ein zweites Paar aus. Wenn die beiden Paare um mehr als einen Punkt voneinander abweichen, hat der Prüfplatz ein Problem – wahrscheinlich Geschwindigkeit oder Siebung –, und der Prozess kann in Ordnung sein.
Minute 10–25: das Feingut wiegen. Sieben Sie eine frische 1-kg-Probe und wiegen Sie, was 3,15 mm passiert. Viel Feingut am Absackstutzen bei guter Haltbarkeit an der Presse deutet auf die Handhabung hin, nicht auf die Matrize.
Minute 25–40: den Messerabstand prüfen. Messen Sie 20 Pellets. Wenn die Durchschnittslänge unter den Wert des Vormonats gefallen ist, hat sich der Messerspalt geöffnet, und der Test misst kurze Pellets, nicht schwache Pellets.
Minute 40–55: das Feuchtigkeitsprotokoll lesen. Eine Schicht, die mit 9 % statt 12 % lief, zeigt eine niedrigere Haltbarkeit ohne weitere Symptome. Achten Sie auf eine Änderung der Trocknersteuerung, eine feuchtere Rohmaterialcharge oder ein gedrosseltes Dampfventil.
Minute 55–75: die Matrize ansehen. Vergleichen Sie die Matrizenstunden mit Ihrem Wechselpunkt, prüfen Sie, ob die Walzen die volle Matrizenbreite abdecken, und betrachten Sie die Pellet-Oberfläche. Ein glänzendes, glasiertes Pellet, das sauber bricht, ist ein anderer Fehler als ein mattes Pellet, das zerbröselt.
Minute 75–90: den Kühler prüfen. Austrittstemperatur und Luftvolumen. Pellets, die den Kühler mit mehr als Umgebungstemperatur plus 5 °C verlassen, sind noch weich, und der Becherwerk erledigt den Rest der Arbeit, die die Matrize begonnen hat.
Wenn alle sechs Prüfungen normal ausfallen und der Wert noch immer niedrig ist, sind tatsächlich die Matrize, das Futter oder der Dampf die Ursache – und Sie haben einen Nachweis, welche davon Sie bereits ausgeschlossen haben, was ein Lieferant braucht, um Ihnen zu helfen statt zu raten.
Sechs Wege, wie ein interner Test unbemerkt nutzlos wird
- Einzelmessungen. Eine Testprobe, ein Ergebnis, keine Wiederholung. Sie können Prozessänderungen nicht vom Testrauschen unterscheiden.
- Zeit statt Umdrehungen. Zehn Minuten in einem Tumbler mit 47 U/min ergeben 470 Umdrehungen, nicht 500.
- Wiederverwendete Siebe. Ein ausgeleiertes Siebgewebe lässt ganze Pellets in die Feingutwanne durch und bläht das Ergebnis auf.
- Warme Proben. Die Prüfung direkt am Kühlerausgang ergibt ein weiches Pellet und einen niedrigen Wert, der nichts über das versandte Produkt aussagt.
- Undokumentierte Probenahme. Ohne Aufzeichnung, woher die Probe stammt, lässt sich ein schlechtes Ergebnis nicht auf eine Schicht zurückführen.
- Keine Feuchtigkeitsaufzeichnung. Ein Haltbarkeitswert ohne die Feuchtigkeit zum Prüfzeitpunkt lässt sich nicht mit dem Wert des Vormonats vergleichen.
Machen Sie aus der Zahl einen Nachweis, den ein Käufer akzeptiert
Der Test lohnt sich erst, wenn er ein Dokument hervorbringt. Ein einseitiges Chargenprotokoll, vom Bediener ausgefüllt und mit den Versandpapieren abgelegt, beendet die meisten Qualitätsdiskussionen, bevor sie beginnen – und Sie haben etwas in der Hand, wenn ein Käufer fragt, warum dieser Container anders ausfällt als der letzte.
| Feld | Was zu erfassen ist | Beispiel |
|---|---|---|
| Charge und Schicht | Produktionsdatum, Linie, Bediener | 2026-11-12 / Linie 2 / A. Nguyen |
| Rohmaterial | Holzartenmix und Lieferantenlos | Akazie 70 % / Gummibaum 30 %, Los RW-118 |
| Feuchtigkeit des Aufgabeguts an der Presse | Messwert, drei Punkte über die Schicht | 12.4 / 12.1 / 12.6% |
| Matrize und Betriebsstunden | Matrizen-ID, Verdichtungsverhältnis, Betriebsstunden | D-630-1:7, 412 Std. |
| Pelletlänge | Mittelwert aus 20 Pellets | 22 mm |
| Probenahmestelle | Wo und wann entnommen | Absackstutzen, 14:20, 60-s-Sammelprobe |
| Feuchtigkeit bei der Prüfung | Trockenschrank oder Messgerät, vor dem Tumbeln | 8.3% |
| Haltbarkeit | Zwei Teilproben, Mittelwert auf 0,1 % | 98.4 / 98.1 → 98.3% |
| Feinanteil nach der Siebung | Prozent unter 3,15 mm beim Absacken | 0.4% |
Neun Felder, eine Seite, zwei Prüfungen pro Schicht. Eine Linie mit 2 t/h kann diese Disziplin mit einem geschulten Bediener und etwa 40 Minuten pro Tag einhalten. Der Gewinn ist nicht das Zertifikat an der Wand – sondern die Möglichkeit, mit einem Dokument in der Hand zu belegen, dass die Pellets das Werk mit 98,3 % und 8,3 % Feuchtigkeit verlassen haben und dass alles, was danach geschah, während des Transports geschah.
Liegt die Haltbarkeit bereits unter dem Ziel und benötigen Sie die Prozessseite statt der Prüfseite, sind die Fehlermuster behandelt in warum Holzpellets zerbröseln, und die Matrizenseite der Gleichung in Kompressionsverhältnis der Matrize und die Kaufratgeber für Ringmatrizen. Zum Kühlschritt, der darüber entscheidet, ob ein gutes Pellet die Absackung übersteht, siehe Probleme mit dem Pelletkühler. Und wenn Sie eine neue Presse ausschreiben und die Haltbarkeitsfrage in den Vertrag aufnehmen wollen, gehört die Matrizen- und Walzenspezifikation in dieselbe Anfrage wie die Liste der Ringmatrizen und Ersatzteile.
Eine letzte Sache, die es wert ist, klar gesagt zu werden: Kaufen Sie den Tumbler, bevor Sie die zweite Presse kaufen. Ein Werk, das die Haltbarkeit messen kann, verhandelt mit einem Käufer auf Basis von Belegen. Ein Werk, das das nicht kann, verhandelt auf Basis des Laborberichts des Käufers, und das ist jedes Mal eine schwächere Position.