
La maggior parte dei mulini soddisfa il proprio valore di durabilità su un certificato che arriva con una spedizione, non su un banco di prova di proprietà. Il numero è reale, ma appartiene a qualcun altro: un laboratorio che ha ricevuto 2 kg di pellet da un lotto confezionato tre settimane prima, ha eseguito un test e ha riportato 98,2%. Poi un cliente esegue lo stesso test all'arrivo, ottiene 96,4% e inizia la discussione.
Eseguire la ISO 17831-1 nella propria sala qualità cambia quella discussione. Non perché il proprio risultato sia più accurato di quello del laboratorio, ma perché è possibile ripeterlo a ogni turno, sui pellet che si stanno effettivamente spedendo, e sapere cosa stava facendo la linea quando il numero è cambiato.
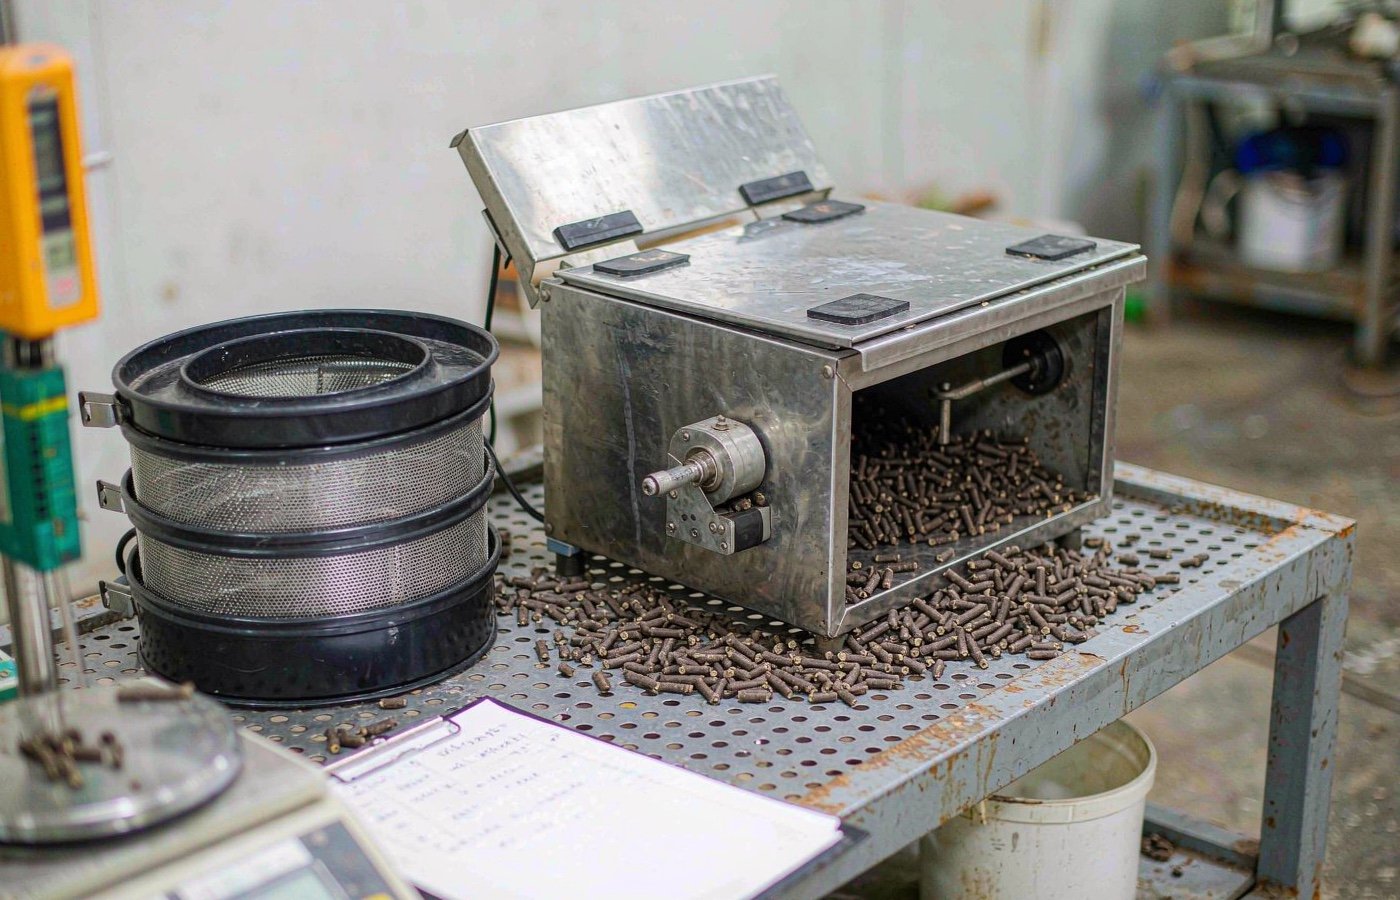
Cosa può e non può dirti un risultato di durabilità di terzi
Un rapporto di laboratorio risponde a una domanda: questo campione, con l'umidità che aveva al momento dell'arrivo, ha superato 500 rotazioni sopra il 98%? È un superato o non superato. Non è un numero di controllo di processo.
Tre cose rendono un singolo risultato esterno uno scarso strumento di gestione. Il campione è piccolo rispetto al lotto che rappresenta. Il test è distruttivo, quindi non è possibile rieseguirlo sullo stesso materiale in seguito. E il risultato varia con lo stoccaggio, il che significa che un pellet testato in un magazzino fresco a marzo e lo stesso pellet testato dopo che un container è rimasto su una banchina ad agosto non sono lo stesso oggetto.
Uno studio su Polimeri ha seguito esattamente questo. I pellet ricevuti al 7,2% e 8,0% di umidità partivano da una durabilità del 98,6% e 96,9%. Dopo 30 giorni in camere climatiche controllate la perdita era modesta — fino a 1,2 punti per i pellet marroni, 2,0 per quelli bianchi. Ma sotto cicli di gelo-disgelo i pellet bianchi perdevano 4,3 punti, e il potere calorifico superiore dei pellet stoccati calava in media del 3,5% al 6,0% in 30 giorni (Polimeri 2020, 12, 970). Un singolo certificato non può portare quell'informazione. Un test che esegui tu stesso, su ogni lotto, può farlo.
Cosa ti chiede effettivamente la ISO 17831-1
Il metodo è breve. Un campione setacciato entra in una scatola d'acciaio con un deflettore saldato diagonalmente su una parete. La scatola ruota a 50 giri/min per 500 rivoluzioni. Il campione viene estratto, setacciato di nuovo sullo stesso setaccio da 3,15 mm, e la massa trattenuta viene divisa per la massa iniziale.
Ciò che crea problemi sono i dettagli attorno a questi passaggi, perché la norma fissa la massa del campione, il setaccio, il numero di rotazioni e il modo in cui il risultato viene arrotondato — e ognuna di queste scelte sposta la risposta di qualche decimo di punto.
| Parametro | Cosa specifica la ISO 17831-1 | Perché è importante sul tuo banco |
|---|---|---|
| Setacciatura pre-test | Setaccio da 3,15 mm, campione già privo di fini | I fini rimasti nel campione vengono contati come pellet rotti prima dell'inizio del test |
| Porzione di prova | 500 ± 10 g (500 ± 50 g per pellet superiori a 12 mm) | Un riempimento insufficiente della scatola riduce l'energia d'impatto per pellet e abbellisce il risultato |
| Velocità del tamburo | 50 ± 2 rpm | Una cinghia di trasmissione usurata che riduce la velocità a 45 rpm diminuisce il numero di impatti |
| Durata | 500 giri, circa 10 minuti | Contare il tempo invece dei giri è la scorciatoia più comune |
| Setacciatura post-test | Stesso setaccio da 3,15 mm, manipolazione delicata | Un'agitazione vigorosa crea nuovi fini e abbassa il risultato |
| Replicazione | Due porzioni di prova, media riportata a 0,1% | Un singolo test è un'anomalia; è sulla coppia che si fondano i limiti di precisione |
| Calcolo | DU = massa trattenuta ÷ massa iniziale × 100 | Pesare entrambe le porzioni a 0,1 g, non al grammo |
Uno studio del 2018 pubblicato su Materiali descrive la stessa procedura nella sezione dei metodi — 500 ± 0,1 g, 50 ± 2 rpm, 500 rotazioni, setacciatura manuale su setaccio da 3,15 mm, prove in doppio (Materiali 2018, 11, 1329). Se state scrivendo un'istruzione di lavoro per gli operatori, quel paragrafo è un modello migliore della maggior parte dei manuali dei fornitori, perché elenca le tolleranze invece dei soli passaggi.
Cinque apparecchiature, e quella su cui tutti sbagliano
Il banco di lavoro in sé non è costoso. Un tamburo per la prova di durabilità, un set di setacci da 3,15 mm, una bilancia leggibile a 0,1 g, un divisore di campioni e un misuratore di umidità trovano posto in un angolo del laboratorio. La maggior parte dei mulini possiede già la bilancia e il misuratore di umidità.
L'elemento che viene acquistato male è il tamburo. Le unità economiche girano troppo veloci, troppo lente, o hanno un timer che parte prima che il motore raggiunga la velocità. Mettete alla prova il vostro prima di fidarvi: segnate il tamburo, fatelo girare per esattamente 60 secondi e contate i giri. Dovete ottenere 50, con una tolleranza di 2. Se ottenete 56, la puleggia di trasmissione è sbagliata e ogni risultato che produrrete risulterà basso.
Il secondo elemento che le persone sottovalutano è il setaccio. Una rete intrecciata da 3,15 mm usata per tre anni sulla linea di insacco non è un setaccio da prova. È deformata e lascia passare pellet che avrebbero dovuto essere trattenuti. Acquistate un setaccio da prova dedicato, riponetelo in piano e sostituitelo quando la maglia si affloscia.
Altri due dettagli sul fronte della bilancia. Vi serve un riferimento di umidità affidabile: un piccolo forno di essiccazione a 105 °C è più lento di un misuratore portatile, ma è il dato che potete difendere in una contestazione, e usarli entrambi per un mese vi dice di quanto deriva il vostro misuratore. E dovete pesare a 0,1 g, cosa che sembra ovvia finché non vedete qualcuno azzerare una bilancia con un campione da 500 g su una bilancia da bagno e registrare il 98%.
Il campionamento è dove la maggior parte dei mulini perde la discussione
Potete far girare il tamburo alla perfezione e pubblicare comunque un numero che non significa nulla, perché la porzione di prova proviene dalla superficie di un sacco riempito un'ora fa.
I pellet si segregrano. I fini migrano verso il basso e verso l'esterno di un silo o di un big bag. Un prelievo dalla superficie è il materiale più pulito del lotto e darà valori di due o tre punti sopra la media. Campionate dal bocchettone di insacco su un minuto intero di produzione, oppure prelevate una carota verticale da un big bag con una sonda, poi dividete il campione con un divisore invece che a occhio. Le indicazioni di campionamento della norma sono il punto di partenza; la versione pratica è che il materiale nel tamburo deve assomigliare al materiale nella tramoggia del cliente, fini compresi.
Scrivete il metodo di campionamento nel registro. Quando un acquirente contesta un risultato, la prima domanda è sempre come è stato prelevato il campione, e "dal mucchio" non è una risposta che sopravvive a un reclamo.
Interpretare il risultato: soglie, tolleranze e quanto costa il 97,9%
Due numeri contano commercialmente. ENplus A1 richiede una durabilità di almeno 98,0% e A2 di almeno 97,5%, con fini limitati a 1,0% per il prodotto sfuso e 0,5% per i pellet insaccati (ENplus Handbook v3.0, Parte 3). Gli acquirenti industriali che non chiedono mai il marchio scrivono comunque quelle soglie nei loro ordini di acquisto, perché sono l'unico linguaggio comune per dire "sopravviverà a un nastro trasportatore".
Poi c'è la questione della ripetibilità. La norma ISO 17831-1 fissa il limite di ripetibilità intra-laboratorio a 0,3 punti percentuali e il limite di riproducibilità inter-laboratorio a 0,6 punti per pellet pari o superiori al 97,5%; al di sotto di tale livello i limiti si ampliano a 2,0 e 3,0 punti. In pratica ciò significa che un risultato del 97,9% e uno del 98,1% indicano lo stesso pellet. Chiunque presenti una differenza di 0,2 punti come un miglioramento qualitativo, in un senso o nell'altro, sta citando del rumore.
| Risultato sul vostro banco di prova | Cosa significa di solito | Prima cosa da verificare |
|---|---|---|
| 98,5% e oltre | Ampiamente dentro la classe A1; il processo è stabile | Niente — registrare e continuare |
| 98.0–98.4% | Supera la prova, ma senza margine per le perdite in stoccaggio | Deriva della temperatura della filiera e dell'umidità dell'alimentazione nel corso del turno |
| 97.5–97.9% | Zona A2; le dichiarazioni di conformità A1 sono esposte | Fini nell'alimentazione, filiera usurata, aria di raffreddamento troppo fredda |
| 96.0–97.4% | Vera carenza qualitativa; aspettarsi reclami sulle tratte lunghe | Umidità al di sotto della finestra di legame, particelle di dimensioni eccessive |
| Sotto il 96% | Il prodotto si sbriciola durante la movimentazione, non nella filiera | Controllare il raffreddatore e i trasportatori prima di dare la colpa alla pressa |
Con quale frequenza eseguire il test
La frequenza giornaliera è quella corretta per qualsiasi linea in funzione continua, con un test all'inizio di ogni turno e uno dopo ogni cambio di lotto di materia prima. I mulini che operano su un solo turno possono scendere a tre test a settimana e vedere comunque una tendenza. L'importante è che il test segua lo stesso calendario del controllo dell'umidità, così che i due registri possano essere letti uno contro l'altro.
Aggiungere un test per ogni lotto destinato all'esportazione, prelevato dopo l'insacco, e conservare quel risultato insieme ai documenti di spedizione. Quel singolo dato vale più di un anno di numeri rilevati a lato pressa in una discussione su un reclamo, perché descrive il prodotto nel punto in cui termina la vostra responsabilità.
La variabile che la norma non fissa: la lunghezza del pellet
Ecco una lacuna che coglie di sorpresa gli esportatori. La norma controlla la massa del campione, non la distribuzione delle lunghezze al suo interno. Una porzione di 500 g di pellet tagliati a 10 mm ha molti più estremi per grammo della stessa massa di pellet da 30 mm, e gli estremi sono il punto da cui parte la rottura. Uno studio del 2020 pubblicato su Energies ha indagato esattamente questo aspetto e ha rilevato che la durabilità misurata varia con la composizione delle lunghezze del campione, oltre che con le condizioni stesse di tamburazione (Energies 2020, 13, 3000).
La conseguenza pratica: se la regolazione delle lame si sposta e i pellet diventano più corti, il valore di durabilità può calare senza che nulla sia cambiato nella filiera. Verificare il gioco delle lame e la lunghezza del pellet con lo stesso calendario del test di durabilità, e annotare la lunghezza media sullo stesso registro. Altrimenti si perderà una settimana a regolare il vapore per risolvere un problema che risiede nel tagliatore.

Il diametro interagisce con lo stesso effetto. Un foro di filiera più piccolo produce un pellet con maggiore superficie per unità di massa, quindi c'è più area su cui può innescarsi una cricca e meno materiale che la tiene insieme. È uno dei motivi per cui i pellet da 6 mm spesso danno letture di uno o due punti inferiori ai pellet da 8 mm prodotti dalla stessa alimentazione — non perché la pressa lavori peggio, ma perché la geometria è più difficile.
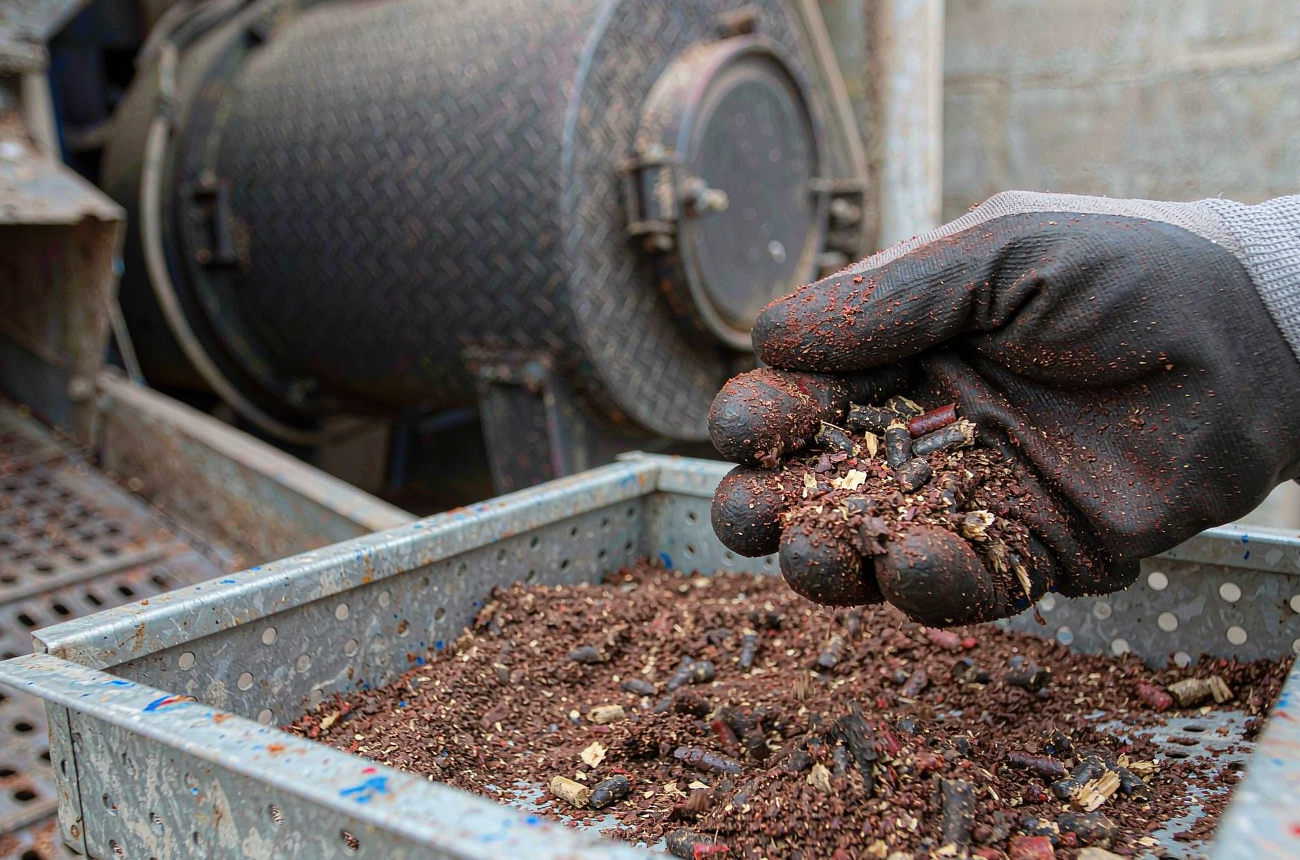
Testare il pellet che riceve il cliente, non quello che esce dalla filiera
Il campione più fuorviante in qualsiasi mulino è quello prelevato all'uscita del raffreddatore. È caldo, è nel suo stato più tenero e non ha ancora attraversato un trasportatore, un silo, un camion e una linea di insacco.
Campionamento dopo il raffreddamento, dopo la vagliatura e — per i lotti destinati all'esportazione — dopo che il materiale è rimasto nel sacco per almeno un giorno. Anche l'umidità al momento della prova deve essere registrata, perché la durabilità dipende dall'umidità: la finestra di pellettizzazione per il legno si colloca intorno al 10–15% di umidità su base umida, e i pellet che hanno assorbito umidità superficiale in un sacco umido si comportano diversamente alla prova rispetto a pellet all'8%.
Se i tuoi valori sono buoni alla pressa e scarsi in magazzino, il problema non è la pressa. Controlla la temperatura di scarico del raffreddatore, le condizioni dell'elevatore a tazze, il numero di punti di caduta tra vagliatura e insacco e l'altezza di caduta libera nel big bag. Ogni trasferimento brusco è una piccola prova di durabilità che gira gratuitamente, tutto il giorno, sul tuo prodotto.
Le leve di processo che spostano davvero il valore
Una volta che la prova è affidabile, inizia il lavoro interessante: individuare quale delle cinque leve muove la durabilità nel tuo impianto. Nella maggior parte dei mulini l'ordine di influenza è all'incirca questo, anche se la graduatoria cambia con la materia prima.
Umidità alla filiera
Troppo secco e la lignina non si ammorbidisce abbastanza da formare ponti tra le particelle; il pellet si forma, poi cede al primo urto. Troppo umido e la filiera scivola, il pellet emette vapore e si fessura all'uscita dalla filiera, e il raffreddatore deve rimuovere acqua per cui non è mai stato dimensionato. Dal dieci al quindici percento è la finestra operativa abituale per il legno, e all'interno di tale finestra l'optimum è più stretto di quanto la maggior parte degli operatori supponga. La pratica di condizionamento alla pressa — vapore rispetto ad acqua nebulizzata, e posizione degli ugelli — è descritta in termini pratici dalle note tecniche di un costruttore di attrezzature per pellettizzazione, e vale la pena leggerle accanto al proprio registro dell'umidità.
Dimensione delle particelle e preparazione
Il materiale fine e uniforme si compatta in un pellet più denso con meno vuoti interni. I trucioli sovradimensionati creano punti deboli che si comportano come pre-fessure. Se la durabilità è calata dopo un cambio di vaglio del mulino a martelli, il vaglio è la tua risposta prima ancora della filiera.
Specifica e condizione della filiera
Una filiera che si è consumata fino a lucidarsi, o forata con un rapporto di compressione sbagliato per il materiale, non svilupperà pressione sufficiente. Lo stesso mangime attraverso una filiera più morbida dà un pellet più morbido. Ecco perché la specifica della filiera merita una propria disciplina di acquisto invece di essere trattata come un consumabile ordinato in base al prezzo — la differenza di L/D tra due filiere "identiche" vale diversi punti di durabilità.
Temperatura della filiera e vapore
Il calore è ciò che plasticizza la lignina, e la maggior parte di quel calore proviene dall'attrito all'interno della filiera, non dal condizionatore. L'aggiunta di vapore aumenta insieme la temperatura iniziale e l'umidità, ed è per questo che una piccola variazione di vapore può spostare la durabilità nella direzione sbagliata se il mangime era già umido.
Raffreddamento e movimentazione dopo la filiera
I pellet escono dalla filiera morbidi e caldi. Raffreddali troppo in fretta con aria fredda in grande volume e ottieni fessure superficiali che si manifestano solo come fini due giorni dopo. Raffreddali troppo lentamente e l'umidità non scende. Il raffreddatore fa parte del sistema di durabilità, non è un reparto separato.
Quando il valore risulta basso: un ordine di controllo di 90 minuti
Dopo un risultato negativo la tentazione è aprire la filiera. Esegui prima i controlli gratuiti, in questo ordine, e la maggior parte dei risultati bassi si risolve prima che qualcuno tocchi una chiave.
Minuti 0–10: ripeti la prova sullo stesso campione. Dividi il materiale trattenuto ed esegui una seconda coppia. Se le due coppie differiscono di più di un punto, il banco di prova ha un problema — probabilmente la velocità o la vagliatura — e il processo potrebbe essere a posto.
Minuti 10–25: pesa i fini. Vaglia un nuovo campione da 1 kg e pesa ciò che passa attraverso 3,15 mm. Un'elevata presenza di fini alla bocca di insacco con buona durabilità alla pressa indica la movimentazione, non la filiera.
Minuti 25–40: controlla il tagliatore. Misura 20 pellet. Se la lunghezza media è scesa sotto quella del mese scorso, il gioco della lama si è aperto e la prova sta misurando pellet corti, non pellet deboli.
Minuti 40–55: leggi il registro dell'umidità. Un turno che ha lavorato al 9% invece che al 12% mostrerà una durabilità inferiore senza altri sintomi. Cerca una modifica al controllo dell'essiccatore, un lotto di materia prima più umido o una valvola del vapore che è stata strozzata.
Minuti 55–75: esamina la filiera. Verifica le ore della filiera rispetto al punto di sostituzione, controlla che i rulli seguano l'intera larghezza della filiera e osserva la superficie del pellet. Un pellet lucido e vetrificato che si rompe nettamente è un guasto diverso da un pellet opaco che si sbriciola.
Minuti 75–90: controlla il raffreddatore. Temperatura di scarico e portata d'aria. I pellet che escono dal raffreddatore sopra la temperatura ambiente più 5 °C sono ancora morbidi, e l'elevatore sta completando il lavoro che la filiera ha iniziato.
Se tutti e sei i controlli risultano normali e il valore è ancora basso, allora la filiera, il mangime o il vapore sono davvero la causa — e disponi di un documento che mostra quali di essi hai già escluso, che è ciò di cui un fornitore ha bisogno per aiutarti anziché tirare a indovinare.
Sei modi in cui un test interno diventa silenziosamente inutile
- Corse singole. Una sola porzione di test, un solo risultato, nessun duplicato. Non è possibile distinguere una variazione di processo dal rumore del test.
- Tempo invece di giri. Dieci minuti su un tamburo che gira a 47 rpm corrispondono a 470 giri, non a 500.
- Setacci riutilizzati. Una rete allentata lascia passare pellet interi nel vassoio dei fini e gonfia il risultato.
- Campioni caldi. Testare subito dopo il raffreddatore dà un pellet morbido e un valore basso che non dice nulla sul prodotto spedito.
- Campionamento non documentato. Senza registrazione della provenienza del campione non è possibile risalire da un risultato scarso a un turno.
- Nessun dato sull'umidità. Un valore di durabilità senza l'umidità al momento del test non è confrontabile con il valore del mese scorso.
Trasforma il numero in un documento che un acquirente accetterà
Il test si giustifica solo quando produce un documento. Un registro di lotto di una pagina, compilato dall'operatore e archiviato con i documenti di spedizione, chiude la maggior parte delle discussioni sulla qualità prima ancora che inizino — e ti dà qualcosa da inviare quando un acquirente chiede perché questo container riporta un valore diverso dal precedente.
| Campo | Cosa registrare | Esempio |
|---|---|---|
| Lotto e turno | Data di produzione, linea, operatore | 2026-11-12 / Linea 2 / A. Nguyen |
| Materia prima | Miscela di specie e lotto del fornitore | Acacia 70% / gomma 30%, lotto RW-118 |
| Umidità dell'alimentazione alla pressa | Lettura del misuratore, tre punti nel corso del turno | 12.4 / 12.1 / 12.6% |
| Filiera e ore | ID filiera, rapporto di compressione, ore di funzionamento | D-630-1:7, 412 h |
| Lunghezza del pellet | Media di 20 pellet | 22 mm |
| Punto di campionamento | Dove e quando prelevato | Bocca di insacco, 14:20, composito di 60 s |
| Umidità al momento della prova | Stufa o igrometro, prima della tamburatura | 8.3% |
| Durabilità | Due porzioni, media a 0,1% | 98.4 / 98.1 → 98.3% |
| Fini dopo la vagliatura | Percentuale inferiore a 3,15 mm all'insacco | 0.4% |
Nove campi, una pagina, due prove per turno. Una linea da 2 t/h può mantenere questa disciplina con un operatore addestrato e circa 40 minuti al giorno. Il vantaggio non è il certificato appeso al muro, ma poter affermare, documento alla mano, che i pellet hanno lasciato lo stabilimento con il 98,3% e l'8,3% di umidità, e che tutto ciò che è accaduto in seguito è avvenuto durante il trasporto.
Se la durabilità è già al di sotto dell'obiettivo e serve intervenire sul processo anziché sulle prove, i modelli di guasto sono trattati in perché i pellet di legno si sbriciolano, e la parte dell'equazione relativa alla filiera in rapporto di compressione della filiera e la guida all'acquisto delle filiere ad anello. Per la fase di raffreddamento che determina se un buon pellet sopravvive all'insacco, vedere problemi del raffreddatore di pellet. E se si sta specificando una nuova pressa e si vuole inserire la questione della durabilità nel contratto, la specifica di filiera e rulli va nella stessa RFQ dell'elenco di filiere ad anello e ricambi.
Un'ultima cosa che vale la pena dire chiaramente: comprate il tamburatore prima di comprare la seconda pressa. Un mulino in grado di misurare la durabilità può negoziare con un acquirente sulla base di prove. Un mulino che non può farlo negozia sul rapporto di laboratorio dell'acquirente, e questa è ogni volta una posizione più debole.