
A maioria das fábricas conhece o seu índice de durabilidade por um certificado que chega junto com um embarque, não por uma bancada de testes própria. O número é real, mas pertence a outro: um laboratório que recebeu 2 kg de pellets de um lote que você embalou três semanas antes, rodou um teste e reportou 98,2%. Depois um cliente roda o mesmo teste na chegada, obtém 96,4%, e começa a discussão.
Executar a ISO 17831-1 na sua própria sala de qualidade muda essa discussão. Não porque o seu resultado seja mais preciso do que o do laboratório, mas porque você pode repeti-lo a cada turno, com os pellets que realmente está embarcando, e saber o que a linha estava fazendo quando o número mudou.
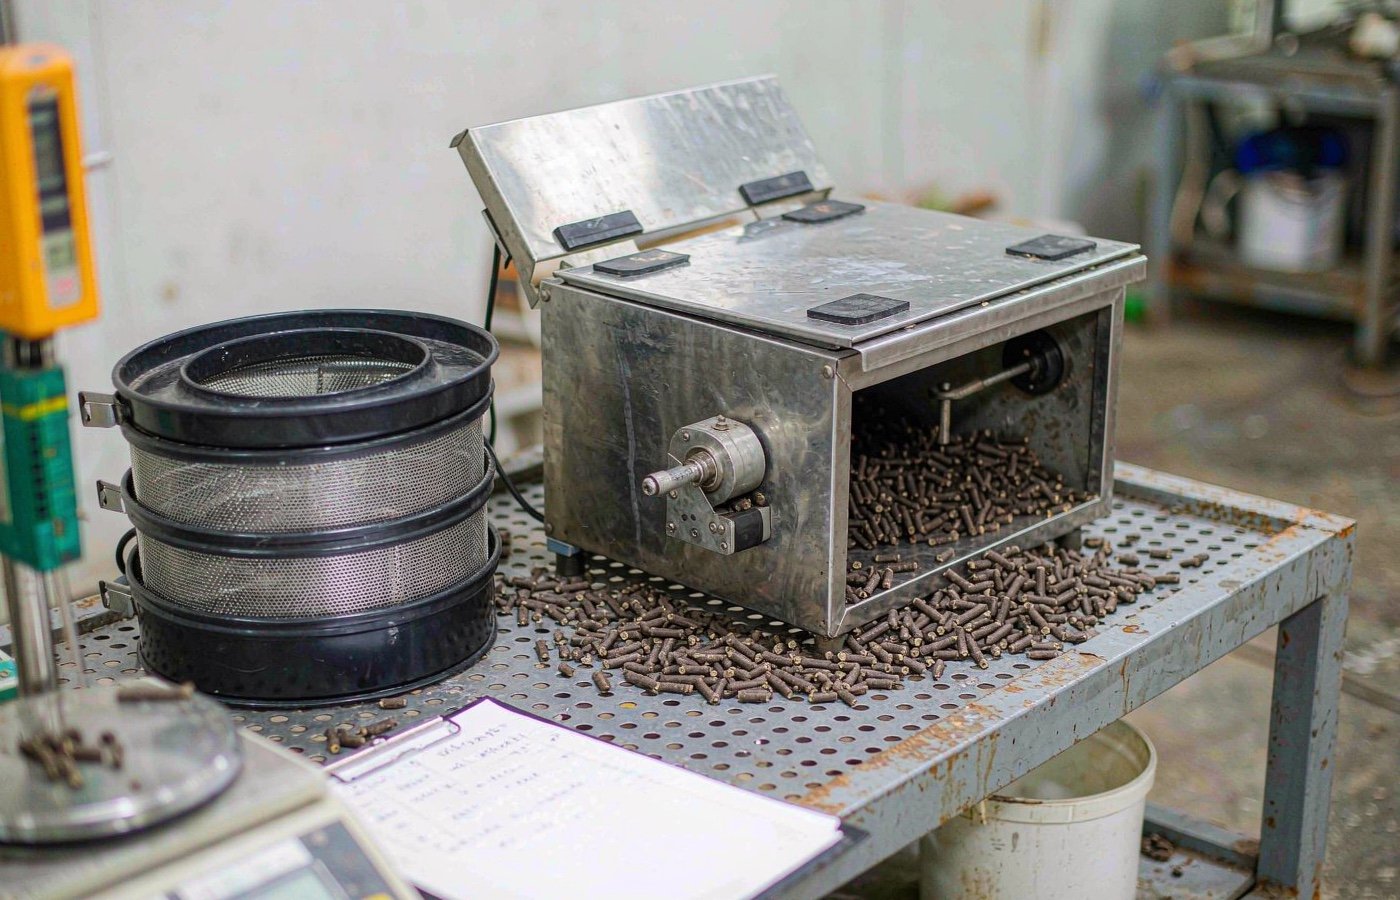
O que um resultado de durabilidade de terceiros pode e não pode lhe dizer
Um laudo de laboratório responde a uma pergunta: esta amostra, com a umidade que tinha ao chegar, sobreviveu a 500 tombamentos acima de 98%? Isso é aprovação ou reprovação. Não é um número de controle de processo.
Três coisas tornam um único resultado externo uma ferramenta de gestão fraca. A amostra é pequena em relação ao lote que representa. O teste é destrutivo, então você não pode repeti-lo no mesmo material depois. E o resultado varia com o armazenamento, o que significa que um pellet testado em um armazém frio em março e o mesmo pellet testado depois que um contêiner fica em um cais em agosto não são o mesmo objeto.
Um estudo na Polímeros acompanhou exatamente isso. Pellets recebidos com 7,2% e 8,0% de umidade começaram com 98,6% e 96,9% de durabilidade. Após 30 dias em salas de clima controlado, a perda foi modesta — até 1,2 ponto para os pellets marrons, 2,0 para os brancos. Mas sob ciclagem de congelamento–descongelamento os pellets brancos perderam 4,3 pontos, e o poder calorífico superior dos pellets armazenados caiu de 3,5% a 6,0% em média ao longo de 30 dias (Polímeros 2020, 12, 970). Um único certificado não consegue carregar essa informação. Um teste que você mesmo executa, em cada lote, consegue.
O que a ISO 17831-1 realmente exige de você
O método é curto. Uma amostra peneirada vai para uma caixa de aço com um defletor soldado diagonalmente em uma das paredes. A caixa gira a 50 rpm por 500 revoluções. A amostra sai, é peneirada novamente na mesma tela de 3,15 mm, e a massa retida é dividida pela massa que entrou.
O que pega as pessoas são os detalhes em torno dessas etapas, porque a norma fixa a massa da amostra, a peneira, o número de rotações e a forma de arredondar o resultado — e cada uma dessas escolhas desloca a resposta em alguns décimos de ponto.
| Parâmetro | O que a ISO 17831-1 especifica | Por que isso importa na sua bancada |
|---|---|---|
| Peneiramento pré-teste | Tela de 3,15 mm, amostra já livre de finos | Finos deixados na amostra são contados como pellets quebrados antes do teste começar |
| Porção de teste | 500 ± 10 g (500 ± 50 g para pellets acima de 12 mm) | Encher a caixa insuficientemente reduz a energia de impacto por pellet e favorece o resultado |
| Velocidade do tambor | 50 ± 2 rpm | Uma correia de transmissão desgastada que reduz a velocidade para 45 rpm diminui o número de impactos |
| Duração | 500 revoluções, cerca de 10 minutos | Contar o tempo em vez das revoluções é o atalho mais comum |
| Peneiração pós-teste | Mesma peneira de 3,15 mm, manuseio suave | Agitação vigorosa cria novos finos e reduz o resultado |
| Repetição | Duas porções de teste, média reportada com 0,1% | Um teste é um relato isolado; o par é a base sobre a qual os limites de precisão são construídos |
| Cálculo | DU = massa retida ÷ massa antes × 100 | Pese ambas as porções com 0,1 g, não com precisão de grama |
Um estudo de 2018 publicado em Materiais descreve o mesmo procedimento em sua seção de métodos — 500 ± 0,1 g, 50 ± 2 rpm, 500 rotações, peneiração manual em peneira de 3,15 mm, duplicata (Materiais 2018, 11, 1329). Se você está escrevendo uma instrução de trabalho para operadores, esse parágrafo é um modelo melhor do que a maioria dos manuais de fornecedores, porque lista as tolerâncias em vez de apenas as etapas.
Cinco itens de equipamento, e o que as pessoas costumam errar
A bancada em si não é cara. Um tambor de durabilidade, um conjunto de peneiras de 3,15 mm, uma balança com leitura de 0,1 g, um divisor de amostras e um medidor de umidade cabem em um canto do laboratório. A maioria das fábricas já possui a balança e o medidor de umidade.
O item que costuma ser mal comprado é o tambor. Unidades baratas giram rápido demais, devagar demais, ou têm um temporizador que começa antes de o motor atingir a velocidade. Teste o seu antes de confiar nele: faça uma marca no tambor, deixe funcionar por exatamente 60 segundos e conte as revoluções. Você quer 50, com margem de 2. Se obtiver 56, a polia de acionamento está errada e todo resultado que você produzir ficará abaixo do real.
O segundo item que as pessoas subestimam é a peneira. Uma tela tecida de 3,15 mm usada por três anos na linha de ensacamento não é uma peneira de teste. Ela está deformada e deixa passar pellets que deveriam ter sido retidos. Compre uma peneira de teste dedicada, guarde-a na horizontal e substitua-a quando a malha ceder.
Mais dois detalhes do lado da balança. Você precisa de uma referência de umidade confiável — uma pequena estufa de secagem a 105 °C é mais lenta que um medidor portátil, mas é o número que você pode defender em uma disputa, e usar ambos por um mês mostra o quanto seu medidor se desvia. E você precisa pesar com 0,1 g, o que parece óbvio até ver alguém tarar uma amostra de 500 g em uma balança de banheiro e registrar 98%.
A amostragem é onde a maioria das fábricas perde a discussão
Você pode operar o tambor perfeitamente e ainda publicar um número sem significado, porque a porção de teste veio do topo de um saco enchido uma hora antes.
Os pellets se segregam. Os finos migram para baixo e para as laterais de um silo ou de um big bag. Uma colherada da superfície é o material mais limpo do lote e resultará em teste dois ou três pontos acima da média. Amostre pela bica de ensacamento ao longo de um minuto inteiro de produção, ou retire um núcleo vertical de um big bag com uma sonda, e depois divida a amostra com um divisor em vez de a olho. A orientação de amostragem da própria norma é o ponto de partida; na prática, o material no tambor deve se parecer com o material no silo do cliente, finos incluídos.
Registre o método de amostragem no relatório. Quando um comprador contesta um resultado, a primeira pergunta é sempre como a amostra foi retirada, e “da pilha” não é uma resposta que sobrevive a uma reclamação.
Interpretando o resultado: limites, tolerâncias e o que 97,9% custa
Dois números importam comercialmente. A ENplus A1 exige durabilidade de pelo menos 98,0% e a A2, de pelo menos 97,5%, com finos limitados a 1,0% para granel e 0,5% para pellets ensacados (Manual ENplus v3.0, Parte 3). Compradores industriais que nunca pedem o selo ainda incluem esses limites nos pedidos de compra, porque são a única linguagem comum para “isso vai sobreviver a um transportador”.
Depois, há a questão da repetibilidade. A ISO 17831-1 estabelece o limite de repetibilidade intra-laboratorial em 0,3 pontos percentuais e o limite de reprodutibilidade inter-laboratorial em 0,6 pontos para pellets com 97,5% ou mais; abaixo desse nível, os limites alargam-se para 2,0 e 3,0 pontos. Na prática, isto significa que um resultado de 97,9% e um resultado de 98,1% correspondem ao mesmo pellet. Quem apresentar uma diferença de 0,2 pontos como melhoria de qualidade, em qualquer direção, está a apresentar ruído.
| Resultado no seu banco de ensaio | O que normalmente significa | Primeiro ponto a verificar |
|---|---|---|
| 98,5% ou mais | Confortavelmente dentro de A1; o processo está estável | Nada — registar e continuar a operar |
| 98.0–98.4% | Aprovado, mas sem margem para perdas no armazenamento | Deriva da temperatura da fieira e da humidade da alimentação ao longo do turno |
| 97.5–97.9% | Território A2; as alegações de A1 ficam expostas | Finos na alimentação, fieira desgastada, ar de arrefecimento demasiado frio |
| 96.0–97.4% | Falha real de qualidade; esperar reclamações em rotas longas | Humidade abaixo da janela de ligação, partículas de dimensão excessiva |
| Abaixo de 96% | O produto desfaz-se no manuseamento, não na fieira | Verificar o arrefecedor e os transportadores antes de culpar a prensa |
Com que frequência realizar o ensaio
Diariamente é a frequência adequada para qualquer linha em funcionamento contínuo, com um ensaio no início de cada turno e um após qualquer mudança de lote de matéria-prima. As fábricas que operam um único turno podem reduzir para três ensaios por semana e ainda assim identificar tendências. O importante é que o ensaio siga o mesmo calendário da verificação de humidade, para que os dois registos possam ser lidos em conjunto.
Acrescentar um ensaio por lote de exportação, realizado após o ensacamento, e manter esse resultado com os documentos de expedição. Esse único registo contribui mais para uma conversa sobre reclamações do que um ano de números junto à prensa, porque descreve o produto no ponto em que a sua responsabilidade termina.
A variável que a norma não fixa: o comprimento do pellet
Eis uma lacuna que apanha os exportadores. A norma controla a massa da amostra, não a distribuição de comprimentos no seu interior. Uma porção de 500 g de pellets cortados a 10 mm tem muito mais extremidades por grama do que a mesma massa de pellets de 30 mm, e é nas extremidades que a quebra começa. Um estudo de 2020 em Energies testou exatamente isto e concluiu que a durabilidade medida varia com a mistura de comprimentos da amostra, a par das próprias condições de tamboragem (Energies 2020, 13, 3000).
A consequência prática: se a regulação das facas se desviar e os pellets ficarem mais curtos, o valor de durabilidade pode cair sem que nada mude na fieira. Verificar a folga das facas e o comprimento dos pellets no mesmo calendário do ensaio de durabilidade, e registar o comprimento médio no mesmo registo. Caso contrário, passará uma semana a ajustar o vapor para corrigir um problema que está no cortador.

O diâmetro interage com o mesmo efeito. Um furo de fieira mais pequeno produz um pellet com mais superfície por unidade de massa, pelo que há mais área para uma fissura se iniciar e menos material a mantê-lo coeso. É uma das razões pelas quais pellets de 6 mm apresentam frequentemente um ou dois pontos abaixo de pellets de 8 mm feitos a partir da mesma alimentação — não porque a prensa esteja a trabalhar pior, mas porque a geometria é mais exigente.
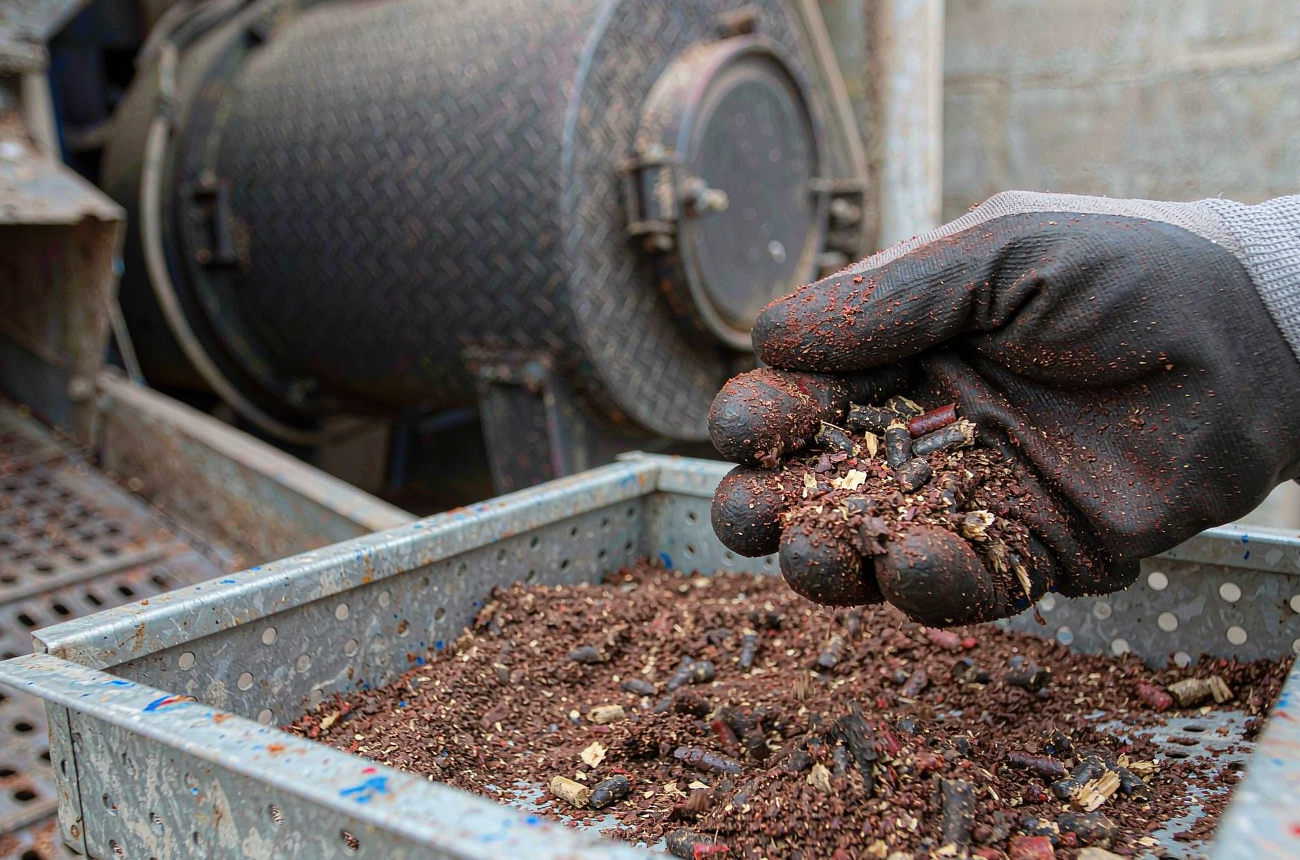
Ensaiar o pellet que o cliente recebe, não o pellet à saída da fieira
A amostra mais enganosa em qualquer fábrica é a recolhida à saída do arrefecedor. Está quente, no seu estado mais mole e ainda não passou por um transportador, um silo, um camião e uma linha de ensacamento.
Amostra após resfriamento, após peneiramento e — para lotes de exportação — após o material permanecer no saco por pelo menos um dia. A umidade no momento do teste também precisa ser registrada, pois a durabilidade depende da umidade: a janela de peletização para madeira fica em torno de 10–15% de umidade em base úmida, e pellets que absorveram umidade superficial em um saco úmido testam de forma diferente de pellets a 8%.
Se seus números são bons na prensa e ruins no armazém, a prensa não é o problema. Observe a temperatura de descarga do resfriador, a condição do elevador de caçambas, o número de pontos de queda entre o peneiramento e o ensacamento e a altura de queda livre até o big bag. Cada transferência brusca é um pequeno teste de durabilidade que roda de graça, o dia todo, sobre o seu produto.
As alavancas de processo que realmente movem o número
Uma vez que o teste seja confiável, começa o trabalho interessante: descobrir qual das cinco alavancas move a durabilidade na sua planta. Na maioria das fábricas, a ordem de influência é aproximadamente esta, embora o ranking mude com a matéria-prima.
Umidade na matriz
Seco demais e a lignina não amolece o suficiente para formar pontes entre as partículas; o pellet se forma e falha no primeiro impacto. Úmido demais e a matriz patina, o pellet libera vapor e racha ao sair da matriz, e o resfriador precisa remover água para a qual nunca foi dimensionado. Dez a quinze por cento é a janela de trabalho usual para madeira, e dentro dessa janela o ótimo é mais estreito do que a maioria dos operadores supõe. A prática de condicionamento na prensa — vapor versus água pulverizada, e onde ficam os bicos — é descrita em termos práticos pelas notas técnicas de um fabricante de equipamentos de peletização, e vale a pena lê-las ao lado do seu próprio registro de umidade.
Tamanho de partícula e preparação
Material fino e uniforme se compacta em um pellet mais denso, com menos vazios internos. Cavacos superdimensionados criam pontos fracos que funcionam como pré-trincas. Se a durabilidade caiu após uma troca de tela do moinho de martelos, a tela é a sua resposta antes da matriz.
Especificação e condição da matriz
Uma matriz que foi desgastada pelo polimento, ou perfurada com a razão de compressão errada para o material, não gerará pressão suficiente. A mesma ração através de uma matriz mais macia resulta em um pellet mais macio. É por isso que a especificação da matriz merece sua própria disciplina de compras, em vez de ser tratada como consumível comprado por preço — a diferença de L/D entre duas matrizes “idênticas” vale vários pontos de durabilidade.
Temperatura da matriz e vapor
O calor é o que plastifica a lignina, e a maior parte desse calor vem do atrito dentro da matriz, não do condicionador. Adicionar vapor eleva a temperatura inicial e a umidade ao mesmo tempo, por isso uma pequena mudança no vapor pode mover a durabilidade na direção errada se a ração já estava úmida.
Resfriamento e manuseio após a matriz
Os pellets saem da matriz macios e quentes. Resfrie-os rápido demais com ar frio em alto volume e você terá rachaduras superficiais que só aparecem como finos dois dias depois. Resfrie-os lento demais e a umidade não baixa. O resfriador faz parte do sistema de durabilidade, não é um departamento separado.
Quando o número volta baixo: uma sequência de verificação de 90 minutos
A tentação após um resultado ruim é abrir a matriz. Faça primeiro as verificações gratuitas, nesta ordem, e a maioria dos resultados baixos se resolve antes de alguém pegar uma chave.
Minutos 0–10: reteste a mesma amostra. Divida o material retido e rode um segundo par. Se os dois pares diferirem em mais de um ponto, a bancada tem um problema — provavelmente velocidade ou peneiramento — e o processo pode estar bom.
Minutos 10–25: pese os finos. Peneire uma amostra nova de 1 kg e pese o que passa em 3,15 mm. Muitos finos no bocal de ensacamento com boa durabilidade na prensa apontam para o manuseio, não para a matriz.
Minutos 25–40: verifique o cortador. Meça 20 pellets. Se o comprimento médio caiu abaixo do que você operava no mês passado, a folga da faca aumentou e o teste está medindo pellets curtos, não pellets fracos.
Minutos 40–55: leia o registro de umidade. Um turno que rodou a 9% em vez de 12% mostrará durabilidade menor sem nenhum outro sintoma. Procure uma mudança no controle do secador, um lote de matéria-prima mais úmido ou uma válvula de vapor estrangulada.
Minutos 55–75: observe a matriz. Confira as horas da matriz em relação ao seu ponto de troca, verifique se os rolos estão acompanhando toda a largura da matriz e observe a superfície do pellet. Um pellet brilhante e vitrificado que quebra de forma limpa é uma falha diferente de um pellet fosco que esfarela.
Minutos 75–90: verifique o resfriador. Temperatura de descarga e volume de ar. Pellets que saem do resfriador acima da temperatura ambiente mais 5 °C ainda estão macios, e o elevador está terminando o trabalho que a matriz começou.
Se todas as seis verificações voltarem normais e o número ainda estiver baixo, então a matriz, a ração ou o vapor são genuinamente a causa — e você tem um registro mostrando qual deles já foi descartado, que é o que um fornecedor precisa para ajudá-lo em vez de adivinhar.
Seis formas en que una prueba interna se vuelve inútil sin que nadie lo note
- Ejecuciones únicas. Una porción de prueba, un resultado, sin duplicado. No se puede separar el cambio del proceso del ruido de la prueba.
- Tiempo en lugar de revoluciones. Diez minutos en un tambor que gira a 47 rpm son 470 revoluciones, no 500.
- Tamices reutilizados. Una malla estirada deja pasar pellets enteros a la bandeja de finos e infla el resultado.
- Muestras calientes. Probar justo a la salida del enfriador da un pellet blando y un número bajo que no dice nada sobre el producto despachado.
- Muestreo sin documentar. Sin registro del origen de la muestra, no hay forma de rastrear un mal resultado hasta un turno.
- Sin registro de humedad. Un valor de durabilidad sin la humedad en el momento de la prueba no se puede comparar con el del mes pasado.
Convierta el número en un registro que un comprador aceptará
La prueba solo justifica su costo cuando genera un documento. Un registro de lote de una página, completado por el operador y archivado junto con los papeles de embarque, pone fin a la mayoría de las discusiones sobre calidad antes de que empiecen, y le da algo que enviar cuando un comprador pregunta por qué este contenedor presenta un valor distinto al del anterior.
| Campo | Qué registrar | Ejemplo |
|---|---|---|
| Lote y turno | Fecha de producción, línea, operador | 2026-11-12 / Línea 2 / A. Nguyen |
| Materia prima | Mezcla de especies y lote del proveedor | Acacia 70% / rubberwood 30%, lote RW-118 |
| Humedad de la alimentación en la prensa | Lectura del medidor, tres puntos a lo largo del turno | 12.4 / 12.1 / 12.6% |
| Matriz y horas | ID de matriz, relación de compresión, horas de funcionamiento | D-630-1:7, 412 h |
| Longitud del pellet | Média de 20 pellets | 22 mm |
| Ponto de amostragem | Onde e quando coletado | Bica de ensacamento, 14h20, compósito de 60 s |
| Umidade no ensaio | Estufa ou medidor, antes do tamboreamento | 8.3% |
| Durabilidade | Duas porções, média com 0,1% | 98.4 / 98.1 → 98.3% |
| Finos após peneiração | Percentual abaixo de 3,15 mm no ensacamento | 0.4% |
Nove campos, uma página, dois ensaios por turno. Uma linha de 2 t/h consegue manter essa disciplina com um operador treinado e cerca de 40 minutos por dia. O retorno não é o certificado na parede — é poder afirmar, com um documento em mãos, que os pellets saíram da fábrica com 98,3% e 8,3% de umidade, e que o que aconteceu depois aconteceu no transporte.
Se a durabilidade já está abaixo da meta e você precisa do lado do processo, e não do ensaio, os padrões de falha estão cobertos em porque é que os pellets de madeira se desfazem, e a metade da equação referente à matriz em taxa de compressão da matriz e a guia de compra de matriz anelar. Para a etapa de resfriamento que decide se um bom pellet sobrevive ao ensacamento, consulte problemas no resfriador de pellets. E se você está especificando uma nova prensa e quer a questão da durabilidade escrita no contrato, a especificação de matriz e rolos deve estar no mesmo RFQ que a lista de matriz anelar e peças de reposição.
Uma última coisa que vale dizer com clareza: compre o tambor de durabilidade antes de comprar a segunda prensa. Uma fábrica que consegue medir a durabilidade pode negociar com um comprador com base em evidências. Uma fábrica que não consegue negocia com base no laudo do laboratório do comprador, e essa é uma posição mais fraca todas as vezes.