
Zwei Pelletierwerke führen dasselbe Akazien-Sägemehl durch dasselbe Pressenmodell. Das eine injiziert Sattdampf vor der Matrize und erreicht 98,4 % Haltbarkeit. Das andere sprüht Wasser in den Mischer und erreicht 96,9 %, wobei die Matrize alle paar Wochen nachpoliert werden muss. Beide Bediener werden Ihnen sagen, sie „konditionieren das Material“.
Sie tun aber unterschiedliche Dinge. Dampf fügt Wärme und Wasser gemeinsam hinzu. Wasser fügt nur Wasser hinzu, und wenn es kalt ist, entzieht es gleichzeitig Wärme. Dieser Unterschied entscheidet darüber, wie sich das Lignin in der Matrize verhält – und das Ligninverhalten ist es, was ein Pellet ausmacht.
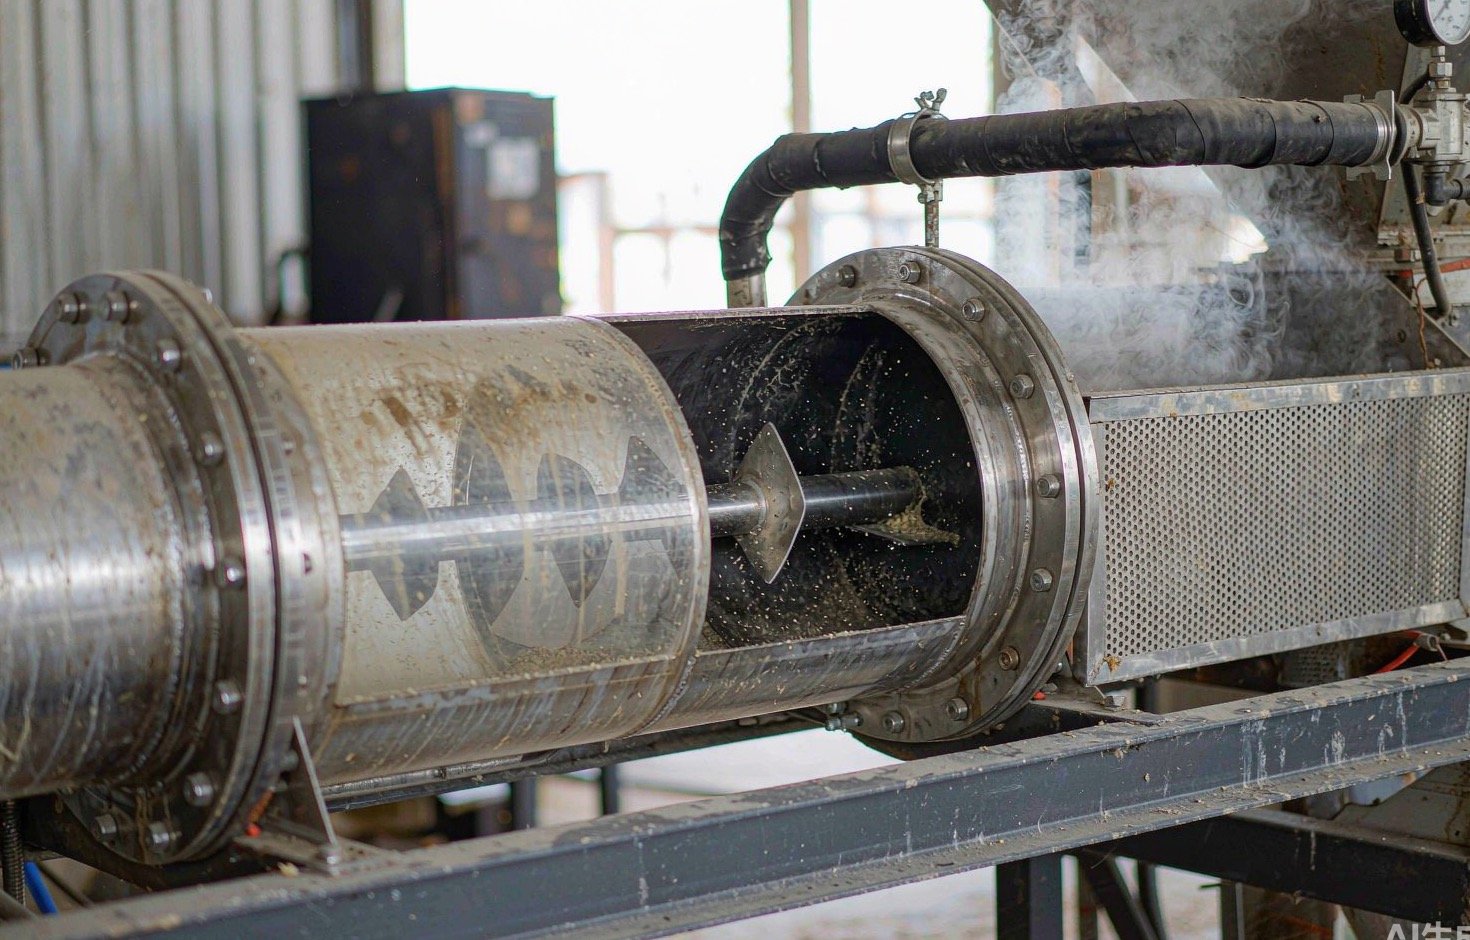
Wärme und Feuchtigkeit erfüllen unterschiedliche Aufgaben
Holz bindet ohne Zusatzstoffe, weil Lignin erweicht, sobald es heiß und feucht genug wird, und beim Abkühlen des Pellets wieder erstarrt. Trockenes Lignin erweicht etwa bei 195 °C, was keine Pelletiermatrize erreicht. Fügt man Wasser hinzu, sinkt der Erweichungspunkt stark – auf etwa 110–135 °C bei Holz mit 8–15 % Feuchtigkeit (Pelletierstudie der Karlstad University).
Das liegt immer noch über dem, was man allein mit Wasser erreichen kann. Die Matrize liefert den Rest durch Reibung, und Reibung entsteht nur, wenn das Material dem Durchpressen durch die Löcher Widerstand entgegensetzt. Die Aufgabe des Konditionierers ist es also, das Mahlgut nahe genug an die Bindungstemperatur zu bringen, damit die Matrizenreibung die Arbeit vollenden kann – und das, ohne die Feuchtigkeit über den Punkt hinaus zu treiben, an dem die Matrize durchrutscht.
Wasser allein kann den Erweichungspunkt senken, weshalb manche Werke damit durchkommen. Was Wasser nicht kann, ist die Temperatur erhöhen. Eine kalte Besprühung entzieht dem Material, das gerade den Trockner verlassen hat, sogar Wärme, und die Presse muss diese Wärme dann durch Reibung wieder aufbauen, was sich in den Ampere-Werten zeigt.
Was Dampf tatsächlich liefert
Sattdampf trägt latente Wärme, und wenn er an einem Sägemehlpartikel kondensiert, gibt er diese Wärme an der Partikeloberfläche frei. Das Ergebnis ist ein schneller, gleichmäßiger Temperaturanstieg – die Patentliteratur zum Verfahren beschreibt Partikeltemperaturen von 80 °C und mehr bei einer Feuchtigkeitszunahme von etwa 2–5 %, je nachdem, wie weit das Material erhitzt wird (CA 2467606 A1). Dieselbe Schrift gibt die Bindungsbedingung mit einer Oberflächentemperatur über 90 °C und einer Feuchtigkeit über 5 % an, was die Zielsetzung am Matrizeneinlauf treffend zusammenfasst.
Daraus folgen drei praktische Konsequenzen. Erstens verteilt sich die Feuchtigkeit als Kondensat auf der Partikeloberfläche statt als Tröpfchen im Mischer, sodass das Problem nasser und trockener Stellen, das sich in schwankenden Ampere-Werten zeigt, seltener auftritt. Zweitens kommt das Mahlgut heiß an, sodass die Matrize nach einem Stopp schneller ihre Arbeitstemperatur erreicht und die ersten Tonnen nach einem Neustart weniger leicht weich werden. Drittens verdrängt Dampf die Luft zwischen den Partikeln, was den Wärmeübergang und die Dichte etwas verbessert.
Die Kostenseite ist jedoch real: Kessel, Wasseraufbereitung, Dampfleitungen, Kondensatableiter und eine zugelassene Bedienkraft. Für eine Linie mit 1 t/h im Einschichtbetrieb kann dieses Paket mehr kosten als das Pressenzubehör, das es versorgt.
Was Wasser tatsächlich liefert
Wasser ist billig, braucht keinen Kessel und lässt sich mit einer Düsenleiste und einem Durchflussmesser zuführen. Werke nutzen es aus drei Gründen: Das Material ist nach dem Trockner zu trocken, das lokale Klima ist arid, oder die Anlage hat überhaupt keinen Dampf.
Es funktioniert, mit Einschränkungen. Eingesprühtes Wasser braucht Zeit, um sich im Mahlgut auszugleichen, daher muss der Mischer lang genug sein und die Verweilzeit gemessen statt angenommen werden. Der Düsendruck ist wichtig: Anlagenhersteller beschreiben Wasser, das mit 2–3 bar durch Düsen nahe dem Mischereinlass eingespritzt wird, und merken an, dass sich Wasser bei 80–90 °C besser zwischen den Partikeln verteilt als kaltes, weil ein Teil davon nach dem Einsprühen verdunstet (Konditionierungshinweise eines Herstellers von Pelletieranlagen). Kaltes Wasser auf trockenem Mahlgut erzeugt oberflächlich nasse Partikel und eine Matrize, die durchrutscht und schwankt.
Die andere Einschränkung ist biologischer Natur. Im Mischer zugegebenes Wasser ist nicht steril, und feuchtes Mahlgut, das über ein Wochenende in einem Silo liegt, birgt Schimmelrisiko. Dampf bei Temperatur bringt dieses Problem nicht in gleichem Maße mit sich.
Dampf oder Wasser: der entscheidende Vergleich
| Sattdampf | Heißes Wasser (80–90 °C) | Kaltes Wasser | |
|---|---|---|---|
| Dem Mahlgut zugeführte Wärme | Erheblich – Partikel erreichen 80 °C und mehr | Teilweise, aber Verdunstungsverluste heben einen Teil davon auf | Negativ – kühlt das den Trockner verlassende Material |
| Feuchtigkeitskontrolle | An den Wärmeeintrag gekoppelt; typischerweise 2–5 % Zunahme | Direkt und per Durchflussmesser messbar | Direkt und per Durchflussmesser messbar |
| Verteilung durch das Mahlgut | Kondensat auf den Partikeloberflächen, schneller Ausgleich | Gut, wenn die Verweilzeit ausreicht | Schlecht – Oberflächenbenetzung, lokale Nassflecken |
| Einfluss auf die Matrizentemperatur | Erhöht sie und verkürzt die Aufwärmphase | Neutral bis leicht positiv | Senkt sie; die Ampere steigen, während sich die Matrize erholt |
| Investitions- und Betriebskosten | Kessel, Wasseraufbereitung, Rohrleitungen, Kondensatableiter, Bediener | Heizgerät oder Warmwasserkreislauf, Düsen, Durchflussmesser | Nur Düsen und Durchflussmesser |
| Hauptrisiko | Überfeuchtung, wenn das Einsatzmaterial bereits feucht ist; Nassdampf mit Tröpfchen | Unterdimensionierter Erhitzer; Temperaturabfall in langen Leitungen | Schimmel in Silos, Matrizenschlupf, ungleichmäßige Pelletqualität |
| Am besten geeignet für | Anlagen über rund 2 t/h mit bereits vorhandenem Kessel oder stark faserhaltiges Material | Trockenes Einsatzmaterial, kein Kessel, warmes Klima | Nur zum Notauffüllen |
Die Obergrenze, die niemand überschreiten sollte
Futtermittelwerke veröffentlichen einen Arbeitszielwert von 17–18 % Feuchtigkeit am Konditionierer, mit dem Hinweis, dass eine Gesamtfeuchtigkeit über 18 % die Matrize verstopft (Pelletier-Richtlinien der Kansas State University). Holz ist kein Futter, und das nutzbare Fenster ist niedriger: Das Pelletieren funktioniert am besten bei Holz mit etwa 10–15 % Feuchtigkeit, bezogen auf die Nassmasse (Pelletier-Leitfaden von Biomass Connect).
Dasselbe KSU-Dokument nennt eine Faustregel, die man sich am Konditionierer anheften sollte: Jeder Anstieg der Mehlmasse um 25 °F erhöht die Feuchtigkeit um rund 1 %. Das gilt in beide Richtungen. Kommt Ihr Futter mit 13 % an und Sie wollen unter 15 % bleiben, haben Sie etwa 50 °F Aufheizspielraum – genug, um das Mehl zu erwärmen, nicht genug, um es zu ertränken. Eine Mühle, die die Matriztemperatur über das Öffnen des Dampfventils nachzuregeln versucht, findet meist zuerst die Obergrenze und erst dann die Temperatur.
Zwei Messwerte halten Sie ehrlich: die Feuchtigkeit des Mehls, das in den Konditionierer eintritt, und die Mehlmasse am Ausgang des Konditionierers. Keiner davon ist teuer. Ohne beides ist jede Dampfregulierung ein Ratespiel.
Wo welcher Ansatz punktet
Dampf lohnt seine Kosten, wenn das Futter trocken, schwer bindefähig oder faserreich ist. Stroh, Reishülsen und Palmfaser brauchen Wärme zum Plastifizieren, und ein Kessel ist der günstigste Weg dorthin. Dampf zahlt sich auch bei Linien mit vorhandenem Trockner aus: Die Abwärme ist bereits vor Ort, und die Grenzkosten für etwas mehr Dampf sind niedrig.
Wasser punktet, wenn das Futter für die Matrize zu trocken, aber bereits auf Umgebungstemperatur ist und die Anlage keinen Kessel hat. In heißen Klimazonen kann eine Wasserzugabe von 1–2 % über eine richtig dimensionierte Düse ausreichen, um ein Durchrutschen der Matrize zu verhindern – zu einem Bruchteil der Investitionskosten eines Dampfsystems.
Die Konfiguration, die Probleme macht, ist die halbe Lösung: ein Kessel, der für einen anderen Prozess installiert und ohne Abscheider an den Konditionierer angeschlossen ist, sodass Nassdampf Tröpfchen in das Mehl trägt. Das Symptom ist eine Matrize, die zwei Stunden lang gut läuft und dann verstopft – Feuchtigkeitsspitzen, kein Prozesstrend.

Die Symptome lesen: Dampf, Wasser oder keines von beiden
| Symptom an der Presse | Übliche Ursache | Abhilfe mit Dampf oder Wasser |
|---|---|---|
| Weiche Pellets, geringe Haltbarkeit, Matrize fühlt sich kalt an | Mehl zu kalt; Reibung erreicht nie die Bindetemperatur | Dampf zuführen; zuerst Abscheider auf Nassdampf prüfen |
| Matrize rutscht durch und schwankt, Stromstärke pendelt ±15 % | Feuchtigkeit zu hoch oder ungleich verteilt | Dampf reduzieren; bei reiner Wasserzugabe die Mischerverweilzeit verlängern |
| Pellets reißen an der Oberfläche auf, wenn sie die Matrize verlassen | Dampf verdampft schlagartig in der Matrize; Feuchtigkeit über dem Fenster | Dampf reduzieren; Mehlfeuchtigkeit am Konditioniererausgang prüfen |
| Harte, glänzende Pellets, die beim ersten Aufprall zerbröseln | Zu stark gepresst, zu trocken, Matrize zu lang für das Material | Wenig Wasser oder Dampf zum Aufweichen zugeben; L/D der Matrize überprüfen |
| Feinanteil steigt im Verlauf der Schicht ohne Matrizenwechsel | Feuchtigkeit sinkt, während der Rohstoff trocknet | Dampf nachregeln, um die Ausgangsfeuchtigkeit zu halten; alle zwei Stunden protokollieren |
| Feuchte Stellen im Mehl, örtliche Matrizenverstopfung | Tröpfchen aus Nassdampf oder eine einzelne überdimensionierte Düse | Abscheider einbauen; Düsenspitzen im Satz austauschen |
Die meisten davon sind Messfehler und keine Geräteausfälle. Eine Mühle, die Einlassfeuchtigkeit, Ausgangstemperatur und Stromstärke alle zwei Stunden protokolliert, erkennt eine Drift, bevor daraus eine Charge bröseliger Pellets wird. Diese Gewohnheit ist auch der Grund, warum die Haltbarkeitszahl aussagekräftig ist – der Test liefert das Ergebnis, das Protokoll liefert den Grund. Wenn Sie den Test noch nicht eingerichtet haben, finden Sie die Methode in So testen Sie die Pellet-Haltbarkeit im eigenen Betrieb.
Zwei Konfigurationen, die funktionieren, und eine, die es nicht tut
Eine 2-t/h-Hartholzlinie in Vietnam, ohne Kessel. Der Trockner bringt Sägespäne auf 12 %, der Mischer hat einen Heißwasserkreis bei 85 °C und zwei Düsen mit Durchflussmesser. Der Bediener gibt in der Trockenzeit 1 % Wasser zu, in der Regenzeit nichts, und die Matrize läuft allein durch Reibung bei 88–92 °C. Die Haltbarkeit liegt bei 98,1–98,5 %. Kein Kessel, keine Kondensatableiter, ein System weniger, das ausfallen kann.
Eine 5-t/h-Linie für gemischtes Hartholz und Palmfaser in Indonesien. Dampf mit 0,3 MPa über einen Abscheider, das Mehl wird vor der Matrize auf etwa 75 °C erhitzt. Die Palmfraktion braucht die Wärme; nur mit Wasser war sie außen glänzend und innen bröselig. Der Dampfverbrauch wird gemessen und im Schichtprotokoll erfasst, denn der Kessel wird mit dem Trockner geteilt, und eine ungemessene Dampfleitung ist ein Kostenfaktor, für den niemand zuständig ist.
Die, die nicht funktioniert: eine 1-t/h-Linie, die trockene Sägespäne mit 8 % ohne Dampf und ohne Wasser fährt, nach der Theorie, dass „Holz von selbst bindet“. Es bindet – schlecht –, und das Werk gibt sein Wartungsbudget für Matrizen und Walzen aus statt für die 200 kg/h Wasser, die das Problem gelöst hätten.
Wenn Sie jetzt eine Linie auslegen, entscheiden Sie den Konditionierungsweg vor dem Layout, nicht danach – Kesselhaus, Wasseraufbereitung und Rohrleitungen lassen sich später nur schwer ergänzen, und die Wahl verändert die elektrische Last und den Gebäudegrundriss. Der Prozesshintergrund steht in Konditionierung von Pellets, die vorgelagerte Hälfte in Sägespäne für Pellets trocknen, und die Matrizenseite in Kompressionsverhältnis der Matrize. Wenn Sie bereit sind, die Presse für ein bekanntes Ausgangsmaterial auszulegen, ist die vertikalen Ringmatrizenmühle YPM630 die Konfiguration, mit der die meisten unserer Kunden mit 1–1,5 t/h starten, mit oder ohne Konditionierer, je nach Antwort auf die obige Frage.