
مطحنتان تمرران نشارة خشب السنط نفسها عبر الطراز نفسه من المكابس. إحداهما تحقن بخارًا مشبعًا قبل القالب فتُسجل متانة 98.4%. والأخرى ترش الماء في الخلاط فتُسجل 96.9%، مع قالب يحتاج إلى تلميع كل بضعة أسابيع. وكلتا المطحنتين تقولان إنهما تُكيِّفان "اللقيم".
لكنهما تفعلان شيئين مختلفين. البخار يضيف الحرارة والماء معًا. أما الماء فيضيف الماء فقط، وإذا وصل باردًا فإنه يسحب الحرارة في الوقت نفسه. هذا الفرق يحدد سلوك اللجنين داخل القالب، وسلوك اللجنين هو ما تصنع منه الكرية.
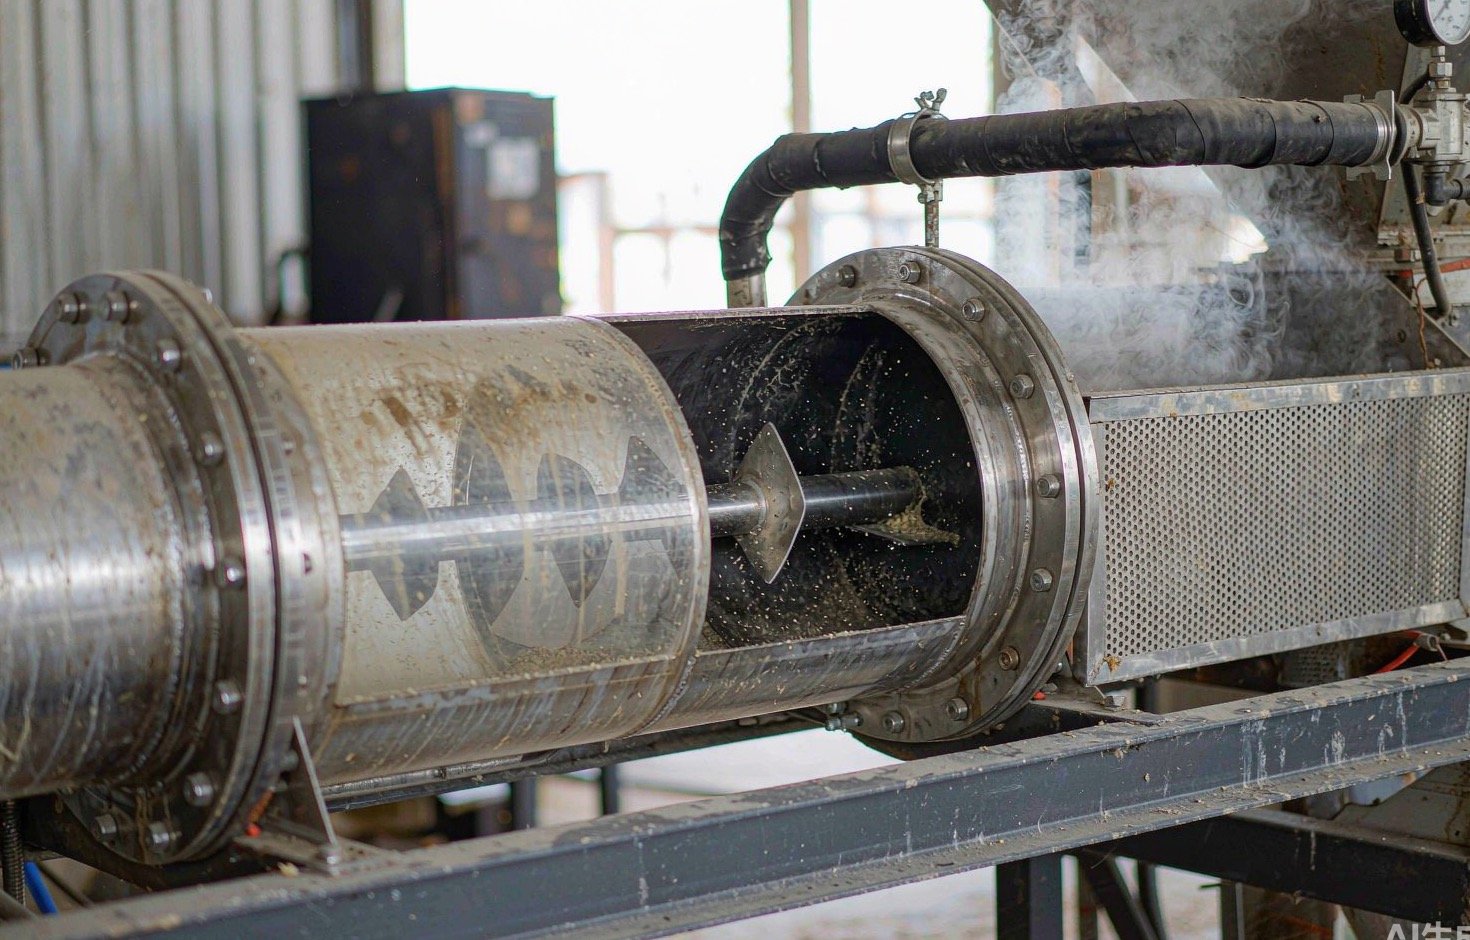
الحرارة والرطوبة تؤديان وظيفتين مختلفتين
يرتبط الخشب دون أي إضافات لأن اللجنين يلين عندما يصبح ساخنًا ورطبًا بدرجة كافية، ثم يتصلب مجددًا مع تبريد الكرية. يلين اللجنين الجاف عند نحو 195 °م، وهو ما لن يبلغه أي قالب كبس. وبإضافة الماء تنخفض نقطة اللين انخفاضًا حادًا — في نطاق 110–135 °م للخشب عند رطوبة 8–15% (دراسة تشكيل الكريات بجامعة كارلستاد).
وهذا لا يزال أعلى مما يمكن بلوغه بالماء وحده. ويوفر القالب الباقي عبر الاحتكاك، والاحتكاك لا يتولد إلا عندما تقاوم المادة دفعها عبر الثقوب. لذا فإن مهمة المكيّف هي جعل الكتلة قريبة بما يكفي من حرارة الترابط حتى يُكمل احتكاك القالب المهمة — وأن يفعل ذلك دون تجاوز الرطوبة الحد الذي ينزلق عنده القالب.
الماء وحده يمكنه خفض نقطة اللين، ولهذا تنجح به بعض المطاحن. لكن ما لا يستطيعه الماء هو رفع الحرارة. فالرش البارد يسحب فعليًا حرارة من مادة خرجت للتو من المجفف، ثم على المكبس إعادة بناء تلك الحرارة من الاحتكاك، وهو ما يظهر على شكل أمبيرات.
ما يقدمه البخار فعليًا
يحمل البخار المشبع حرارة كامنة، وعندما يتكاثف على جسيم نشارة يحرر تلك الحرارة عند سطح الجسيم. والنتيجة ارتفاع سريع ومتساوٍ في الحرارة — فالأدبيات البراءاتية عن العملية تصف بلوغ حرارة الجسيم 80 °م وأكثر، مع اكتساب رطوبة يقارب 2–5% حسب مقدار تسخين المادة (CA 2467606 A1). وتضع الوثيقة نفسها شرط الترابط عند حرارة سطح تزيد على 90 °م ورطوبة تزيد على 5%، وهو تلخيص جيد لما تحاول تحقيقه عند مدخل القالب.
وتترتب على ذلك ثلاث نتائج عملية. أولًا، تتوزع الرطوبة على هيئة متكاثف على سطح الجسيمات لا على هيئة قطرات في الخلاط، فتحصل على قدر أقل من مشكلة البقع الرطبة والجافة التي تظهر على شكل أمبيرات متأرجحة. ثانيًا، تصل الكتلة ساخنة، فيبلغ القالب حرارة التشغيل أسرع بعد التوقف، ويكون احتمال أن تكون الأطنان الأولى بعد إعادة التشغيل طرية أقل. ثالثًا، يزيح البخار الهواء من بين الجسيمات، فيحسّن قليلًا من انتقال الحرارة والكثافة.
أما الجانب المتعلق بالتكلفة فحقيقي: غلاية ومعالجة مياه وأنابيب بخار ومصائد بخار ومشغل مرخّص. ولخط بطاقة 1 طن/ساعة يعمل وردية واحدة، قد تكلف هذه الحزمة أكثر من ملحقات المكبس التي تغذيها.
ما يقدمه الماء فعليًا
الماء رخيص ولا يحتاج إلى غلاية، ويمكن إضافته بمجمع فوهات ومقياس تدفق. وتستخدمه المطاحن لثلاثة أسباب: أن اللقيم جاف جدًا بعد المجفف، أو أن المناخ المحلي جاف، أو أن المصنع لا يملك بخارًا على الإطلاق.
إنه يعمل، مع تحفظات. فالماء المرشوش يحتاج إلى وقت ليتوازن عبر الكتلة، لذا يجب أن يكون الخلاط طويلًا بما يكفي وأن يُقاس زمن الاحتجاز لا أن يُفترض. ضغط الفوهة مهم: فمصنّعو المعدات يصفون ماءً يُحقن عند 2–3 بار عبر فوهات قرب مدخل الخلاط، ويشيرون إلى أن الماء الساخن عند 80–90 °م يتوزع بين الجسيمات أفضل من البارد لأن جزءًا منه يتبخر بعد الرش (ملاحظات التكييف من أحد مصنّعي معدات التشكيل). والماء البارد على كتلة جافة ينتج جسيمات رطبة السطح وقالبًا ينزلق ويثب.
والتحفظ الآخر بيولوجي. فالماء المضاف في الخلاط غير معقّم، والكتلة الرطبة التي تبقى في صومعة طوال عطلة نهاية الأسبوع تشكل خطر العفن. أما البخار الساخن فلا يحمل هذه المشكلة بالقدر نفسه.
البخار أم الماء: المقارنة التي تهم
| بخار مشبع | ماء ساخن (80–90 °م) | مياه باردة | |
|---|---|---|---|
| حرارة مضافة إلى الوجبة | كبيرة — تصل حرارة الجزيئات إلى 80 °م وما فوق | بعضها، لكن الفقد بالتبخر يلغي جزءًا منها | سالبة — تبرّد المادة الخارجة من المجفف |
| التحكم في الرطوبة | مرتبطة بإدخال الحرارة؛ زيادة نموذجية 2–5% | مباشرة وقابلة للقياس بمقياس التدفق | مباشرة وقابلة للقياس بمقياس التدفق |
| التوزيع عبر الوجبة | تكاثف على أسطح الجزيئات، تعادل سريع | جيد إذا كان زمن الاحتفاظ كافيًا | ضعيف — ترطيب سطحي وبقع رطبة موضعية |
| التأثير على درجة حرارة القالب | ترفعها، فتقصّر فترة الإحماء | محايد إلى موجب قليلًا | تخفضها؛ ترتفع الأمبيرات ريثما يستعيد القالب حرارته |
| التكلفة الرأسمالية وتكلفة التشغيل | غلاية، معالجة مياه، أنابيب، مصائد بخار، مشغّل | سخّان أو حلقة ماء ساخن، فوهات، مقياس تدفق | الفوهات ومقياس التدفق فقط |
| الخطر الرئيسي | ترطيب مفرط إذا كانت التغذية رطبة أصلًا؛ بخار رطب يحمل قطرات | سخّان أصغر من اللازم؛ انخفاض الحرارة في الخطوط الطويلة | عفن في الصوامع، انزلاق القالب، تفاوت جودة الكريات |
| الأنسب لـ | خطوط تتجاوز نحو 2 طن/ساعة مع وجود غلاية بالموقع أصلًا، أو مواد عالية الألياف | تغذية جافة وبدون غلاية، مناخ دافئ | تعويض طارئ فقط |
الحد الأقصى الذي لا ينبغي تجاوزه
تنشر مصانع الأعلاف هدفًا تشغيليًا لرطوبة 17–18% عند المكيّف، مع تحذير بأن الرطوبة الكلية فوق 18% تسدّ القالب (إرشادات الكبس في جامعة ولاية كانساس). الخشب ليس علفًا، والنطاق المفيد أقل: يعمل الكبس بأفضل صورة عندما تكون رطوبة الخشب نحو 10–15% على أساس رطب (دليل تحبيب Biomass Connect).
تقدم وثيقة KSU نفسها قاعدة عملية يستحق لصقها على جهاز التكييف: كل ارتفاع بمقدار 25 °ف في درجة حرارة الوجبة يضيف نحو 1% من الرطوبة. وهذا يقطع في الاتجاهين. فإذا وصلت العلف عند 13% وأردت البقاء تحت 15%، فلديك نحو 50 °ف من هامش التسخين — يكفي لتدفئة الوجبة، لكنه لا يكفي لإغراقها. والمطحنة التي تلاحق درجة حرارة القالب بفتح صمام البخار تجد السقف عادةً قبل أن تجد درجة الحرارة.
قياسان يبقيانك على الصواب: رطوبة الوجبة الداخلة إلى جهاز التكييف، ودرجة حرارة الوجبة عند مخرجه. لا يُكلف أي منهما كثيرًا. وبدونهما، يكون كل تعديل للبخار مجرد تخمين.
أين يتفوق كل نهج
يستحق البخار تكلفته عندما يكون العلف جافًا أو صعب الربط أو غنيًا بالألياف. فالقش وقشور الأرز وألياف النخيل تحتاج إلى حرارة لتلدن، والغلاية هي أرخص وسيلة لتوفيرها. كما يُجدي البخار في الخطوط التي لديها مجفف قائم: فحرارة العادم موجودة أصلًا في الموقع، والتكلفة الحدية لقليل من البخار الإضافي منخفضة.
يفوز الماء عندما يكون العلف جافًا أكثر من اللازم للقالب لكنه بلغ درجة الحرارة المحيطة بالفعل، ولا يوجد في المصنع غلاية. وفي المناخات الحارة، قد تكفي إضافة 1–2% من الماء عبر فوهة ذات مقاس مناسب لمنع انزلاق القالب، بجزء بسيط من التكلفة الرأسمالية لنظام بخار.
التكوين الذي يسبب المشاكل هو الحل الناقص: غلاية مُركبة لعملية أخرى، وموصولة بجهاز التكييف دون فاصل، فيحمل البخار الرطب قطرات إلى الوجبة. والعَرَض هو قالب يعمل جيدًا لمدة ساعتين ثم يختنق — ارتفاعات مفاجئة في الرطوبة، لا اتجاه في العملية.

قراءة الأعراض: بخار أم ماء أم لا هذا ولا ذاك
| العَرَض عند المكبس | السبب المعتاد | حل البخار أو الماء |
|---|---|---|
| كريات طرية، متانة منخفضة، قالب بارد عند اللمس | الوجبة باردة جدًا؛ الاحتكاك لا يبلغ درجة حرارة الترابط | أضف بخارًا؛ وافحص الفاصل بحثًا عن البخار الرطب أولًا |
| انزلاق القالب وتذبذبه، وتتأرجح شدة التيار ±15%. | الرطوبة مرتفعة جدًا أو موزعة بشكل غير متساوٍ. | إيقاف البخار؛ إذا اقتصر الأمر على الماء، فاطِل زمن بقاء الخليط في الخلاط. |
| تتشقق حبيبات الكُريات على السطح أثناء خروجها من القالب. | تبخّر مفاجئ للبخار داخل القالب؛ الرطوبة أعلى من النطاق المسموح. | تقليل البخار؛ والتحقق من رطوبة الوجبة عند مخرج جهاز التكييف. |
| حبيبات صلبة ولامعة تتفتت عند أول سقوط. | ضغط مفرط، وجفاف زائد، وطول القالب أكبر من اللازم للمادة. | إضافة كمية قليلة من الماء أو البخار لتليينها؛ ومراجعة نسبة الطول إلى القطر في القالب. |
| ارتفاع نسبة النواعم خلال الوردية دون تغيير في القالب. | انخفاض الرطوبة تدريجيًا مع جفاف المادة الخام. | ضبط البخار للحفاظ على رطوبة المخرج؛ وتسجيل القراءات كل ساعتين. |
| بقع رطبة في الوجبة، وانسداد موضعي في القالب. | قطرات ناتجة عن بخار رطب أو عن فوهة واحدة كبيرة الحجم. | تركيب فاصل؛ واستبدال أطراف الفوهات كطقم واحد. |
معظم هذه حالات فشل في القياس وليست أعطالاً في المعدات. فالمطحنة التي تسجّل رطوبة المدخل ودرجة حرارة المخرج والأمبير كل ساعتين تستطيع رصد أي انحراف قبل أن يتحول إلى دفعة من الحبيبات المتفتتة. هذه العادة نفسها هي ما يمنح رقم المتانة معناه — فالاختبار يخبرك بالنتيجة، والسجل يخبرك بالسبب. وإذا لم تكن قد أعددت الاختبار بعد، فالطريقة موجودة في كيفية اختبار متانة الحبيبات داخلياً.
تكوينان ناجحان، وتكوين واحد لا ينجح
خط بطاقة 2 طن/ساعة للخشب الصلب في فيتنام، بدون غلاية. تصل المجففة بنشارة الخشب إلى رطوبة 12%، ولدى الخلاط حلقة ماء ساخن عند 85 °م وفوهتان مع مقياس تدفق. يضيف المشغّل 1% ماء في الموسم الجاف ولا يضيف شيئاً في الموسم المطير، وتعمل القالب عند 88–92 °م بفعل الاحتكاك وحده. وتستقر المتانة عند 98.1–98.5%. لا غلاية، ولا مصائد بخار، ونظام أقل يمكن أن يتعطل.
خط بطاقة 5 طن/ساعة للخشب الصلب المختلط وألياف النخيل في إندونيسيا. بخار عند 0.3 ميجاباسكال عبر فاصل، وتسخين الكسبة إلى نحو 75 °م قبل القالب. يحتاج جزء النخيل إلى الحرارة؛ فالماء وحده كان يتركه لامعاً من الخارج ومتفتتاً من الداخل. ويُقاس استهلاك البخار ويُربط بسجل الوردية، لأن الغلاية مشتركة مع المجففة، وخط البخار غير المقيس كلفة لا يتحملها أحد.
التكوين الذي لا ينجح: خط بطاقة 1 طن/ساعة يعمل بنشارة جافة عند رطوبة 8% دون بخار ولا ماء، على أساس أن «الخشب يرتبط بنفسه». إنه يرتبط فعلاً، لكن بشكل سيئ، فتنفق المطحنة ميزانية صيانتها على القوالب والبكرات بدلاً من 200 كغ/ساعة من الماء كانت ستحل المشكلة.
إذا كنت تحدد مواصفات خط الآن، فاحسم مسار التكييف قبل التصميم العام لا بعده — فغرفة الغلاية ومعالجة المياه ومسارات الأنابيب يصعب إضافتها لاحقاً، والاختيار يغيّر الحمل الكهربائي ومساحة المبنى. والخلفية العملية موجودة في تكييف الحبيبات، والشطر الأول في تجفيف نشارة الخشب للحبيبات، وجانب القالب في نسبة ضغط القالب. وعندما تصبح جاهزاً لتحديد مقاس المكبس وفق خامة معروفة، فإن مطحنة القالب الحلقي العمودي YPM630 هو التكوين الذي يبدأ منه معظم عملائنا بطاقة 1–1.5 طن/ساعة، مع مكيّف أو بدونه حسب الإجابة على السؤال أعلاه.