На технологической схеме охлаждение выглядит самым простым блоком: горячие пеллеты на входе, холодные на выходе. Но проходит неделя работы линии, и на участке затаривания начинают жаловаться на пыльные и растрескавшиеся пеллеты, а кто-то спрашивает, с какой скоростью работал охладитель. Выбор охладителя — противоточная башня или горизонтальная лента — определяет этот разговор ещё до его начала, потому что две конструкции обращаются с слоем пеллет совершенно по-разному.
Обе конструкции подчиняются одной и той же физике. Пеллеты выходят из матрицы при 70–90 °C и должны остыть примерно до 5 °C от температуры окружающей среды, прежде чем попадут в хранение или в мешок; эта задача подробно описана в исследовании Университета штата Северная Каролина о охлаждающем воздухе и прочности пеллет. Охлаждение также подсушивает продукт: при правильной работе охладителя ожидайте потери влаги 1–2%. Разница между двумя машинами заключается в том, как подаётся воздух, — и именно это определяет долю мелкой фракции, планировку помещения и предельную производительность.
Как в двух конструкциях движется воздух
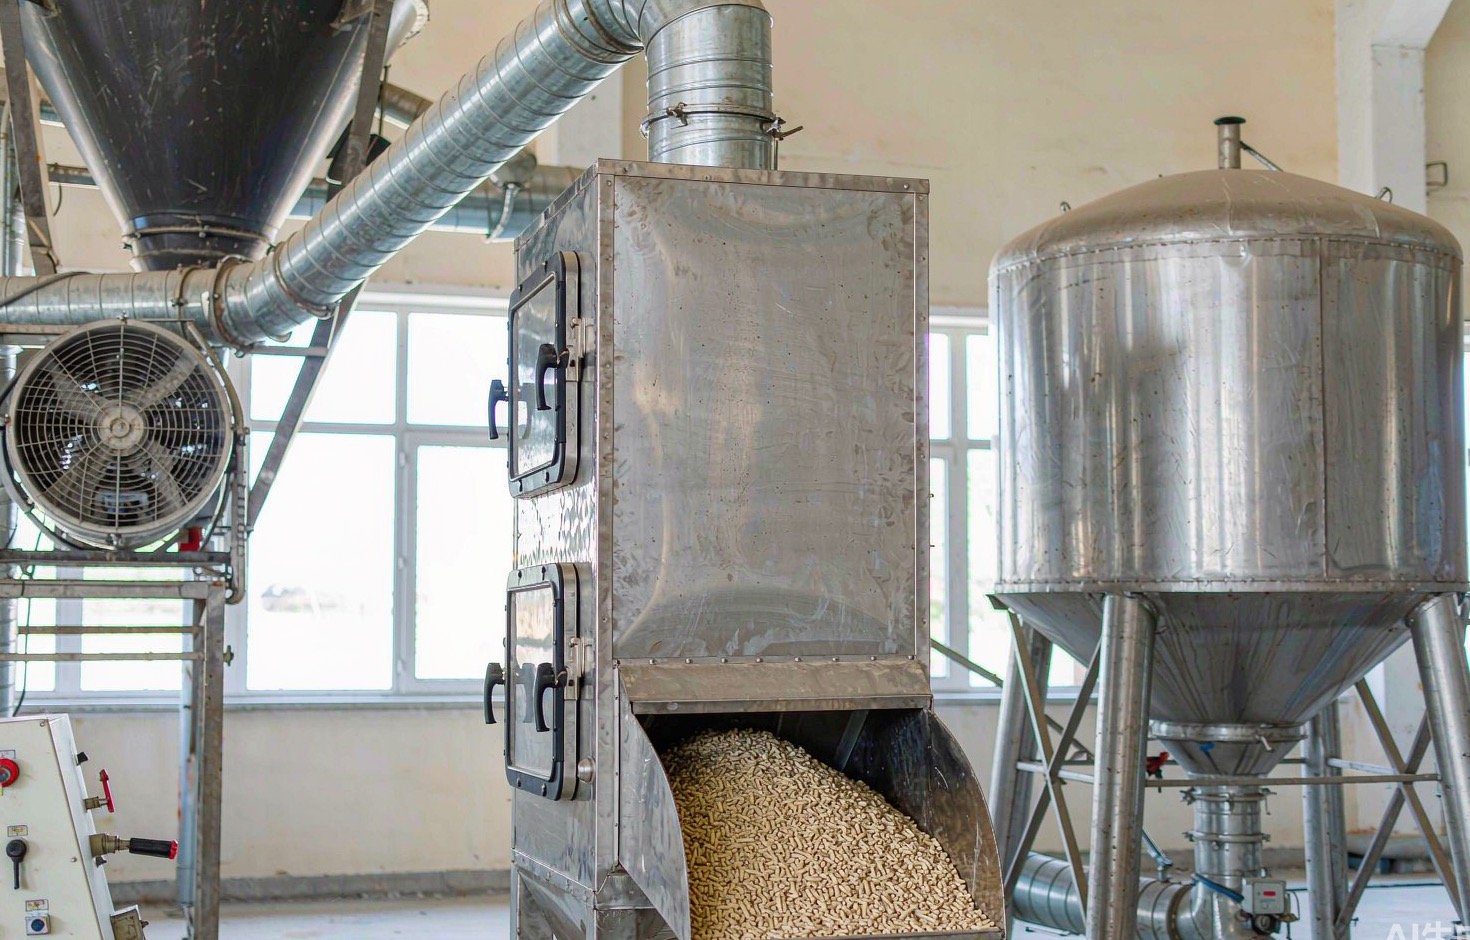
Противоточный охладитель — это вертикальная башня. Горячие пеллеты поступают сверху через роторный шлюзовый питатель, накапливаются в слой и выгружаются снизу откалиброванными слоями с помощью скользящей или вращающейся решётки. Воздух протягивается вверх через опускающийся слой, поэтому самый холодный атмосферный воздух встречает самые холодные пеллеты у нижней выгрузки, а самый тёплый и влажный воздух выходит сверху, соприкасаясь с самыми свежими горячими пеллетами. Скорость воздуха через слой современного противоточного охладителя составляет примерно от 0,8 до 1,5 м/с (руководство по охладителям компании Share Precision Machinery).
Ленточный охладитель распределяет пеллеты тонким слоем на горизонтальной сетке или стальной ленте. Лента проводит слой через одну или несколько зон, где воздух нагнетается или протягивается через слой. Поскольку слой неглубокий, а пеллеты лежат на движущейся поверхности, скорость воздуха в обычных ленточных охладителях остаётся ниже примерно 0,5 м/с — достаточно высокой для охлаждения и достаточно низкой, чтобы не псевдоожижать лёгкие пеллеты и не выносить их из слоя.
| Параметр | Противоточный охладитель | Ленточный охладитель |
|---|---|---|
| Принцип работы | Столб пеллет опускается навстречу восходящему воздуху в закрытой башне | Неглубокий слой перемещается на ленте через воздушные зоны |
| Направление воздуха относительно потока пеллет | Противоток: самый холодный воздух встречает самые холодные пеллеты | Поперечный поток: воздух проходит через слой сбоку |
| Типичная скорость воздуха | 0.8–1.5 m/s | Ниже ~0,5 м/с |
| Типичное время выдержки, древесные пеллеты | 10–15 min | 15–20 min |
| Температура выгрузки | Температура среды +3–5 °C | Температура среды +5 °C или лучше, зависит от зоны |
| Диапазон производительности, встречающийся в каталогах поставщиков | Около 3–20 т/ч | Обычно свыше 10 т/ч на крупных линиях |
| Занимаемая площадь | Вертикальная башня; малая площадь, требуется высота помещения | Длинный, низкий; легко размещается под скатной крышей |
| Механизмы в зоне продукта | Решётчатая разгрузка, лента не проходит через продукт | Лента и её привод проходят через зону продукта |
Приведённые в той таблице значения времени выдержки взяты из таблиц подбора поставщиков для древесных гранул (15–20 минут, руководство по гранулированию Changsheng) и из спецификаций противоточных охладителей (10–15 минут, Share Precision). Это отправные точки для подбора, а не законы физики — гранулам 8 мм нужно больше времени, чем 6 мм, что рассматривается в нашей статье о выборе диаметра гранул со стороны матрицы.
Почему скорость воздуха определяет вашу долю мелочи
Охлаждение основано на испарении, а испарение не терпит спешки. Если подать холодный воздух слишком сильно на горячие гранулы, наружный слой высохнет и сожмётся, пока сердцевина ещё тёплая и влажная — поверхность растрескается, и каждая трещина станет источником мелочи на следующей точке перегрузки. Упомянутое выше исследование NC State документирует именно эту связь между режимом охлаждающего воздуха и прочностью. Если же, наоборот, лишить слой воздуха, гранулы выйдут тёплыми и мягкими, а затем деформируются и разобьются на сите и при транспортировке.
Термическая логика противотока здесь помогает. Поскольку воздух покидает башню при температуре, близкой к температуре гранул на входе, перепад температур по всему слою остаётся более мягким — самые горячие гранулы встречаются с самым тёплым воздухом, самые холодные — с самым холодным. Поставщики противоточного оборудования заявляют на 30–40% меньший объём воздуха, чем у поперечноточных ленточных охладителей, при той же нагрузке, что экономит 2,5–3,5 кВт·ч мощности вентиляторов на тонну (страница противоточных охладителей LANE Machinery). Считайте эти цифры заявлениями поставщика, которые нужно проверять при пусконаладке, но направление согласуется с физикой: противоток отводит больше тепла на кубометр воздуха.
Время выдержки и что нужно, чтобы его выдержать
Подбор охладителя — это арифметика удержания слоя. Охладитель должен вмещать все гранулы, произведённые за период выдержки. Для линии 5 т/ч с целевым показателем 15 минут:
- Гранулы в охладителе в установившемся режиме: 5 т/ч × (15 ÷ 60) ч = 1,25 т
- Объём слоя при насыпной плотности 650 кг/м³: 1,25 ÷ 0,65 ≈ 1,9 м³ (расчёт)
У расхода воздуха тоже есть эмпирическое правило поставщиков: около 120–160 м³/мин охлаждающего воздуха на тонну в час производительности для древесных гранул (таблица расчета Changsheng). Для той же линии 5 т/ч это 600–800 м³/мин — примерно 36 000–48 000 м³/ч через вентилятор и циклон. Сверяйте любые цифры поставщика с тепло- и массобалансовым расчетом в руководстве Watt по инжинирингу процессов охлаждения прежде чем подписывать договор купли-продажи; эмпирические значения расхода воздуха сильно разнятся у разных поставщиков, и именно балансовая таблица выявляет заниженную мощность вентилятора.
| Производительность линии | Гранулы, удерживаемые 15 мин (расчёт) | Объём слоя при 650 кг/м³ (расчёт) | Расход воздуха при 120–160 м³/мин на т/ч (правило поставщика) |
|---|---|---|---|
| 2 т/ч | 0,5 т | ≈0.8 m³ | 240–320 m³/min |
| 5 т/ч | 1,25 т | ≈1.9 m³ | 600–800 m³/min |
| 10 т/ч | 2,5 т | ≈3.8 m³ | 1,200–1,600 m³/min |
Обратите внимание, что происходит между 5 и 10 т/ч: расход воздуха увеличивается вчетверо, а объём слоя — лишь вдвое. Именно в воздушном хозяйстве — вентилятор, циклон, воздуховоды — на деле оседают основные затраты, и именно здесь в первую очередь проявляется заниженный запас в спецификации.
Где выигрывает противоточная схема
Для большинства линий гранулирования производительностью до примерно 10 т/ч противоточная башня — более надёжная покупка. Её преимущества особенно ощутимы на малых и средних заводах:
- Производственная площадь. Башня растёт вверх. Производитель заявляет, что она занимает до 70 % меньше площади пола, чем эквивалентный горизонтальный ленточный охладитель (LANE), — а это важно в стальном здании, где каждый квадратный метр конкурирует с участком фасовки и отгрузки.
- Меньше воздушного оборудования. Меньший расход воздуха на тонну означает меньший вентилятор и циклон, а значит, и меньше мощности вентилятора в каждый рабочий час.
- Никакой ленты в продукте. Слой гранул лежит на неподвижной колонке и разгружается через решётку; нет движущейся поверхности, которая истирала бы гранулы или требовала очистки.
- Разгрузка по принципу FIFO. Калиброванная послойная разгрузка выпускает первыми гранулы, загруженные первыми, поэтому внизу башни ничего не залёживается и не портится — реальное преимущество для прослеживаемости сертифицированных партий.
- Отсутствие застойных зон. Восьмигранная геометрия башни не даёт материалу задерживаться в углах, что важно для продукта, выделяющего газы.
У противоточной конструкции есть свой потолок. С ростом производительности слой гранул приходится делать глубже, чтобы выдержать время выдержки, а ограничения по глубине слоя в противоточной схеме — причина того, что при производительности примерно выше 10 т/ч ленточные охладители становятся распространённее (Changsheng). Глубокие слои к тому же охлаждаются неравномерно, как только распределитель перестаёт справляться со своей задачей, — и это главная эксплуатационная зависимость противоточной схемы: не конструктивный дефект, но вполне реальная проблема.
Два пункта обслуживания позволяют противоточной башне честно работать долгие годы. Верхний rotary airlock — это уплотнение, без которого противоточное охлаждение вообще не работает; когда его лопасти изнашиваются, вокруг питания подсасывается ложный воздух, вентилятор теряет разрежение на слое, и время охлаждения растягивается, причём никто не замечает ни одного яркого симптома. Проверяйте зазор airlock по тому же графику, что и разгрузочную решётку. Сама решётка — скользящая или вращающаяся — принимает на себя весь вес слоя в каждом цикле, и её привод и концевые выключатели заслуживают места в вашем еженедельном обходе наряду с подшипниками вентилятора.
Где выигрывает лента
Ленточные охладители оправдывают себя в трёх ситуациях. Первая — чистая производительность: на крупных промышленных линиях зональная конструкция ленты масштабируется легче, чем одна очень высокая башня, а несколько лент могут работать параллельно под одной крышей. Вторая — хрупкий продукт: неглубокий слой и низкая скорость воздуха обрабатывают слабые или крупнодиаметровые гранулы с меньшим боем, а воздух в каждой зоне можно настраивать независимо. Третья — здания с ограничением по высоте: ленточному охладителю нужна длина, а не высота, и в некоторых случаях модернизации просто негде разместить башню.

Издержки ленты сосредоточены в самой зоне продукта: поверхность ленты, её привод и её очистка — всё находится там, где находится продукт, а лента, работающая 6000 часов в год под абразивным продуктом, требует соответствующего режима inspections.
Что происходит, когда охлаждение пропускают или торопят
Стоит прямо сказать, что именно предотвращает охладитель, потому что эти отказы дороги и проявляются с задержкой. Гранулы, затариваемые горячими, отпотевают внутри мешка: остаточное тепло выгоняет влагу из тёплой сердцевины, она конденсируется на холодной плёнке, и гранулы у стенки мешка впитывают её обратно. Результат — мягкие гранулы, поверхностная плесень во влажном климате и растущий показатель мелочи, пока поддон стоит на складе. Хранение горячего продукта навалом — ещё хуже: тёплые влажные гранулы в силосе продолжают «дышать», осыпают мелочь в пространство над слоем и подпитывают газовыделение, которое само по себе делает хранение древесных гранул темой газовой опасности. Производители прямо предупреждают, что горячие гранулы нельзя отгружать или хранить без ущерба и что побочный эффект правильного охлаждения — потеря одного-двух процентных пунктов влаги, которая приводит продукт в безопасный для хранения диапазон (Share Precision).
У форсированного охлаждения другая подпись: гранулы, которые выглядят нормально на выходе из башни, растрескиваются неделю спустя. Работа NC State, упомянутая выше, — та самая ссылка, которую стоит передать всякому, кто сомневается в физике: режим охлаждения и механическая прочность связаны, и эта связь проходит через то, насколько плавно релаксирует температурный градиент гранулы.
Ошибки, которые проявляются месяц спустя
Как бы вы ни выбирали, на четыре неисправности приходится большинство жалоб на охладители, которые мы видим:
- Заниженное время выдержки. Охладитель, который «еле-еле» вмещает номинальную производительность, заставляет оператора снижать скорость мельницы при первом же поступлении более тяжелого материала. Проверяйте размеры по реальной пропускной способности, а не по шильдику — наша статья о номинальной и фактической производительности объясняет эту разницу.
- Неравномерно работающий распределитель. Если поступающие гранулы скапливаются с одной стороны, воздух находит тонкий путь, а остальная часть слоя остается горячей. Регулируйте роторный распределитель после каждой смены материала.
- Утечка воздуха в шлюзовом затворе. Подсос воздуха через изношенный роторный клапан шунтирует слой, и вентилятор вовсе не «видит» гранулы. Слушайте его у шлюзового затвора, а не у вентилятора.
- Пересушивание. Слишком горячий воздух или слишком долгое время выдержки опускают влажность гранул ниже 6% — в исследованиях цепочки поставок измеряли влажность охлажденного продукта вплоть до 6%, которая при хранении возвращается к 8–10% (данные диссертации Lakehead University) — и по пути они усыхают и теряют мелкую фракцию. Наше руководство по устранению неисправностей охладителя содержит полный перечень неисправностей с оценочной картой.
Выбор в три шага
Принимайте решение в следующем порядке. Во-первых, производительность: примерно до 10 т/ч по умолчанию выбирайте противоточный охладитель; выше этого — всерьез запрашивайте предложения на конвейерный. Во-вторых, пространство: если здание длинное и низкое, подходит конвейерный; если площадь пола ограничена и есть высота, подходит башенный. В-третьих, продукт: хрупкие гранулы или гранулы большого диаметра склоняют чашу весов к конвейерному с его бережным неглубоким слоем.
Для типичного покупателя HENGMU — линии 1–5 т/ч, выпускающей древесные гранулы класса ENplus на экспорт, — в большинстве предложений, которые мы видим, побеждает противоточная башня, и именно этот охладитель мы стандартно ставим в комплект с нашими полными производственными линиями в качестве стандарта. Конвейерный остается правильным выбором, когда предприятие выходит за пределы комфортной глубины слоя башни, и знание этой границы до покупки — весь смысл сравнения.