Il raffreddamento sembra il blocco più semplice sul diagramma di flusso del processo: pellet caldi in ingresso, pellet freddi in uscita. Poi la linea va avanti per una settimana, il reparto di insaccamento inizia a lamentarsi di pellet polverosi e fessurati, e qualcuno chiede a che velocità stesse lavorando il raffreddatore. La scelta del raffreddatore — torre a controcorrente o nastro orizzontale — definisce quella conversazione prima ancora che inizi, perché i due progetti trattano il letto di pellet in modi completamente diversi.
Entrambi i progetti seguono la stessa fisica. I pellet lasciano la filiera a 70–90 °C e devono scendere entro circa 5 °C dalla temperatura ambiente prima di entrare in contatto con lo stoccaggio o con un sacco, un compito documentato in dettaglio in uno studio della North Carolina State su aria di raffreddamento e durabilità del pellet. Il raffreddamento asciuga anche il prodotto: prevedere una perdita di umidità dell'1–2% in un raffreddatore ben gestito. La differenza tra le due macchine sta in come arriva l'aria — e questo determina il tasso di fini, la disposizione degli spazi e il limite di capacità.
Come i due progetti fanno circolare l'aria
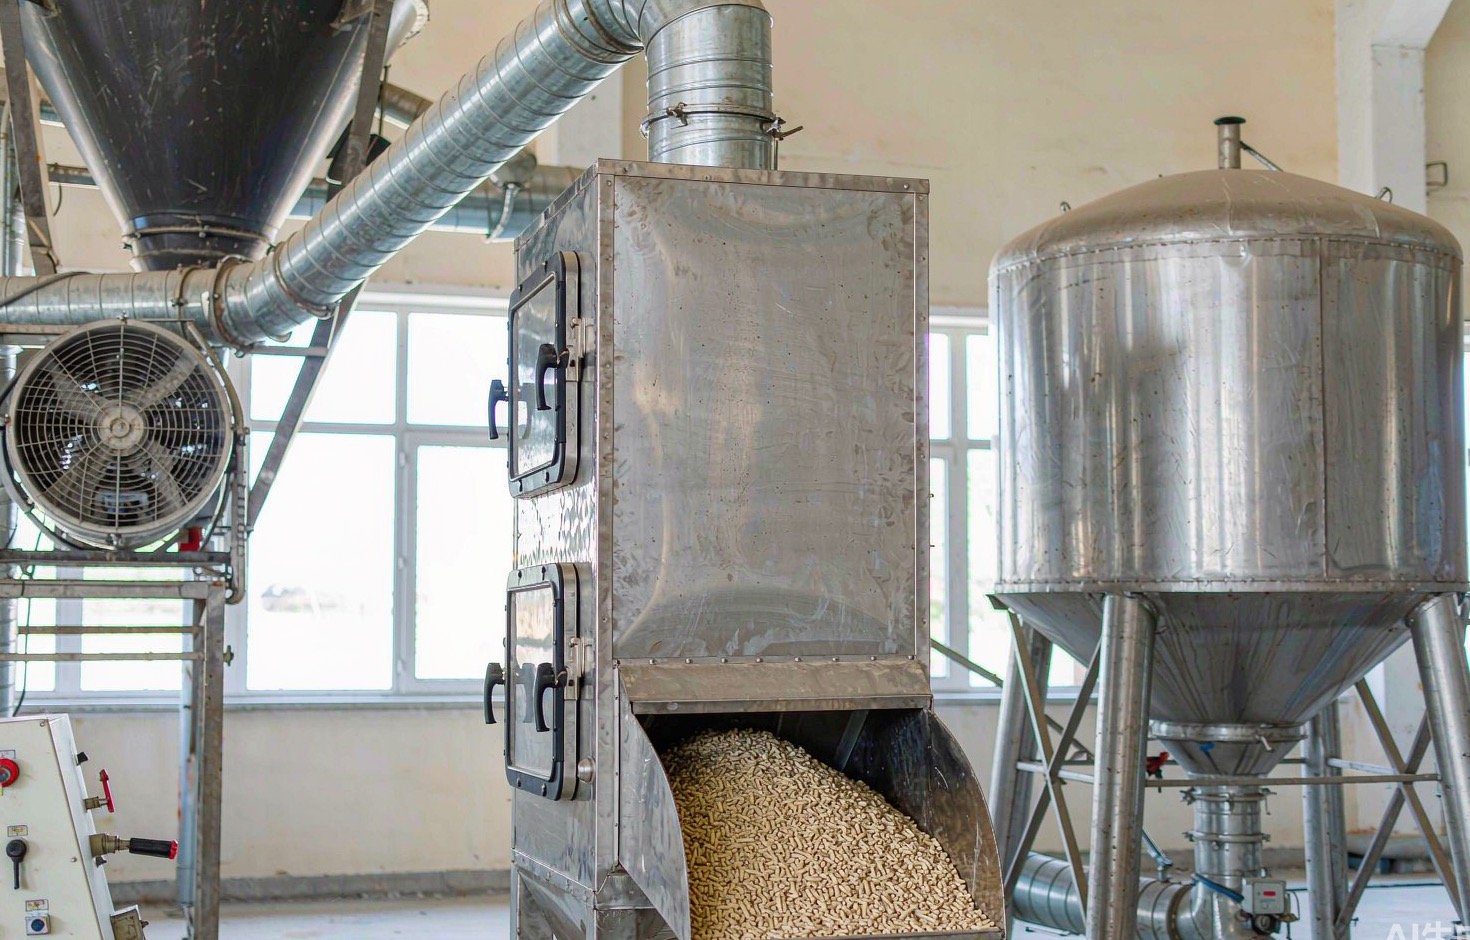
Un raffreddatore a controcorrente è una torre verticale. I pellet caldi entrano dall'alto attraverso una valvola rotativa a tenuta, si accumulano in un letto e vengono scaricati dal basso in strati calibrati da una griglia scorrevole o rotante. L'aria viene aspirata verso l'alto attraverso il letto discendente, così l'aria ambiente più fredda incontra i pellet più freddi allo scarico inferiore e l'aria più calda e umida esce dall'alto a contatto con i pellet caldi più freschi. La velocità dell'aria attraverso un letto a controcorrente moderno è compresa tra circa 0,8 e 1,5 m/s (guida ai raffreddatori di Share Precision Machinery).
Un raffreddatore a nastro distribuisce i pellet in uno strato sottile su un nastro orizzontale a maglia o in acciaio. Il nastro trasporta il letto attraverso una o più zone in cui l'aria viene soffiata o aspirata attraverso lo strato. Poiché il letto è sottile e i pellet poggiano su una superficie mobile, la velocità dell'aria nei raffreddatori a nastro convenzionali resta sotto circa 0,5 m/s — abbastanza alta per raffreddare, abbastanza bassa per evitare di fluidificare i pellet leggeri fuori dal letto.
| Parametro | Raffreddatore a controcorrente | Raffreddatore a nastro |
|---|---|---|
| Principio di funzionamento | La colonna di pellet scende attraverso l'aria ascendente in una torre chiusa | Il letto sottile viaggia su un nastro attraverso zone d'aria |
| Direzione dell'aria vs flusso dei pellet | In controcorrente: l'aria più fredda incontra i pellet più freddi | A flusso incrociato: l'aria passa lateralmente attraverso lo strato |
| Velocità dell'aria tipica | 0.8–1.5 m/s | Sotto ~0,5 m/s |
| Ritenzione tipica, pellet di legno | 10–15 min | 15–20 min |
| Temperatura di scarico | Ambiente +3–5 °C | Ambiente +5 °C o meglio, in base alla zona |
| Intervallo di capacità riportato nei cataloghi dei fornitori | Circa 3–20 t/h | Comunemente superiore a 10 t/h nelle linee di grandi dimensioni |
| Ingombro | Torre verticale; ingombro ridotto, richiede altezza libera | Lungo e basso; facile da installare sotto un tetto spiovente |
| Meccanica della zona prodotto | Scarica a griglia, nessun nastro nel prodotto | Il nastro e il suo azionamento attraversano la zona prodotto |
I valori di permanenza riportati in quella tabella provengono dalle tabelle di dimensionamento dei fornitori per i pellet di legno (15–20 minuti, la guida alla linea di pellet di Changsheng) e dalle specifiche dei raffreddatori a controcorrente (10–15 minuti, Share Precision). Sono punti di partenza per il dimensionamento, non leggi di natura: i pellet da 8 mm necessitano di più tempo rispetto a quelli da 6 mm, aspetto che il nostro articolo sulla scelta del diametro dei pellet tratta dal lato della filiera.
Perché la velocità dell'aria determina il tasso di fini
Il raffreddamento avviene per evaporazione, e l'evaporazione non tollera l'impazienza. Soffiando aria fredda troppo forte sui pellet caldi, lo strato esterno si asciuga e si contrae mentre il nucleo è ancora caldo e umido: la superficie si fessura e ogni fessura diventa una fabbrica di fini al successivo punto di trasferimento. Lo studio della NC State citato sopra documenta esattamente questa relazione tra regime dell'aria di raffreddamento e durabilità. Se invece si priva il letto di aria, i pellet escono caldi e morbidi, per poi deformarsi e rompersi nel setaccio e nel trasporto.
La logica termica del controcorrente aiuta in questo. Poiché l'aria lascia la torre vicino alla temperatura di ingresso dei pellet, la differenza di temperatura resta più contenuta su tutto il letto: i pellet più caldi incontrano l'aria più calda, quelli più freddi l'aria più fredda. I fornitori di apparecchiature a controcorrente dichiarano un volume d'aria inferiore del 30–40% rispetto ai raffreddatori a nastro a flusso incrociato a parità di carico, con un risparmio di 2,5–3,5 kWh di potenza del ventilatore per tonnellata (la pagina sul controcorrente di LANE Machinery). Considerate questi valori come dichiarazioni dei fornitori da verificare in fase di messa in servizio, ma la direzione è coerente con la fisica: il controcorrente estrae più calore per metro cubo d'aria.
Tempo di permanenza e cosa serve per mantenerlo
Dimensionare un raffreddatore è aritmetica di permanenza nel letto. Il raffreddatore deve contenere tutti i pellet prodotti durante la finestra di permanenza. Per una linea da 5 t/h con un obiettivo di 15 minuti:
- Pellet nel raffreddatore in regime stazionario: 5 t/h × (15 ÷ 60) h = 1,25 t
- Volume del letto con densità apparente di 650 kg/m³: 1,25 ÷ 0,65 ≈ 1,9 m³ (calcolo)
Anche la portata d'aria ha una regola empirica dei fornitori: circa 120–160 m³/min di aria di raffreddamento per tonnellata all'ora di capacità per i pellet di legno (tabella di dimensionamento Changsheng). Sulla stessa linea da 5 t/h ciò significa 600–800 m³/min — all'incirca 36.000–48.000 m³/h attraverso il ventilatore e il ciclone. Verificate qualsiasi dato del fornitore rispetto al trattamento del bilancio termico e di massa in guida ingegneristica al processo di raffreddamento di Watt prima di firmare un contratto di acquisto; i valori empirici dell'aria variano ampiamente tra i fornitori, e il bilancio è ciò che individua un ventilatore sottodimensionato.
| Capacità della linea | Pellet trattenuti a 15 min (calcolo) | Volume del letto a 650 kg/m³ (calcolo) | Portata d'aria a 120–160 m³/min per t/h (regola del fornitore) |
|---|---|---|---|
| 2 t/h | 0,5 t | ≈0.8 m³ | 240–320 m³/min |
| 5 t/h | 1,25 t | ≈1.9 m³ | 600–800 m³/min |
| 10 t/h | 2,5 t | ≈3.8 m³ | 1,200–1,600 m³/min |
Osservate cosa succede tra 5 e 10 t/h: la portata d'aria quadruplica mentre il volume del letto raddoppia soltanto. La movimentazione dell'aria — ventilatore, ciclone, canalizzazioni — è dove finiscono davvero i soldi del raffreddamento, ed è il primo punto in cui emerge una specifica sottodimensionata.
Dove vince il controcorrente
Per la maggior parte delle linee di pellet sotto circa 10 t/h, la torre a controcorrente è l'acquisto più sicuro. I suoi vantaggi si sommano negli impianti piccoli e medi:
- Spazio a pavimento. La torre si sviluppa in verticale. Il produttore dichiara fino al 70% in meno di superficie a pavimento rispetto a un raffreddatore a nastro orizzontale equivalente (LANE), il che conta in un capannone in acciaio dove ogni metro quadro compete con l'area di insacco e la zona di carico.
- Impianto aria più compatto. Una portata d'aria inferiore per tonnellata significa ventilatore e ciclone più piccoli e meno potenza del ventilatore a ogni ora di esercizio.
- Nessun nastro a contatto con il prodotto. Il letto di pellet poggia su una colonna statica e scarica attraverso una griglia; non c'è superficie in movimento che abradi i pellet o che vada pulita.
- Scarico FIFO. Lo scarico a strati calibrato manda fuori per primi i pellet entrati per primi, così nulla ristagna sul fondo della torre perdendo qualità: un vantaggio reale per la tracciabilità dei lotti certificati.
- Nessuna zona morta. La geometria ottagonale della torre impedisce agli angoli di intrappolare materiale stagnante, il che conta per un prodotto che emette gas.
Il design a controcorrente ha però un limite. Al crescere della capacità, il letto di pellet deve diventare più profondo per garantire il tempo di permanenza, e i limiti di profondità del letto nel design a controcorrente sono il motivo per cui i raffreddatori a nastro diventano più comuni sopra circa 10 t/h (Changsheng). I letti profondi, inoltre, raffreddano in modo non uniforme quando lo spanditore smette di fare il suo lavoro: questa è la principale dipendenza manutentiva del controcorrente, non un difetto di progettazione, ma un aspetto reale.
Due punti di manutenzione mantengono affidabile una torre a controcorrente negli anni. La valvola rotativa in testa è la tenuta che rende possibile il raffreddamento in controcorrente; quando le sue palette si usurano, aria falsa entra attorno all'alimentazione, il ventilatore perde aspirazione sul letto e il tempo di raffreddamento si allunga senza che nessuno noti un sintomo drammatico. Controllate il gioco della valvola secondo lo stesso programma della griglia di scarico. La griglia stessa — scorrevole o rotante — sopporta ogni ciclo l'intero peso del letto, e il suo azionamento e i suoi finecorsa meritano un posto nella lista settimanale di ispezione insieme ai cuscinetti del ventilatore.
Dove vince il nastro
I raffreddatori a nastro si guadagnano il loro posto in tre situazioni. La prima è la pura capacità: sulle grandi linee industriali il design a zone del nastro scala più facilmente di un'unica torre molto alta, e più nastri possono funzionare in parallelo sotto lo stesso tetto. La seconda è il prodotto fragile: il letto poco profondo e la bassa velocità dell'aria trattano pellet deboli o di grande diametro con meno rotture, e l'aria di ciascuna zona può essere regolata in modo indipendente. La terza sono gli edifici con limiti di altezza: un raffreddatore a nastro richiede lunghezza, non altezza libera, e alcuni retrofit non hanno spazio per una torre.

I costi del nastro risiedono nella zona del prodotto stessa: la superficie del nastro, il suo azionamento e la sua pulizia sono tutti dove stanno i pellet, e un nastro che funziona 6.000 ore all'anno sotto un prodotto abrasivo richiede il regime di ispezione che ciò implica.
Cosa succede quando il raffreddamento viene saltato o affrettato
Vale la pena chiarire cosa previene davvero il raffreddatore, perché le modalità di guasto sono costose e ritardate. I pellet insaccati caldi traspirano dentro il sacco: il calore residuo spinge l'umidità fuori dal cuore caldo, questa condensa contro il film freddo e i pellet a contatto con la parete del sacco la riassorbono. Il risultato sono pellet morbidi, muffa superficiale nei climi umidi e un numero di fini che cresce mentre il pallet resta in magazzino. Lo stoccaggio sfuso a caldo è peggio: i pellet caldi e umidi in un silo continuano a respirare, depositano fini nello spazio sopra il letto e alimentano quel comportamento di emissione di gas che rende lo stoccaggio dei pellet di legno un tema di rischio gas a sé stante. Le indicazioni dei fornitori sono nette: i pellet caldi non possono essere spediti o stoccati senza danni, e un effetto collaterale di un raffreddamento corretto è la perdita di uno o due punti di umidità che porta il prodotto nel suo intervallo sicuro per lo stoccaggio (Share Precision).
Il raffreddamento affrettato ha una firma diversa: pellet che sembrano a posto all'uscita dalla torre e si crepano una settimana dopo. Il lavoro della NC State citato sopra è il riferimento da consegnare a chiunque dubiti della fisica: regime di raffreddamento e durabilità meccanica sono legati, e il legame passa da quanto gradualmente si rilassa il gradiente di temperatura del pellet.
Gli errori che emergono un mese dopo
Qualunque scelta facciate, quattro difetti spiegano la maggior parte dei reclami sui raffreddatori che vediamo:
- Tempo di permanenza sottodimensionato. Il raffreddatore che “entra appena” nella capacità nominale costringe l'operatore a rallentare il mulino la prima volta che il materiale si presenta pesante. Verificate il dimensionamento sulla portata reale, non sulla targa — il nostro articolo su capacità nominale e capacità effettiva spiega questo divario.
- Un distributore pigro. Se i pellet in ingresso si accumulano su un lato, l'aria trova il percorso sottile e il resto del letto resta caldo. Regolate il distributore rotativo dopo ogni cambio di materiale.
- Una valvola di scarico che perde. L'aria falsa attraverso una valvola rotativa usurata cortocircuita il letto e il ventilatore non vede mai i pellet. Ascoltatela alla valvola di scarico, non al ventilatore.
- Essiccazione eccessiva. Un'aria troppo calda o un tempo di permanenza troppo lungo portano i pellet al di sotto del 6% di umidità — nel ricerca sulla filiera il prodotto raffreddato è stato misurato fino al 6%, per poi riequilibrarsi all'8–10% durante lo stoccaggio (dati della tesi della Lakehead University) — e lungo il percorso si restringono e perdono fini. Il nostro guida alla risoluzione dei problemi del raffreddatore contiene l'elenco completo dei guasti con una scheda di valutazione.
Scegliere in tre passi
Prendete la decisione in questo ordine. Primo, la capacità: fino a circa 10 t/h, preferite il controflusso; al di sopra, richiedete seriamente preventivi per il nastro. Secondo, lo spazio: se il vostro edificio è lungo e basso, il nastro si adatta; se la superficie a pavimento è scarsa e c'è altezza disponibile, la torre si adatta. Terzo, il prodotto: pellet fragili o di grande diametro fanno pendere la bilancia verso il letto basso e delicato del nastro.
Per il tipico acquirente HENGMU — una linea da 1–5 t/h che produce pellet di legno di qualità ENplus per l'esportazione — la torre a controflusso vince nella maggior parte dei preventivi che vediamo, ed è il raffreddatore che abbiniamo alle nostre linee di produzione complete come standard. Il nastro resta la risposta giusta quando l'impianto supera la zona di comfort della profondità del letto della torre, e conoscere questo limite prima dell'acquisto è il senso stesso del confronto.