
おがくずは製材所を出た後、分かれ道に差し掛かります。リングダイを通して6mmのペレットに押し出すことも、圧縮して丸太状のブリケットにすることもできます。同じ原材料で、前段の乾燥工程も同じ、そして書類上は顧客層も同じです。しかしこの2つの製品は異なる市場に属し、異なる機械で製造され、異なるタイプのバイヤーに購入されています。どちらのラインを建設するかを決める際に、実際に利益を左右するのは以下の違いです。
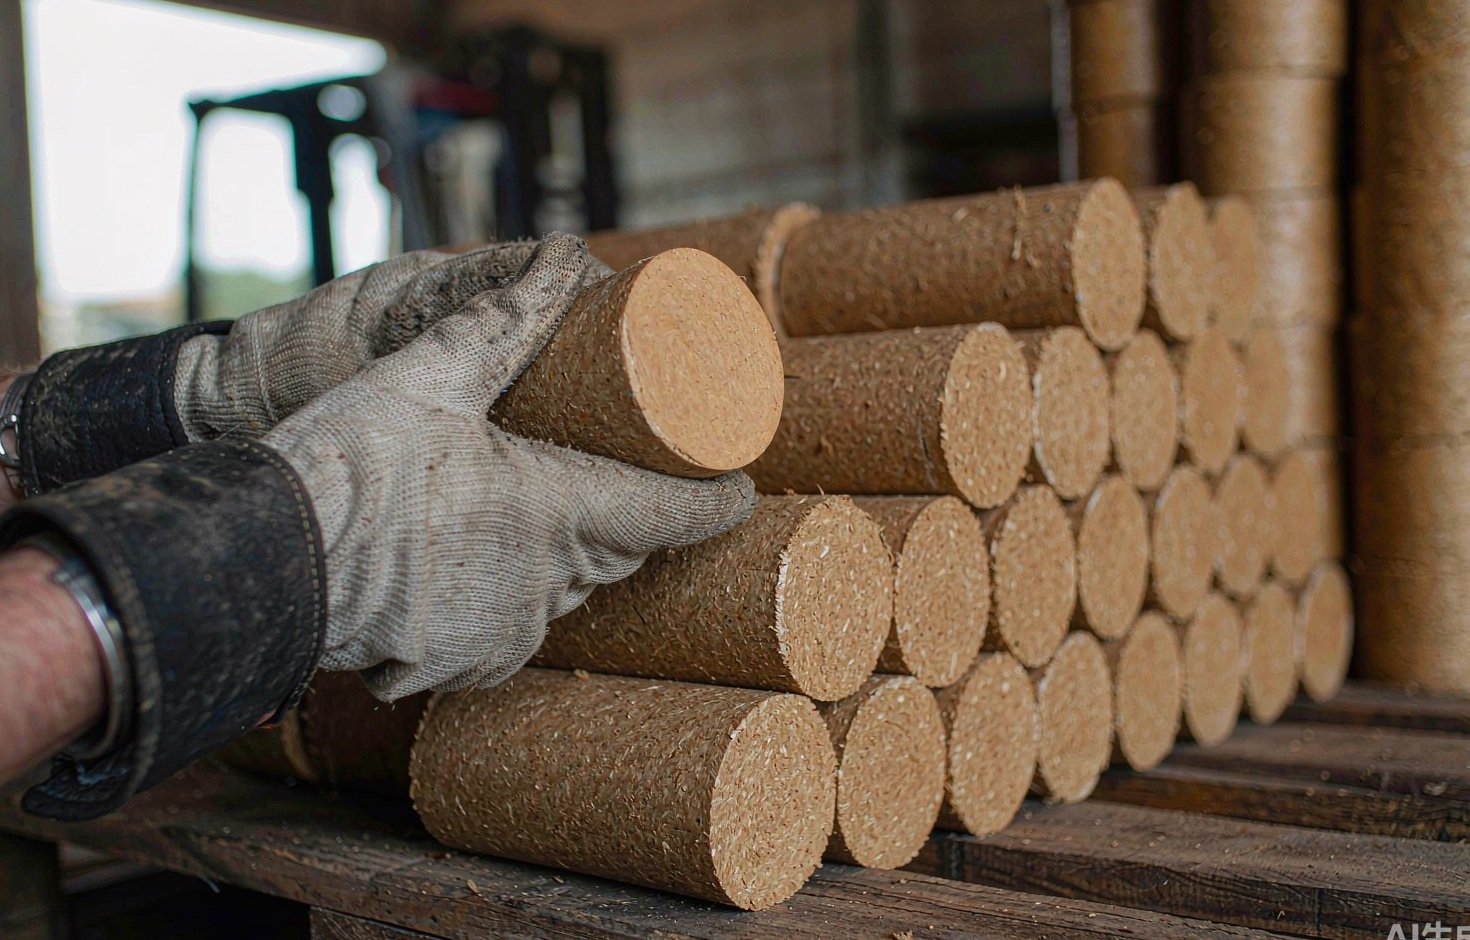
木質ブリケットとは実際に何か
ブリケットとは、ブロック、丸太、パック、円筒形に圧縮成形された高密度バイオマスです。通常直径50~90mmで、中心穴の有無があります。ペレットと異なり、単一の支配的な形状はありません。カナダ政府のガイダンスでは、大きなレンガや丸太のタイプと、小さなパックやキューブのタイプという2つの大きな分類が示されています(カナダ天然資源省、固体バイオ燃料速報第5号)。欧州の取引基準はISO 17225-3であり、これはグレード別木質ブリケットの規格で、原料の由来によりブリケットをA1、A2、Bに分類し、半炭化製品は対象外と明記しています(ISO 17225-3:2021 summary).
どちらの製品も機械的圧縮によって製造されます。本当の違いはプレス以降の工程にあります。ペレットは小さく均一で、自動的に流動・計量・燃焼できるのに対し、ブリケットは手で投入するストーブやボイラー用燃料です。この一文を念頭に置けば、以下のすべての違いがそこから導かれます。
仕様の一覧比較
この表では、各製品の最も厳しい一般的なグレードを比較しています。木質ペレットはENplus A1(ENplusハンドブック第3部の基準値)、ブリケットはISO 17225-3のグレードA1で、DIN CERTCOが公表する認証スキームの要件に基づきます。
| 特性 | 木質ペレット、ENplus A1 | 木質ブリケット、ISO 17225-3 A1 |
|---|---|---|
| 形状 | 円筒形、通常直径6mm | ブロック/丸太/円筒形、一般に50~90mm |
| 水分 | ≤ 10% | ≤ 12% |
| 灰分 | ≤ 0.7% | ≤ 1.0% |
| 機械的耐久性 | ≥ 98.0% | ≥ 95%(DIN CERTCOスキーム) |
| 正味発熱量 | ≥ 4.6 kWh/kg | ≥ 15.5 MJ/kg ≈ 4.3 kWh/kg |
| 密度の指標 | かさ密度 600~750 kg/m³ | 粒子密度 ≥ 1.0 g/cm³ |
| 添加剤 | ENplus規則による | ≤ 2%、種類と量を明示 |
際立つ点が3つあります。ブリケットは水分含有量の許容値が高く(12%対10%)、そのためブリケット生産では通常、乾燥の必要性が低くなります。カナダの速報では、ブリケットはペレットに比べて「通常、乾燥の必要性が低く、その結果として消費電力が少なく製造コストも低い」と明言されています。ブリケットの耐久性は95%と緩めで、プレミアムペレットの98%に対します。そして密度の数値は記載どおりには比較できません。ブリケットの粒子密度(材料自体)は高いものの、サイロやタンクローリーへの詰め込み密度ではペレットが勝り、バラ積み輸送や運賃が実際に重視するのはこちらです。
生産ライン:2つの経路が分かれる場所
乾燥機までは、ブリケットラインとペレットラインは似ています。すなわち、粉砕、目標範囲への乾燥( Biomass Connectペレット化ガイド にはペレット化の10~15%の作業範囲が記載されています)です。乾燥後、両者は分かれます。
| 段階 | ペレットライン | ブリケットライン |
|---|---|---|
| 粉砕 | ハンマーミルスクリーンによる微粉砕。粒子サイズがダイへの供給量を左右します | 粗い粒子でも許容され、粉砕は比較的穏やかです |
| 乾燥 | ENplus A1準拠のため約10%まで | 12%の限界まで乾燥機を停止可能。熱負荷が低減されます |
| プレス機 | リングダイペレットミル:ローラーが材料を穴あきダイに押し込みます。当社のYPMシリーズ縦型ミルは1~5 t/hで稼働します | ブリケットプレス:ピストン、スクリュー、または油圧ラムが材料を金型や押出機に圧縮します |
| プレス後 | 向流冷却機、スクリーナー、サイロ、袋詰め。流動性のある製品向けに設計されています | 冷却ラック、積み重ね、パレット化。個別ユニット向けに設計されています |
| 自動化の上限 | サイロ貯蔵、タンクローリーやばら積み船への積み込み、完全自動のボイラー供給 | 手動または半自動の取り扱い。パレット化された小売物流 |
プレス工程こそ、購入者が違いを過小評価する部分です。リングダイミルは連続式の高処理能力機であり、その経済性は1時間あたりのトン数にあります。これは当社が供給し最も熟知している機械側面であり、 1~1.5 t/hのYPM630 から 横型リングダイモデルまで対応します。ブリケットプレスはより低速な個数ベースの機械で、その経済性は個数とシフトにあります。事業計画がトラックや船で出荷する年間トン数であれば、ペレットラインが産業向けの答えです。小売やストーブ利用者向けに販売するパレット化袋であれば、ブリケットが直接競合します。
誰がどちらを購入するか — そしてそれが仕様書以上に重要な理由
ペレットは、熱が自動的に生成されるあらゆる場面で優勢です。欧州だけでも650万世帯以上がペレット器具で暖房しており、最新の統計調査では住宅市場が約1,530万トンを消費しました(バイオエナジー・ヨーロッパ)。自動ストーカー、空気搬送、サイロ、ばら積みタンクローリーはいずれも、流動する燃料、すなわちペレットを前提としています。対照的にブリケットは手動供給の器具に用いられます。暖炉、薪ストーブ、供給スクリューのない小型ボイラー、そして低品位では大型燃焼装置です。ISO 17225-3のBグレードは地域熱供給プラントなどの大規模燃焼装置向けだからです(NRCan)。
この分岐が商業的リスクを形作ります。ペレット生産者は標準化・認証された市場に販売し、ENplusが門戸を開き、購入者は出荷を検査します。ブリケット生産者はより細分化された小売取引に販売し、ブランド、包装、ストーブとの互換性がリピート受注を左右します。ブリケットにも認証はあります。DIN CERTCOの制度がDIN EN ISO 17225-3に基づき認証していますが、取引を牽引するENplus相当のものはありません。燃料経済性は ペレット対石炭の分析で直接比較しました。特定顧客向けにブリケットをペレットと価格比較する際にも、同じGJ当たりの論理が当てはまります。
輸送・保管と水分の時間管理
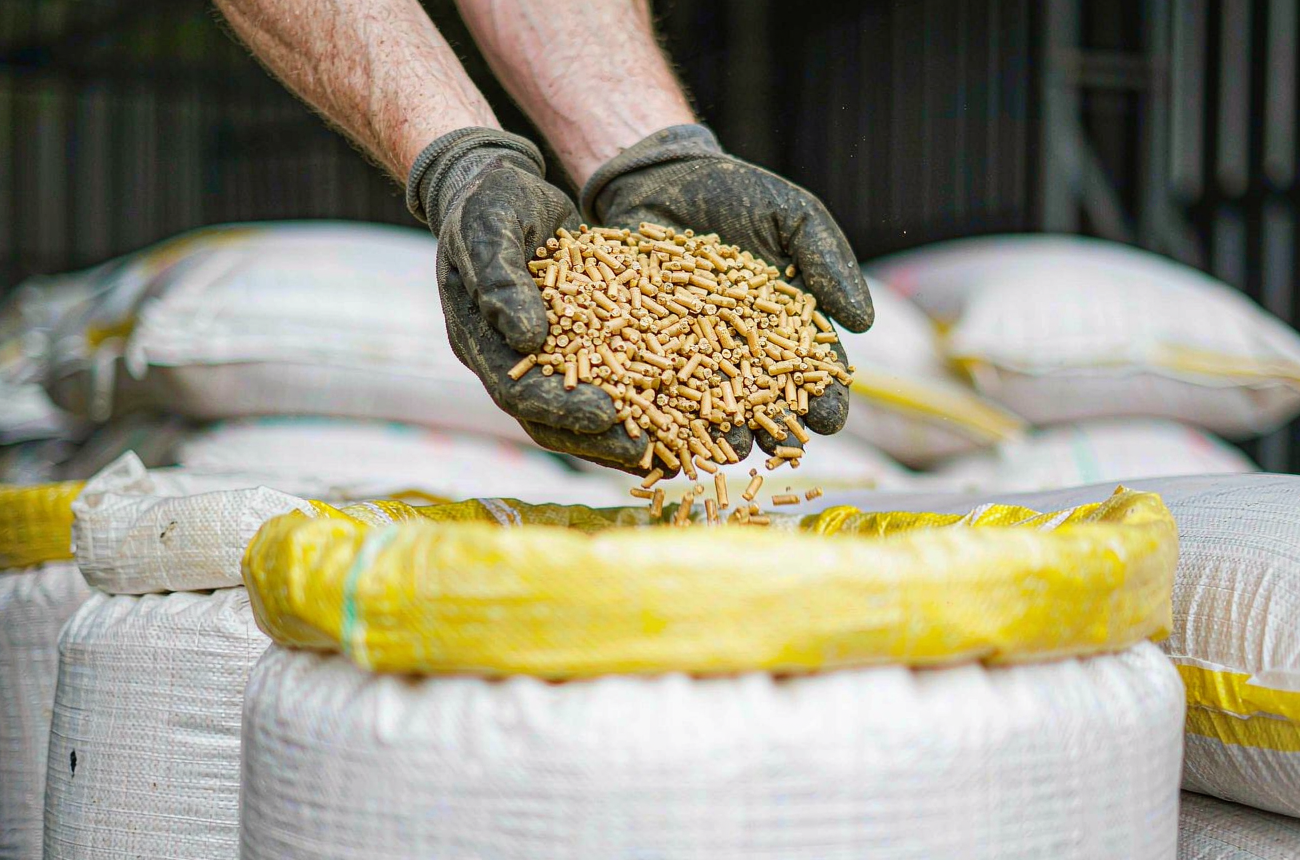
圧縮されると、この2つの製品は異なる経路をたどります。ENplusのかさ密度600~750 kg/m³のペレットは、サイロ、空気搬送ライン、タンクローリーを通って流れ、これがバルクでの船舶輸送やボイラへの自動供給を可能にします。ブリケットはパレットに乗せて運ばれます。積み重ね、包装し、乾燥した状態に保ち、フォークリフトで積み込み、袋詰めまたはシュリンク包装で販売します。小売向けにパレット単位で販売できる能力を得る一方で、バルク取り扱いチェーン全体を失うことになります。ブリケット用のタンクローリーは存在しないからです。
水分の挙動も異なります。ペレットのほうが厳しい上限値(A1グレードのブリケットが12%であるのに対し10%)を持ちますが、どちらも乾燥木材であり、どちらも空気中から水分を吸収します。包装されたパレットは湿ったドックでも耐えますが、湿った倉庫で開いた袋は持ちません。ブリケットは単位が大きいため、外層が濡れてもペレットサイロのようにスタック全体に混ざり広がりません。多くの場合、損傷したユニットを目視で確認して廃棄できますが、バルクのペレット荷では水分増加がボイラに届くまで見えません。どちらの製品も野外に覆いをせず保管すべきではなく、地面からの水分の吸い上げを防ぐためパレット下に通気が必要です。
設備計画者にとって、保管上の帰結は単純です。ペレットはサイロとコンベヤ積み込みを伴う平置き保管を必要とし、ブリケットはトラックが乗り入れられる乾燥したパレット保管倉庫を必要とします。つまり、2つの異なるプレス機に付随する2つの異なる建屋です。
どちらのラインを建設すべきか?
私たちが目にするほとんどの産業プロジェクトでは、答えはペレットです。実用的な理由が3つあります。自動暖房市場、つまり量と継続契約が存在する市場はペレット市場です。1,000 kgのバルク袋から船舶積み込みまでの物流チェーンは、流動性のある燃料を前提に構築されています。そしてペレットラインの設備(粉砕、乾燥、リングダイプレス、冷却、袋詰め)は、1 t/hから実績あるステップで拡張でき、これは融資パートナーが求めるものです。当社の 木質ペレット事業ガイド でその積み上げを詳しく解説しています。
ブリケットが理にかなうのは3つの状況です。原料が粗く、すでにかなり乾燥している場合(例えば新鮮なプレーナー削りくず)で、乾燥コストの削減が実際に効きます。市場が小売のストーブ燃料でパレット当たりの利益率が高い場合。または、本格的なペレットラインに踏み切る前に、最小限の粉砕設備で製材所残材を収益化したい場合です。両方を手がける工場もあります。微粉からペレットを、粗い画分からブリケットをプレスするのですが、これは2つの生産ライン、2つの品質システム、2つの市場を意味し、双方に実際の需要がある場合にのみ採算が合います。
主張と規格の実際の内容
ブリケットのマーケティングには自信満々の文言があふれています。それに基づいてラインを建設する前に、実際の文書と照らし合わせてください。
| よく耳にする主張 | 規格とデータが実際に裏付ける内容 |
|---|---|
| 「ブリケットはペレットより高温で燃える」 | 規格は最低基準を定めるものであり、優劣を示すものではありません。ISO 17225-3 A1は到着ベースの正味発熱量≥15.5 MJ/kgを要求し、ENplus A1は≥4.6 kWh/kgを要求します。1キログラム当たりの燃料エネルギーは本質的に同じで、より乾燥したペレットの上限値にわずかな優位性があります。 |
| 「ブリケットは生産コストが安い」 | 一部は裏付けられます。乾燥と微粉砕が少ないことで熱と電力の需要が下がります(NRCan)。しかし、より低速でユニット単位のプレスは、産業規模のトン数ではその利点を相殺する可能性があります。 |
| 「あらゆる木質バイオマスはブリケットにできる」 | 規格の原料クラスの範囲内に限られます。A1は未使用木材と製材所残材です。樹皮、使用済み木材、処理済み残材はA2またはBに区分され、Bは小売袋ではなく大型燃焼設備向けです。 |
| 「ブリケットは自動ボイラにも十分供給できる」 | 市場の実態は異なります。自動供給はペレットの流動性を前提に構築されています。ブリケットは手動供給の機器で主流であり、Bグレードは供給方式を設備ごとに設計する大型燃焼設備向けです。 |
| 「ブリケットに認証は不要」 | 認証は存在し(DIN EN ISO 17225-3に基づくDIN CERTCO)、特に欧州で小売バイヤーが求めることが増えています。 |
工場現場からの最後の実務的な注意点として、どの製品を選んでも、プレス機の良し悪しはその前段の材料調整次第です。水分と粒子径が、ダイや金型よりもずっと早い段階で品質を決めます。ペレットが進む道なら、当社の 生産ライン完全ガイドのページ でチッパーから袋詰めまでの全チェーンを紹介しており、カナダ・ペレット協会の 業界リソース は輸出取引の実際の仕組みを知る有用な窓口です。ブリケットが進む道なら、契約に署名する前に、目標とする原料で稼働している工場を見学してください。機械は単純に見えて、容赦なく稼働します。