
背後に製材所の敷地があり、目の前の机に1t/hラインの見積書が置かれている状況でこれを読んでいるなら、機械は難しくありません。年間6,000トンを、それでも利益が残る価格でゲートから出荷できると証明することこそが難しいのです。
当社は2004年から山東省でペレット設備を製造しており、順調に稼働し始めたものの7か月目で停滞する工場を数多く見てきたので、そのパターンは分かっています。ミルは希望に合わせてサイズ設定されます。乾燥機はミルに合わせてサイズ設定されます。しかし、どちらに対しても原料供給をサイズ設定する人はいません。そして、モンスーンの最初の雨の週、あるいはシフトを削減した最初の製材所が、計画全体をあぶり出すのです。
以下では、木質ペレット事業が成立するかどうかを実際に決定づける意思決定の順序を、もし自分たちのお金であれば下すであろう順番で示します。お世辞も、3か月での投資回収の約束もありません。
2026年に実際に参入するペレット市場
まず市場規模から始めましょう。Bioenergy Europeの2026年統計報告書によると、2025年の世界の木質ペレット生産量は5,350万トンで、2024年比10%増となり、近年で最も力強い前年比成長となりました。消費量は5,150万トンに達しました。欧州は世界需要の70%を占め、世界生産の45%を生産し、欧州の生産量は2年間の縮小を経て過去最高の2,410万トンに達しました(Bioenergy Europe、2026年6月).
これらの数字から2つのことが導かれ、あなたの立場によってそれらは逆方向を指します。
欧州で建設するなら、需要の中心地の内側で建設することになります。輸送距離は短く、認証は事実上必須であり、競合はあなたと同じ製材所残材の問題を抱えるポーランドやルーマニアの工場です。あなたの優位性は、安価な生産能力ではなく、物流とグレードから生まれなければなりません。
ベトナム、インドネシア、マレーシア、タイ、西アフリカで建設するなら、供給成長地域の内側で建設することになります。同じ報告期間中、アジアの生産量は日本と韓国向け輸出に牽引されて前年比16%増加しました。コスト基盤はより低く、残材はより安価で、買い手はしばしばあなたのトンを欧州や日本に転売する商社です。そのモデルは機能しますが、それはトン当たり数十ドル単位で測られる利益率の事業であり、数百ドル単位ではありません。
いずれにせよ、市場の家庭用部門は注目に値します。2025年の欧州の家庭用消費量は1,530万トンに達し、現在650万世帯以上がペレットで暖房しています。袋詰め小売は実際の利益率を持つ実際のチャネルであり、量よりも一貫性をはるかに重視します。
ステップ1:伝え聞いた原料ではなく、実際に入手できる原料を監査する
設備の話をする前に、原材料について4つの質問に形容詞ではなく数字で答えてください。
1日当たりの量。 年間当たりでも、「十分」でもありません。2月の火曜日に何トンがゲートに届きますか?2シフトで稼働する1t/hラインは、1日約16トンの湿った原料を必要とします。もしあなたの製材所が8トンしか生産しないなら、あなたにはパートタイムの工場とフルタイムの問題があるのです。
水分は、想定ではなく測定すること。 サンプルを量り、乾燥させ、もう一度量ります。これを1か月にわたって5回行います。帯鋸からのおがくずとモルダーからのおがくずは、含水率の異なる別の材料です。ペレット化は約10~15%の水分の範囲で機能します。それより低いと材料は結合せず、それより高いとダイが塗れ、ペレットは柔らかく仕上がります(Biomass Connectペレット化ガイド)。詳細については、別の記事を書きました ダイ内部で水分がどのように挙動するか 詳細を知りたい方はこちら。
混入物。 砂、砂利、樹皮、プラスチックの結束バンド、金属。エンドウ豆ほどの石が、1か月分の利益よりも高価なダイを破壊します。磁気分離装置とストーントラップは木質ラインではオプションの追加ではなく、保険です。
季節性。 家具工場は雨季に減速します。植林地の間伐はまとめて行われます。年間を通して供給が40%変動するなら、貯蔵が必要か、あるいは第二の原料でも稼働できるラインが必要です。
初めて購入する人が驚く計算は次のとおりです。水分10%の完成ペレット1トンには、およそ0.9トンの乾燥木材が含まれます。水分50%で届く原料は半分が水なので、おおよそ必要になります ペレット1トンにつき湿潤原料1.8トン。もしあなたの ロータリードライヤー が1時間あたりそれだけの水分を除去できなければ、その工場の定格能力は虚構です。だからこそ「1 t/hペレットミル」と「1 t/h生産ライン」は同じ買い物ではなく、湿潤原料プロジェクトでは乾燥機がしばしば最大の単一支出となるのです。
貯蔵も同じ議論に含めるべきです。3メートルの高さに積んだ湿ったおがくずは堆肥化し、発熱し、時にはくすぶります。コンクリート床と開放側面を備えた屋根付きのパッドは、それが防ぐ損失よりも安くつきます。原料を何日分保持する必要があるかを計算してください。実際に雨季がある地域では、2週間が妥当な目標です。雨の時期を乗り切るには十分長く、乾燥機に届く前に材料が劣化しない程度に短い期間です。
自社の残渣流だけではラインを満たせない場合は、後回しにせず今すぐ第二の原料を計画してください。もみ殻、パーム核殻、コーヒー殻、わら、林業間伐材はいずれもペレット化できますが、同じ方法ではペレット化できません。それぞれに独自のダイ圧縮比、独自の水分目標、そして多くの場合独自の前処理が必要です。ある原料をフル能力で、別の原料を70%で稼働するラインは、それでも実行可能なプラントです。第二の原料を想定して設計されなかったラインは、最初の供給元が止まれば停止するプラントです。
ステップ2:ミルを原料に合わせてサイズ設定し、それから他のすべてをミルに合わせる
能力はチェーンの中で最も遅い段階です。1.5 t/hハンマーミルで供給される3 t/hミルは1.5 t/hを生産します。見出しではなくチェーン全体を購入してください。
| 能力帯 | 一般的なミル | 接続電力 | 1時間あたりの湿潤原料 | ラインの残りの構成 |
|---|---|---|---|---|
| 0.9~1.2 t/h | リングダイ、420 mmダイ | 90 kW | 1.6~2.2 t | ハンマーミル、小型ドラム乾燥機または事前乾燥原料、手動袋詰め |
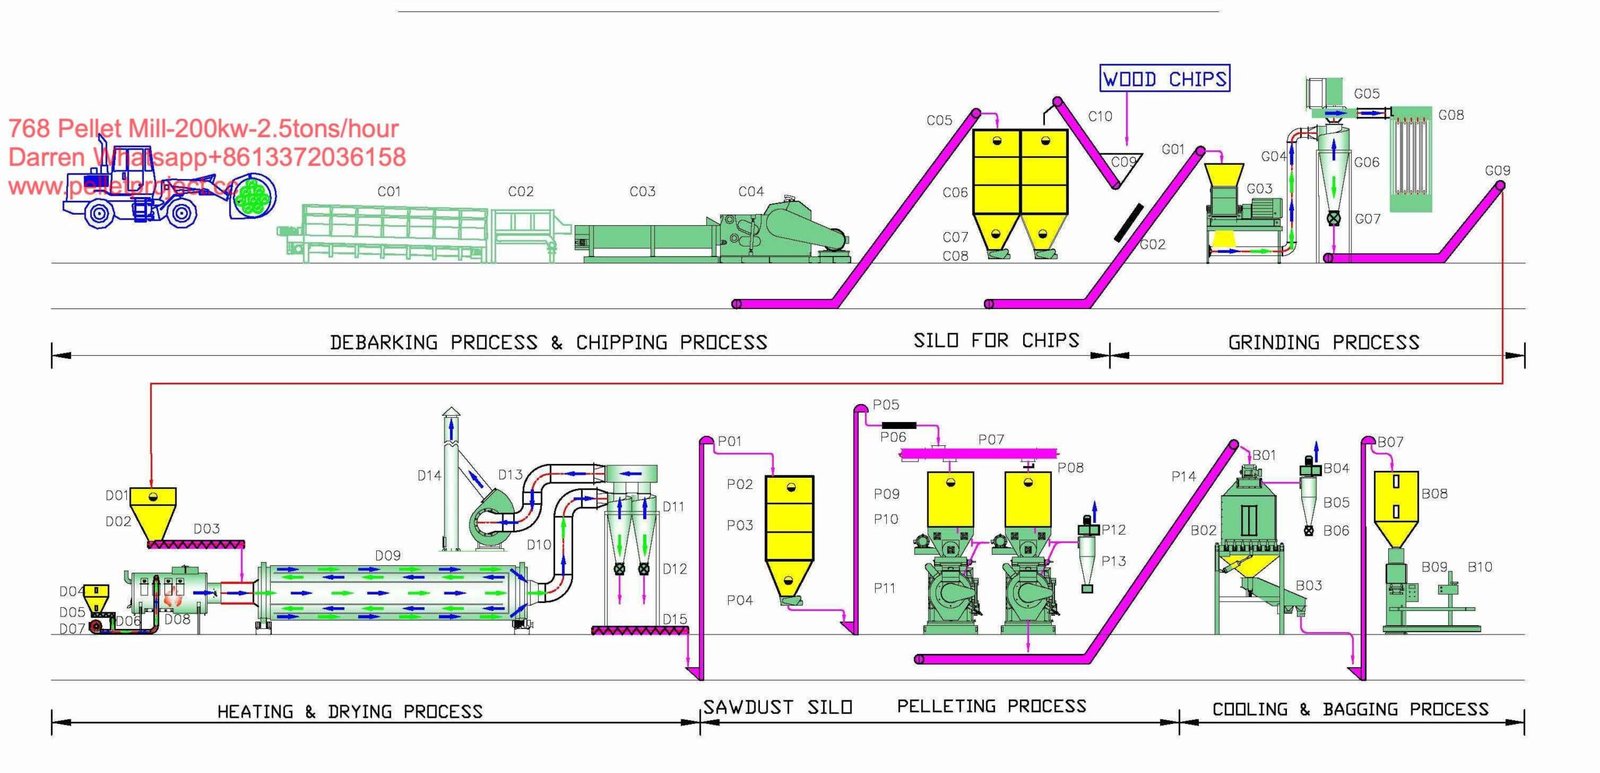
| 1~1.5 t/h | 垂直リングダイ、630 mmダイ | 約110 kWクラス | 1.8~2.7 t | チッパーまたはクラッシャー、ドラム乾燥機、クーラー、スクリーナー、袋詰め |
| 2.5~3 t/h | リングダイ、600 mmダイ | 185 kW | 4.5~5.4 t | 二段階の粒径低減、大型乾燥機、自動冷却および梱包 |
| 4~5 t/h | リングダイ、850 mmダイ | 280 kW | 7.2~9 t | 並列ハンマーミル、サイロバッファ、PLCライン制御、バルク積み込み |
型番について一言。購入者を毎週のように混乱させるからです。当社のモデル名は金型直径をミリメートルで示しているため、630バーチカルミルと600ホリゾンタルミルは数値の開きが大きく見えても生産量は近くなります。同じ呼びサイズのバーチカルとホリゾンタルでも挙動は異なります。バーチカルのリングダイは重力で材料をダイ全面に供給するため、軽く繊維質の木粉に適しています。ホリゾンタルは既存建屋への設置が容易で、メンテナンスもしやすい配置です。どのサプライヤーにも、あなたの材料と含水率に対する生産能力曲線を書面で求めてください。見出しの単一数値は営業用の数字です。
2 t/h未満のほとんどのプラントでは、 バーチカルリングダイミル の方が安全な選択です。ダイがより均一に摩耗し、小規模プラントに必ずある小さな含水率の変動にも機械が耐えられるからです。3 t/h以上で連続運転する場合は、適切な強制供給を備えたホリゾンタルリングダイ機が主流になります。ダイアセンブリ全体を外さずにローラーを整備できるからです。

ステップ3:ミルではなくラインで予算を組む
最初の予算のほとんどはミル価格に漠然とした余裕分を足したものです。それでは失敗します。以下の表は当社が購入者と使うチェックリストで、右側の列が実際にプロジェクトが予算超過する箇所です。
| 予算ブロック | 対象範囲 | 予算が破綻する箇所 |
|---|---|---|
| 原料の受け入れと貯蔵 | コンクリート基礎、壁、ローダー、計量コンベヤ | 屋根を誰も予算化せず、その後モンスーンが来る |
| サイズ低減 | 丸太やスラブ用のドラムチッパー、チップやおがくず用のハンマーミル | 先にチップ化が必要な材料にハンマーミルを買ってしまう |
| 乾燥 | ロータリードラム乾燥機、熱源、サイクロン、ダクト、ファン | 熱源燃料費とダクト長が後から判明する |
| ペレット化 | ミル、フィーダー、コンディショナー、ダイとローラーセット | 乾燥材料に合わせて選定し、その後湿った材料を運転する |
| 冷却とふるい分け | 向流クーラー、スクリーナー、微粉リターン | クーラーを省いて貯蔵中の耐久性を失う |
| 粉塵と火災安全 | バグフィルター、爆発放散、火花検知、接地 | 保険会社に聞かれるまでオプション扱い |
| 電気設備 | 変圧器、MCC盤、ケーブル配線、計装 | サイト供給は接続負荷に対し30%不足 |
| 土木工事 | 基礎、作業場、サイロ基礎、排水 | 振動機械下の脆弱な床 |
| 据付および試運転 | 作業員、玉掛け、芯出し、試運転、訓練 | 地元の整備士がダイとローラーの隙間を調整できると仮定 |
| 運転資金 | 2〜3か月分の原料、賃金、予備部品 | より大きなミルに費やす |
当社の価格は、そのリストにおける一つの基準を示します。1〜1.5 t/hクラスの縦型リングダイミルは約USD 19,800〜25,800で、また 280 kWモーターを備えた4〜5 t/hの850 mm機は 約USD 48,800です。2〜5 t/hの範囲のドラムチッパーは、投入および駆動に応じて約USD 15,000〜30,000です。表のその他すべては、サイト、気候、地域の労務費によって変動するため、真剣なサプライヤーは見積前にレイアウト図を求めます。これらのブロックが一枚の図面でどのように組み合わされるかをご覧になりたい場合は、 完全なライン配置 当社が最も多く製作するものは、妥当な出発点となります。
安価なルートに関する率直な警告:見積がミル、コンベヤー、袋詰めスパウトのみを対象としている場合、それは1週間稼働した後に乾燥機のために停止するプラントです。すべての項目に「含む」または「顧客側」と記載した範囲リストを求め、価格を比較する前にそれらのリストを比較してください。
ステップ4:資本を投じる前にトン当たりコストモデルを構築する
銀行や投資家はミルに資金を出しません。彼らはトン当たりの利益に資金を出します。以下のモデルは意図的に不完全です。空欄はあなたのものです。なぜなら、重要な数字はあなた自身のサイトからのものだけだからです。
| コスト項目(完成ペレット1トン当たり) | 計算方法 | 参考値 |
|---|---|---|
| 湿潤原料 | 湿潤トン当たり納入コスト × 1.8 | お客様自身の供給契約 |
| 電気 | トン当たりkWh × お客様の料金 | 米国の産業平均は2026年8月時点で9.64 ¢/kWh(EIA電力月報) |
| 乾燥機燃料 | 除去1トン当たりの燃料消費量(Lまたはkg) | 熱源(ガス、バイオマスバーナー、廃木材)によって異なります |
| 人件費 | 月間人件費 ÷ 月間トン数 | この規模では1シフト当たり2〜6名のオペレーター |
| 摩耗部品 | ダイとローラーのコスト ÷ 交換間の処理トン数 | サプライヤーに1トン当たりの数値を書面で求めてください |
| メンテナンスとスペアパーツ | ベアリング、ベルト、スクリーン、潤滑 | 2年目ではなく1か月目から記録する |
| 包装と積み込み | 袋、パレット、ストレッチフィルム、フォークリフトの稼働時間 | 袋詰め小売はバラ売りよりコストがかかりますが、販売価格は高くなります |
| 資金調達と減価償却 | ローン返済 + 資本の償却 | 8〜10年の定額法が一般的です |
エネルギーは購入者が最も過小評価する項目なので、独立した段落を設ける価値があります。ペレット化は無償の加圧ではなく、摩擦が仕事をしているのです。アイダホ国立研究所がフラットダイプレスで行った研究では、原料の水分とダイ速度に応じて1トン当たり75〜275 kWhの比エネルギー消費が測定され、低い値は適度な水分と高いダイ速度で得られました (米国DOE OSTI)。1トン当たり100 kWhと前述の米国産業平均料金では、乾燥機、ハンマーミル、コンベアが1キロワットも消費する前に、およそ1トン当たり9.60米ドルとなります。乾燥と粉砕を加えると、電力価格の高い系統では電気代が原料費を超えることがあります。
だからこそ当社は、購入者に初日からラインにメーターを取り付け、1トン当たりのkWhを毎週記録するよう勧めています。これは工場長にとって最も有用な数値でありながら、初年度に記録している人はほとんどいません。

ステップ5:ダイを選ぶ前に品質目標を設定する
ダイは最後に選ぶ消耗品ではありません。孔径、圧縮比、ダイ厚が、あなたの原料をトラック輸送に耐えるペレットに変える設計判断なのです。
ヨーロッパ向けに販売する予定なら、ENplusが購入者が尋ねる基準であり、A1の上限は具体的です。機械的耐久性98.0%以上、灰分0.7%以下、水分10%以下、かさ密度600〜750 kg/m³、正味発熱量4.6 kWh/kg以上、微粉1.0%以下(袋詰め製品は0.5%)。A2では耐久性が97.5%、灰分が1.2%に緩和されます (ENplus。詳細な基準値はENplusハンドブックv3.0、パート3に記載されています)。
これらの数値を書類上の要件ではなく、エンジニアリング目標として読んでください。灰分0.7%は樹皮と砂利を原料から排除しなければならないことを意味します。耐久性98%は冷却とスクリーニングを後回しにできないことを意味します。水分10%は乾燥機の制御が手動バルブより優れていなければならないことを意味します。
国内向けまたはアジアの産業用ボイラー向けに販売する場合、認証はまったく不要かもしれません。それでも灰分、微粉、一貫性で評価され、購入者は試験を行います。まずグレードを決め、それに合わせてダイ、コンディショナー、冷却時間を指定してください。
ステップ6:賃貸契約に署名する前に電力、許可、粉塵を確認する
用地に関する3つの疑問は、設備よりも多くのプロジェクトを頓挫させる。
電力。 乾燥機とハンマーミルを備えた1t/hのラインは、ピーク時に数百キロワットの電力を消費し得る。変圧器の容量、電圧、そして電力会社がその区画に三相電力を供給できるかを確認すること。受電設備の増強には、プラント建設よりも長い時間がかかる場合がある。
許認可。 乾燥機からの大気排出、粉砕機からの粉じん、チッパーからの騒音、そして区画自体の用途地域。EUでは、RED IIIに基づくバイオマスの持続可能性規則が、どの原料を主張できるか、どの支援制度が適用されるかにも影響するため、サプライチェーンを設計する前に適格性を確認すること。
粉じん。 微細な乾燥木材粉じんは燃焼危険があり、北米や欧州の保険会社は文書化された粉じん管理をますます要求している。粉砕機と冷却機での捕集、接地とボンディング、火花検知、フィルターでの爆発放散口などである。これを欠いたまま設計されたプラントは、安価に建設できても保険料が高くつくか、保険すらかけられない。
ステップ7:試運転を納品ではなくプロジェクトとして扱う
最初の6週間が次の6年を決める。そのために計画を立てよ。
新しいダイスには慣らし運転が必要である。通常は油分の多い原料または高水分原料で運転し、穴を磨いてから全負荷に上げる。オペレーターは、夜間にサポートなしで運転する前に、ダイスが滑る音や軸受が熱くなったときの臭いを学ぶ必要がある。乾燥機は、サプライヤーに渡したサンプルではなく、実際の原料に合わせて制御ループを調整する必要がある。
供給契約では3点を必ず盛り込むこと。指定された日数、現場に常駐する試運転エンジニアの指名、文書による引き継ぎを伴うオペレーター研修、そしてラインとともに出荷される予備のダイスとローラー一式である。予備ダイスで稼働を始めたプラントは、ダイス故障時に数時間の損失で済む。予備なしで始めたプラントは数週間を失う。
ステップ8:初回生産前に販売先を確保する
ペレット工場が失敗するのは、ペレットを作れないからではない。誰も購入契約を結んでいないペレットを作るからである。
販路は4つあり、それぞれ要求が異なる。袋詰め小売は、規格の揃った6mmまたは8mmのペレット、きれいな袋、そしてブランドを求める。産業用ボイラーは、量、安定した灰分値、指標に連動した価格を求める。商社は、証明書、港湾アクセス、コンテナまたはバラ積み出荷を求める。電力会社は数万トンを求め、1t/hのプラントには相手にしない。
価格の見通しは慎重に調整する必要がある。ネット上に出回る数字は小売と卸売が混在しているからだ。ENplus A1ペレット6トン配送注文のドイツDEPIベンチマークは、2026年10月時点で1トン当たり464.61ユーロ(VATおよび配送料込み)であった(ドイツペレット研究所)。これは袋詰め・配送込み・小売比重の数字である。商社に販売する工場渡しのバラ積みトン数はまったく別の市場であり、小売価格を基にプラントを試算する者は幻想を試算しているにすぎない。
新設プラントにとってより安全な構造は組み合わせである。産業用または商社の買い手1社との控えめなマージンの基本契約に加え、トン当たりのマージンが高く量のリスクが低い地元小売向けの袋詰めラインである。この組み合わせなら悪い四半期も乗り切れる。単一の輸出契約では乗り切れない。
繰り返し見られる5つの過ち
- まず粉砕機を買ってしまう。 粉砕機は最も比較しやすく、最もボトルネックになりにくい設備である。原料と乾燥機から始めるべきだ。
- 水分試験なしで処理能力の数字を信じる。 世界中のどの粉砕機も理想的な原料で定格が決まっている。
- 電気工事の予算が不足している。 ケーブル、分電盤、変圧器の増強は、買い手の想定を上回る費用がかかるのが常であり、しかも誰も最後まで見積もらない項目である。
- 予備ダイスがない。 ダイスは寿命のある消耗部品である。予備なしで運転することは、摩耗したダイスが許す産出量で運転することを意味する。
- 小売価格で収益を試算する。 工場渡しのバラ積みは小売配送とは異なり、その差は大きい。
サプライヤーと話す前に知っておくべき条件
これらはどれも、専門用語のための専門用語ではありません。それぞれが予算の中の数字を変えるものです。
- リングダイ / フラットダイ。 ダイの形状。リングダイは連続的な産業用途向けに作られており、フラットダイは小ロット生産に適しています。
- 圧縮比。 ダイ穴の入口と出口の比率。比率が高いほどペレットは高密度になり、モーターへの負荷が大きくなります。
- コンディショナー。 ダイの手前で熱と水分(または蒸気)を加えるチャンバー。乾燥した硬い材料の結合性を向上させます。
- 向流冷却器。 下降するペレット層に外気を上向きに通して冷却するため、最も冷たい空気が最も冷えたペレットに当たります。
- 耐久性指数。 標準的な転倒試験を通過したペレットの割合。ENplus A1では98.0%が求められます。
- 微粉。 スクリーン下の破砕物。ミルに戻して再利用されますが、通過するたびにエネルギーを消費します。
- かさ密度。 立方メートルあたりのキログラム。コンテナに何トン積めるかが決まり、ひいてはトンあたりの輸送コストが決まります。
- 比エネルギー消費量。 製品1トンあたりのkWh。5年後にあなたの工場が競争力を持つかどうかを決める数字です。
これら8つのステップを正直に検討すれば、原料と市場に合った工場を手に入れるか、資本を節約できるかのどちらかです。どちらも良い結果です。避けるべき唯一の結果は、まだ支払いを続けている屋根の下で1 t/hのラインが遊休していることです。